Polipropilén csövek forrasztási hőmérséklete: az önálló hegesztés fő lépései + értéktáblázat

A magánházak és lakások építésének egyik szakasza a vízellátásért vagy a szennyvízelvezetésért felelős közművek szerelése. A polipropilén csövek összeszerelése sokkal egyszerűbb, mint a fém szerkezetek telepítése. Összeillesztésükhöz idomokat használnak, amelyeket speciális berendezéssel – forrasztópákával – hegesztenek.
Az általunk javasolt cikkben ismertetjük a csatlakozások elkészítésének technológiáját, és megadjuk a polipropilén csövek forrasztásának normatív hőmérsékletét. Elmondjuk azokat az előkészítő intézkedéseket, amelyek szükségesek az erős és tömített illesztések létrehozásához. Tanácsainkat figyelembe véve Ön gond nélkül össze tudja szerelni a csővezetéket.
A cikk tartalma:
A forrasztás, mint a PPR csövek összekötésének módja
A hegesztés során minden számít: az átmérő, a PP termékek forrasztási hőmérséklete, a hegesztőgép behatási ideje. De először meg kell ismerkedni a technológia alapjaival, és meg kell tanulni használni a szerszámokat.
Nem szabad nekilátni a forrasztási folyamatnak anélkül, hogy meghatároznánk az anyag típusát és méreteit. Javasoljuk, hogy ismerkedjen meg a hasznos információkkal, amelyek segítenek kiválasztani a megfelelő polipropilén csöveket és idomokat, valamint elvégezni a szerelésüket, ismerve a folyamat részleteit és sorrendjét.
Mit kell tudni a polipropilén csövekről?
A hegesztés (vagy forrasztás – mindkét kifejezés egyaránt alkalmazható) technológiáját a polipropilén – egy univerzális célú műszaki polimer – tulajdonságai biztosítják. Könnyen olvad, de lehűlés és megszilárdulás után visszanyeri szilárdsági és tömítettségi jellemzőit.
A csövek átmérőben, falvastagságban, színben és jellemzőkben különböznek. Az átmérők széles skálájának – 16-110 mm – köszönhetően bármilyen műszaki megoldás megvalósítható.
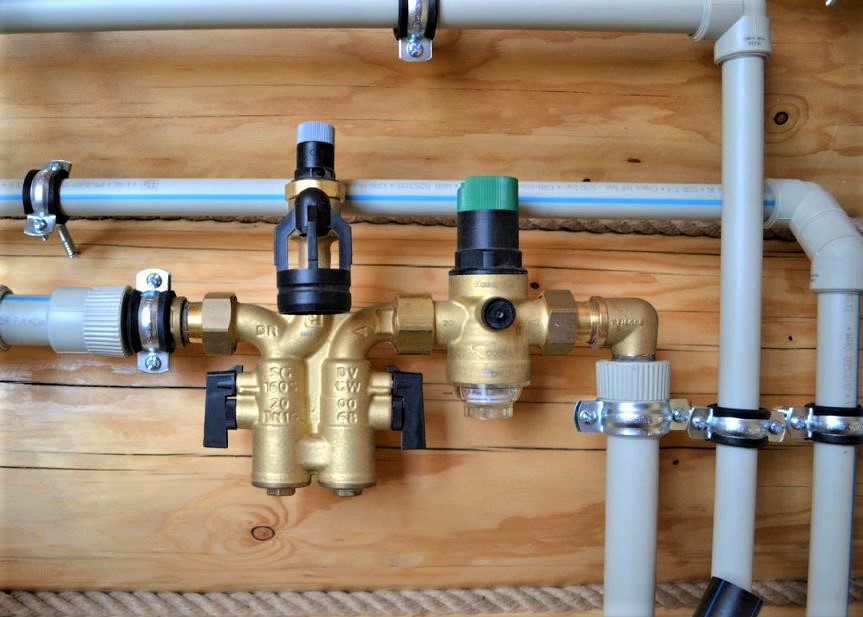
A polimer színére nem kell figyelmet fordítani, mivel azt a gyártó saját belátása szerint választja meg, azonban a csíkok színe számít:
- kék – hidegvizes vízellátáshoz;
- pirosak – melegvíz-ellátáshoz és fűtéshez.
Azonban a fő információ, amelyre a csövek vásárlásakor és forrasztásakor támaszkodni kell, a jelölésen található. A polipropilén csőanyagot a következő betűkombinációk jelölik: PPR, PP-H, PP-B, PPRC.
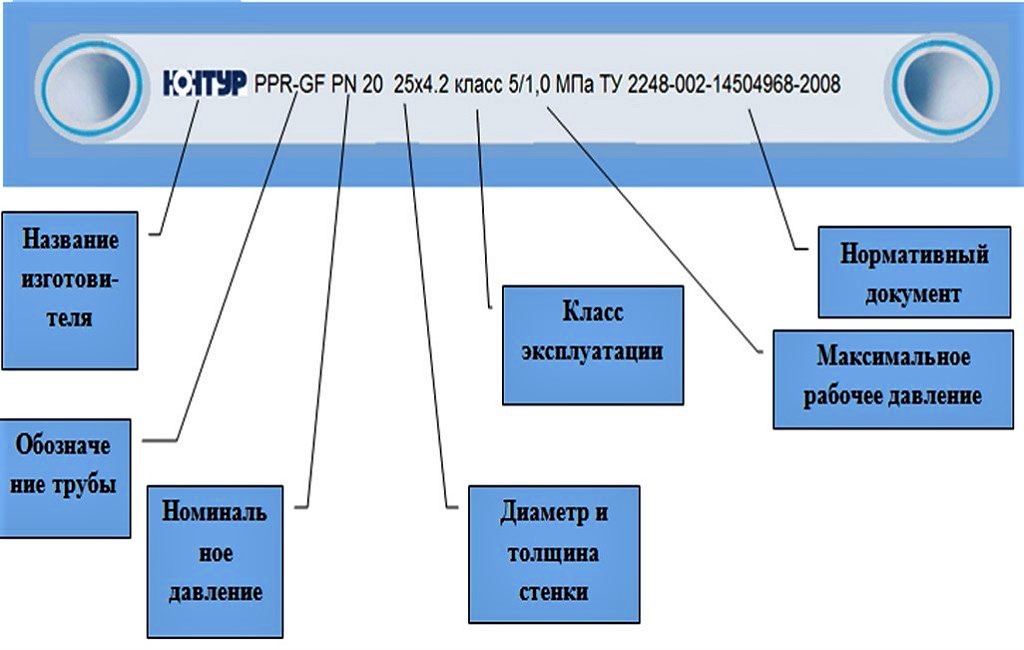
A névleges nyomás szerinti besorolás, amely az adott körülmények között a szereléshez megengedett maximális nyomást adja meg, segít kiválasztani a termékeket háztartási vagy ipari rendszerekhez.
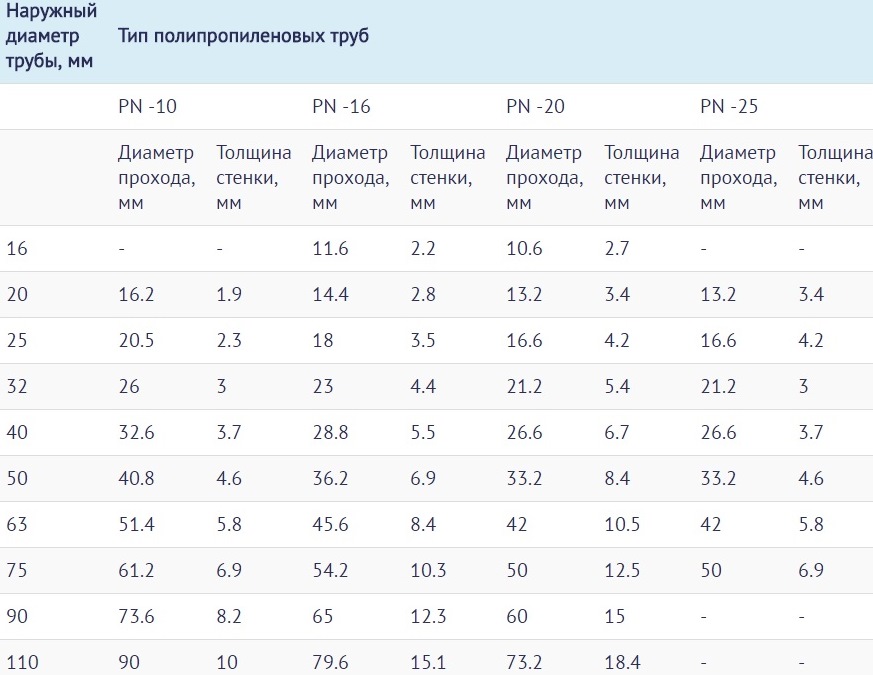
Ennek alapján a PPR csövek négy típusát különböztetjük meg:
- PN-10 (névleges nyomás 1,0 MPa) – hidegvíz szállítására szolgál. Néha padlófűtés kialakításához használják, feltéve, hogy a hőhordozó nem melegszik +45 °C fölé.
- PN-16 (névleges nyomás 1,6 MPa) – meleg/hideg vízellátó rendszerek összeszerelésére használják. Maximálisan megengedett hőmérséklet: +60 °C.
- PN-20 (névleges nyomás 2,0 MPa) – akár +80-90 °C hőmérsékletet is elvisel a vízkalapács ellen védett csővezetékekben.
- PN-25 (névleges nyomás 2,5 MPa) – nemcsak egyedi, hanem központi vízellátáshoz is alkalmas. Az ajánlott maximális hőmérséklet +95 °C, de ennél magasabbat is elvisel.
Inkább fizessen rá egy kicsit, és vásároljon megbízható csöveket, amelyek értéke kissé meghaladja a szükségeset, minthogy spóroljon és olyan anyagot vegyen, amelyet a hőmérsékleti paraméterek korlátoznak.
A csövek gyártásakor az elv érvényesül: minél magasabb a hőhordozó hőmérséklete és a rendszer nyomása, annál vastagabbak a falak.
Ezek a minimális ismeretek, amelyek a PPR csövek helyes használatához szükségesek. Térjünk át a folyamat rövid leírására.
A forrasztási folyamat technológiai leírása
Kétféle polipropilén forrasztás létezik – tompaszarazó és tokos. Az elsőt gyakorlatilag nem használják háztartási vezetékrendszerek kiépítésére, mivel bonyolult technológiájú, és kizárólag nagy átmérőjű fővezeték csövek összekapcsolására alkalmazzák.
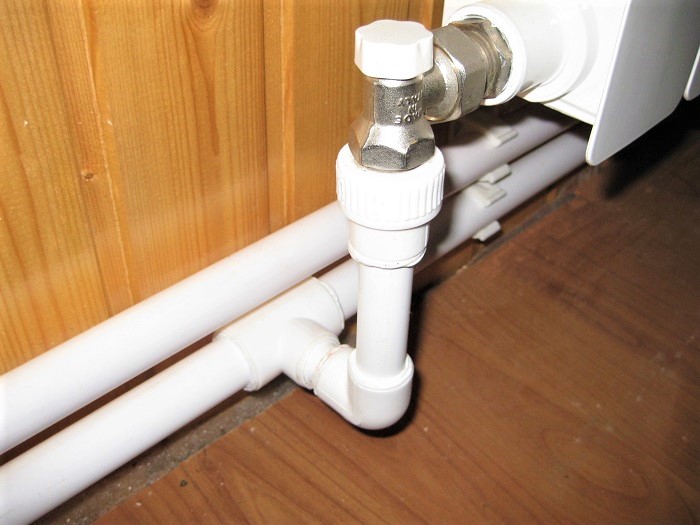
A hegesztés elve az, hogy két, átmérőben és falvastagságban nagyjából egyenlő csőszakaszt speciális szerszámmal felmelegítenek, majd tokos módszerrel összeillesztenek.
Fő jellemző: a karmantyú hideg állapotban legyen egy kicsit kisebb átmérőjű.
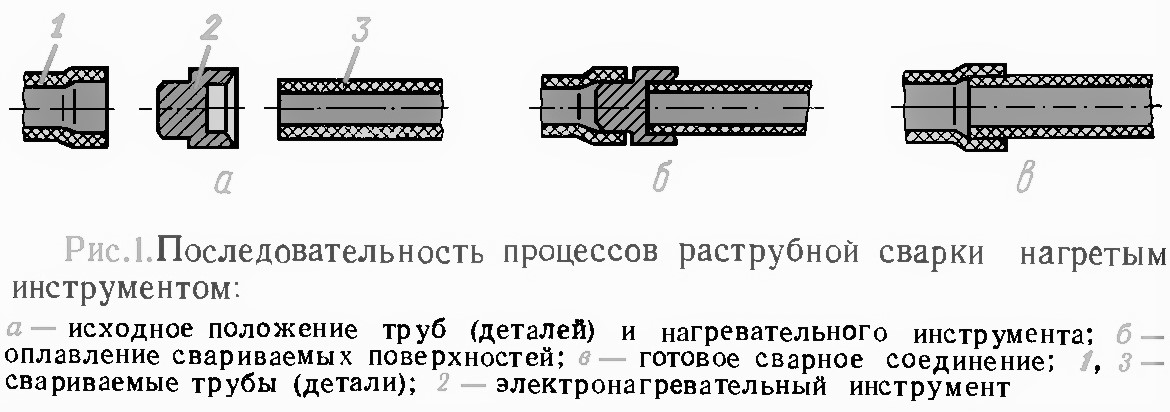
Melegítéskor a polimer olvadási zónája keletkezik. Fontos, hogy az csak a munkafelületeket, az egymáshoz illeszkedő felületeket fogja át.
Itt fontos gyorsan levenni az alkatrészeket a szerszámról és összekapcsolni őket, aminek köszönhetően a két darabból egy lesz, majd polimerizáció következik. A kapcsolat megbízhatósága a hevítési folyamatra fordított időtől és a helyesen kiválasztott hőmérséklettől függ.
Szabványos hőmérsékleti paraméterek
Mind a túlhevítés, mind az elégtelen melegítés rossz hatással van a hegesztés eredményére. Az első esetben az elemek deformációja, gyöngyfolyás, belső átmérő csökkenése következik be. Később az egyenetlen illesztéseknél vízkő és dugók képződhetnek.
A második esetben a kapcsolat gyenge lesz, és a nem megfelelő tömítés miatt fennáll a szivárgás veszélye.
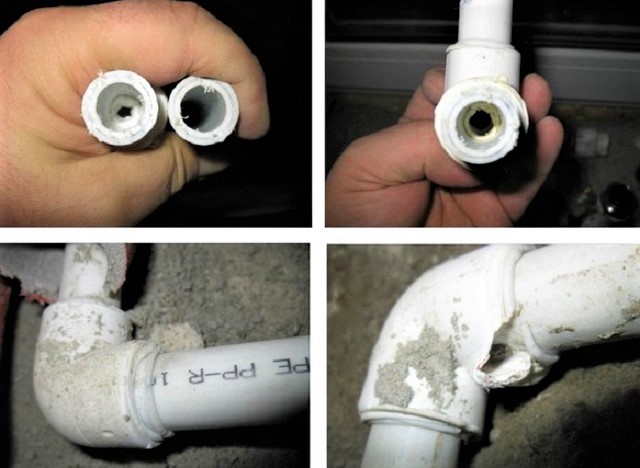
Éppen a csővezeték átszakadásának kockázata miatt kell betartani a hegesztési technikát, és feltétlenül figyelembe venni az olyan paramétereket, mint:
- a hegesztendő termékek átmérője;
- a melegítés és hűtés ideje;
- a berendezés hőmérséklete;
- a környezeti hőmérséklet.
Úgy vélik, hogy a PP csövek hegesztését nem célszerű -10 °C alatti hőmérsékleten végezni, felső határa +90 °C. A legkedvezőbb a 0 °C és +25 °C közötti külső hőmérséklet. A könnyebb memorizálás érdekében a szükséges hőmérséklet- és időértékeket egy táblázatba foglalták.
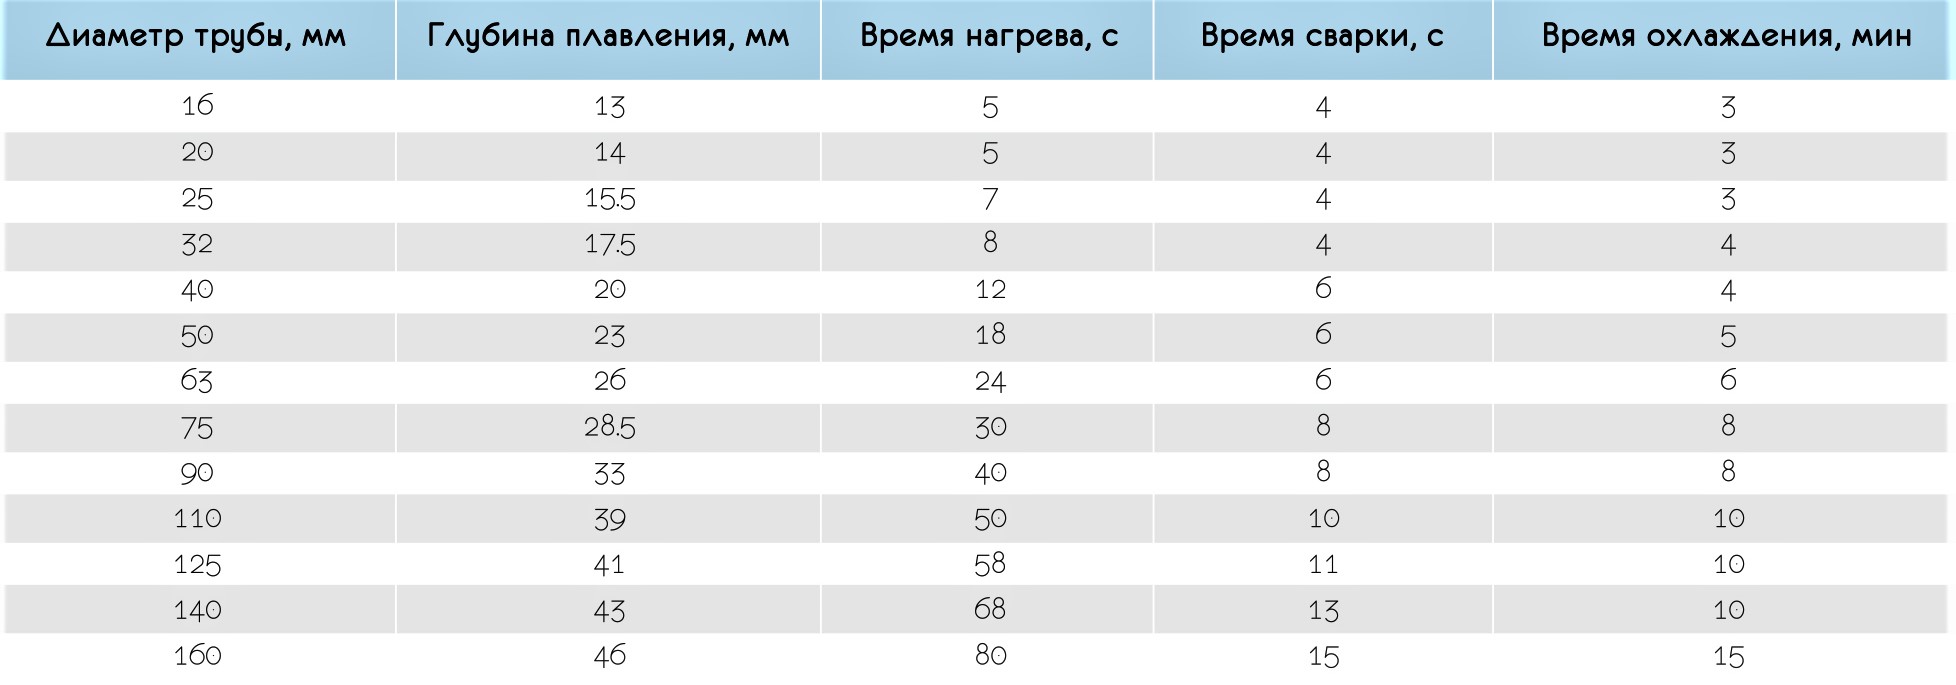
Ha a beltéri vagy kültéri levegő hőmérséklete +5 °C alatt van, a melegítési időt körülbelül 50%-kal, azaz kétszeresére növelik. A melegítési hőmérséklet értéke mindenhol azonos – +260 °C. A megengedett tartomány +255-280 °C.
Érdekes, hogy a paraméter kiválasztása nem függ a cső átmérőjétől – a 16 mm-es és az 50 mm-es csöveknél is ugyanazokat az értékeket használják. Csak az időtartamok változnak. Emiatt a polipropilén idomok és csövek hegesztési hőmérsékletét a technológiai táblázatokban általában nem tüntetik fel.
Részletes szerelési útmutató
A hegesztési folyamat gyorsan lezajlik. Erről meggyőződhetünk, ha elemezzük a táblázatban elhelyezett adatokat. Például két 20 mm átmérőjű elem összekötéséhez szobahőmérsékleten 5 másodperc szükséges a melegítéshez, további 4 másodperc az összekötéshez, majd 180 másodperc a hűtéshez. Összesen – 3 perc 9 másodperc.
Emiatt fontos begyakorolni az összes mozdulatot, hogy a már felmelegített elemek összeillesztése során ne legyen fennakadás. Tekintsük meg az egyes szakaszok részleteit a polipropilén csövek szerelésének külön-külön.
1. lépés – speciális szerszámok előkészítése
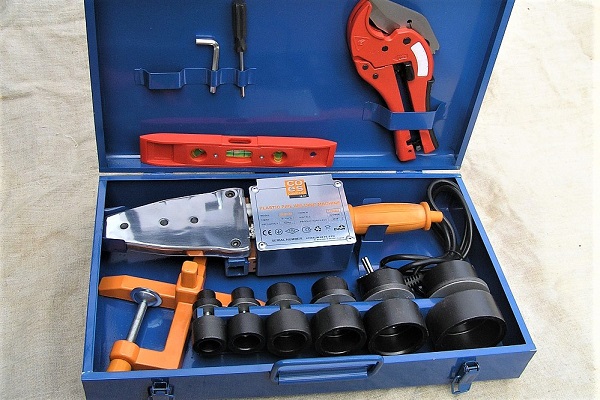
Az otthoni hegesztéshez olyan berendezés szükséges, amely kizárólag polipropilén alkatrészek – csövek, könyökök, karmantyúk, T-idomok, dugók – hegesztésére szolgál.
Érdemes új szerszámot vásárolni, ha a vízellátó rendszer „a nulláról” történő összeszerelése és későbbi karbantartása tervezett. Egyszeri munkákhoz a berendezést ki lehet bérelni PP csövek hegesztő vasalóját, vagy kölcsön lehet kérni ismerősöktől. A speciális szerszámokon kívül szükség lesz vízmértékre, markerre, vonalzóra vagy mérőszalagra.
2. lépés – a csövek jelölése és vágása
A csövek vágását előzetesen, az első hegesztés megkezdése előtt végzik. Javasoljuk, hogy készítse elő az összes elemet, és rakja ki őket az elkészített séma szerint. Ez a fűtési rendszer vagy vízvezeték szerelési projektjének része.
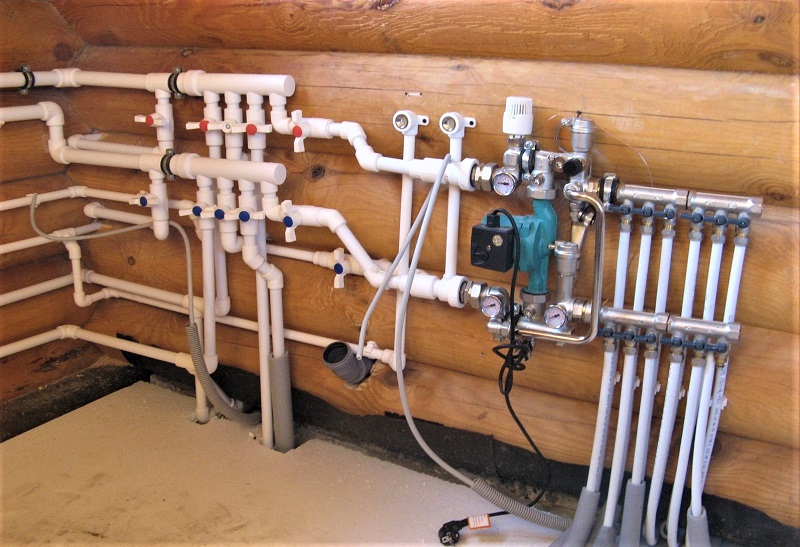
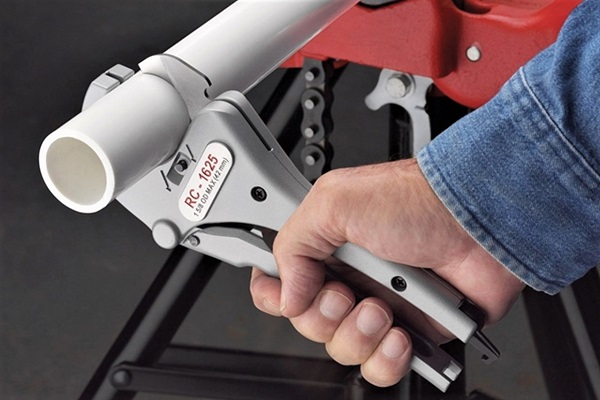
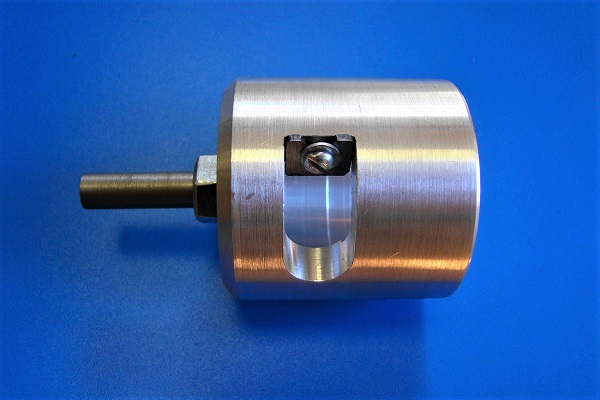
Kimérjük a megfelelő hosszúságú csőszakaszokat, óvatosan levágjuk őket a csővágóval. Ezután kiválasztjuk a megfelelő átmérőjű idomokat – leggyakrabban ezek összekötő karmantyúk, T-idomok és könyökök. Ha az elemek erősítettek, eltávolítjuk az alumínium réteget.
Ennek eredményeként a hegesztendő alkatrészek széleinek tökéletesen egyeneseknek, a csővezeték tengelyére merőlegesen vágottaknak, tisztáknak és zsírtalanítottaknak kell lenniük.
3. lépés – az elemek összekötése és melegítése
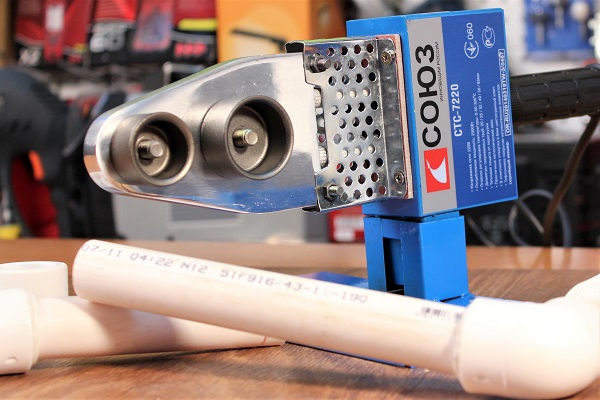
Felállítja a készüléket, kiválasztja a szükséges átmérőjű toldókat és tüskéket. Bekapcsolja a hálózatba és felmelegíti, hiszen már tudja, milyen optimális hőmérsékleten kell forrasztani a polipropilén csöveket – +260 °C. Pontosan ez szerepel a forrasztópákák használati utasításában.
Figyeljen arra, hogy egyes gyártók olyan készülékeket forgalmaznak, amelyek skálája +320 °C-ig terjed. Ez nem jelenti azt, hogy maximálisra kell melegíteni. Olvassa el figyelmesen az utasítást – abban fel vannak tüntetve azok a feltételek, amelyek mellett a magas hőfok megengedett.
Az összekötendő alkatrészek végein jelöléseket készít, amelyek a melegítés mélységét jelzik. Még egyszer ellenőrizze, hogy a munkafelületek szárazak és zsírtalanok legyenek, mivel a nedvesség vagy a csúszós felület a kötés tömítetlenségét okozhatja.
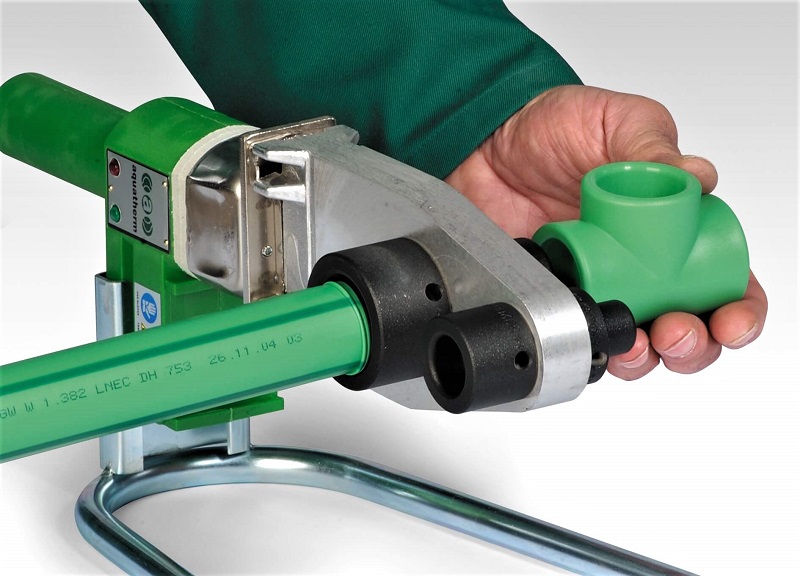
Az alkatrészek felhelyezésétől kezdve számolja a másodperceket – a táblázatban megadott értékek szerint. Az előírt idő elteltével vegye le az alkatrészeket, gyorsan illessze a csövet a fittingbe – ugyanahhoz a jelzéshez. Törekedjen arra, hogy az alkatrészek tengelyirányban legyenek, a helyesbítésre csak néhány másodperc áll rendelkezésre. Az elemek elferdülése és elfordítása nem megengedett!
Tartsa a szerelvényt a megfelelő helyzetben, amíg a polimerizáció be nem következik. Ez általában 3 perc vagy annál több – a hűlési időt ellenőrizze a táblázatban. A lehűlt és megfelelően átforrasztott alkatrészek szilárd, tömített és erős kötést képeznek.
Egymás után hegeszti a kulcsfontosságú szerelvényeket, hogy azután összeszerelje és összehegesztse őket egymással a helyszínen, a fűtési kör szerelésénél, a csatorna- vagy vízvezeték-elosztónál.
Következtetések és hasznos vidéó a témából
1. videó. PPR csövek forrasztásának technológiája:
2. videó. Gyakori hibák elemzése:
Az interneten rengeteg mesterkurzus található polipropilén csövek forrasztásáról. Némelyiket képzetlen amatőrök készítették, ezért a hegesztési technikára és a hőmérséklet megválasztására vonatkozó tanácsok hamisak lehetnek.
A hegesztőgép képességeit a gyártó ismeri a legjobban, ezért a forrasztás megkezdése előtt feltétlenül tanulmányozza az utasítást – ez megvédi Önt a technikai hibáktól és a szakmailag helytelen tanácsoktól.
Ossza meg saját tapasztalatait a polipropilén csővezeték összeszerelésében és a forrasztásos kötések kivitelezésében. Oszd meg azokat a technológiai finomságokat, amelyek hasznosak lehetnek a webhely látogatói számára. Kérjük, hagyjon megjegyzéseket az alábbi blokkban, tegyen fel kérdéseket, és tegyen közzé fényképeket a cikk témájában.
 Gázégő rézcsövek forrasztásához: az égők fő típusai + tanácsok a potenciális vásárlóknak
 Hegesztőgép polietilén csövekhez: melyiket érdemes megvásárolni és hogyan kell helyesen használni
 Hogyan történik a polietilén csövek tompaszögű hegesztése: munkautasítás
 Kezdőknek szóló elektromos hegesztés: a hegesztési munkák finomságai és a leggyakoribb hibák elemzése
 Hogyan hegesztjük a függőleges és vízszintes varratokat elektromos hegesztéssel: lépésről lépésre útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények