Hegesztőgép polietilén csövekhez: melyiket érdemes megvásárolni és hogyan kell helyesen használni

A polietilén csövek – könnyűek, könnyen szerelhetők és viszonylag olcsók. Az ilyen típusú csővezetékek lefektetéséhez polietilén csövek hegesztőgépére van szükség. A berendezés megfelelő használata és a munkafolyamat technológiájának betartása lehetővé teszi egy megbízható, szinte monolitikus kapcsolat létrehozását, amely hosszú évekig kitart.
Elmondjuk, hogyan válasszuk ki megfelelően a készüléket erős és légmentes kapcsolatok létrehozásához. Az általunk bemutatott cikk részletesen leírja a polietilén csővezeték szakaszainak hegesztésének jellemzőit. Azok, akik önállóan szeretnék elvégezni a munkákat, nálunk hasznos ajánlásokat találnak.
A polietilén szerkezetek hegesztésének jellemzői
A polietilén csövek egyik hasznos tulajdonsága – a szerkezet bizonyos mértékű rugalmassága. A hegesztés lehetővé teszi ennek a tulajdonságnak a megőrzését a vezeték egyes szakaszainak csatlakozási pontjain, ami egységes jellemzőket biztosít a teljes hosszon.
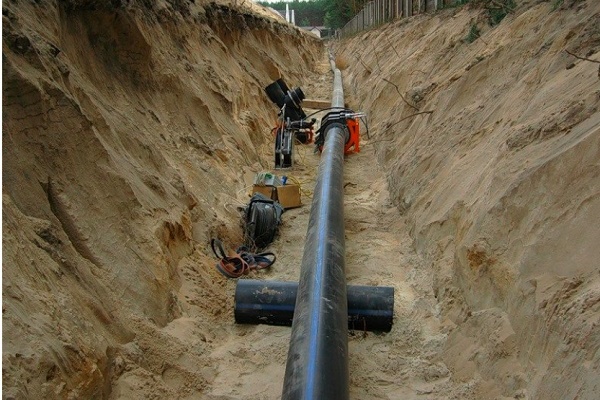
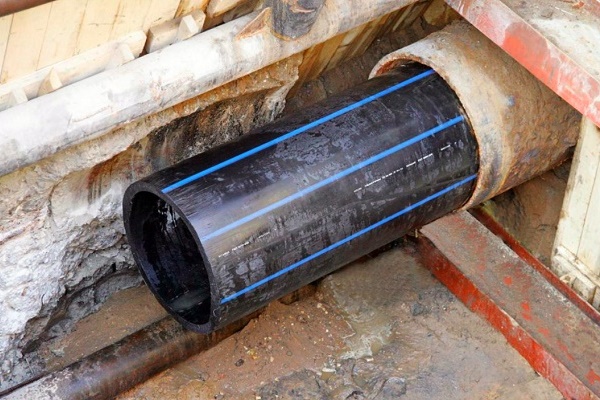
Az ilyen csöveket hegesztik mind ároktelepítéshez, mind árok nélküli telepítéshez, ha alapvető “burkolatként” acél- vagy üvegszálas csövet használnak.
Leggyakrabban a polietilén szerkezetek összekötéséhez kétféle hegesztést alkalmaznak: tompa- és elektromos idomos hegesztést (más néven termisztoros). A megfelelő berendezés kiválasztása előtt részletesen meg kell ismerkedni a hegesztési munkák technológiájával, amelyet az összekötések elvégzésekor be kell tartani.
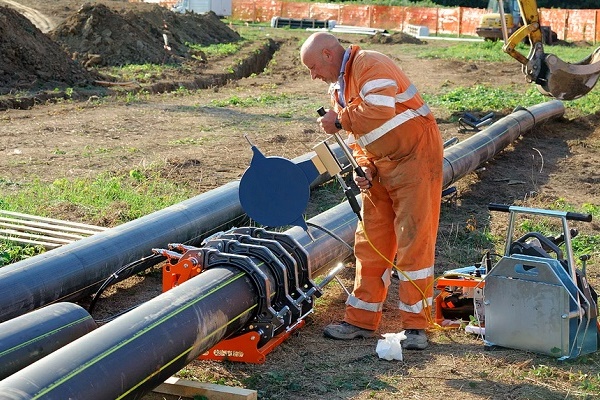
Polietilén csövekkel való munka során a szerkezetek végeit először az olvadáspontig hevítik, majd összekötik és nyomás alatt összenyomják. Egyszerűen hangzik, de a gyakorlatban a minőségi hegesztési varrat eléréséhez jó szakmai készségekre van szükség.
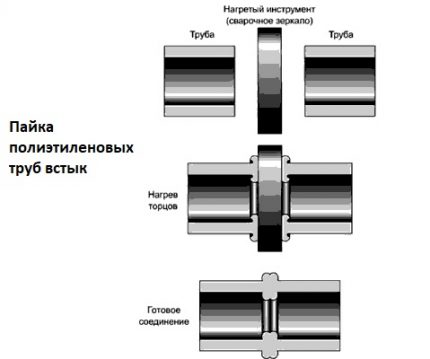
Helyesen kell meghatározni az egyes szakaszok idejét, valamint a munkanyomást, amely a munkafelületre hat a felmelegítés és az összekötés során. A munkákat -15…+45 fok környezeti hőmérséklet mellett ajánlott végezni. Ez a módszer nem alkalmas 4,5 mm-nél kisebb falvastagságú szerkezetekhez.
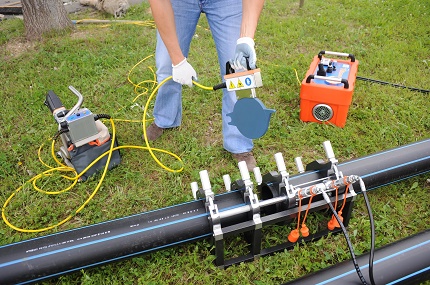
A tompahegesztést két szakember erőivel is el lehet végezni, nehéz gépekre nem lesz szükség. A munkák ideje és az elvégzésükhöz szükséges energiafelhasználás ebben az esetben nagyon szerény lesz.
A tompahegesztés műveleteinek vázlata részletesebben a következőképpen néz ki:
- A kommunikációk végeit az összekötés helyén le kell vágni a szennyeződések eltávolítása és az egyenetlenségek megszüntetése érdekében.
- Ezt követően a csövek végeit a hegesztőgéppel felmelegítik az elsődleges hegesztési varrat kialakításához.
- A melegítést még egy ideig folytatják a polietilén olvadáspontjának eléréséig.
- Most eltávolítják a hegesztőgépet, és a forró csővégeket óvatosan összekötik, kialakítva a végleges varratot.
- Már csak a szerkezet lehűlését kell megvárni, és ellenőrizni a hegesztési varrat minőségét.
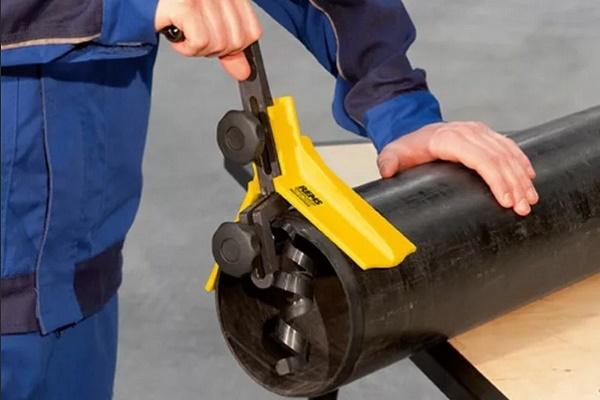
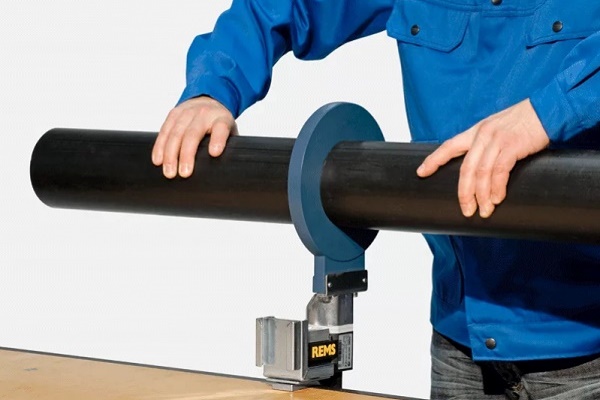
Véglevágáshoz speciális szerszámot használnak – elektromos véglevágót. Ez a készülék lehetővé teszi, hogy a vágás pontosan merőleges legyen a szerkezet tengelyére.
A vágást mikrorétegekben végzik, amíg a vágás helyén folyamatos polietilénszalag nem keletkezik. A fűtőberendezés csővégekre gyakorolt hőmérsékletét és hatásidejét az anyag típusának figyelembevételével határozzák meg.
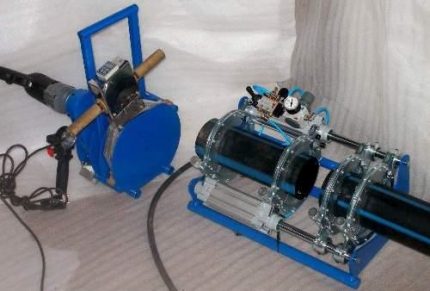
Nagyon fontos, hogy ezen mutatók arányát, valamint a munkafelületre gyakorolt nyomást a lehető legnagyobb pontossággal tartsák be. Ez a minőségi hegesztési varrat elérésének meghatározó mozzanata.
A fűtési szakasz befejezése után nagyon gyorsan, de óvatosan el kell vezetni a készülék fűtőberendezését oldalra, hogy ne sértse meg a munkafelületek épségét, és elkerülje a véletlen szennyeződést.
A kellő mértékben felmelegített végek összekötésekor HDPE csövek esetében ugyanolyan nyomást kell biztosítani, mint a felületek felmelegítésekor. A hegesztési varrat hűtését is nagyon alaposan kell elvégezni. Az összekötött csöveket addig nem szabad kivenni, amíg a felmelegített polietilén le nem ülepedett.
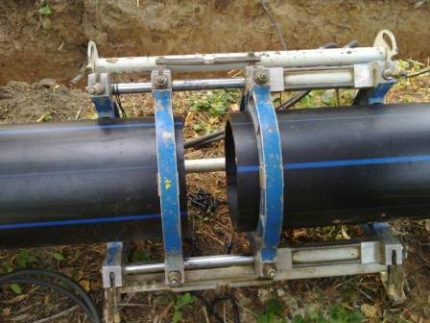
Ha minden műveletet helyesen végeztek el, az elemek illesztésénél rendezett, szimmetrikus perem képződik. Ha a varrat egyenetlennek vagy rendetlennek tűnik, az azt jelenti, hogy a hegesztés során súlyos hibákat követtek el. Az ilyen kapcsolat szilárdsága nagyon kétséges.
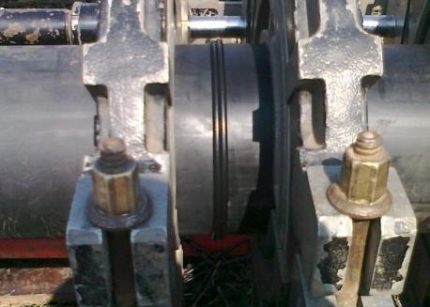
Ha vékony falú (4 mm-nél vékonyabb) csöveket kell összekötni, ajánlott az elektromos idomos hegesztést előnyben részesíteni, amelyet termisztoros hegesztésnek is neveznek. Ez a változat is lehetővé teszi a minőségi kapcsolat létrehozását, miközben a munkafolyamat még egyszerűbb, mint a tompavarrásos módszer alkalmazásakor.
Az ilyen típusú hegesztés elvégzéséhez a következő lépéseket kell követni:
- Tisztítsa meg a végek felületét és a cső azon részét, amely az idom alá kerül, bőséges ráhagyással.
- Zsírtalanítsa a munkafelületeket.
- Távolítsa el az oxidréteget.
- Helyezze fel az idomot a munkafelületekre.
- Központosítsa a szerkezetet.
- Végezze el a kötés felmelegítését és hegesztését.
- Várja meg a hegesztési hely teljes lehűlését.
Minden előkészítő munkát nagy körültekintéssel kell elvégezni, mivel a legkisebb szennyeződés jelenléte is jelentősen ronthatja a kötés minőségét. Ha az oxidréteg eltávolítása után véletlenül idegen anyagok kerülnek a felületre, a tisztítást meg kell ismételni.
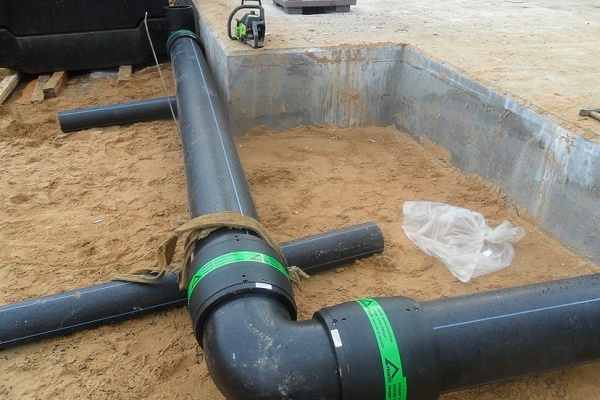
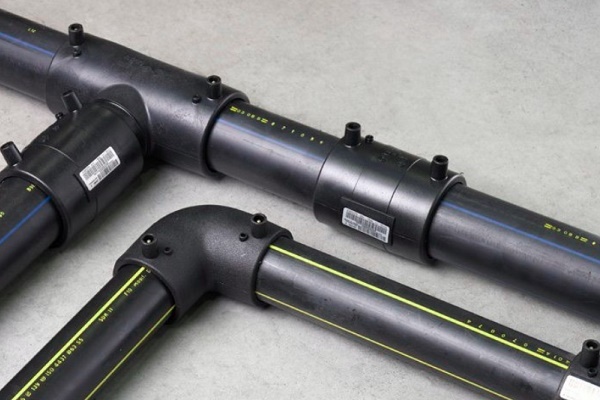
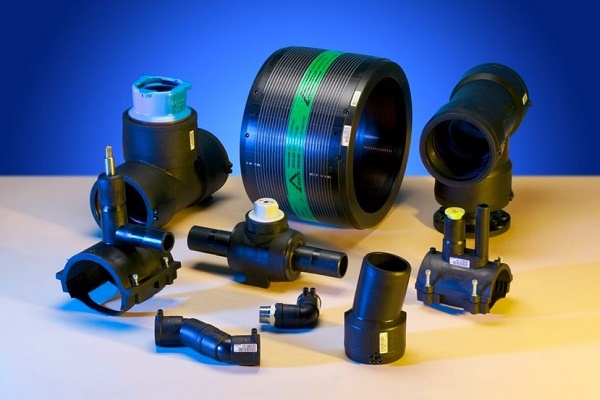
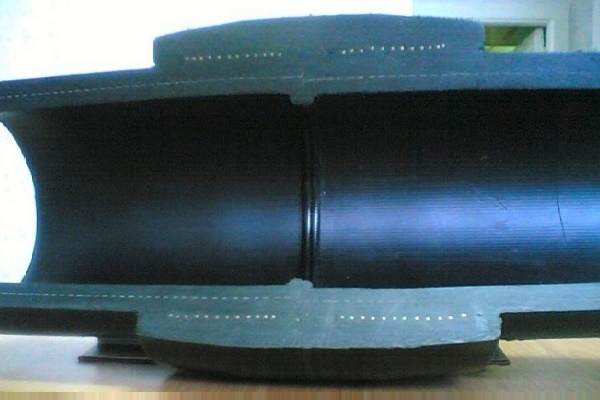
A lehűlési folyamatra ugyanazok a követelmények vonatkoznak, mint a tompahegesztési módszer használatakor. A cső helyzetének bármilyen megváltozása ebben az időszakban végzetes lehet a hegesztési varratra. Az elektroidos hegesztést olyan idomokkal végzik, amelyekbe gyártáskor fém fűtőspirálokat helyeznek.
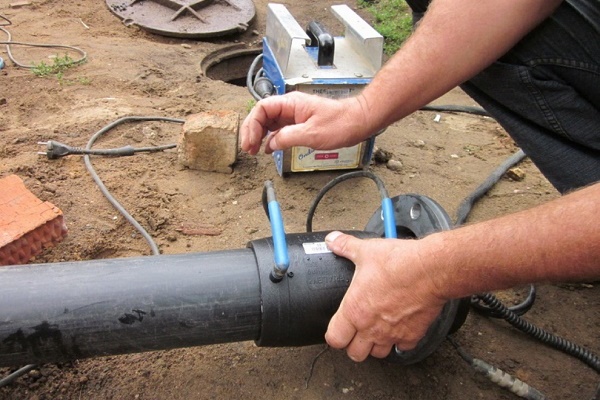
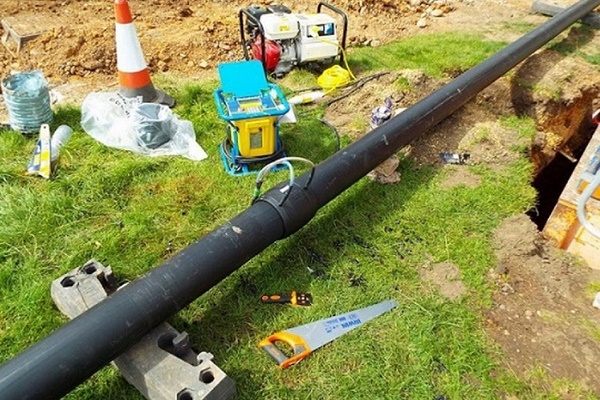
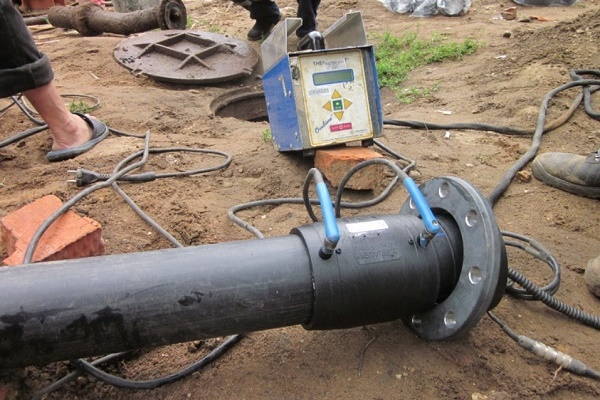
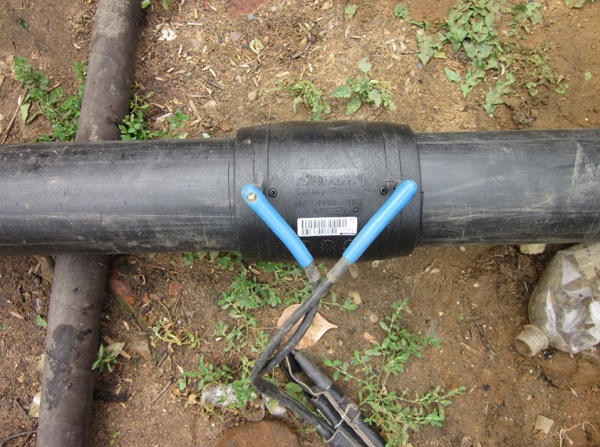
A folyamat elindításához az idomot a kötés helyére kell helyezni, és csatlakoztatni kell a hegesztőgéphez, amely elvégzi a fűtést. A hegesztés során az idom anyaga kitágul, biztosítva a szükséges nyomást és a megfelelő tömítést. A munka befejeztével az elektromos tápellátást lekapcsolják, az idom pedig a kötés helyén marad.
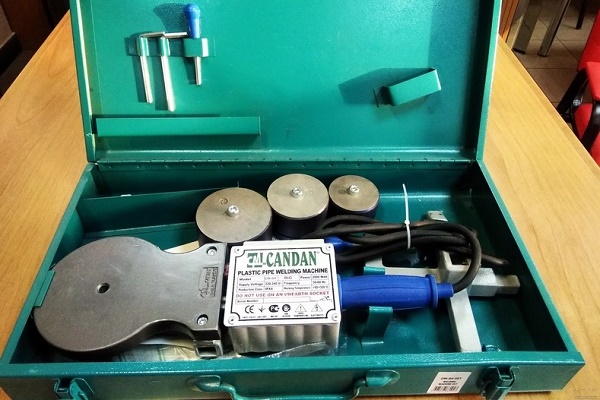
Egy másik érdekes polietilén csövek hegesztési módja – a harang idomú toldás. Ez a legkevésbé népszerű változat, amely a fent leírt technológiákkal ellentétben csak belső vezetékek fektetéséhez használható. Ez egyben meglehetősen egyszerű módszer, amely technikailag nagyon hasonlít a polipropilén csövek forrasztási folyamatához.
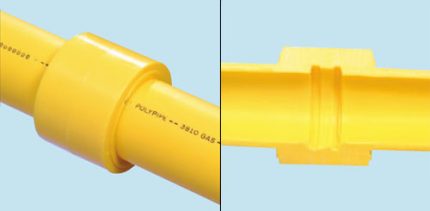
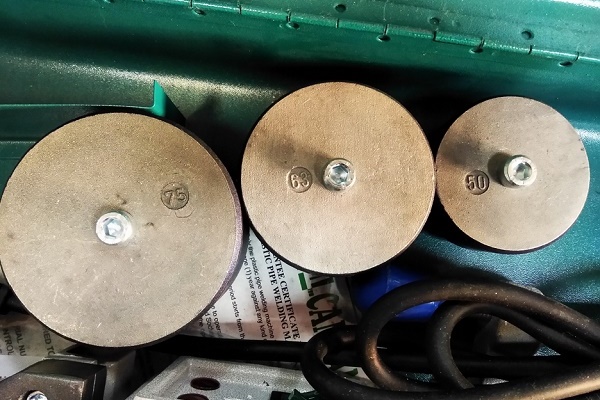
A hornyos hegesztést olyan helyiségekben ajánlhatja, ahol a csővezeték elrendezése bonyolult, tele van lejtőkkel és kanyarokkal. Az ilyen típusú műveletek elvégzéséhez gyakorlatilag ugyanazt a forrasztópákát használják, mint a polipropilén szerkezeteknél, és a berendezés beállításai sem különböznek sokban.
Mivel hegeszti a polietilént?
A polietilén szerkezetek hegesztésének sajátosságairól szóló információk alapján meghatározhatja a fő szempontokat, amelyeket figyelembe kell vennie a megfelelő berendezés kiválasztásakor.
- a cső jellemzői: a polietilén típusa, átmérő, falvastagság stb.;
- a csővezeték konfigurációjának sajátosságai;
- a csövek fektetésének helye (beltéren vagy kültéren);
- a folyamat elfogadható automatizáltsági foka;
- a megfelelő hegesztési technológia stb.
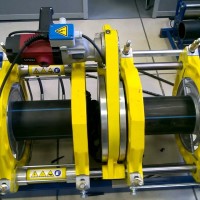
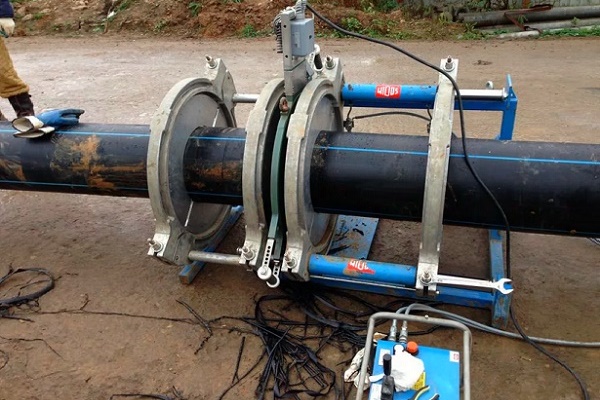
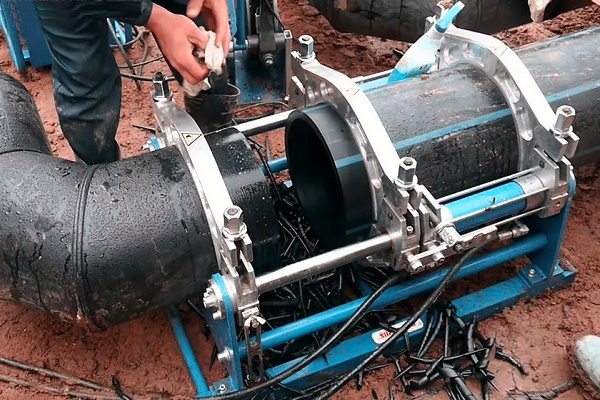
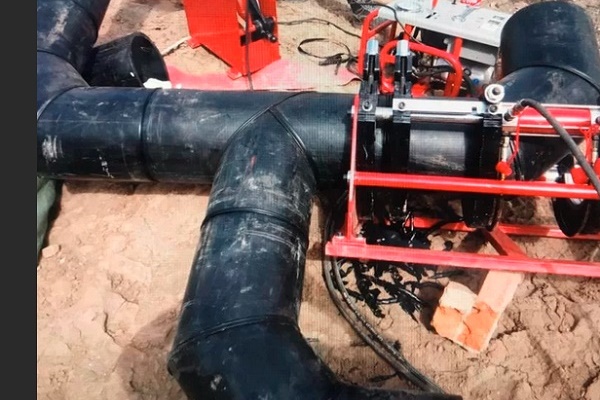
A polietilén csövek tompahegesztéséhez speciális berendezést használnak.
A szakemberek rendelkezésére állnak olyan eszközök, amelyek segítségével kézi, automatikus és félautomatikus üzemmódban végezheti a hegesztést. A legegyszerűbb elsajátítani a kézi készülék működését, de az csak kis átmérőjű csövekhez való.
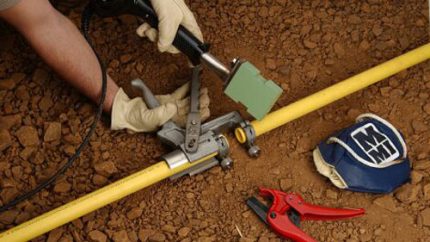
A paramétereket táblázatok alapján kell meghatároznia. A kézi berendezéssel végzett hegesztés pontossága nem mindig elég magas ahhoz, hogy sikeresen dolgozzon az ilyen típusú aggregátumokkal, ehhez bizonyos tapasztalatra van szükség. A félautomata készülékek sokkal kényelmesebbek, hidraulikával vannak felszerelve: állomással és központosítóval, ami jelentősen leegyszerűsíti a manipulációkat.
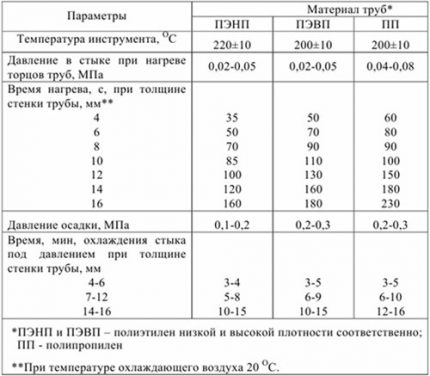
Ezeket az eszközöket a kézi készülékeknél nagyobb átmérőjű csövek összekötésére használják. Bár a készülék elemeinek mozgása hidraulikus berendezések segítségével automatizált, a hegesztési paramétereket továbbra is táblázatok alapján kell beállítania.
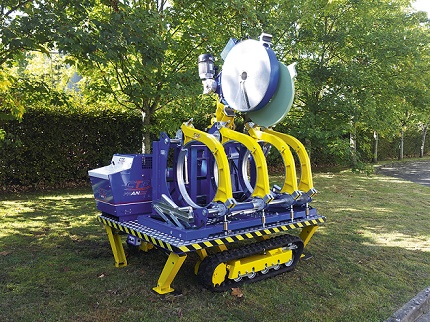
Itt a folyamatot teljes mértékben a számítógép processzora irányítja. Önnek csak a szükséges paramétereket kell megadnia, például a cső anyagát, a szerkezet átmérőjét, az SDR-t stb.
A táblázatok használatakor a hegesztők olyan fogalmakkal dolgoznak, mint:
- a cső falvastagsága;
- a fűtőelem üzemi hőmérséklete;
- a szerkezet átmérője;
- a végek melegítési ideje;
- a sorja méretei;
- a hegesztési és utómelegítési nyomás;
- a melegítés és átállás ideje;
- a nyomás létrehozásának ideje a szerkezet zsugorítási szakaszában;
- a hűtési idő.
A fűtőelem hőmérséklete főként a csövek anyagának jellemzőitől függ. Ennek a paraméternek a meghatározásához nemcsak táblázatokat, hanem grafikonokat is használnak.
A svájci "Georg Fischer" gyártó tompahegesztő berendezései kiváló minőségűek. A választék nagyon sokszínű, európai minőséggel és indokoltan magas árral rendelkezik. Viszonylag olcsók a KL Line és Weld Line sorozatok modelljei.
Ezek lehetővé teszik a 630 mm vagy annál kisebb átmérőjű szerkezetek hegesztését, egyszerűsített felépítésűek, ami növeli az egység megbízhatóságát. Alkalmasak vízvezeték- és csatornacsövek szerelésére, beleértve a nyomás alattiakat is.
Ugyanezen gyártó GF Line sorozatának hegesztőgépei bonyolultabb felépítésűek és drágábbak. Ezek automatikus eszközök, amelyek a SUVI technológiával működnek. Az ilyen egységeket gyakran használják gázvezetékek fektetésekor, és 160-1200 mm átmérőjű csövekhez alkalmasak.
Az elektrofúziós hegesztéshez olyan készülékek is használhatók, amelyek különböző mértékben automatizálják a folyamatot. A hegesztés minősége nemcsak a készülék típusától, hanem a kivitelezés minőségétől és a használati körülményektől is függ.
A professzionális csőfektetők előszeretettel használnak olyan egységeket, amelyek rendelkeznek egy szkennerrel, amely beolvassa a cső gyártója által biztosított vonalkódot.
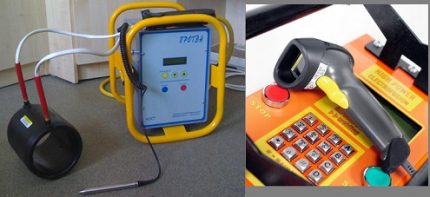
Ebben az anyag jellemzőiről szóló teljes információblokk van kódolva. A beolvasás után az összes szükséges beállítás megtörténik. Ha a csövek tiszták és előkészítettek, azonnal hozzá lehet kezdeni a hegesztéshez. A jó elektrofúziós hegesztőgépek nemcsak a hegesztési munka minden szakaszát ellenőrzik, hanem hibás esetén figyelmeztetést is adnak.
A készülék típusának kiválasztásakor figyelembe kell venni a hegesztőberendezés alábbi jellemzőjét. A termorezisztoros készülékek gyakorlatilag bármilyen átmérőjű csövekhez alkalmasak, mivel a fűtés a megfelelő méretű idomon keresztül történik. A tompahegesztő készülékeket viszont az adott szerkezet átmérőjének megfelelően kell kiválasztani.
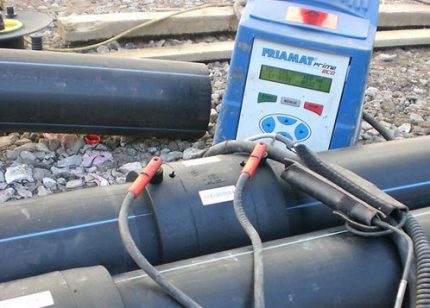
A termisztoros hegesztőkészülékek ezenkívül nagyon mérsékelt árképzésűek a tompahegesztési analógokhoz képest. De emlékezni kell arra, hogy használatukkor az elektromos toldógyűrűkért külön kell fizetni. Kis átmérőjű csöveknél a toldógyűrűk nem olyan drágák, de nagyobb szerkezetekkel végzett munka esetén az árkülönbség érezhető lehet.
A helyzet az, hogy a kis átmérőjű polietilén csövek (110 mm és kisebb) tekercsekben érkeznek. Így akár 200 méter hosszú, egybefüggő és rugalmas vezetéket lehet kapni.
Egy ilyen szerkezet összeszereléséhez minimális számú csatlakozóra lesz szükség. De amikor a 110 mm-nél nagyobb átmérőjű csövekről van szó, a vásárló nem tekercseket, hanem mindössze 12 mm vagy annál rövidebb szakaszokat kap.
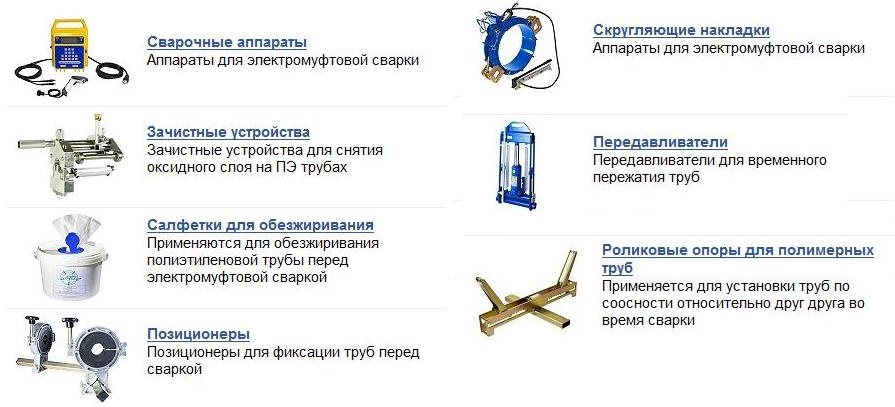
Nyilvánvaló, hogy egy ilyen csővezeték összeszereléséhez jelentős számú elektromos toldógyűrűre lesz szükség a sok 12 méteres szakasz összekapcsolásához. Az elektromos toldóhegesztéshez szükséges berendezések kompakt méretűek.
Ha a munkákat szűk körülmények között kell elvégezni, ez a lehetőség lehet az egyetlen járható út. Az elektromos toldóhegesztés alkalmazásakor a szerkezetek minimális átmérője gyakorlatilag bármilyen lehet, 20 mm-től kezdve.
Figyelmet kell fordítani a csővezeték javításának lehetőségére is, ha ilyen igény merül fel. Még annak a területnek a geológiai jellemzői is számítanak, ahol a szennyvízcsatorna-vezeték vagy a vízellátó vezeték lefektetése történik. Például a szeizmikus veszélynek kitett területeken a tompahegesztés elfogadhatatlan, a termisztoros módszer használata kötelező.
A hegesztőberendezés kiválasztásakor kiemelt figyelmet kell fordítani olyan kérdésekre is, mint a garanciális kötelezettségek megléte, a szervizszolgáltatáshoz való hozzáférés, a készülék rendszeres tanúsításának lehetősége stb. A megbízható eladónak rendelkeznie kell a berendezés engedélyező dokumentációjával, amely általában külföldön készült.
Következtetések és hasznos vidéó a témából
Összehasonlítás és hasznos tanácsok a hegesztőgépek kiválasztásához:
Ebben a videóban lépésről lépésre bemutatják a polipropilén csövekhez való hegesztőgép saját kezű összeszerelését:
A megfelelő hegesztőgép kiválasztása polietilén csövekhez nem is olyan nehéz. Jobb, ha ismert gyártók termékeit részesítjük előnyben egy elfogadható árkategóriában. A hegesztési technológia pontos betartásával megbízható kötést lehet elérni.
Mesélje el, hogyan választotta ki a hegesztőgépet a műanyag csővezeték összeszereléséhez otthonában vagy a nyaralójában. Osztozzon meg az érvekkel, amelyek meghatározták a választását. Kérem, hagyjon megjegyzéseket az alábbi blokkban, tegyen közzé a cikk témájához kapcsolódó fényképeket, és tegyen fel kérdéseket.
 Hogyan történik a polietilén csövek tompaszögű hegesztése: munkautasítás
 Polipropilén csövek forrasztási hőmérséklete: az önálló hegesztés fő lépései + értéktáblázat
 Gázégő rézcsövek forrasztásához: az égők fő típusai + tanácsok a potenciális vásárlóknak
 Kezdőknek szóló elektromos hegesztés: a hegesztési munkák finomságai és a leggyakoribb hibák elemzése
 Hogyan hegesztjük a függőleges és vízszintes varratokat elektromos hegesztéssel: lépésről lépésre útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Tud valamit mondani a PE csövekhez való “Protva” hegesztőgépről? Gyanúsan alacsony áron ajánlották. Kétlem, hogy megvegyem-e.