PND csövek saját kezű szerelése: hegesztési útmutató + hogyan kell hajlítani vagy kiegyenesíteni az ilyen csöveket

A nagysűrűségű polietilén (HDPE) a csővezetékek összeszereléséhez használt anyagok népszerűségi rangsorában az első helyeket foglalja el. Ennek a keresletnek a titka könnyen magyarázható a polietilén csövek univerzális felhasználhatóságával és egyszerű szerelésével.
Azonban más polimerekhez hasonlóan a HDPE-csövek saját kezű, minőségi szerelése csak a technológia szigorú betartásával végezhető el. Elmondjuk, milyen finomságokat kell figyelembe venni az elemek összeillesztésekor. Elmagyarázzuk, hogyan kell helyesen elvégezni a hajlításukat és kiegyenesítésüket.
A cikk tartalma:
Hatékony módszerek HDPE-csövek összeillesztésére
A HDPE-csövek technológiailag két alapvető módszerrel köthetők össze: nem bontható és bontható módszerrel.
Az első egy hegesztőgép használatát igényli, a másodikat pedig anélkül valósítják meg.
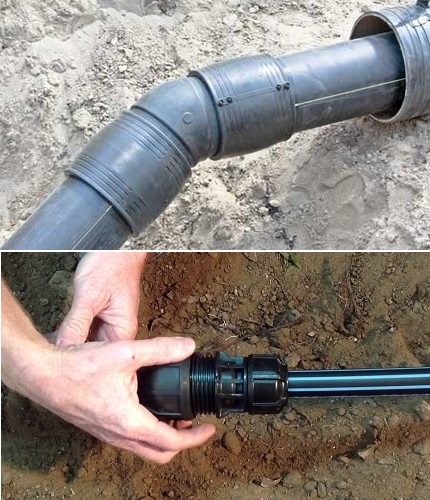
A hegesztett, nem bontható csatlakozások maximális tömítést tesznek lehetővé, ami különösen fontos a nyomás alatti vezetékek kiépítésekor. A bontható csatlakozások könnyen szerelhetők, és lehetővé teszik a csővezeték bármikori szétszerelését a vezeték konfigurációjának megváltoztatása vagy új leágazásokkal való kiegészítése céljából.
Nem bontható csatlakozási módszerek
A HDPE-csövek összeillesztésére két nem bontható csatlakozási módot alkalmaznak: tompahegesztéssel és elektromos hegesztőidom beépítésével.
Akárhogyan is, e módszerek megvalósításakor a csatlakozásokra a következő követelmények vonatkoznak:
- Az összehegesztett szakaszok maximális eltolódási szöge nem haladhatja meg az összeillesztett csövek falvastagságának 10%-át.
- Az illesztési varratot a szomszédos szakaszok külső felületi szintje fölé kell készíteni.
- A minőségi varrat hengerének magassága 2,5-5 mm közötti tartományban kell, hogy változzon.
A varratmagasság optimális értéke a megolvasztott termék falvastagságától függ. Vékony falú csöveknél (5 mm-ig) nem lehet több 2,5 mm-nél. Ha a cső falvastagsága 6-20 mm között van, a varratmagasság nem haladhatja meg az 5 mm-t.
Tompahegesztéssel
A tartós kötés létrehozása az anyag megpuhításával történik, amíg ragacsos állapotúvá nem válik, hogy részei diffúz módon egyesüljenek. Olyan csöveknél alkalmazzák, amelyek falvastagsága meghaladja az 5 mm-t.
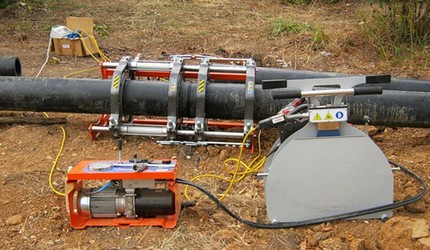
A hegesztéssel történő kötési módszert a nyomás alatt üzemeltetendő vízvezeték egyenes szakaszainál használják. Csak ez biztosít tömített kötést 200 mm-nél nagyobb átmérők esetén, mivel nem okozza a csövek merevségének csökkenését, ami deformációhoz vezetne.
A HDPE csövek tartós hegesztését saját kezűleg speciális szerszámmal végzik. A módszer lényege, hogy az összeillesztendő elemek végeit egy melegítőbetét segítségével megolvadt állapotúra hevítik. A felpuhított végeket egyszerűen összenyomják nyomás alatt, majd a kötés helyét hagyják lehűlni.
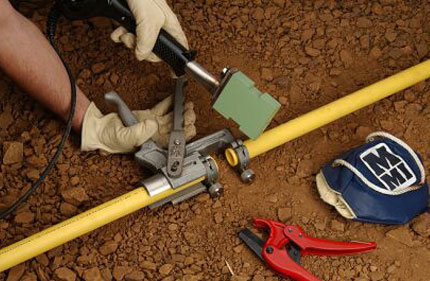
Hegesztési munkák során fontos betartani a melegítőelemek hőmérsékleti beállításait.
A melegítőelemek idő- és hőmérsékleti paramétereit három tényező figyelembevételével határozzák meg:
- A csővezeték falvastagsága.
- Az idomok átmérője.
- A hegesztőberendezés műszaki paraméterei.
A csövek hegesztéssel történő összekötése a legmegbízhatóbb és legtartósabb megoldás. Segítségével olyan tartós rögzítés hozható létre, amely ellenáll a nyomásnak mind a gravitációs, mind a nyomás alatti vízellátó rendszerek esetében.
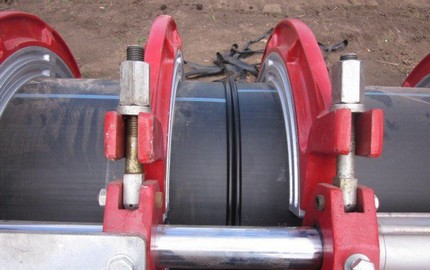
A hegesztést a következő sorrendben végzik:
- A vezetéket a kívánt méretre vágják. Kiegyenlítik a végek síkjának párhuzamosságát. A végeket csiszolópapírral megtisztítják.
- A végekről 2-3 mm széles letörést készítenek. A hegesztés helyét alaposan megtisztítják és zsírtalanító szerrel kezelik.
- A hegesztőpáklyát 260°-os hőmérsékletre állítják. Amíg melegszik, ráhelyezik a hegesztőbetéteket, és várnak, amíg azok elérik a beállított hőmérsékletet.
- A központosító mechanizmus segítségével a szerelvényt és a cső végét a toldalék üregébe süllyesztik. Ha a forrasztópákában nincs központosító mechanizmus, akkor a tengelyirányosságot 'szemre' kell ellenőrizni, az illesztést a lehető legpontosabban végezve.
- A központosított elemeket a megjelölt jelig tolják be, nyomás alatt összekötve, és a megadott ideig tartják az összeolvadáshoz az utasítás szerint.
- A munka befejezése után a készüléket félretolják és kihúzzák a hálózatból. A hegesztési területet elmozdítás és elfordítás nélkül rögzítik a beállított helyzetben, amíg a felület teljesen le nem hűl.
A hegesztés során fontos, hogy ne tartsuk túl sokáig. Ez a polietilén felhalmozódását idézheti elő a termék belső átmérőjén.
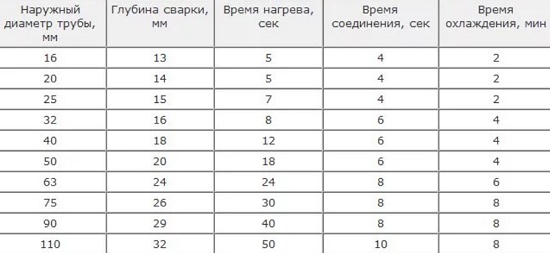
A megbízható rögzítés eléréséhez a beépítési mélységnek körülbelül 2 mm-nek kell lennie. A beállított mélységet betartva a hegesztési varrat egyenletes, reprezentatív megjelenésű lesz, egyenletes eltávolítási magassággal.
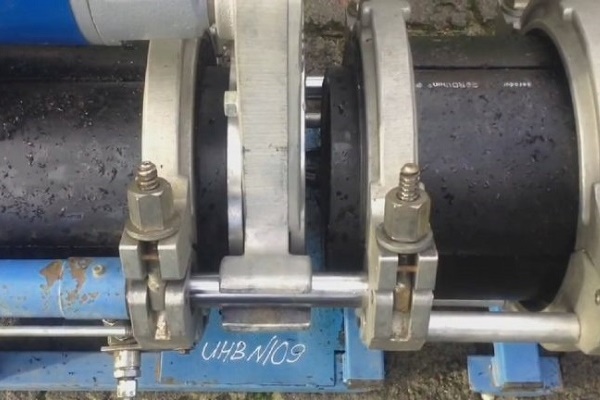
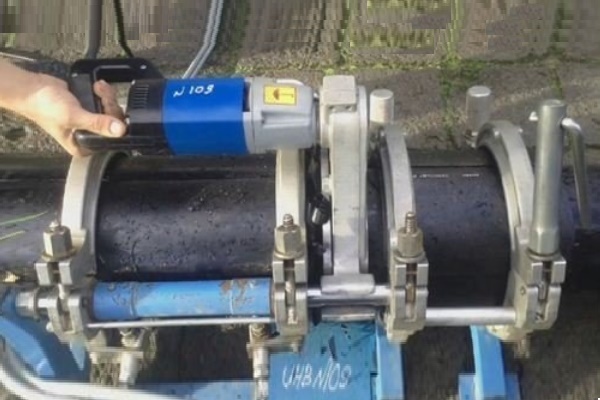
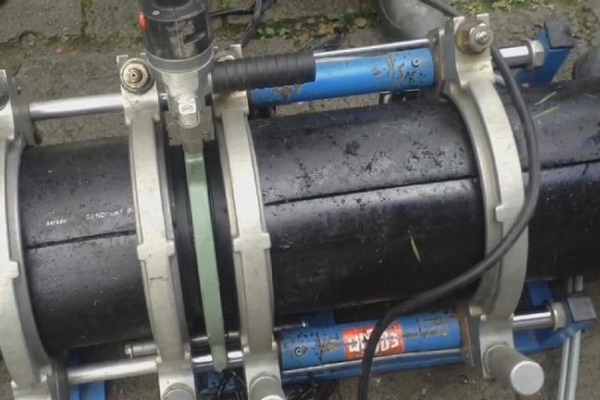
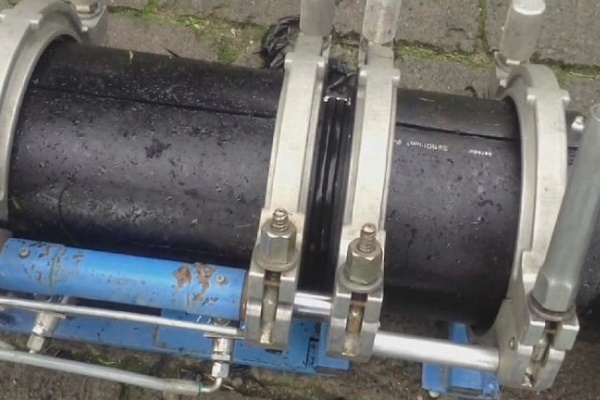
A HDPE csövek tompahegesztésének lépéseit a következő fotóválogatás mutatja be:
Elektromos idomhegesztéssel
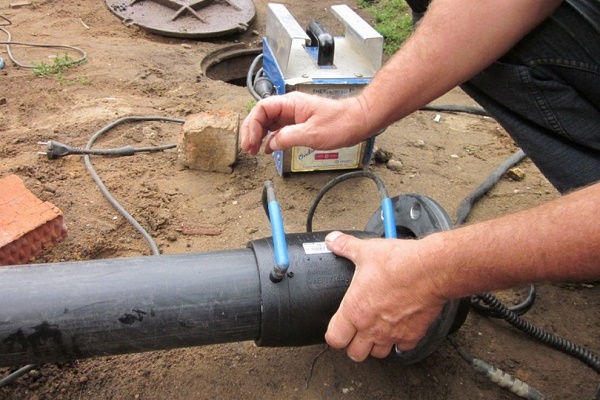
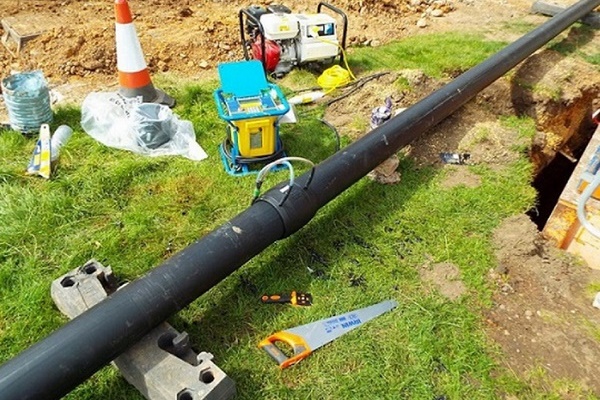
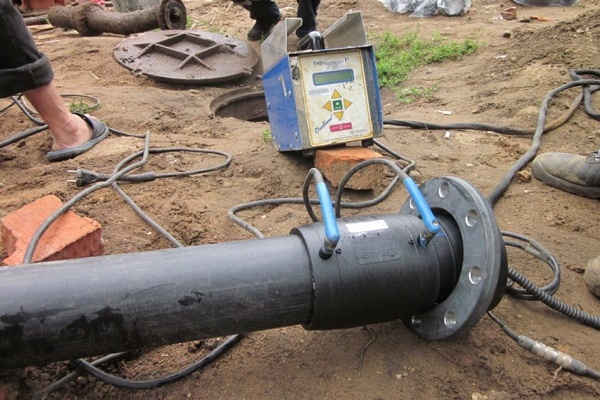
Ennek a megszakítatlan kötési módnak a megvalósításához elektromos kötőhüvelyes hegesztést vagy elektromos hegesztő szerelvényt használnak.
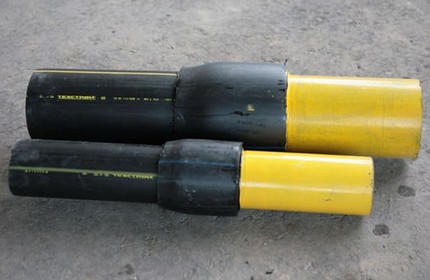
Ez a módszer hatékony, ha szűk helyen kell dolgozni. Például aknákban végzett javítási munkák esetén, vagy amikor korábban összekötött csövekbe kell becsatlakozásokat készíteni.
Nincsenek egységes szabványok a harang alakú kötéssel történő forrasztásra a hazai szabályozási dokumentumokban. Ezt a technológiát gyakrabban alkalmazzák az európai országokban, és a DVS-220715 szabványok szabályozzák.
A HDPE csövek toldóhüvelyekkel történő csatlakoztatásának technológiája számos alapvető lépést foglal magában:
- A kommunikációs szakasz előkészítése. Az elágazás külső felületét megtisztítják a zsírtól és a portól. E célból szappanos és alkoholos oldatokat használnak, amelyek széles választékban elérhetők az építőipari boltokban.
- Az illesztési helyek kezelése. A rögzítés tömörsége közvetlenül attól függ, mennyire sima a vágás. A tökéletesen sima felület elérése érdekében a cső végét finomszemcsés csiszolópapírral csiszolják.
- Letörések készítése. Az elágazás illesztését 45°-ban vágják le. A letörés biztosítja az elemek maximális illeszkedését és rögzítését.
- A toldóhüvely felszerelése. A toldóhüvelyt csatlakoztatják az áramforráshoz. Miután felmelegedett a kívánt hőmérsékletre, egyik oldalával (a tüske) ráhelyezik a csőre, a másik végével (a hüvely) pedig a cső másik elágazásához csatlakoztatják.
Az elektrofüziós hegesztés elvégzésének kulcsfontosságú feltétele, hogy a felmelegedés és a megszilárdulás pillanatában biztosítsák az alkatrészek mozdulatlanságát. A darabok elágazásainak a felmelegített toldóhüvely üregébe történő süllyesztésekor fontos, hogy a munkát gyorsan, de lehető legóvatosabban végezzék, hogy ne melegítsék túl a polietilént.
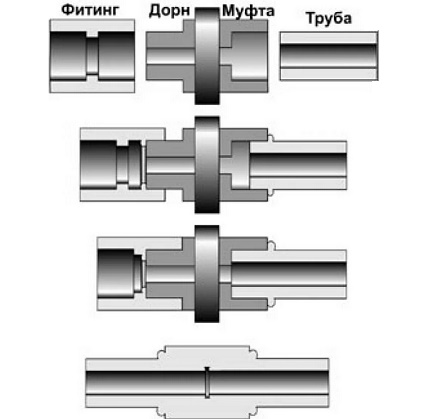
A daraboknak a toldóhüvely üregébe történő süllyesztésekor legyen felkészülve arra, hogy alóla folyékony műanyag kezd szivárogni. A munka befejezése után már csak el kell távolítani a toldóhüvelyt, és az összekapcsolt csővezetéket el kell helyezni egy kemény felületre, hogy rögzítse a kívánt helyzetben.
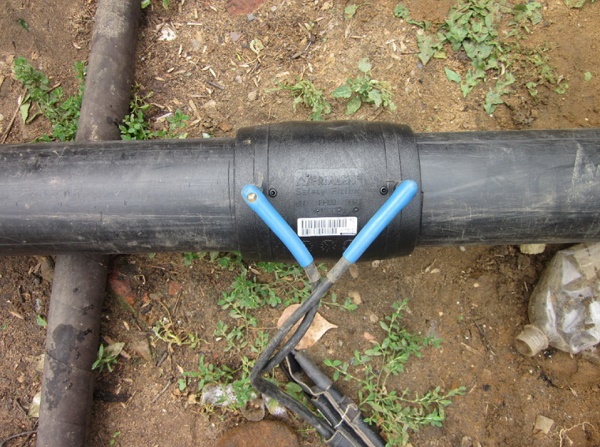
A megolvadt anyag megszilárdulása után az illesztés helyén látható lesz a csőhöz szorosan illeszkedő szorítóbilincs.
De e módszer választásakor figyelembe kell venni, hogy a műanyag csövek nem rendelkeznek nagy merevséggel. Emiatt erős belső nyomás hatására a létrehozott varrat egyszerűen szétválhat. A tokos csatlakozás nem a legjobb megoldás a fűtési rendszerek kiépítésére és a mosdókagyló alatti leágazások kialakítására.
A különböző HDPE csövek hegesztési módszerei erősségeinek és gyengeségeinek értékelésével foglalkozó cikket ajánljuk figyelmébe.
Bontható csatlakozási módszerek
Ha a szétszedhető csatlakozási lehetőségeket vizsgáljuk, azokat karimák és kompressziós idomok alkalmazásával valósítják meg. Szigorú szerelési előírások betartása mellett ezek ugyanolyan megbízhatóak, mint a hegesztőgép használatával készültek.
A nem szétszedhető csatlakozások bármely típusa tartalmaz egy rugalmas alkatrészt. A szorítószerszámmal történő összeszorításkor ez kitölti az illesztés területén lévő összes üreget, ezáltal kizárja a szivárgást.
HDPE idomok használatával
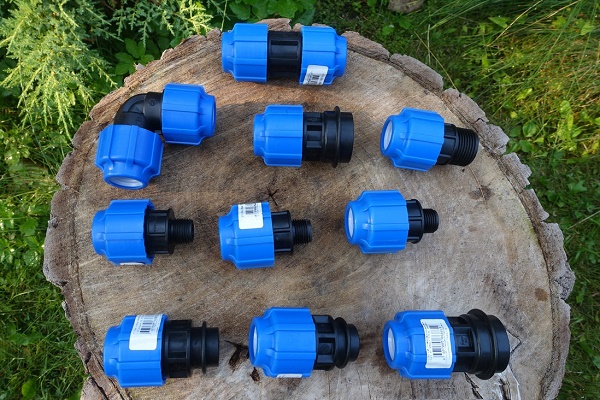
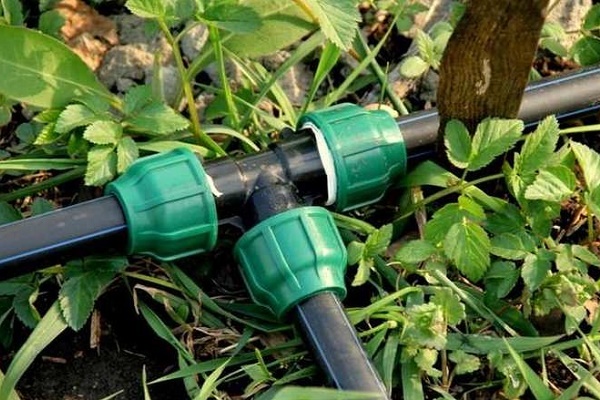
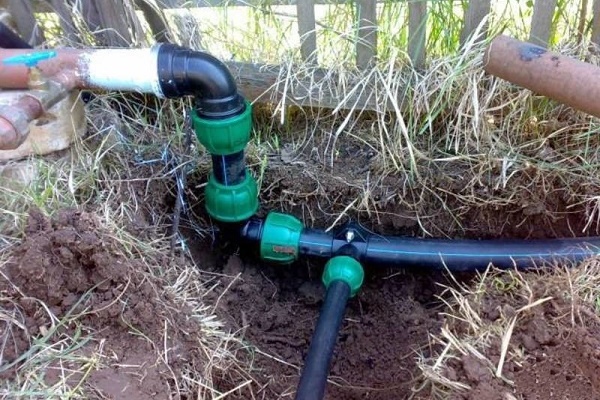
Ennek a módszernek a megvalósításához kompressziós idomokat használnak, amelyek olyan csőcsonkok, amelyek mindkét oldalukon külső menettel vannak kiegészítve.
Ezek képesek összeilleszteni a csöveket, szoros csatlakozást biztosítva, amely magas tömítési tulajdonságokkal rendelkezik. Emellett a szétszedhető csatlakozás bármikor könnyedén szétszedhető a vezeték konfigurációjának megváltoztatásához vagy sürgős javítás elvégzéséhez.
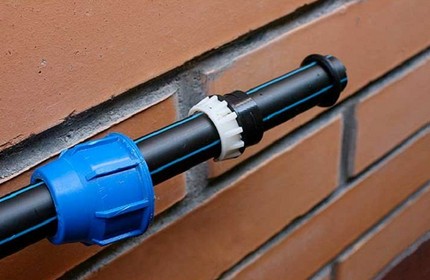
A szerelvényes csatlakozás létrehozásának lépései:
- Az előkészített csővégekre egy poliuretánból vagy gumiból készült távtartógyűrűt helyeznek. A gyűrű külső átmérőjének meg kell egyeznie az összeillesztendő csövek belső méretével.
- A végeket egy szorítóanyával és két nyomóalátéttel szerelik fel. Az első alátét a távtartógyűrű kinyomására szolgál, a második az anya tömítésére a csővéghez képest.
- A csatlakozást a 'cső – szerelvény – cső' elve szerint illesztik össze. A megbízhatóság növelése érdekében mindkét oldalon ütközésig szorítják a szorítóanyával.
A szerelendő alkatrészek összeszereléséhez speciális kulcsot használnak. Ezzel csavarják le a szorítóanyákat a csatlakozó szerelvényeken.
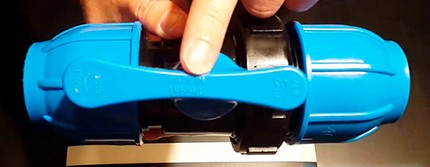
Ennek a csatlakoztatási módszernek a fő előnye, hogy kényelmesen kivitelezhető akár jelentős környezeti hőmérséklet-csökkenés esetén is. Míg a hegesztett kötések határa legalább +5°C.
A különböző átmérőjű csatlakozóelemek széles választéka lehetővé teszi bármilyen elrendezés összeszerelését, a szükséges elágazások kialakítását a csővezetékben.
Karima felszerelésével
A karimás csatlakoztatási típust akkor választják, ha KPE csővezetéket kell acélcsövekhez csatlakoztatni. Karimák segítségével kényelmesen csatlakoztathatók a vezetékekhez szelepek, szabályozók és tolózárak.
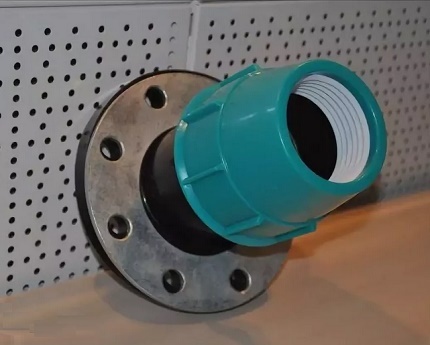
A polietilén csövekre történő felszereléshez a GOST 12882,80 szabványnak megfelelő karimákat használnak. Ezek bővített belső átmérővel rendelkeznek.
A karima felszerelésének munkálatait a következő sorrendben végzik:
- A kommunikáció egyik végén menetet készítenek.
- A menetbe becsavarják az elemet.
- Az elemre ráhúzzák a csatlakoztatandó cső elágazását.
- Az illesztés helyét egy kuplunggal vagy építőipari hőlégfúvóval melegítik fel.
Mielőtt a karimát felhelyezik, meg kell vizsgálni, hogy nincsenek-e rajta éles kiálló részek vagy sorják, amelyek megsérthetik a polietilén cső végét.
Ön hogyan hajlítja meg vagy egyenesíti ki a terméket?
A polietilén csövek egyenes, 12 méteres szakaszokban vagy nagy tekercsekre tekercselt egész termékekként kerülnek forgalomba. Tekercselt állapotban a termékek gyűrű alakot vesznek fel és deformálódnak. Mielőtt a deformálódott KPE csövet kiegyenesítenék vagy meghajlítanák, fel kell melegíteni.
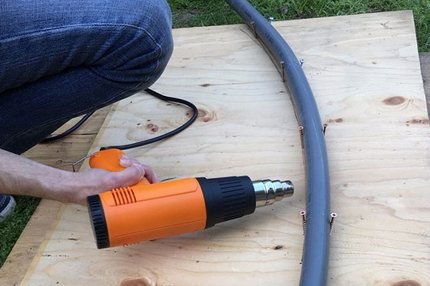
Az alacsony nyomású polietilén híres a jó rugalmasságáról. Azonban +80 °C feletti hőmérsékleten elveszíti ezt a tulajdonságát. Ezt a tényt használják ki, amikor a termék alakját kell módosítani.
Ugyanakkor fontos megjegyezni, hogy a kiegyenesítés vagy hajlítás során a hőmérsékletet csak rövid ideig szabad növelni. A polietilén cső ugyanis olyan építőanyag, amely a hőmérsékleti előírások megsértése esetén károsodhat.
A cső kiegyenesítésének módszerei
A cső kiegyenesítése és a tárolás, szállítás során keletkezett gyűrődések megszüntetése a legegyszerűbb a termék enyhe melegítése után. Ha a csővezeték cseréjét vagy javítását nyáron végzik, amikor a napsugarak a legerősebbek, akkor azokat is fel lehet használni a kitűzött feladat eléréséhez.
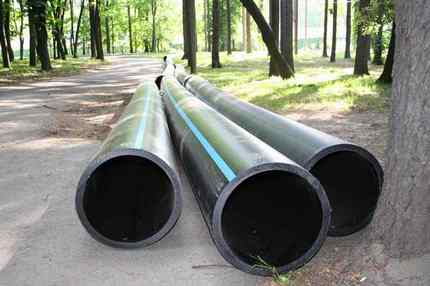
Az UV-sugarak nem rontják a polietilén üzemi paramétereit, de közben átmenetileg meglágyíthatják a termék falát. Önnek csak annyi a dolga, hogy a meglágyult csövet egy merev támasz vagy fal mentén rögzítse, vagy egy előre kiásott árokba fektesse. Mielőtt a meghajlott HDPE csövet a talajon kiegyenesítené, szabadítsa fel a területet.
Ha a munkát télen kell elvégezni, használjon forró vizet a termék felmelegítéséhez. Ez a módszer azonban csak az 50 mm-nél nem nagyobb méretű csöveknél hatékony. Kiegészítő eszközként használhat fém korlátokat és téglafalat a kiegyenesítéshez. Mindenesetre: minél rövidebb a termékszakasz, annál könnyebb lesz vele dolgozni.
Hatékony módszerek a munkadarab meghajlítására
Ha az ellenkező helyzet áll elő, vagyis amikor egy HDPE csövet kell meghajlítani, akkor ugyanazt a hőkezelést alkalmazzák.
A felmelegítéshez a következő módszereket alkalmazzák:
- építési hajszárító forró, irányított levegőjével fújják át;
- gázégővel melegítik a termék falát;
- forrásban lévő vízzel öntik le a felületet.
A hajlítási eljárás egyszerűsítéséhez érdemes egy formázó keretet készíteni. A keretet, melynek mérete megegyezik a hajlítandó cső átmérőjével, közönséges farostlemezből is elkészítheti. A keret felületének simasága érdekében csiszolja meg egy darab csiszolópapírral.
A HDPE cső hajszárítóval történő meghajlításához a munkát az alábbi sorrendben végezze:
- A kezelendő helyet melegítse fel építési hajszárítóval.
- A meglágyult munkadarabot helyezze a formázó keretbe.
- Óvatosan hajlítsa meg a csövet, anélkül hogy túlzott erőt fejtene ki, nehogy a hajlítás helyén elszakadjon a termék.
A kívánt hajlítási szög létrehozása után hagyja a terméket teljes lehűlésig, és csak ezután vegye ki a keretből.
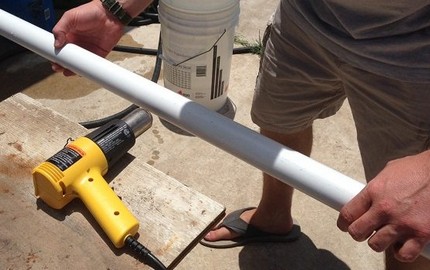
Fontos szempont: a cső melegítésekor a „középutat” kell betartani. A felület elégtelen melegítése esetén hajlításkor a cső eltörhet. Ha a melegítés során túl közel viszi a fűtőelemet a termékhez, a polimer meggyulladhat.
Következtetések és hasznos vidéó a témából
Ismerje meg a HDPE csövek hegesztésének és megmunkálásának részleteit a következő videókban.
1. videó. Hogyan történik a tompahegesztés:
2. videó. Példa elektromos idomhegesztésre:
3. videó. A cső kiegyenesítésének módja:
A polietilén csövek összekötési és kiegyenlítési módjának kiválasztásakor figyelembe kell venni a munkaközeg nyomásszintjét. Ez lehetővé teszi a csővezetéken végzett manipulációk technikai jellemzőkre gyakorolt negatív hatásának minimalizálását.
Ismer Ön olyan technológiai részleteket a polietilén csövek összekötéséről, amelyeket nem említettünk a cikkben? Ha van személyes tapasztalata a HDPE-csővezetékek építésében, amelyet megosztana a webhely látogatóival és velünk, kérjük, írjon megjegyzéseket az alábbi blokkban, tegyen fel fényképeket, tegyen fel kérdéseket a cikk témájával kapcsolatban.
 Polipropilén csövek saját kezű szerelése: a PP csővezetékkel való munka technológiája
 Hogyan készítsünk széket polipropilén csövekből saját kezűleg: lépésről lépésre elkészítési útmutató
 Hogyan hajlítsuk meg a profilcsövet saját kezűleg, speciális szerszámok nélkül
 Rézcsövek saját kezű szerelése: a rézvezeték beépítési technológiája
 Fém-műanyag csövek saját kezű szerelése: összekötési technológia és elosztási példák
 Polipropilén csövekből készült kézműves munkák: házilag elkészíthető ötletek
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények