Hogyan hajlítsuk meg a profilcsövet saját kezűleg, speciális szerszámok nélkül

A profilcsövek nélkülözhetetlenek az építési szerkezetek kereteinek összeszerelése során. Üvegházak, különféle fóliasátrak, lugasok és egyéb objektumok készíthetők el segítségükkel meglehetősen gyorsan és jó minőségben. Azonban ez nem olyan egyszerű.
Ahhoz, hogy egy ilyen csövet meghajlítson, drága, különleges berendezéseket kell használnia, ami nem mindig elfogadható az otthoni mester számára. Beszéljük meg, hogyan hajlítsa meg a profilcsövet otthoni körülmények között.
A cikk tartalma:
Profilcső – mi ez?
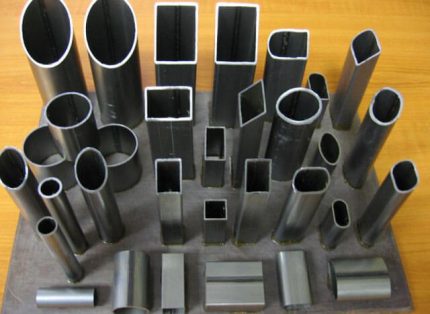
Profilcsőnek nevezzük azt a csövet, amelynek a kör alakútól eltérő keresztmetszete van. Lehet téglalap, ovális, hatszög vagy négyzet alakú. A cső fokozott szilárdsággal rendelkezik, mivel élei merevítő bordaként működnek.
A profilcsövek jelentős hajlítási terhelésekkel birkóznak meg, ami miatt kiváló választást jelentenek a legkülönbözőbb rendeltetésű épületek fémvázának felépítéséhez.
A profilcsövek gyártásához leggyakrabban magas vagy alacsony ötvözésű acélt használnak. A gyártási módszertől függően megkülönböztetünk elektromosan hegesztett, hideg- és melegen hengerelt, varrat nélküli csöveket.
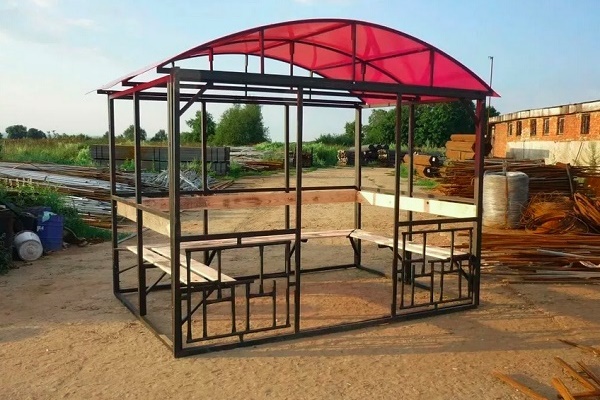
A termékek falvastagságban és profilmagasságban különböznek. Az ilyen csövek használhatók különféle keret, létra és korlát formájú alkatrészek gyártására. Leggyakrabban a profilcsövet az építőiparban íves szerkezetek építésére, valamint a vasgerenda helyettesítésére használják a vázak építésénél.
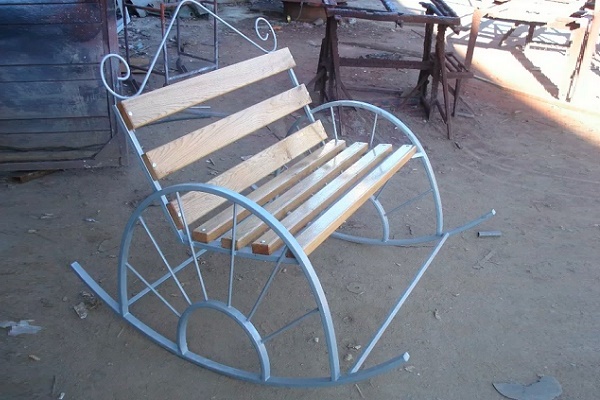
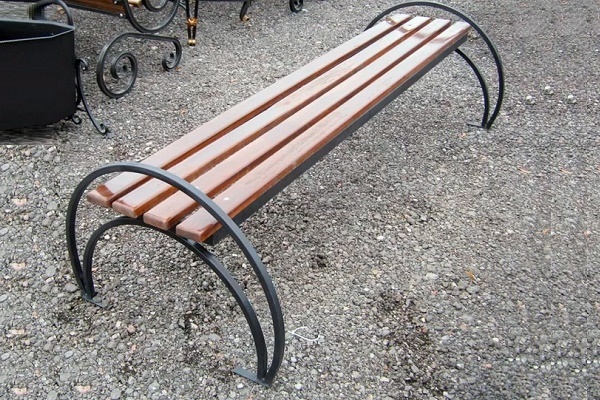
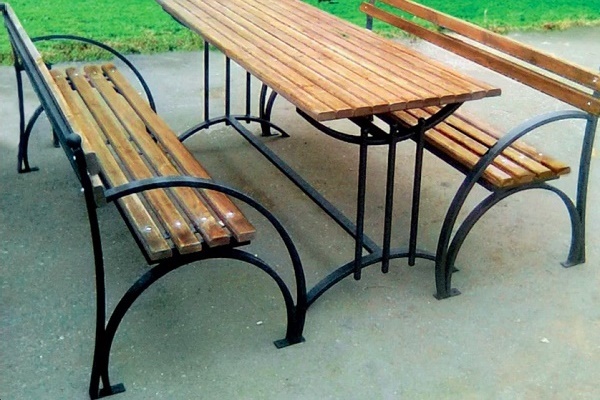
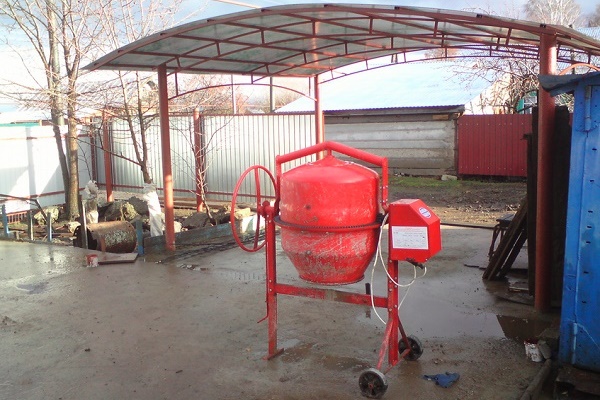
A profilcső hajlításának készsége hasznos lesz az otthoni barkácsolók számára, akik saját kezűleg szeretnék kialakítani a vidéki telket:
A munka során fellépő lehetséges nehézségek
Egy ilyen cső hajlítása valójában az a folyamat, amely során az elemet ívelt-sima konfigurációval ruházzák fel. Ezt csak nyomás alatt lehet elvégezni, mivel az alkatrész nagy szilárdságú. A hajlításhoz szükséges nyomóerő csökkentése érdekében a hajlítandó részt fel lehet hevíteni.
A művelet látszólagos egyszerűsége ellenére a hajlítás eredményeként nem mindig a kívánt konfigurációjú elemeket kapjuk. Elég gyakran merülnek fel problémák. A leggyakoribb szövődmények közé három tartozik.
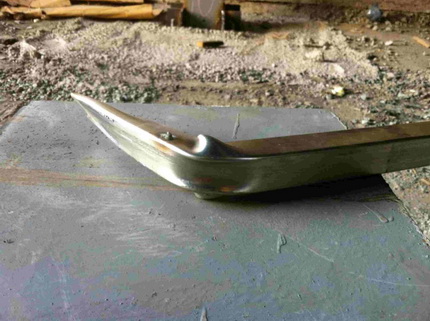
Az első abban rejlik, hogy a profil belső oldala sajátos redőkbe gyűrődik, amelyek a hullámos redőkre emlékeztetnek. A helyes változatban egyenletesen zsugorodik.
A második nehézség a profilcső külső falának szakadása. A hajlítás során az megnyúlik. Néha a fém nem bírja az erőhatást és megreped. A harmadik probléma az, hogy a cső alakváltozás közben elveszítheti az elemek koaxialitását.
Ez azt jelenti, hogy a hajlított állapotban lévő darabok különböző síkokban fognak feküdni. Ez azonban nem megengedett. A gyakorlat azt mutatja, hogy minden nehézség a hajlítási mód hibás megválasztása miatt következik be.
A helyes kiválasztásához figyelembe kell venni a profilcső plasztikus tulajdonságait. Ezeket a keresztmetszet méretei és alakja, valamint a termék falvastagsága határozzák meg. Ezen értékek alapján kiszámítható a minimálisan lehetséges hajlítási sugár. Határozottan nem ajánlott a kisebb sugarú hajlítás megkísérlése.
A minimális sugár meghatározásához szükségünk van a keresztmetszet magasságára. Ez a következőképpen számítható ki: megmérik a profil magasságát, majd levonják belőle a termék falvastagságának kétszeresét.
A kapott szám lesz a keresett magasság, jelöljük h-val. A téglalap és négyzet keresztmetszetű csövekre a következő szabály érvényes: ha a profil magassága meghaladja a 20 mm-t, az alkatrész kibírja a hajlítást azon a szakaszon, amelynek minimális hossza h×3,5.
A 20 mm-nél alacsonyabb profilú termékek h×2,5-től induló hosszúságú szakaszon hajlíthatók. Ez a szabály minden csőre érvényes. Az alkatrész falvastagsága azonban szintén befolyásolja a hajlítási korlátozásokat.
Minél vékonyabb, annál nagyobb a valószínűsége a törésnek vagy az alkatrész gyűrődésének. A szakemberek határozottan nem javasolják, hogy megpróbálják hajlítani a széles termékeket, amelyek falvastagsága kevesebb, mint 2 mm. Ebben az esetben optimális hegesztőberendezést használni.
Még egy dolog, amit tudni kell. Az alacsony ötvözésű és szénacél ötvözetekből készült csövek nagyon rugalmasak, és hajlítás után mintegy 'visszarugóznak', megpróbálva felvenni az eredeti formájukat.
Ez további munkát igényel a termékkel, mert újra hozzá kell igazítani egy előre elkészített sablonhoz. Ezért ajánlott megtudni az adott profilcső képlékeny ellenállási nyomatékának értékét, és ennek a mutatónak a figyelembevételével végezni a hajlítást. Minél kisebb, annál kevésbé fog az alkatrész 'visszarugózni'.
A profilhajlítás különböző módszereinek jellemzői
Két alapvető módszer létezik a profilcső hajlítására: a hideg és a meleg. Az első azt feltételezi, hogy a hajlítási folyamatot az alkatrész előzetes hőhatása nélkül végzik.
Míg a másodikat csak előmelegített csővel végzik. El kell ismerni, hogy az alkatrész felmelegítése jelentősen növeli a képlékenységét és megkönnyíti a hajlítási folyamatot.
Nem léteznek olyan előírások, amelyek szigorúan szabályozzák a hideg és meleg hajlítási módszerek alkalmazását profiltermékek esetében. Ezek csak kerek keresztmetszetű csövekre vonatkoznak. Ezen előírások szerint a meleg hajlítást olyan alkatrészeknél használják, amelyek átmérője 100 mm vagy annál nagyobb. A téglalap és négyzet alakú csövekre némileg eltérő szabályok vonatkoznak.
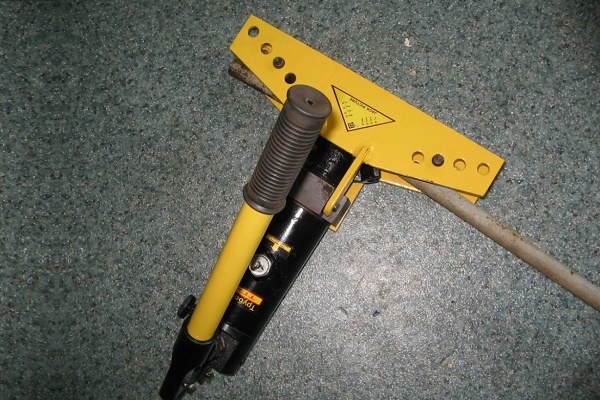
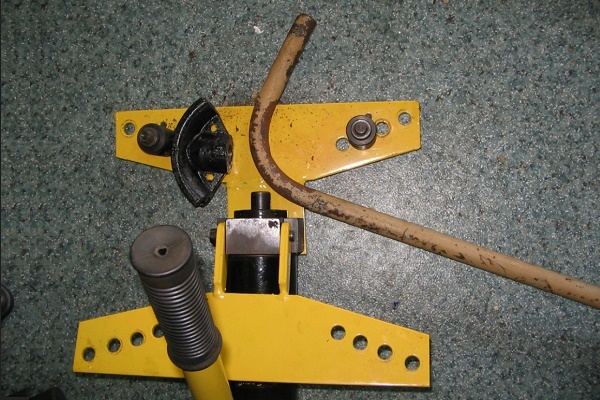
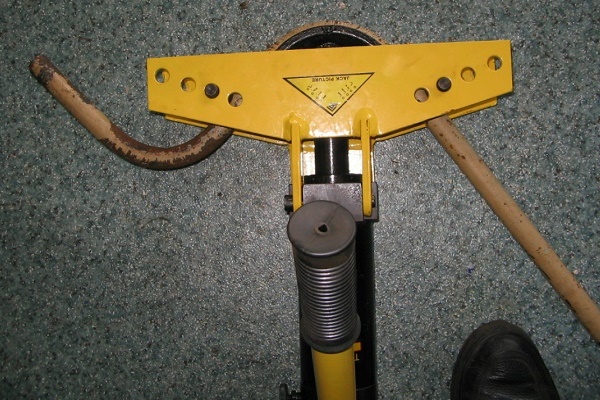
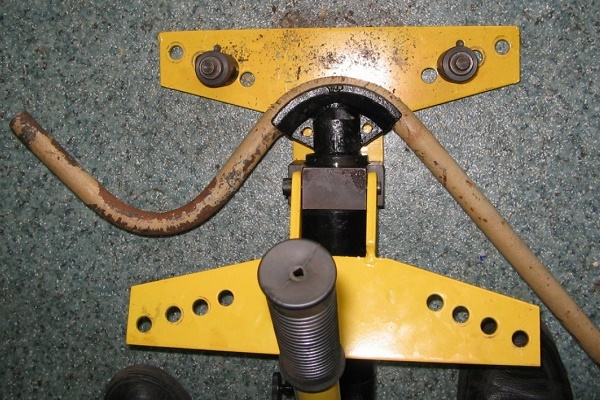
Ha egyszeri csőhajlítási munka áll elő, meg lehet venni, de jobb hidraulikus, kézi hajtású csőhajlítót bérelni:
A vízvezeték-szerelők azt javasolják, hogy csak hidegen hajlítanak minden olyan csövet, amelynek profil magassága kevesebb, mint 10 mm. Azokat a termékeket, amelyek profil magassága 40 mm vagy annál nagyobb, meleg módszerrel hajlítják.
Hogyan hajlítsuk az alkatrészeket, 10 és 40 mm közötti profilmagassággal, a kivitelező dönti el. A hibák elkerülése érdekében próbahajlítást lehet végezni. Általában, ha van egy csőhajlító, akkor segítségével a csövet mindenféle melegítés nélkül meg lehet hajlítani.
Ha nincs speciális szerszám, érdemes elvégezni a profilcső próbahajlítását. Ehhez az alkatrész egyik szélét szorosan befogjuk a satuban. A másik végére egy olyan csövet húzunk, amelynek átmérője nagyobb, mint a hajlítandó darabé.
A kialakult „kart” erősen meg kell húzni, miközben hajlítjuk a darabot. Ha az alkatrész hajlik, használható a hideghajlítás módszere. Ha nem, akkor előmelegítéses hajlítást alkalmazunk.
A meleg hajlítás finomságai
A profilcsődarab hajlítása a felmelegítése után történik. Célszerű egyetlen menetben elvégezni a műveletet, mivel a fém többszöri felmelegítése nem kívánatos. A világos cseresznyeszínűre hűlt darab elszakadhat.
Ezért ez a módszer ideális egyetlen szögletes hajlítás elvégzésére. A profil kerek ív alakúra hajlításához óvatosan kell alkalmazni, mivel ebben az esetben a többszöri melegítés elkerülhetetlen.
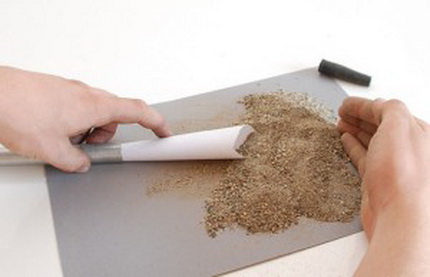
Ahhoz, hogy a profilcsövet forró módszerrel helyesen hajlítsuk, töltőanyagot kell használni. Így megelőzhető az alkatrész esetleges gyűrődése. Töltőanyagként általában homokot használnak.
Az optimális változat a közepes szemcséjű építési homok. Ha nincs ilyen, megfelel a gyermekhomokozóból származó anyag is. Először meg kell tisztítani a felesleges szennyeződésektől.
Ehhez a homokot egy 2–2,5 mm-es lyukbőségű szitán átszitáljuk. Így megszabadulhatunk a nagy kavicsoktól és törmeléktől. Ha a hajlítás során egy ilyen zárvány közvetlenül a cső falához kerül, az olyan egyenetlenséget hoz létre, amely teljesen felesleges.
A túl finom homokszemcsék sem szükségesek. A melegítés során össze tudnak süllyedni, ami nem kívánatos. Ezért a homokot még egyszer át kell szitálni, ezúttal egy finom szitán. A szita lyukbőségének körülbelül 0,7 mm-nek kell lennie. Az átszitált homokot kiégetjük.
A töltőanyag kész. Most az alkatrésszel foglalkozhatunk. Először ki kell izzítani a csövet azon a szakaszon, ahol a hajlítás történik. Ezután hozzá lehet kezdeni a dugók elkészítéséhez.
Két azonos méretű darabra lesz szükség, amelyek a profilcső mindkét végét lezárják, hogy a benne lévő homok ne szóródjon ki. A dugók csak fából készülhetnek, más anyag nem használható.
Határozzuk meg az alkatrészek méretét és alakját. Ezek piramisok legyenek, mindegyik hossza tízszer nagyobb, mint az alap szélessége. Magának az alapnak a méretei majdnem kétszer haladják meg a lyuk méretét, amelyet ez a dugó fog lezárni. Az elkészített darabokat fel kell próbálni a csőre.
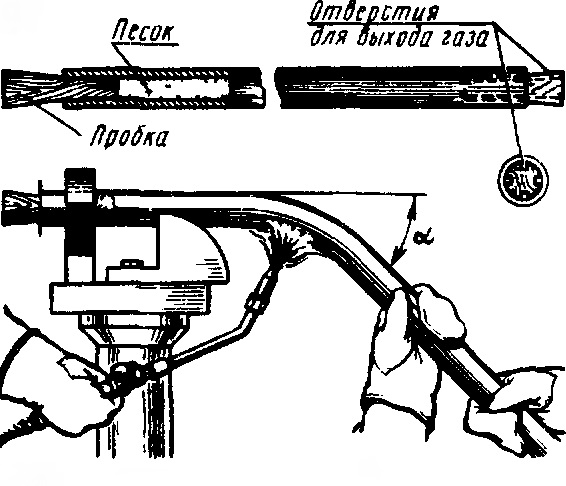
Ha minden rendben van, az egyik dugó mindkét oldalán hosszanti hornyot készítünk. Ezeken a réseken keresztül távozik majd a fűtéskor felgyülemlett gáz a munkadarabból. Hozzá lehet kezdeni a cső feltöltéséhez.
Ehhez hornyok nélküli dugót vesznek, és a helyére teszik. Egy közönséges tölcsért helyeznek a darab ellenkező végébe. Ha a cső hosszú, szögben helyezik el a földhöz képest, ha rövid, akkor merőlegesen.
A tölcséren keresztül kis adagokban homokot öntenek. Minden adag után vesznek egy gumikalapácsot vagy fakalapácsot, és alaposan megkopogtatják a darabot alulról, hogy segítsék a homok minél egyenletesebb eloszlását és tömörödését. Miután a teljes cső hosszában kopogtatva tompa hang hallatszik, abba kell hagyni a munkát. Ez azt jelenti, hogy a darab teljesen tele van homokkal.
A homokkal töltött munkadarabot a második dugóval zárják le. Most krétával kell megjelölni a fűtendő szakasz határait. Hosszának legalább a munkadarab hat átmérőjével kell egyenlőnek lennie.
A darabot biztonságosan rögzítik egy szorítóban vagy satuban. Ha a cső hegesztett, úgy kell rögzíteni, hogy a varrat a hajlítás külső oldalán legyen. Ha belül van, a darab szétrepedhet.
Most fel kell melegíteni a cső egy szakaszát cseresznyevörös színűre. Ezt megteheti forrasztólámpával vagy gázforrasztóégővel. Fontos szempont. Az egész szakasznak egyenletesen kell felmelegednie.
Nem szabad megengedni az egyes részek túlmelegedését. Ha ez mégis megtörténik, az ilyen szakaszokat le kell hűteni. A kellően felmelegített cső indikátora a róla lepattanó salak lesz.
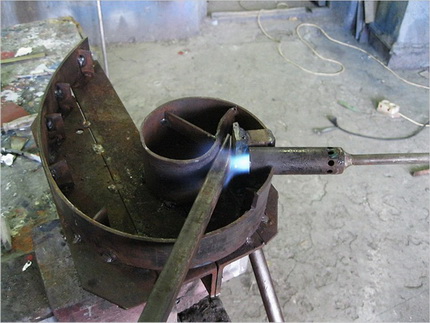
Miután a munkadarab izzóra hevült, a végére egy nagyobb keresztmetszetű csődarabot húznak. Úgy, hogy a darab széle kissé ne érjen el a jövőbeli hajlításig. Ezután a csövet óvatosan a kívánt formára hajlítják.
Ezt egy menetben, egyenletes előrehajlító mozdulattal kell végezni függőleges vagy vízszintes síkban. A kapott hajlítást sablonnal ellenőrzik.
A meghajlított csőnek le kell hűlnie, majd újra össze kell hasonlítani a sablonnal és meggyőződni az adott forma helyességéről. Ha így van, a dugókat kiütik. Gyakran nehéz ezt megtenni, akkor egyszerűen ki lehet égetni a fadugókat és kiönteni a homokot.
Ahhoz, hogy a hajlítás tiszta legyen, ráncok és repedések nélkül, a lehető legszorosabban kell a csőbe tömni a homokot, és egyenletesen felmelegíteni a darabot.
A hideg hajlítás jellemzői
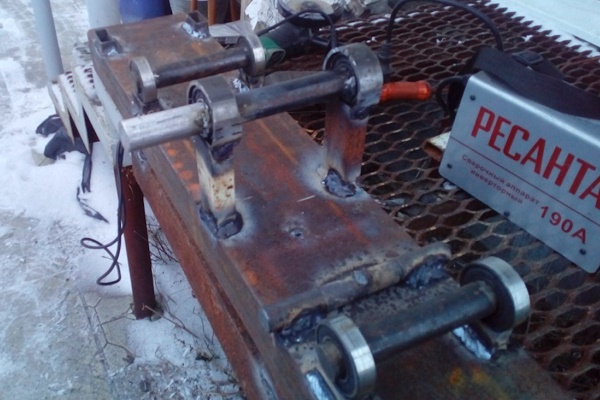
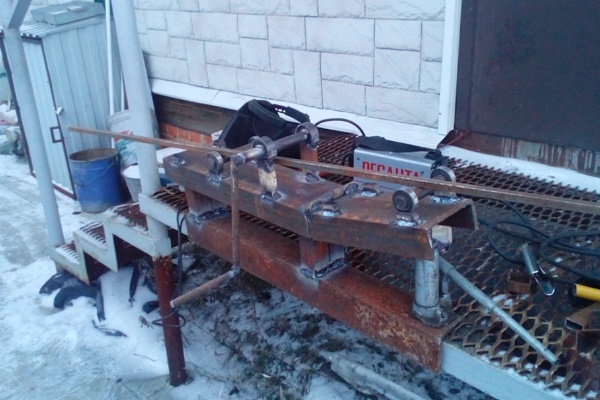
A profil hajlítása fűtés nélkül többféleképpen is lehetséges. A legegyszerűbb ezt speciális szerszámmal, mégpedig profilhajlító géppel elvégezni. Megvásárolható vagy saját kezűleg is elkészíthető, ami azonban meglehetősen bonyolult.
Azonban a szerszám beszerzése nem éri meg, ha csupán néhány darabot kell meghajlítani. Ezért sokakat érdekel, hogyan történik a profilcső kézi hajlítása, és hogy ez egyáltalán lehetséges-e.
Ez a művelet teljesen lehetséges. Végrehajtásához a legegyszerűbb eszközökre van szükség, például tüskére vagy hajlítólemezre. Ezek könnyen összeállíthatók házilag megtalálható anyagokból. Hajlítás előtt meg kell határozni a cső töltőanyagát.
Ha a profil magassága kisebb, mint 10 mm, nem kell a darabot kitölteni; a nagyobb magasságú termékeknél a töltőanyag kötelező. Ez lehet homok (a fent leírt módon előkészítve) vagy rugó.
Utóbbi esetben egy sűrű tekercselésű acél alkatrészt kell kiválasztani. Átmérőjének olyannak kell lennie, hogy szorosan illeszkedjen a profilcső üregébe. Csak így tud hatékonyan megakadályozni a cső keresztmetszetének túl hirtelen megváltozását a hajlítási szakaszon.
Annak érdekében, hogy a munka végén a rugó gond nélkül kivehető legyen, a behelyezés előtt a széléhez biztonságosan rögzítenek egy darab drótot.
Most el kell dönteni a hajlító eszköz típusát. Ezt a termék profiljának magasságának ismeretében lehet megtenni. Vékony cső esetén, amelynek profilmagassága kisebb, mint 10 mm, hajlítólemezt használnak ütközőként szolgáló csapokkal. Ezeket az alkatrész hajlítási sugarának megfelelően helyezik el. A csövet az ütközők közé fektetik, és megadják a kívánt formát.
A darabot középről kezdik elhelyezni, így könnyebb a művelet. Majd fokozatosan haladnak a termék szélei felé. Az ilyen hajlítási mód jelentős hátránya, hogy jelentős erő kifejtésére van szükség.
Ezenkívül meglehetősen nehéz pontosan a sablon szerint elvégezni a hajlítást, nagyon valószínű, hogy bizonyos eltérések lesznek a kívánt formától.
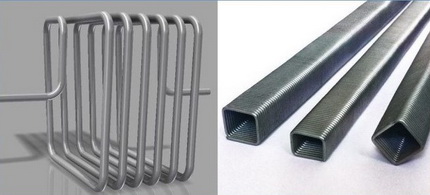
A 10 mm-nél nagyobb, de 25 mm-nél kisebb profilú csöveket egy görgővel felszerelt speciális berendezéssel hajlítják. Ez az úgynevezett Volnov-gép elvén működik.
Ez a következőképpen történik. Az alkatrészt biztonságosan rögzítjük a satuban. A görgőn keresztül jelentős erőt fejtünk ki rá, amely meghajlítja az elemet. Ez a módszer lehetővé teszi a hajlítás pontosabb és minőségibb elvégzését.
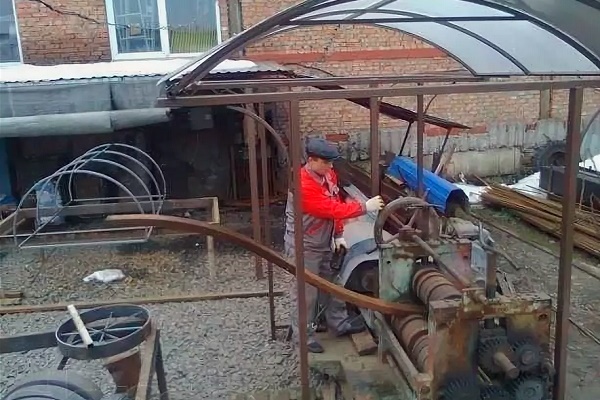
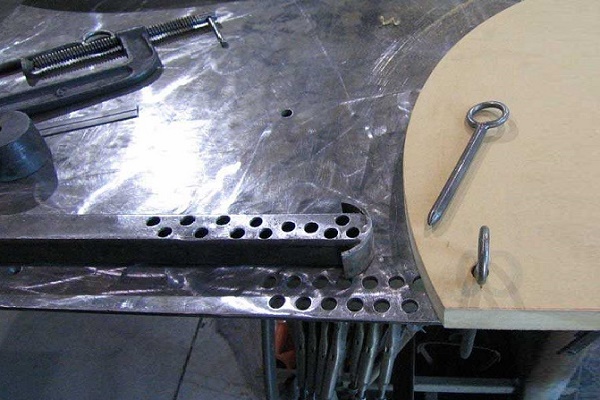
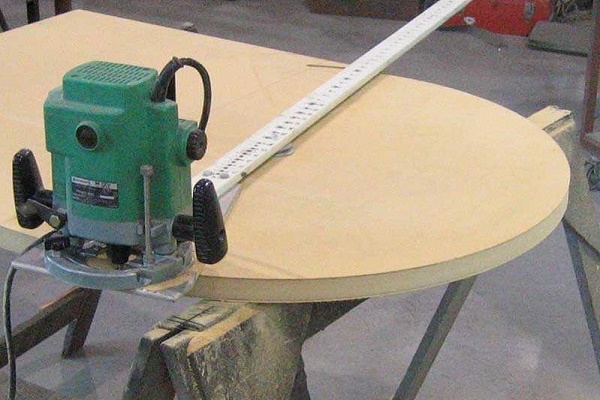
De ebben az esetben is jelentős fizikai erőfeszítést kell tenni a kívánt eredmény eléréséhez. Ha nagy hajlítási sugarú alkatrészt kell előállítani, például egy vázszerkezet ívét, síkpárhuzamos lemezeket vagy tüskét használnak.
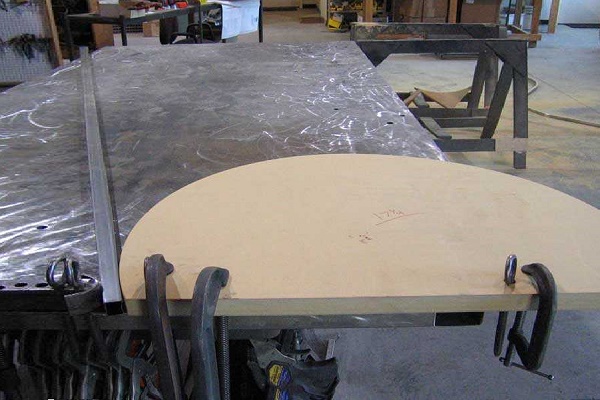
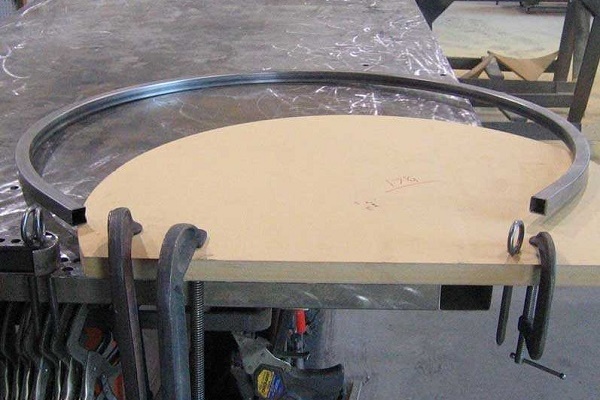
A szerkezet egy rögzített, kerek formájú sablon, amelyen az alkatrész rögzítésére szolgáló bilincsek helyezkednek el.
A profilcsövet erővel helyezik a horonyba, amelynek mérete pontosan megegyezik a termék profiljával. A rögzítő bilincsek a helyükön tartják az alkatrész darabjait, amíg a teljes elemet el nem helyezik a szerkezetben. Így a cső a kívánt formát kapja.
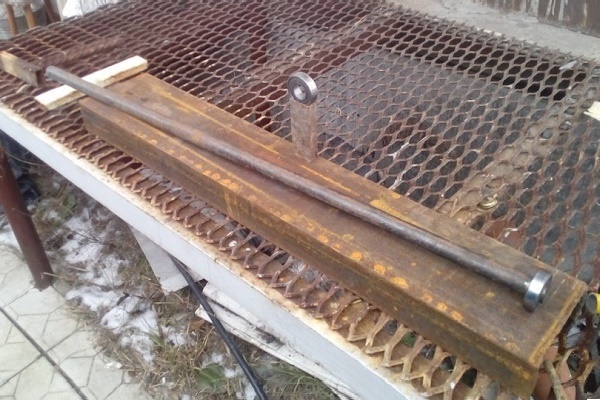
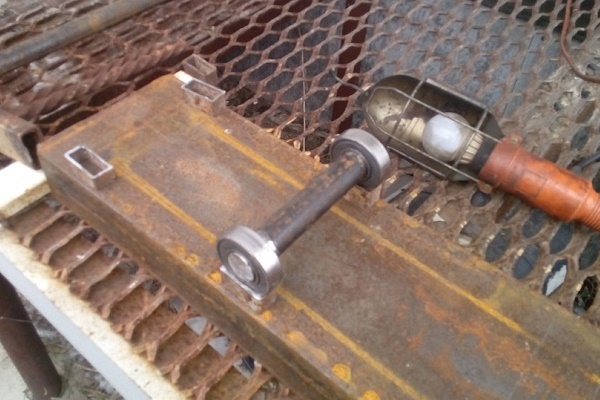
Ha rendelkezik az elektromos hegesztő alapvető készségeivel, akkor egy egyszerű profilcső-hajlító gépet saját kezűleg is elkészíthet:
Javasoljuk továbbá, hogy nézze meg a cikket, amelyben elmeséltük, hogyan kell hajlítani a csöveket különböző fémekből – további részletekért olvassa el tovább.
A legegyszerűbb eszközök a hideg hajlításhoz
Nézzük meg, hogyan készíthetünk el két nagyon egyszerű eszközt, amelyek segítenek egy profilcső meghajlításában.
Profil tüske
Az eszköz alapja a munkapad lesz. Fontos, hogy ne csak a munkaterület, hanem a körülötte lévő tér is szabad legyen. A tüske rögzítéséhez a munkapad lapjának egyik szélén több egymáshoz közeli lyukat kell fúrni.
Maga a tüske vagy sablon rétegelt lemezből készül. Ez a változat azonban csak akkor elfogadható, ha több alkatrész elkészítését tervezik.
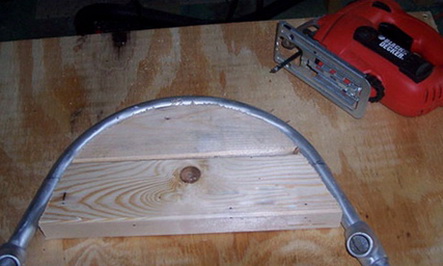
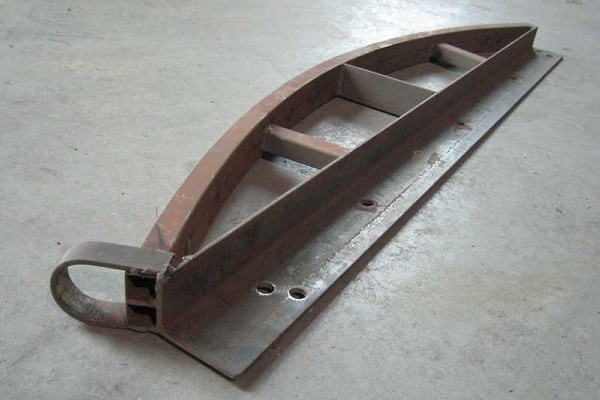
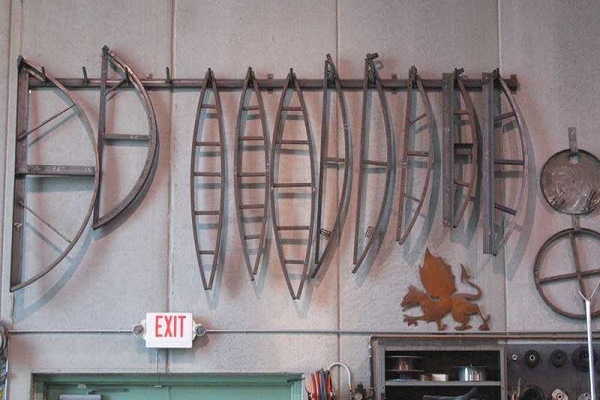
Ha viszont nagy mennyiségű csövet kell hajlítani e sablon szerint, a tüskét a legjobb acél szögacélból készíteni. Bizonyos esetekben a profilterméket különböző szögekben kell meghajlítani.
Ehhez a munkához több sablonra lesz szükség, amelyeket előre el kell készíteni. A munka megkezdése előtt a tüskét szorítókkal erősen rögzítik az alaphoz.
A hajlítandó csövet a széléhez rögzítik biztonságosan. Ezt követően történik a hajlítás. A műveletet simán, hirtelen rángatások nélkül kell végezni. A csőre kifejtett erőnek fokozatosan kell növekednie. A hajlítás során az alkatrész felveszi a tüske alakját. Ehhez jelentős erőre lesz szükség.
Továbbfejlesztett hajlítólemez
Ez egy kényelmes, többfunkciós eszköz, amely lehetővé teszi a profil minőségi hajlítását. A berendezés egy erős fém alaplemezből áll, amely egy talapzatra van rögzítve. Ez utóbbit rögzítőcsavarokkal rögzítik a műhely padlójához.
Egy egyszerű kivitelű és megfizethető árú hajlítólemezt tüskével saját kezűleg is el lehet készíteni:
Alternatívaként megfontolható egy hasonló, a munkapadra rögzíthető szerkezet. Munka után a hajlítólemez könnyen leszerelhető és eltehető, vagy használható alátétként más lakatosműveletek elvégzéséhez.
Egy ilyen szerkezet elkészítéséhez vastag fémlemezre lesz szükség. Egy teleszkópos állványra hegesztik. A hajlítási ütközők számára két lyukat készítenek az alaplemezen.
Ezekbe ütközőcsavarokat helyeznek. Rájuk különböző sugarú betéteket húznak és rögzítenek, ami lehetővé teszi a csövek tetszőleges hajlítását. Vastag acéllemezből kivágnak egy szorítólemezt.
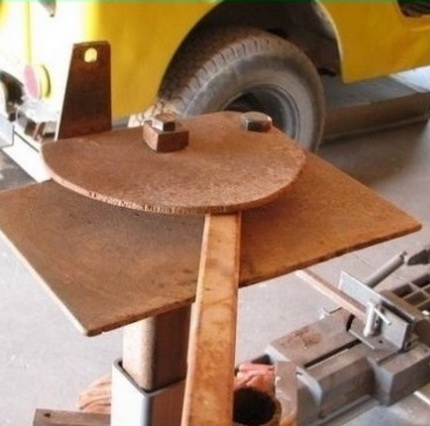
Használata kötelező, hogy a hajlított darab koaxialitása ne sérüljön, mivel profilcső hajlításánál csőhajlító nélkül véletlenül két különböző irányban deformálódhat. A lemezt a betétek felett rögzítik az ütközőcsavarokon.
Maga a hajlítási folyamat a következő. A csődarabot rögzítik a szerkezetben, majd erővel húzzák az ellentétes szélénél. Az alkatrésznek el kell kezdenie hajlani. Ha ez nem történik meg az elégtelen erő miatt, megpróbálhatják növelni a kart egy nagyobb átmérőjű cső toldásával.
Következtetések és hasznos vidéó a témából
Cső hajlítása acélszögvasból készült tüske segítségével:
Hogyan készítsünk könnyen és gyorsan házi csőhajlítót:
A profilcső hajlításának legegyszerűbb módja:
A profilcsövek kézi hajlításának számos módja van. És mindegyiknek van egy közös hátránya: nagyon nagy erő szükséges a hajlításhoz. A fizikailag nem felkészült szakember nem biztos, hogy megbirkózik ezzel a munkával. Az alkatrészek hajlítása speciális eszközökkel sokkal egyszerűbb, pontosabb és nem igényel különösebb fizikai erőfeszítést.
A probléma az, hogy az ilyen berendezések ára meglehetősen magas. Ezért egy készüléket csak egyszeri munkához megvásárolni nyilvánvalóan nem rentábilis. A legjobb megoldás a speciális berendezés bérlése, ami lehetővé teszi, hogy alacsony díjért sablon szerint pontosan hajlított profiltermékeket kapjunk.
Ha rendelkezik a szükséges készségekkel, kérjük, ossza meg tapasztalatait olvasóinkkal. A visszajelzési űrlap a cikk alatt található. Ott lehetőség van a cikk témájával kapcsolatos kérdés feltevésére is, melyre igyekszünk gyorsan válaszolni.
 PND csövek saját kezű szerelése: hegesztési útmutató + hogyan kell hajlítani vagy kiegyenesíteni az ilyen csöveket
 Profilos csőhajlító gép: hogyan készítsünk csőhajlító gépet saját kezűleg
 Hogyan készítsünk széket polipropilén csövekből saját kezűleg: lépésről lépésre elkészítési útmutató
 Polipropilén csövekből készült kézműves munkák: házilag elkészíthető ötletek
 Fém-műanyag csövek saját kezű szerelése: összekötési technológia és elosztási példák
 Polipropilén csövek saját kezű szerelése: a PP csővezetékkel való munka technológiája
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
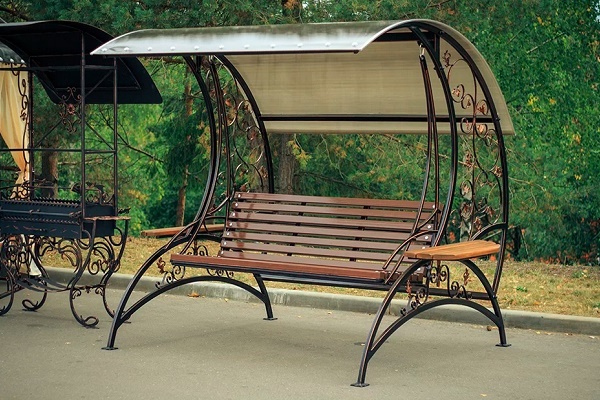
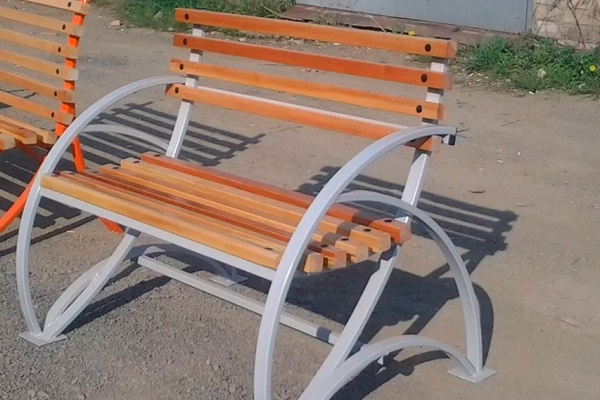
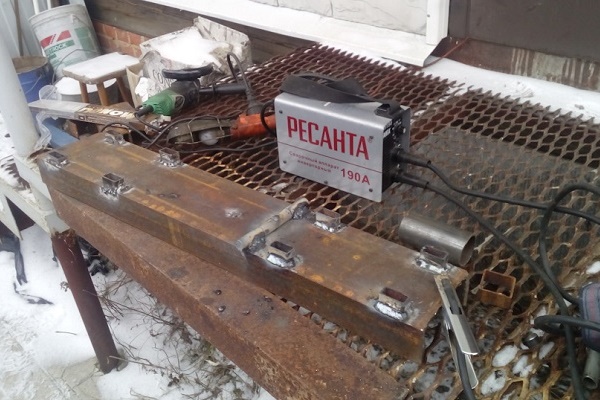
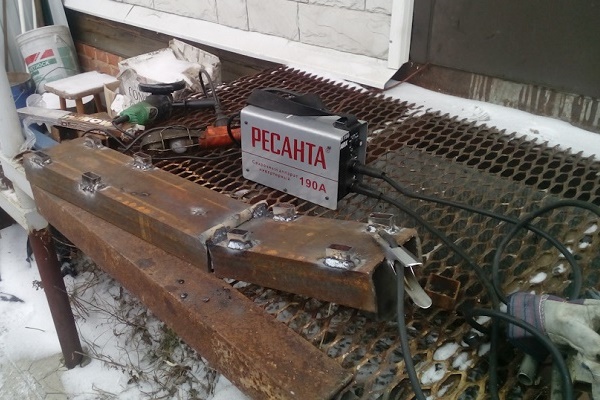
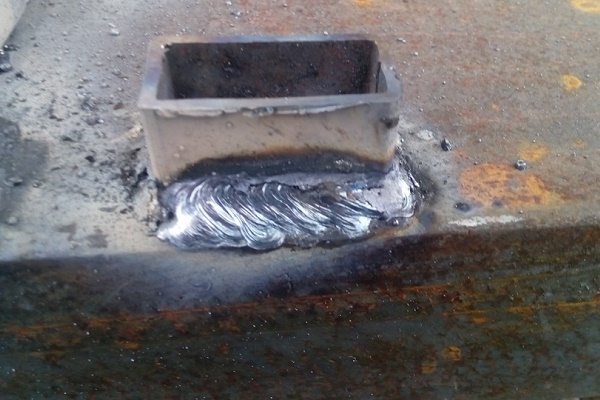
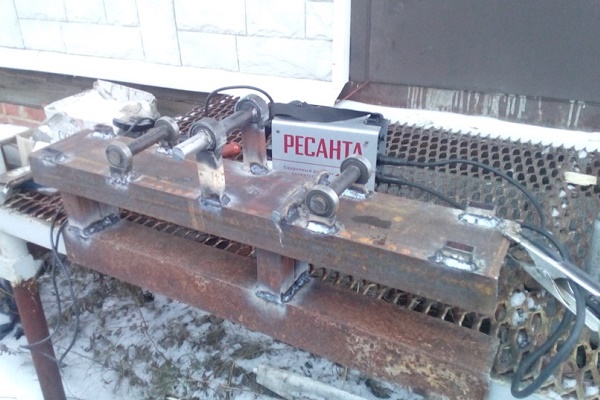
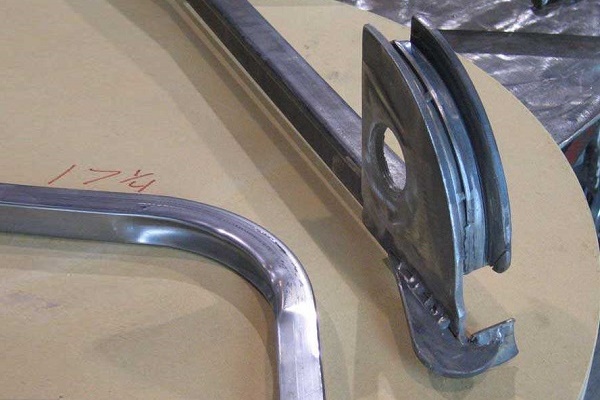
Megpróbáltam saját magam, hő segítségével egyformán meghajlítani két profilcsövet:
1) Különbözőek lettek!
2) A belső oldal ráncos lett (de szerencsére a külső oldal szépen és simán kinyúlt).
3) Többet nem vállalom el magamtól ezt a munkát.
Furcsa, hogy a kereskedelmi helyeken senki sem tudta megmondani, hova fordulhatok ezzel a feladattal. A hibáimat is magam javítottam, elviselhetően. Nem tökéletes, de megbirkóztam vele.