Gázégő rézcsövek forrasztásához: az égők fő típusai + tanácsok a potenciális vásárlóknak

A háztartási boltok polcain széles választékban találhatók háztartási használatra szánt gázégők. A kínálatban ráadásul sok miniatűr kivitelű szerkezet található, amelyek kis űrtartalmú palackokkal vannak felszerelve, ami megkönnyíti a különböző munkafajták elvégzését.
Javasoljuk, hogy derítsük ki, melyik gázégő lehet a legjobb eszköz a rézcsövek forrasztásához és egyéb célokra a meglévő készülékválasztékban. A cikkben részletesen megvizsgáltuk az ilyen készülékek felépítését és típusait. Ezenkívül tanácsokat adtunk a gázégők kiválasztásához és használatához réz termékek forrasztásához.
A cikk tartalma:
A modern gázégő szerkezete
Kezdjük a modern gázégő modellekre jellemző szerkezeti szempontok elemzésével.
A modern kivitelű, háztartási használatra tervezett berendezés elsősorban a konstrukciós mini-faktorral tűnik ki. Ez egy könnyen használható, könnyített és általában különálló alkatrészekre szétszedhető berendezés.
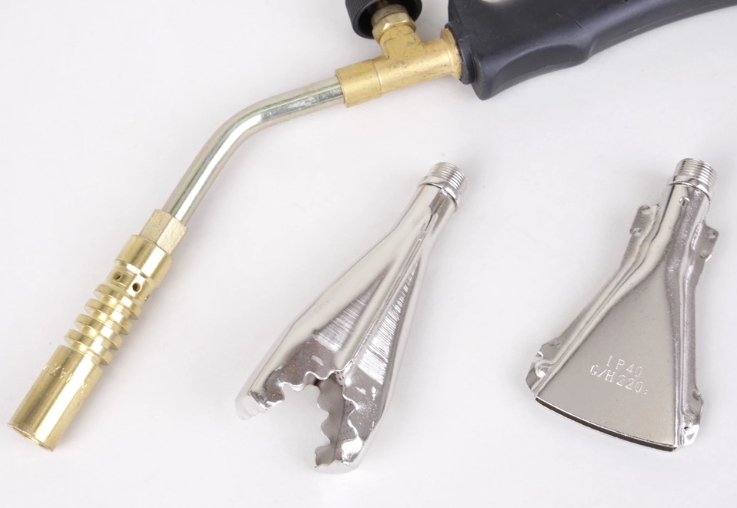
Az ilyen készülékeket egyszerű szállítani, például egy szabványos vízvezeték-szerelő dobozba vagy egy lakatos táskába helyezve.
A készülékek hagyományosan eltávolítható mini-palackokkal vannak felszerelve, amelyek speciális gázkeverékkel vannak feltöltve, ami magas üzemi hőmérsékletet és egyenletes (stabil) lángkibocsátást biztosít.
A legtöbb konstrukció rendelkezik gyújtóelemmel, amely egy kézmozdulattal biztosítja a készülék begyújtását.
A láng szabályozásához a gáznyomás fokozatos változtatásának szerkezetét (reduktor) használják, amivel beállítható az optimális forrasztási mód.
Vannak olyan égők, ahol a palack közvetlenül a fúvókához csatlakozik, és olyan kivitelek is, ahol tömlőátmenet van.
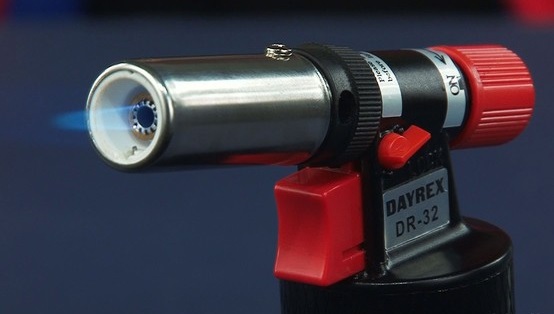
Meg kell említeni a háztartási gázpalackos égők sokoldalúságát. Más szóval, az ilyen eszközök nemcsak csövek forrasztására, hanem más feladatok elvégzésére is használhatók. Például az égő használható turista kiegészítőként is.
A gázkészülékek fajtái
A forrasztáshoz használt gázkészülékekből meglehetősen széles választék áll rendelkezésre, amelyeket logikus a munkahőmérséklet függvényében típusokra osztani.
E kritérium szerint a készülékek lehetnek háztartásiak, ahol a felmelegedési mutató maximum 1500°C-ot ér el, és professzionálisak – 1500°C feletti munkahőmérséklettel.
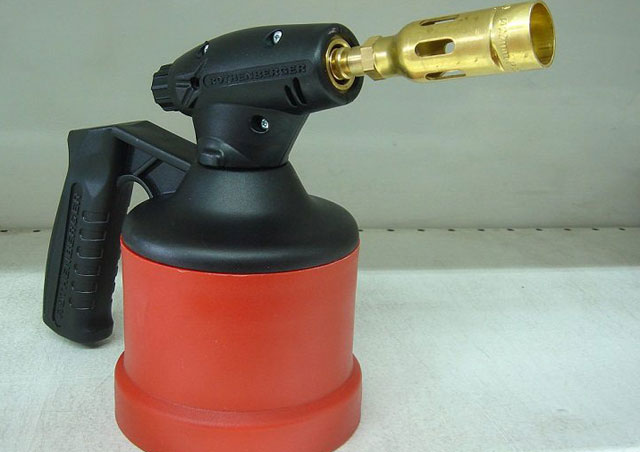
A csatlakoztatás típusa is eltérő.
A palackok típusai:
- menetes;
- colletes;
- átszúrható.
A tüzelőanyag-tartály lehet újratölthető vagy eldobható.
Ami a tüzelőanyagot illeti, az áramforrástól függően az égők propánt, MAPP-gázt, oxigéngázt, vagy multitüzelőanyagot használnak. Az utóbbi változatot nem alkalmazzák rézcsövek forrasztására, de a háztartásban, különösen túrázáskor, nagyon kényelmes. Bár a szakemberek az ilyen égőket kevésbé megbízhatónak tartják.
Az alábbiakban részletesen megvizsgáljuk a fent említett, eltérő tüzelőanyag-típust használó gázkészülékek mindegyikét.
1. típus – propán égők
A propános szerszám hatékony munkavégzést biztosít a viszonylag kis tömegű fémek felmelegítésére, olvasztására, forrasztására. A munkafém vastagsága általában 2-9 mm.
A propánégő alapja általában sárgarézből készül. A fúvóka szerkezete magas hőmérsékletű fémből, általában rozsdamentes acélból készül.
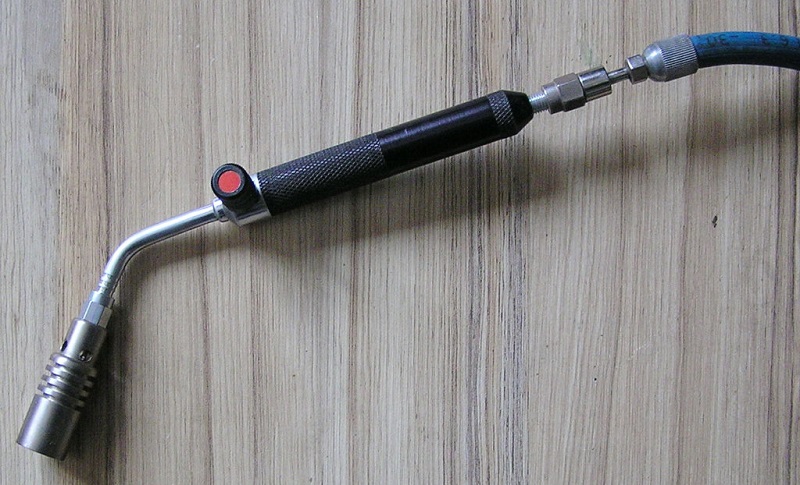
Nagyrészt ezek kézi lángszabályozású eszközök, egy vezérlő «reduktor» – a fúvókához vezető csőcsonkon található szabályozó – segítségével. A propánégők lánghőmérséklete 1300°C-tól kezdődően.
2. típus – MAPP-gázzal működő készülékek
A MAPP-gázzal működő gázégőket sikeresen használják különböző fémek, különösen a réz megmunkálásával kapcsolatos célokra.
Lehetséges műveletek fémmel:
- melegítés;
- lágyítás;
- olvasztás;
- forrasztás.
A használt «Metil-acetilén-Propadien-Propán» gázkeverék több összetevőt tartalmaz, ami fokozott hőteljesítményt biztosít.
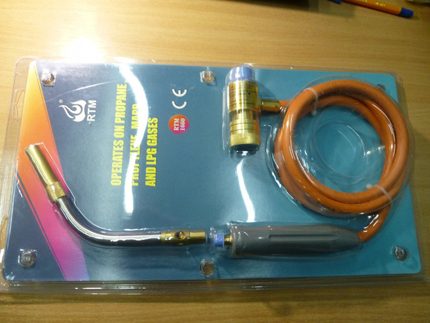
Ez az égőtípus jó lángformával és nagy hőáram-intenzitással rendelkezik.
A maximális lánghőmérséklet 2400°C, ami a propán készülékekhez képest jobb hőmérséklet-hatékonyságot mutat.
3. típus – gáz-oxigén készülékek
A forrasztáshoz, olvasztáshoz, hegesztéshez, melegítéshez használt készülékek egy másik típusa, ahol a munkaenergia-forrás a gáz és oxigén keveréke.
A szerkezet sajátossága, hogy a keverék egyes összetevőit azonos nyomással (0,5-1 ATI) adagolja. Ezért az ilyen égőket speciális nyomáscsökkentővel szerelik fel.
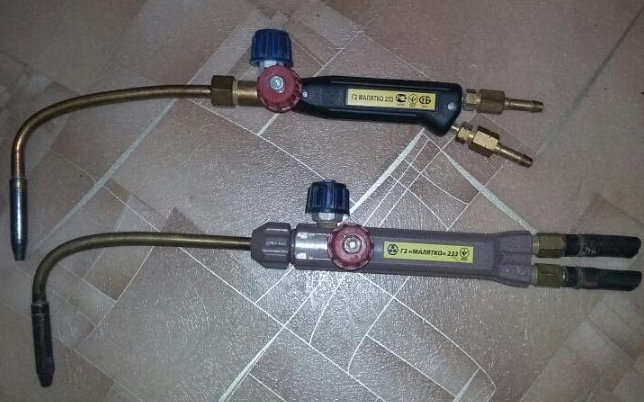
A gáz-oxigén készülékek támogatják a különböző gáz-oxigén keverékek használatát.
Ez a tényező lehetővé teszi a lánghőmérsékletek széles skálájának elérését:
- acetilén – 3260°C,
- hidrogén – 2680°C,
- propán – 2640°C,
- bután – 2760°C.
A gáz-levegő égő szerkezete stabil, egyenletesen irányított lángot biztosít, ami pozitívan hat a forrasztás minőségére.
4. típus – többüzemanyagú gázégők
A többüzemanyagú kivitelű szerkezetek kompaktak, kis méretűek, és kiegészítő eszközökkel vannak felszerelve, például hővisszaverővel vagy szélvédelemmel.
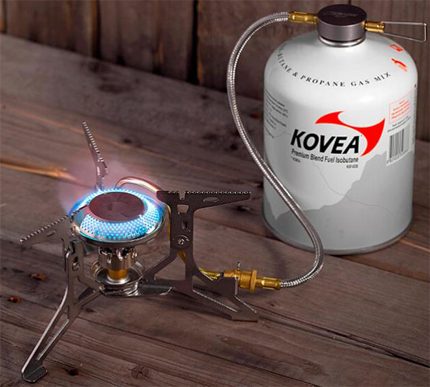
A gázégők olyan változatai, amelyek szerkezetileg abban különböznek, hogy különböző típusú tüzelőanyagok használatára tervezték:
- benzin;
- gázolaj;
- kerozin;,
- alkohol stb.
Az eszközök többnyire háztartási szerszámok, amelyek alkalmasak turisztikai célokra, valamint különféle, melegítéssel kapcsolatos háztartási munkák elvégzésére.
A kellően magas, akár 3000 W-os hőteljesítmény biztosítja, hogy 1 liter víz szó szerint 3 perc alatt felmelegedjen, a jellemzőkben szereplő paraméter: 3,0-4,5 perc.
A rézforrasztás népszerű módszerei
Az illesztés méretétől (tömeg, térfogat) valamint az alkalmazási és üzemeltetési feltételektől függően a forrasztási módszereket két népszerű változatra oszthatjuk.
A gyakorlatban leggyakrabban alkalmazzák:
- lágy forrasz – Olvadáspont = maximum 250°C;
- kemény forrasz – Olvadáspont = maximum 900°C.
Ennek megfelelően a támasztott követelmények alapján választják ki a megfelelő gázégőt a forrasztáshoz.
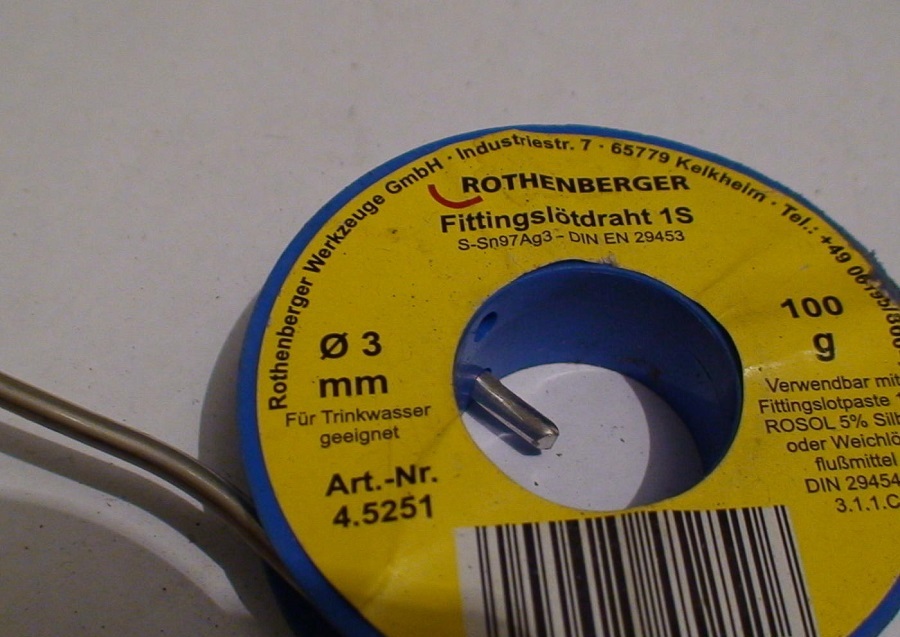
A hagyományosan alkalmazott égős kötéstechnika a réz forrasztásához egy konkrétan meghatározott technológián alapul.
A műveletek sorrendje:
- Az összekötendő rézcsövek szakaszait alaposan megtisztítják (csiszolópapírral, kefével), majd zsírtalanítják oldószereket tartalmazó vegyszerekkel.
- Pontos illesztés esetén az összekapcsolandó alkatrészeket a megfelelő helyzetben rögzítik ideiglenes rögzítőelemekkel. Jobb szorítóbilincseket használni.
- Ezután speciális folyasztószert használnak – egy oldatot, amellyel a kötési területet kezelik – általában a folyasztószerhez mellékelt ecsettel.
- Következő lépésként gázégőt használnak, és egyenletesen felmelegítik a forrasztási területet addig, amíg a felületre felvitt folyasztószer sötét színűvé válik.
- A forrasztási pontba bevezetik a forraszt (lágyt vagy keményet, a választástól függően), amíg az olvadt forrasz teljesen be nem fedi a forrasztási területet.
A réz alacsony hőmérsékletű (lágy) forrasszal történő forrasztásának módja praktikusabbnak tekinthető, különösen a nem professzionális (saját) kezű munkák esetében.
Az előnyben részesítés oka, hogy az alacsony lánghőmérsékletű égő használatának köszönhetően a nem szakembernek kisebb a kockázata annak, hogy átégeti a fémet.
Az alacsony hőmérsékletű forraszok természetesen kevésbé megbízható mechanikai kapcsolatot adnak, de az ilyen forrasztást lényegesen könnyebb és egyszerűbb elvégezni, mint a magas hőmérsékletű forraszokkal. Utóbbi változat kialakult szakmai tapasztalatot és jó felszerelést igényel.
Tanácsok a legjobb égő kiválasztásához
Az égő kiválasztása – bonyolult kérdés, figyelembe véve a kereskedelmi piacon kínált szerszámok mennyiségét és a gázégők gyártásának modern technológiáit.
Ezért a «legjobb» kifejezést ebben az esetben talán nem annyira magára a szerszámra – a rézcsövek otthoni forrasztásához használt égőre – kell vonatkoztatni, hanem inkább azokra a munkavégzési körülményekre, amelyeket feltételeznek.
Ha azonban minden egyes körülményre külön készüléket választanának, hamar tönkremennének, szó szerint. Ezért logikus, hogy a legjobb égőnek az univerzális konstrukciót tekintsük. Az univerzalitás kiváló példája például a Castolin cég készüléke – a CT27 modell.
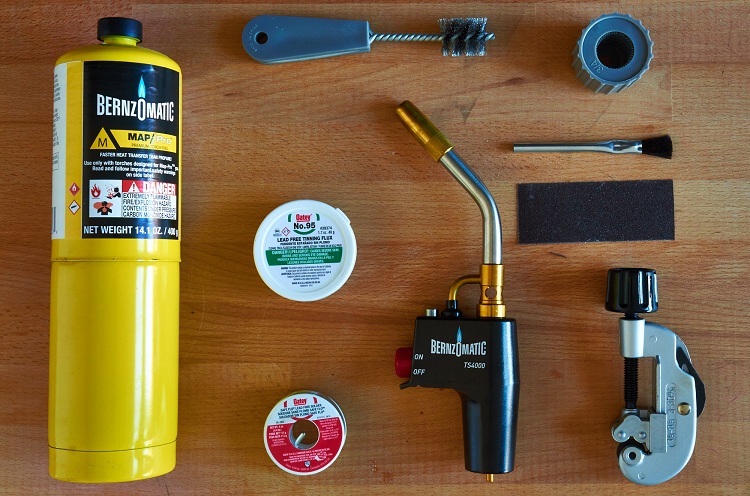
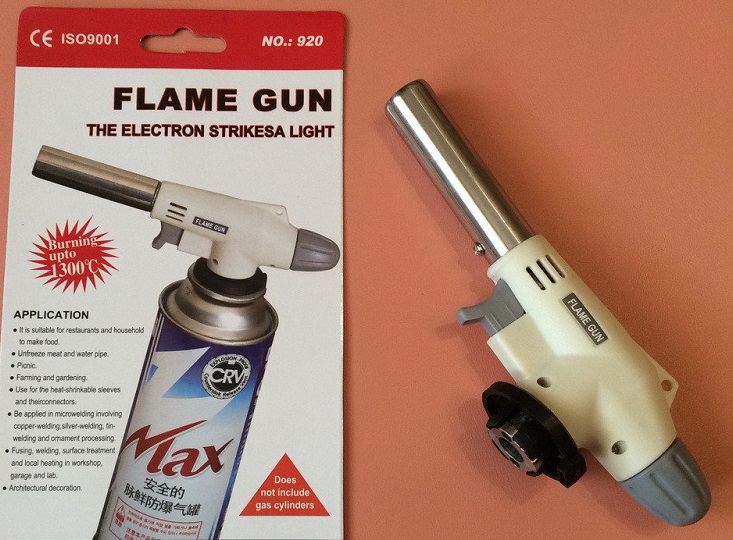
A minőségi gázberendezéseket szállító népszerű cégek közül a rézforrasztáshoz, a Bernzomatic és a Castolin mellett meg kell említeni olyanokat, mint a Szledopyt, a DAYREX, a Flame Gun, az Energy, a REXANT és a Rothenberger. Egyébként az utóbbi márka termékei meglehetősen magas árcédulával rendelkeznek.
A gyártón kívül a forrasztáshoz optimális eszköz kiválasztásakor a kezdőknek érdemes a paramétereket nézniük. Ha az égő szinte bármilyen munkavégzési módban használható, beleértve a rézcsövek összekötését és egyéb műveleteket, akkor egy ilyen modellt nyugodtan meg lehet venni.
Még egy kritérium – a táplálás típusa és a láng szabályozása. Jó, ha a tetszőleges hordozható rézforrasztó szerkezet SAS/Pro vagy MAPP/Pro palackokról történő táplálásra van tervezve, és képes finom lángszabályozást és rögzítést biztosítani.
Ami a felszereltséget illeti, a rézforrasztásban kezdő számára az égőnek legalább három különböző heggyel kell rendelkeznie:
- standard;
- ciklon;
- szuperciklon.
Egy ilyen hegykészlet lehetővé teszi a legkülönbözőbb konfigurációjú forrasztási pontok kezelését és szép, alig észrevehető varratok kialakítását.
Nos, tulajdonképpen nagyjából ezen elv szerint kell kiválasztani a forrasztókészüléket. A modern piac széles lehetőségeket kínál a megfelelő égő kiválasztásához.
Következtetések és hasznos vidéó a témából
Videóanyag a különböző típusú kézi, mobil, univerzális stb. forrasztóeszközökről. Informatív, meglehetősen hasznos videó, amelyet ajánlunk megtekintésre:
A rézforrasztó eszköz – a gázégő – egy meglehetősen specifikus berendezés, amely a szakmai tevékenységet leszámítva csak bizonyos esetekben szükséges.
Egyszeri munka elvégzésére való beszerzése aligha tekinthető racionális dolognak. Praktikusabb kölcsönkérni a készüléket, például bérelni, de ehhez tudni kell, mi az a gázégő és hogyan kell helyesen használni.
Ön minőségi gázégőt keres rézcsövek forrasztásához? Vagy van tapasztalata ilyen berendezés használatában? Kérjük, hagyjon megjegyzést a cikkhez, tegyen fel kérdéseket és vegyen részt a beszélgetésekben. Az elérhetőségi űrlap alább található.
 Polipropilén csövek forrasztási hőmérséklete: az önálló hegesztés fő lépései + értéktáblázat
 Hegesztőgép polietilén csövekhez: melyiket érdemes megvásárolni és hogyan kell helyesen használni
 Hogyan történik a polietilén csövek tompaszögű hegesztése: munkautasítás
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
A gázégőt a cikk egy mindennapi háztartási eszközként pozícionálja, amely mindenki számára elérhető. Pedig a réz forrasztása is jelentős szakmai készségeket igényel. A gáz-elektromos hegesztővé váláshoz az ember több hónapos elméleti képzésen és gyakorlati foglalkozásokon vesz részt, és csak ezt követően tesz vizsgát a minősítésért. A forrasztás nem kevesebb készséget igényel.