Réztartályok forrasztása gázégővel: hasznos tanácsok és a saját kezű forrasztás lépései

A rézcsöveket sokkal ritkábban használják, mint a fém-műanyag vagy polipropilén csöveket. De a kiváló műszaki jellemzők – hővezető képesség, korrózió- és biológiai ellenállóság – komplexumának köszönhetően megtalálhatók a vízellátási, fűtési és légkondicionáló rendszerekben.
A rézből készült hosszú termékek drágák, de a szerelésen lehet spórolni. Például a rézcsövek gázégővel való forrasztása bárki számára elérhető, aki saját maga szeretné továbbfejleszteni a rendszert vagy javítani. Elmondjuk, hogyan készülnek a forrasztott kötések, és bemutatjuk a kivitelezés szabályait.
A cikk tartalma:
A réz forrasztási folyamatának jellemzői
A forrasztás lényege két rézcsővezeték-elem hermetikus összekötése a kötőanyag – a forrasztóanyag – melegítésével és megolvasztásával.
Az ónötvözet lehűlés után megbízható, nem szétszedhető szerkezetet képez, amelyet később hőhordozó, hideg víz, hűtőközeg szállítására használnak.
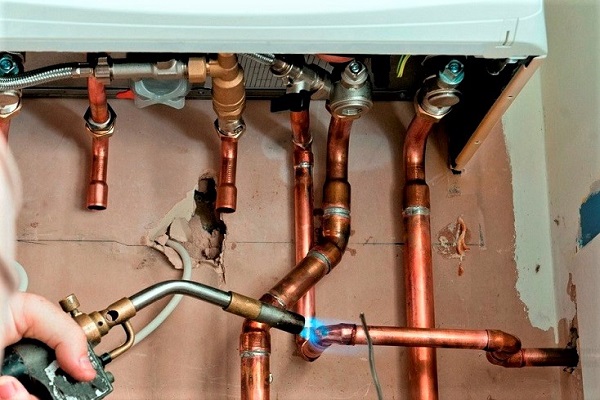
Az otthonokban általában alacsony hőmérsékletű, más néven lágy forrasztást alkalmaznak, amelynél a gázégő lángjának hőmérséklete nem haladja meg a 450 °C-ot. Ehhez könnyen olvadó forrasztóanyagot használnak, a csövek maximális átmérője pedig legfeljebb 110 mm.
A lágy kapilláris forrasztás alkalmas vízellátási és fűtési rendszerek berendezéseihez, de gáz szállítására nem használják.
Szükséges szerszámok és anyagok
Annak érdekében, hogy a cső-cső vagy cső-szerelvény kötések hermetikusak legyenek és idővel ne veszítsék el üzemi tulajdonságaikat, speciális szerszámokat és anyagokat kell használni, amelyeket bevált gyártók készítenek.
Azokat a szerszámokat, amelyeket folyamatosan használnak a rézcsövekből készült csővezetékek összeszerelése során, ajánlott szaküzletekben vásárolni, az egyszeri munkákhoz pedig megfelelnek a kínai webáruházak termékei is.
A kapilláris forrasztáshoz szükséges minimális készlet számos eszközt tartalmaz.
Az égő kényelmesebb használata érdekében néha satut használnak, ha a forrasztást asztalon vagy munkapadon végzik.
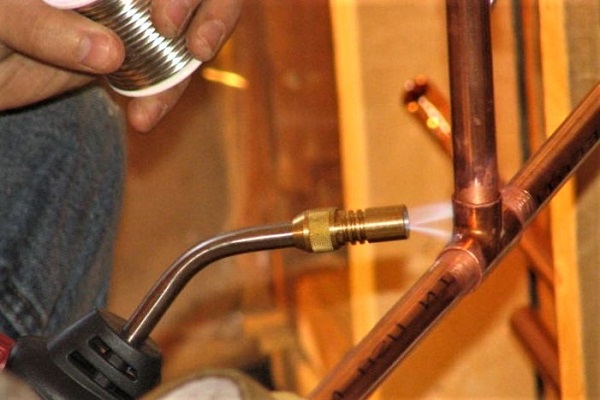
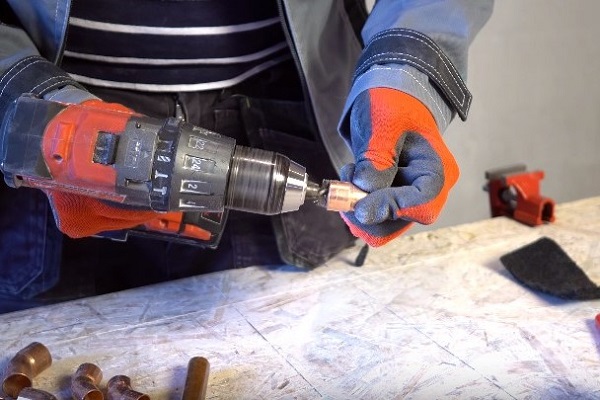
A cső belső felületének gyors és hatékony tisztításához a kézi kefe helyett csavarbehajtóhoz való fejet lehet használni.
Részletes útmutató a rézcsövek forrasztásához
A gyakorlat megszerzéséhez ajánlott felesleges csődarabokon gyakorolni. Komoly munkákhoz csak akkor fogjon hozzá, ha már begyakorolta az összes készséget – pontosan levágni a darabot, megfelelően megmunkálni, és használni a gázégőt. A forrasztási folyamat 6 lépésre osztható.
1. lépés – az alkatrészek levágása
Ha egy csővezetékszakaszt kell cserélni, vagy teljes víz-/fűtési rendszert kell összeszerelni, különböző hosszúságú rézcsődarabokra lesz szükség. Az anyag méretre vágását rézcsővágóval végzik, amelynek kiválasztási szempontjairól az általunk ajánlott cikk tájékoztat.
Általában T-idomokkal, könyökökkel és toldalékokkal kötik össze őket. Használják még a tokos eljárást is, amikor az egyik darabot a másikba, a kibővített végébe illesztik.
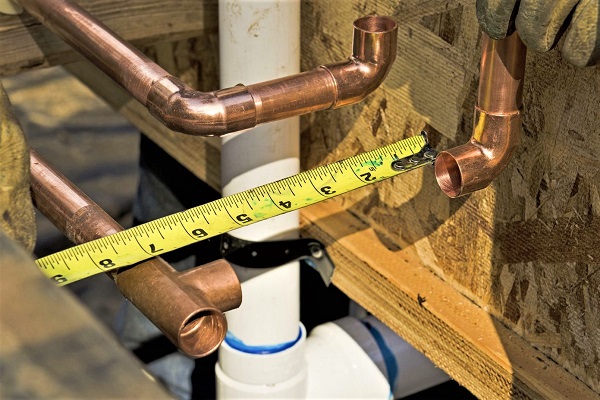
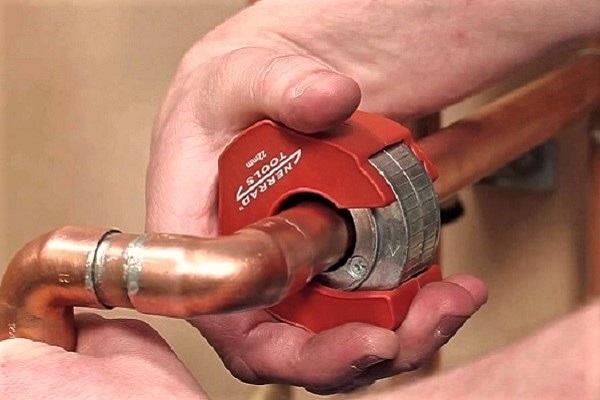
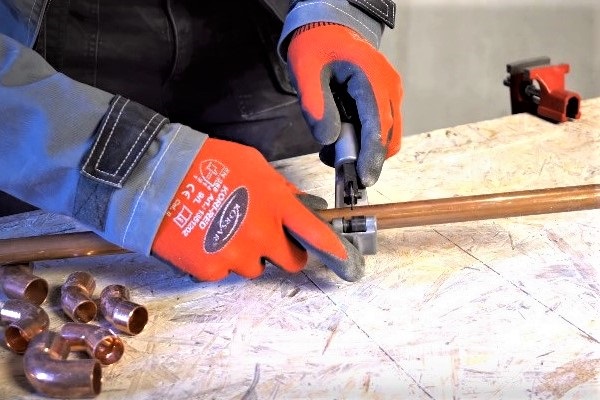
Ezután fogjuk a csővágót, és a csövet a kívánt hosszúságú darabokra vágjuk. Ha a munkát asztalon végzik, használható elektromos csővágó vagy nagyobb gyorsítási sugarú kézi modell. Szűk körülmények között, például fal mellett, csak kompakt kézi szerszám alkalmas.
Léteznek kényelmes görgős változatok acél pengékkel. Könnyű használni őket: a csővágót oldalról kell ráhelyezni az előre megjelölt vágási helyre, rögzíteni kell a racsnis mechanizmussal, majd a szerszámot a cső körül kell forgatni.
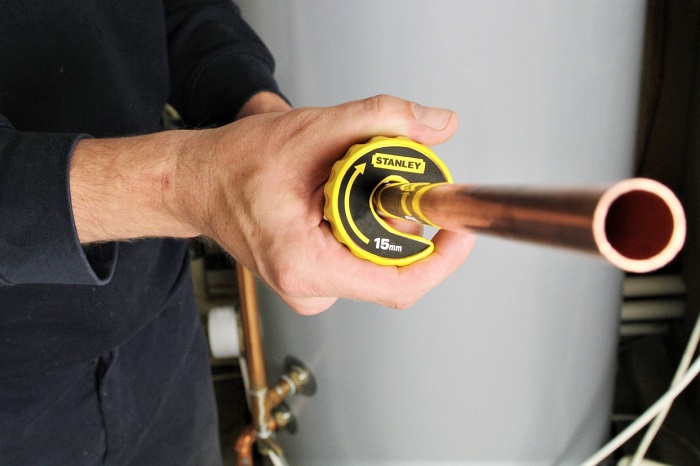
Javasoljuk, hogy ne vágja le az összes darabot egyszerre – előfordulhat, hogy a forrasztás során a csővezeték elmozdul, megváltoztatva a konfigurációját, és egyes alkatrészek hosszát meg kell változtatni.
2. lépés – a vágások tisztítása és tágítása
A fémrészek szoros illeszkedése és a rézforrasztáshoz használt forrasztóanyag egyenletes eloszlása csak akkor garantált, ha a csatlakozási területet a lehető legmagasabb minőségben tisztították meg.
Ehhez mindkét egymáshoz csatlakozó darabot kezeljük, mind a belső, mind a külső oldalon:
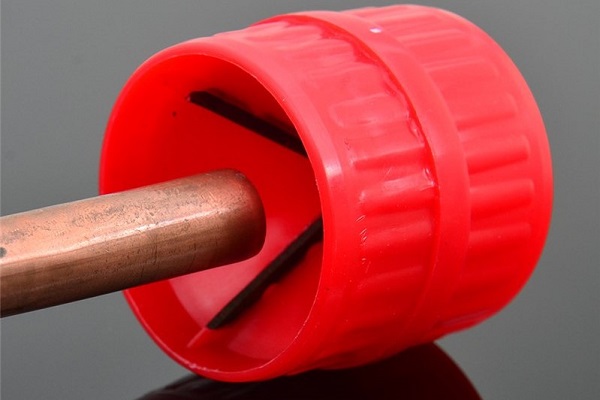
- Először a letörést távolítjuk el, hogy csökkentsük a fém vastagságát és előkészítsük az élt a forrasztáshoz. Ehhez letöréseltávolítót használunk – egy kis henger alakú szerszámot.
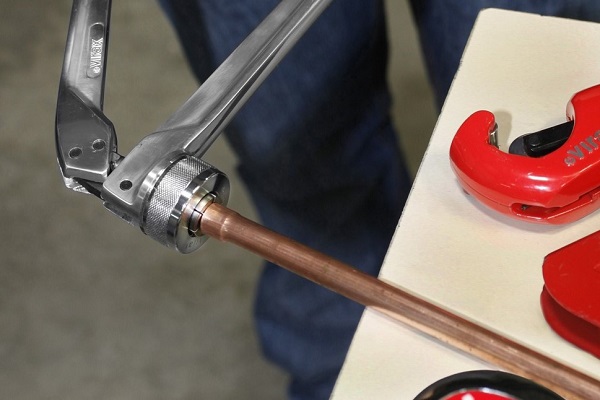
- Ha két csődarabot közvetlenül kötnek össze, az egyik darab szélének átmérőjét egy speciális szerszámmal – tágítóval – növeljük.
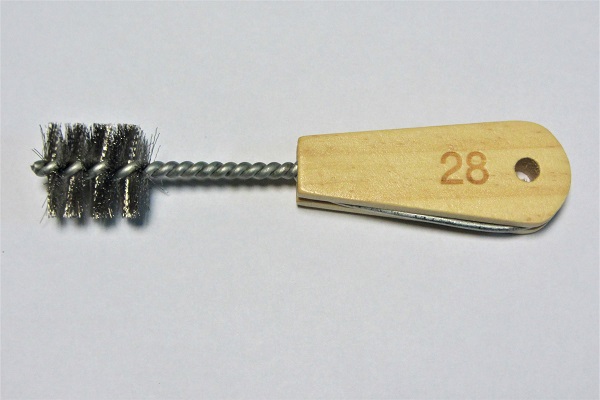
- Ezután veszünk egy fémkefét, és kezeljük a belső oldalt.
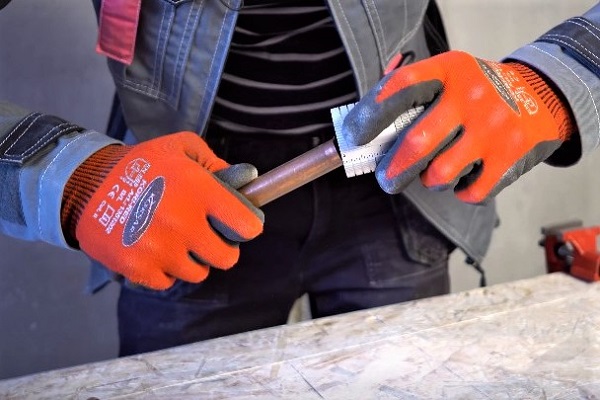
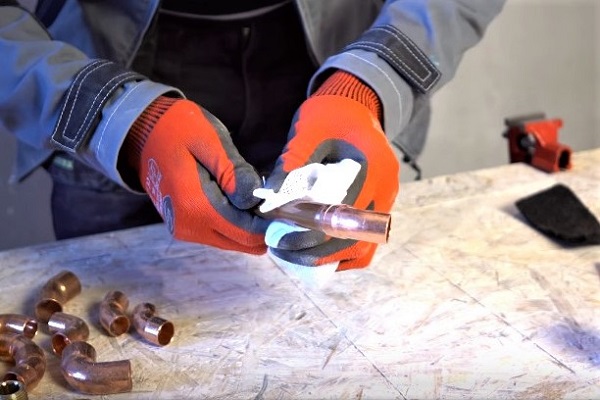
- Finom csiszolópapírral vagy fém szivaccsal fényesre tisztítjuk a külső oldalt.
A megtisztított és zsírtalanított alkatrészterület még vizuálisan is eltérő.
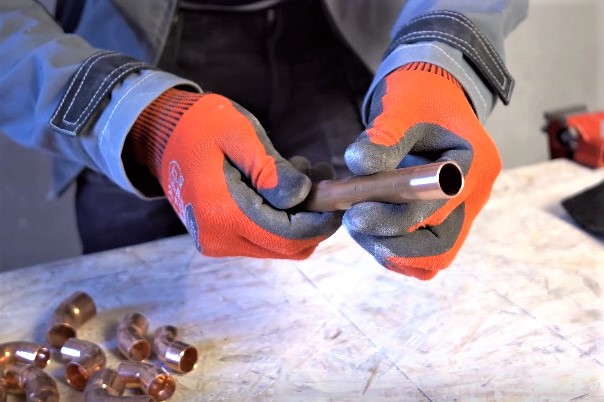
Ha toldat vagy könyökidom kerül alkalmazásra, a forrasztás előtt mindkét véget elő kell készíteni, T-idomnál mindhármat.
3. lépés – a folyasztószer felvitele
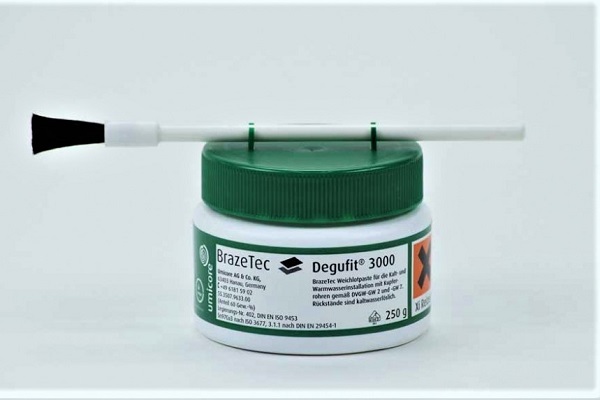
A fűtési rézcsövek vagy vízellátás összekötéséhez különböző típusú folyasztószereket és pasztákat használnak. A forrasztóanyag fő célja, hogy biztosítsa a forrasztási terület teljes feltöltését a forrasztóanyaggal, miközben előkészíti a fémet és megtisztítja azt az oxidoktól.
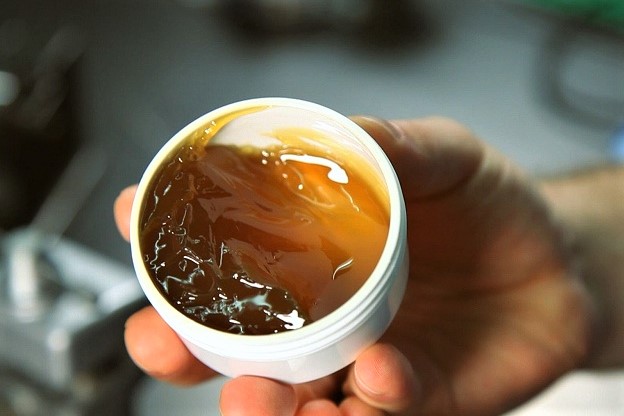
A folyasztószer összetétele eltérő lehet. A tisztító funkciókat általában cink-klorid, sósav vagy bórsav látja el. Az oxigén elleni védelmet a gyanta, viasz vagy gyanta jelenléte biztosítja.
A folyékony oldatokat tubusokban, a pasztát pedig kis műanyag tégelyekben árulják. A felvitelhez használt ecset általában a csomag része, ha nincs, bármilyen alternatív változatot vásárolhat egy írószerboltban – ragasztóhoz vagy festékhez.
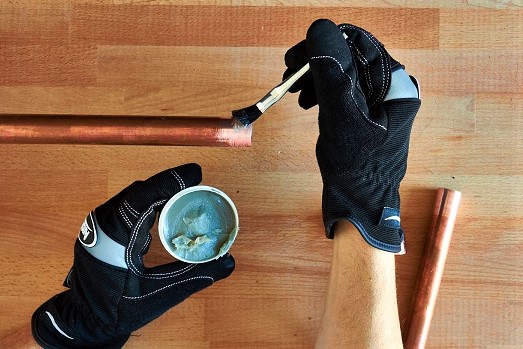
Vastag réteg felvitele hibának számít – szoros érintkezéskor a felesleges paszta kinyomódik, és úgyis el kell távolítani.
4. lépés – az alkatrészek összekötése
Két csőszakasz vagy idom és cső összekötésekor a folyasztószert általában a belsőbe illesztett darab szélére viszik fel. A második elemet nem érdemes folyasztószerrel kezelni – érintkezéskor az egyaránt eloszlik mindkét érintkező felületen.
Forgassa el az alkatrészeket egymáshoz képest, hogy a paszta eloszlódjon az érintkezési zónában, majd egy ronggyal távolítsa el a kiszivárgott felesleges oldatot.
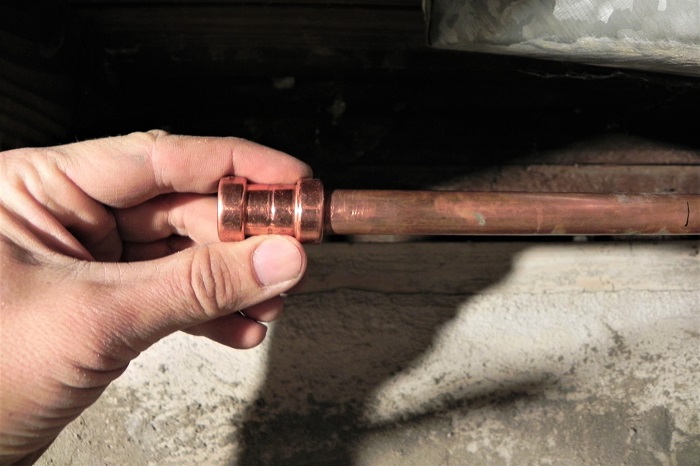
Az összekötés elvégzése után a lehető leghamarabb el kell végezni a rézcsövek forrasztását. Nem ajánlott az előkészített alkatrészeket hosszú ideig hagyni, hogy a forrasztópaszta ne veszítse el a tulajdonságait.
5. lépés – forrasztás kapilláris technológiával
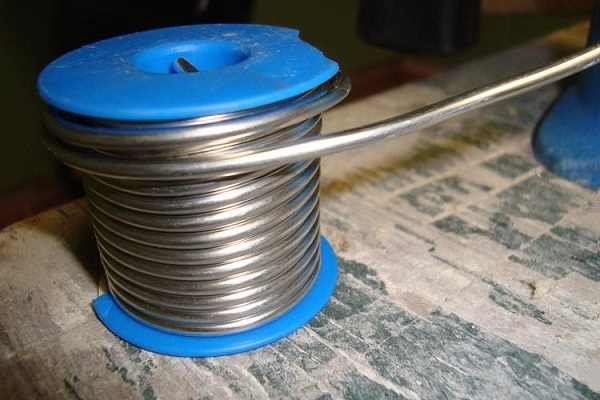
Fűtési és vízvezeték réz csővezetékek szerelésénél alacsony hőmérsékletű kapilláris forrasztást alkalmaznak, ennek megfelelően alacsony olvadáspontú forrasztóanyagot választanak.
A forrasztás folyamata a következő sorrendben történik:
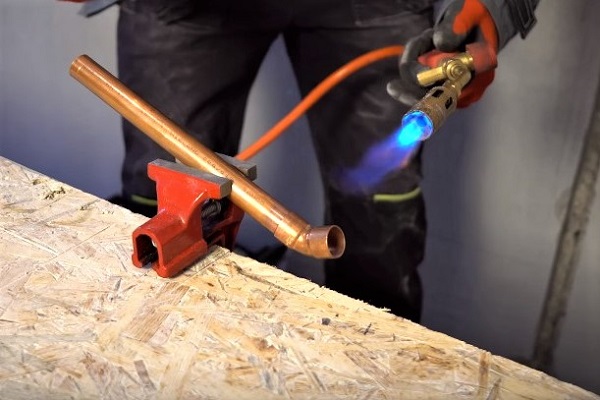
- kapcsolja be a gázégőt;
- irányítsa a lángot a csatlakozási helyre;
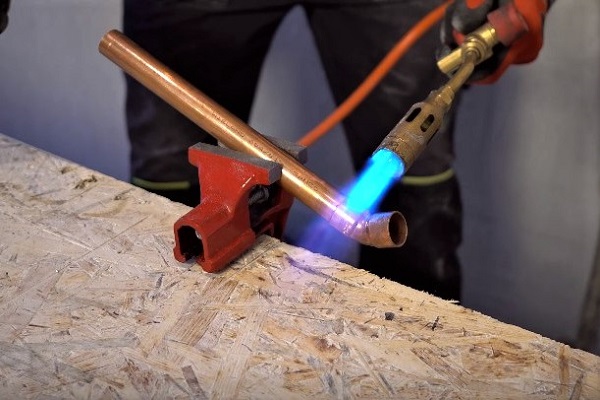
- mozgassa a lángsugarat a munkazóna teljes felületén az egyenletes felmelegítés érdekében;
- Amikor az alkatrészek felmelegedtek a forrasztóanyag olvadáspontjára, vigye azt a réshez, és érintse meg több helyen, hogy teljesen kitöltse az alkatrészek közötti teret.
Ha minden műveletet helyesen hajtottak végre, a forrasztóanyag lehűlés után erős, tömített kötést kell képezzen. Kívülről ez egy eltérő színű varratként néz ki.
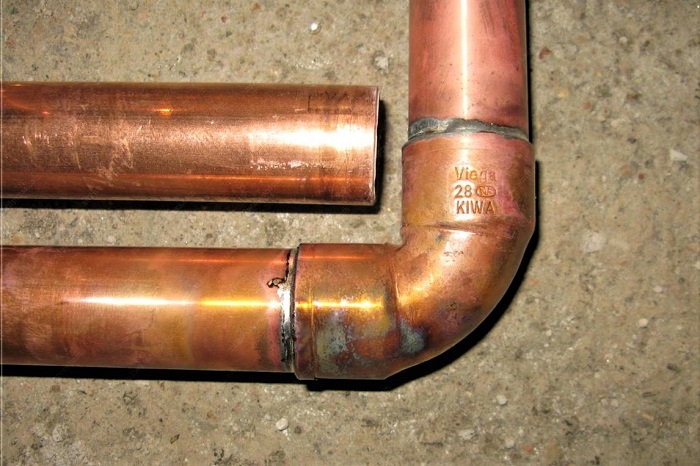
Az égő használatának készsége, az időben történő odatartás és elvétel nagyon fontos. Amint a felmelegített forraszanyag elkezd beszívódni a résbe, jobb elvenni az égőt, hogy ne hevítse túl az alkatrészeket.
Ha úgy érzi, hogy a forraszanyag nem olvad tovább, és növelni kell a hőmérsékletet, tegye vissza az égőt. A kötés szilárdságát és tömítettségét csak az alkatrészek teljes lehűlése után ellenőrizze.
6. lépés – a varratok megmunkálása
A tapasztalt mesterek általában tökéletesen elsajátítják a rézcsövek összekötésének technikáját, és szó szerint egy perc alatt elvégzik. Eközben csak egy ponton érintik meg a forraszanyagot, ami aztán szétterül a kötési zónában, és nem nyúlik ki a felső alkatrész alól.
A gyakorlatban azonban, különösen a kezdőknél, a forraszanyag gyakran bent marad, és belülről és kívülről peremeket képez. A belső peremek később lerakódásokat okozhatnak, a külsők pedig esztétikailag nem tetszetősek, ezért el kell távolítani őket.
A tisztítást végezheti csiszolópapírral, fémkefével vagy kiskefével – ugyanazokkal az eszközökkel, amelyeket a forrasztás előtti előkészítéshez használt.
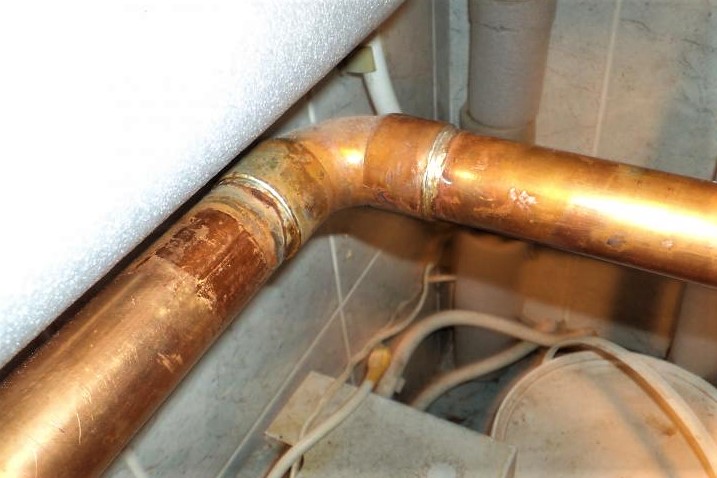
Az utolsó simítások – a forrasztási zóna letisztítása – után a munka befejezettnek tekinthető. Hozzáláthat a következő kötéshez.
Tapasztalt mesterek ajánlásai
A forrasztás minden egyes szakaszában számos szabályt, apró, de fontos részletet kell betartani. Ezek betartása közvetlenül befolyásolja a munka eredményét.
Ügyeljen arra, hogy a forrasztás során a fitting vagy a cső ne legyen terhelés alatt – így az olvadt forrasztóanyag egyenletesebben fog szétterülni.
A vízellátás vagy rézcsövekből készült fűtés létesítésével kapcsolatos összes munka elvégzése után feltétlenül távolítsa el a folyasztószer maradványait a csövekről, hogy a réz ne kezdjen el korrodálódni, valamint azonnal tisztítsa meg a ruházatot és a munkaeszközöket.
Következtetések és hasznos vidéó a témából
1. videó. Forrasztási mesterkurzus szemléltetve:
2. videó. Csőbe vágás forrasztással:
3. videó. A légkondicionáló csövek magas hőmérsékletű forrasztásának jellemzői:
A forrasztás technológiája minden érdeklődő számára elérhető, mivel nem igényel bonyolult készségeket vagy speciális ismereteket. A mesterségbeli tudás néhány gyakorlati óra alatt elsajátítható, az anyagok és szerszámok pedig a legközelebbi barkácsáruházban beszerezhetők.
A fűtési vagy vízellátási rendszerek összeszerelésekor azonban azt javasoljuk a kezdőknek, hogy inkább kérjék tapasztaltabb szerelők segítségét, mivel a forrasztási hibák balesethez és többletköltségekhez vezethetnek.
Kérem, írjon megjegyzéseket, tegyen fel kérdéseket, tegyen közzé fényképeket a cikk témájával kapcsolatban az alábbi blokkban. Meséljen arról, hogyan forrasztotta rézcsöveket saját kezűleg. Nem kizárt, hogy az Ön által leírt technológiai finomságok hasznosak lesznek a webhely látogatói számára.
 Rézcsövek forrasztása: lépésről lépésre a munkafolyamat és gyakorlati példák.
 Forrasztóanyag réz forrasztásához: a forrasztóanyag típusai és jellemzői + kiválasztási tanácsok
 Rézcsövek saját kezű szerelése: a rézvezeték beépítési technológiája
 Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése
 Rézcsövek összekötése: utasítások és különböző szerelési technológiák összehasonlítása
 Polipropilén csövek hegesztőgépe: osztályozás, legjobbak rangsora + választási tanácsok
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
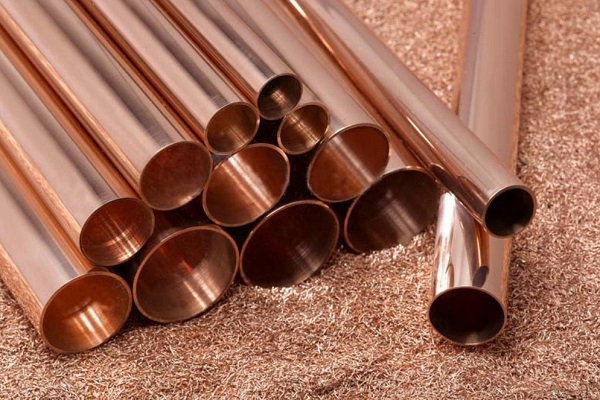
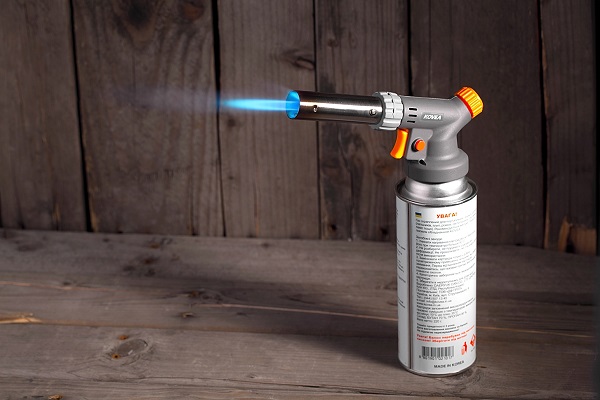
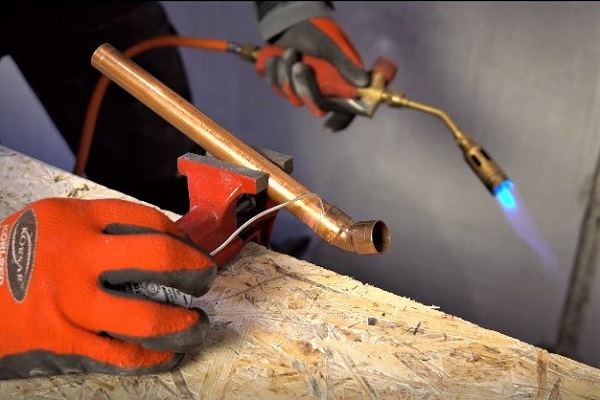
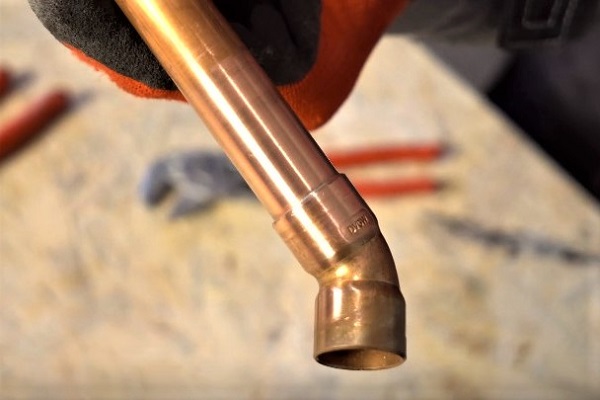
Életemben egyszer kellett rézcsövet forrasztanom. Kiderült, hogy nem is olyan ijesztő, mint gondoltam. Elfolyt a hőcserélőm az oszlopon, a műhelyben nem vállalták a javítást, úgy döntöttem, magam találok ki valamit. Átböngésztem az internetet, vettem egy gázpalackot, azt a turisztikai típust, 220 gramm cseppfolyós butánt, egy melegítőt, és forrasztóhuzalt.
Gyakoroltam egy nem kívánt csövön, olyan aktívan, hogy elhasználtam a gázpalackot. A másodikkal pedig megjavítottam az oszlopomat, bár nem túl szépen néz ki, de helyreállítottam a hőcserélőt.