Rézcsövek forrasztása: lépésről lépésre a munkafolyamat és gyakorlati példák.

Az otthoni mesteremberek igyekeznek önállóan elvégezni az építési és javítási munkákat, ami nemcsak a családi költségvetés megtakarítását teszi lehetővé, hanem azt is, hogy teljes mértékben biztosak legyenek a minőségi eredményben. Ezért új módszereket és technológiákat kell elsajátítaniuk – ilyen például a rézesövek forrasztása.
Elmeséljük, hogyan történik a rézesövek kommunikációinak összeszerelése és csatlakoztatása. Nálunk Ön megtudhatja, milyen fogyóanyagokra és szerszámokra lesz szüksége a kivitelezőnek. A hasznos, akár a háztartásban is alkalmazható készségek lehetővé teszik, hogy önállóan szereljen össze kiváló üzemeltetési tulajdonságokkal rendelkező csővezetékeket.
A cikk tartalma:
- Réz forrasztása: miért érdemes ezt megtanulni
- Rézből készült alkatrészek forrasztási módjai
- Mire lesz szükség a folyamat során?
- Rézből készült termékek forrasztási technológiája
- Biztonsági előírások rézesövek forrasztásánál
- A forrasztás során elkövetett gyakori hibák
- Következtetések és hasznos vidéó a témából
Réz forrasztása: miért érdemes ezt megtanulni
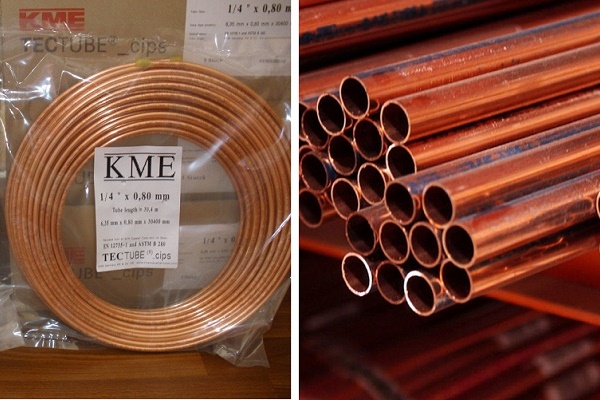
A réz csővezetékeket a gyakorlatban ritkán használják. Ennek oka az anyagok meglehetősen magas ára. A réz csővezetékeket azonban joggal tartják a legjobbnak.
Ez a fém hőállóságban, rugalmasságban és tartósságban felülmúlja az összes többi anyagot. A fűtési réz csővezetékek az összeszerelés után betonba ágyazhatók, falakba rejthetők stb. Üzemeltetés során semmi bajuk nem lesz.
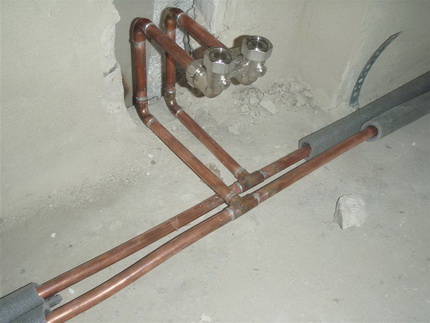
Ezt érdemes figyelembe venni a fűtés vagy vízvezeték anyagának kiválasztásakor. Hosszú távú használatra számítva a magasabb költségek bőven megtérülnek. A réz kiváló üzemeltetési tulajdonságai mellett elég egyszerűen szerelhető. A forrasztás nehézségeiről szóló "rémtörténetek" többnyire túlzóak.
A rezet elég egyszerű forrasztani. Felülete nem igényel agresszív anyagokat a tisztításhoz. Számos könnyen olvadó fém magas tapadást mutat hozzá, ami leegyszerűsíti a forrasztóanyag kiválasztását.
A rézhez nincs szükség drága folyasztószerekre, mivel a fém olvadásakor nem történnek heves reakciók az oxigénnel. A forrasztás során a cső nem deformálódik, alakja és mérete változatlan marad. A keletkező varrat szükség esetén újra megolvasztható.
Rézből készült alkatrészek forrasztási módjai
A forrasztást tekintik a réz alkatrészek összekötésének optimális módszerének. A folyamat során az olvadt forraszanyag kitölti az elemek közötti kis rést, ezzel megbízható kapcsolatot hozva létre.
Kétféle módszer a leggyakoribb az ilyen kapcsolatok létrehozására: a magas hőmérsékletű és az alacsony hőmérsékletű kapilláris forrasztás. Vizsgáljuk meg, miben különböznek egymástól!
A magas hőmérsékletű csatlakozások jellemzői
Ebben az esetben a réz alkatrészek összekötésének folyamata +450 °C-ot meghaladó hőmérsékleten zajlik. Forraszanyagként olyan összetételeket választanak, amelyek alapját meglehetősen magas olvadáspontú fémek, például ezüst vagy réz alkotják.
Ezek erős varratot hoznak létre, amely ellenáll a mechanikai sérüléseknek és a magas hőmérséklet hatásainak. Az ilyen kapcsolatot keménykapcsolatnak nevezik.
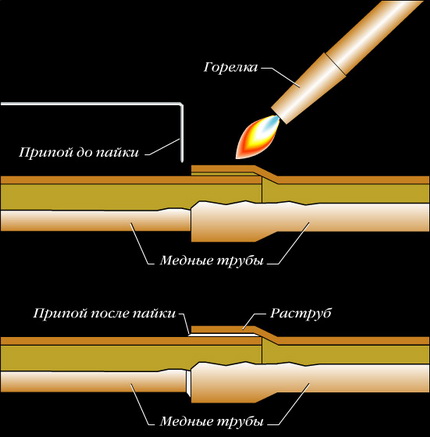
Az úgynevezett keményforrasztás sajátossága a fém lágyításában rejlik, ami annak meglágyulásához vezet. Ezért annak érdekében, hogy a réz szilárdsági tulajdonságainak vesztesége minimális legyen, a kész varratot csak természetes úton szabad hűteni, mesterséges fúvatás vagy az alkatrész hideg vízbe merítése nélkül.
A keménykapcsolatot 12 és 159 mm közötti átmérőjű csövekhez használják. A magas hőmérsékletű forrasztást gázcsövek összekötésére alkalmazzák.
A vízvezeték-szerelésben ezt a technikát használják a 28 mm-nél nagyobb átmérőjű alkatrészek monolit összeillesztésére. Ezenkívül ezt a kapcsolást akkor alkalmazzák, ha a csövekben keringő folyadék hőmérséklete meghaladhatja a +120 fokot.
A magas hőmérsékletű forrasztást a fűtési rendszerek összeszereléséhez is használják. Előnyének tekintik, hogy lehetővé teszi egy korábban szerelt rendszerből történő leágazás kialakítását annak előzetes szétszerelése nélkül.
Az alacsony hőmérsékletű forrasztás részletei
A lágy vagy alacsony hőmérsékletű forrasztás olyan réz alkatrészek összekapcsolása, amely során a hőmérséklet +450 °C alatt van. Ebben az esetben forrasztóanyagként lágy, könnyen olvadó fémeket használnak, mint például ónt vagy ólmot.
Az ilyen forrasztással képzett varrat szélessége 7 és 50 mm között változhat. A kapott kapcsolatot lágy kötésnek nevezik. Ez kevésbé erős, mint a kemény kötés, de számos jelentős előnnyel rendelkezik.
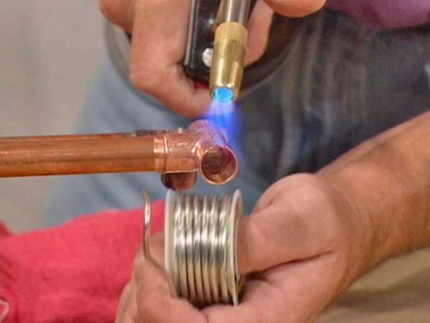
A fő különbség az, hogy a forrasztási folyamat során nem történik fémizzítás. Ennek megfelelően a fém szilárdsága változatlan marad.
Ezenkívül az alacsony hőmérsékletű forrasztás során a hőmérséklet nem olyan magas, mint a magas hőmérsékletű forrasztásnál. Ezért biztonságosabbnak tekintik. Az úgynevezett lágy kötéseket kis átmérőjű csövek összeszerelésére használják: 6 és 108 mm között.
A vízvezeték-szerelésben az alacsony hőmérsékletű rézcsövek kötéseit használják a vízvezeték fővezetékek és fűtési hálózatok szereléséhez, de azzal a feltétellel, hogy a bennük keringő folyadék hőmérséklete +130 fok alatt marad. Gázvezetékek esetében az ilyen típusú kötések használata szigorúan tilos.
Mire lesz szükség a folyamat során?
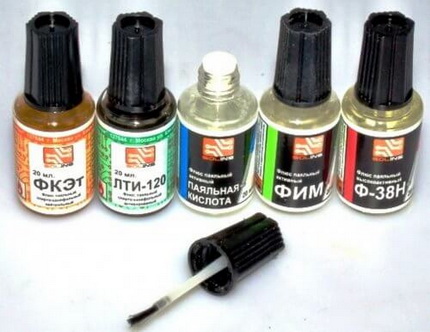
A minőségi kötések elkészítéséhez speciális anyagokra és szerszámokra lesz szükség. Mindenekelőtt az előzetesen megtisztított alkatrészfelületek kezeléséhez folyasztószer szükséges. Ez eltávolítja az oxidokat az alapról, javítja az olvadt forrasztóanyag folyékonyságát és csökkenti a felületi feszültséget.
Ezenkívül szükség lesz még réz megmunkálásához használatos forrasztóanyagra. Magas hőmérsékletű hegesztéshez olyan anyagot választanak, amely nem tartalmaz ólmot. A csomagoláson szerepelnie kell a „lead free” vagy „ólommentes” feliratnak.
Az alacsony hőmérsékletű forrasztáshoz könnyen olvadó forrasztóanyagot választanak, amely tartalmazhat ónt, rezet, bizmutot, ezüstöt. Az alacsony hőmérsékletű forrasztóanyagot 3 mm-es huzal formájában gyártják.
A munkához szerszámokra lesz szükség. Elsősorban csővágóra. Segítségével a kívánt méretű darabokat lehet vágni. Fontos, hogy kiváló minőségű szerszámot válasszunk, hogy a lágy anyag, ami a réz, ne gyűrődjön meg.
Szükség lesz sorjázóra is, hogy eltávolítsuk a sorjákat. Ellenkező esetben lehetetlen lesz az egyik darabot a másikba illeszteni. A csövek belső felületének tisztításához kefét vagy drótkefét használnak.
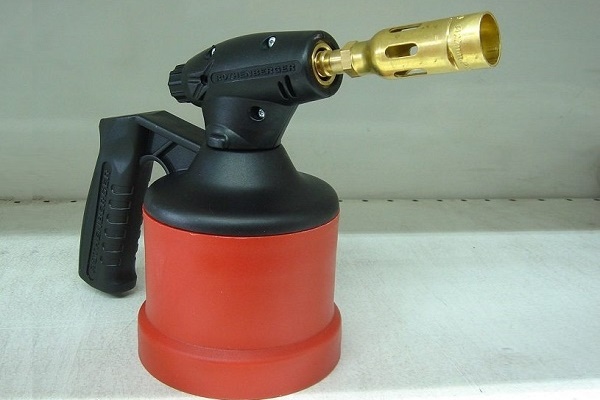
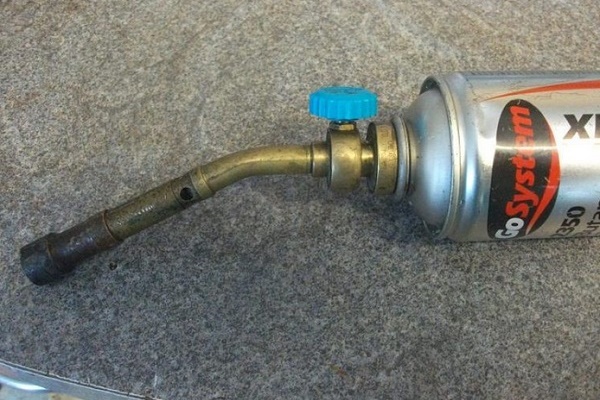
A rézelemek melegítéséhez különböző szerszámokat használnak. Leggyakrabban az alacsony hőmérsékletű forrasztáshoz gázégőt választanak, amely keskeny irányú lánggal rendelkezik.
Ebben az esetben a gázberendezés propán-bután keverékkel vagy tiszta butánnal töltött palackról működik. Egy ilyen töltet 3-4 száz kötésre elegendő.
A készülék hatékonyan működik, égővel melegítve a cső néhány másodperc alatt felmelegszik. A magas hőmérsékletű forrasztás propán-oxigén vagy acetilén-levegő gázkeverékek használatával történik.
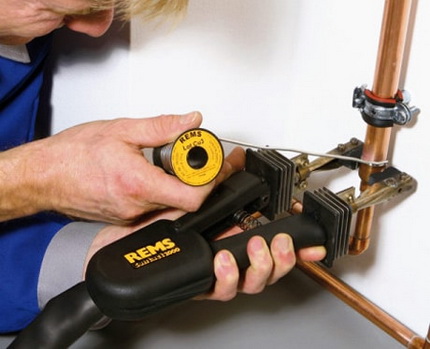
Emellett a forrasztás történhet speciális, réz alkatrészekhez tervezett elektromos forrasztópákával is. A készülék képes dolgozni kemény és lágy forrasztóanyaggal is. A forrasztópáka hálózatra csatlakozik, és ott használják, ahol nyílt lánggal nem lehet dolgozni. A készülék szorítófogókkal és levehető elektródákkal van felszerelve.
Ezeken a szerszámokon kívül a csővezeték szereléséhez szükség lesz markerre vagy ceruzára, mérőszalagra, kalapácsra és vízmértékre.
Rézből készült termékek forrasztási technológiája
Az eszközök és anyagok előkészítése után hozzá lehet kezdeni a forrasztási folyamathoz. Az összes műveletet a következő sorrendben végezzük:
Levágjuk a szükséges hosszúságú alkatrészt
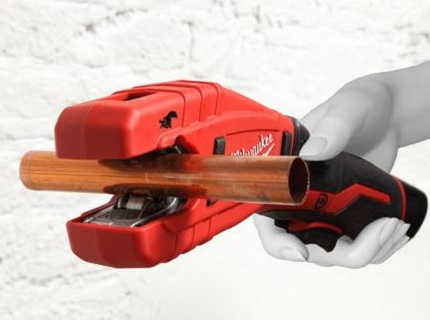
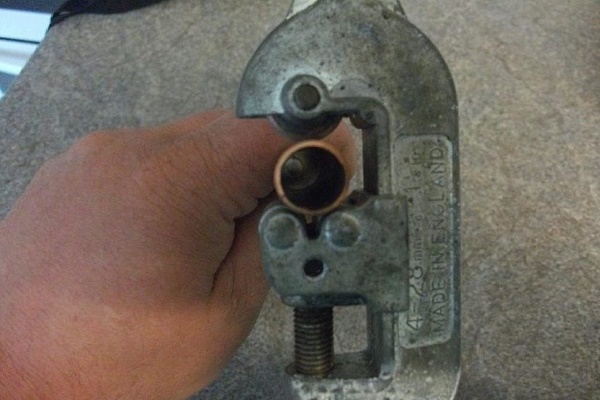
A rézcsövek vágásához különféle szerszámok használhatók. Leggyakrabban kézi csővágót alkalmaznak. Ahhoz, hogy a vágás egyenletes legyen, a csövet csak merőlegesen tartsa a szerszámhoz képest.
Szorítsa be az alkatrészt a görgő és a penge közé, majd forgassa körülötte a csővágót. Ne felejtse el minden fordulat után meghúzni a beállító csavart körülbelül egyharmad fordulattal. A csővágó használatakor a vágás egyenletes lesz, sorja csak a cső belsejében keletkezik.
Ez azonban kissé csökkenti a termék átmérőjét, ami nem kívánatos. Az alkatrész deformációja elkerülhető, ha fűrésszel vágja le. Ebben az esetben azonban sok sorja keletkezik, amelyektől meg kell szabadulni, és sablont kell használni a vágás ferdeségének csökkentésére.
A csővágás gyűrődése vagy oválissá válása kellemetlen következményekkel jár, mert megváltoztatja a szerelési hézag méretét. Ennek méretének 0,02-0,4 mm között kell lennie. Ha a hézag kisebb, a forrasztóanyag nem tud bejutni. Ha a hézag nagyobb, a kapilláris hatás nem érvényesül.
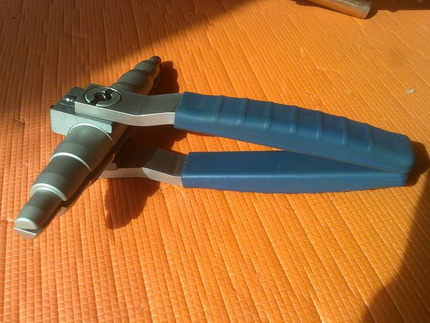
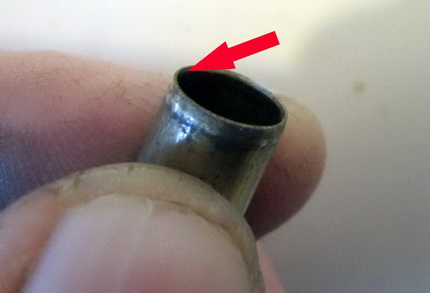
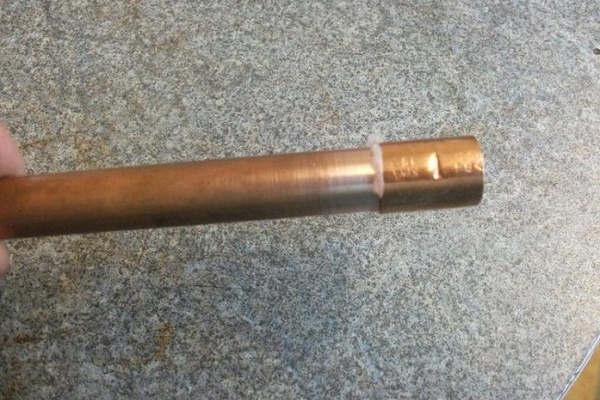
A vágás eredményeként olyan alkatrészt kell kapnia, amelynek vége szigorúan hengeres alakú, minimális vágási ferdeséggel. Az alkatrészről feltétlenül távolítsa el a sorját, tisztítsa meg a belső felületét kefével, és zsírtalanítsa. Hasonlóan vágja le a cső második darabját. Vegye elő a csőtágítót, és kalapács segítségével növelje meg a második cső átmérőjét.
Ellenőrizze, hogy az alkatrészek hogyan illeszkednek egymásba, és ellenőrizze a kialakult szerelési hézag méretét. Annak pontosan meg kell felelnie a normának. Tisztítsa meg és zsírtalanítsa a második alkatrészt. A műveletet a cső teljes keresztmetszetén végezze el, ne feledje, hogy az illesztés hosszának meg kell egyeznie az alkatrész átmérőjével.
Folyasztószert viszünk fel a cső felületére
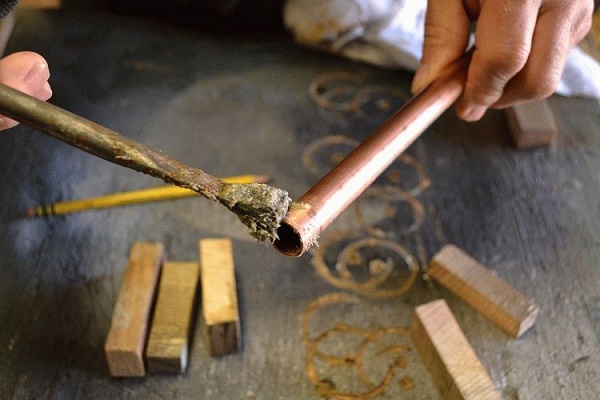
A rézcsövek forrasztásának technológiájának szabályai szerint az alkatrészekre folyasztószer réteget kell felvinni. Vegye elő a készítményt, és ecsettel óvatosan vigye fel a cső külső felületére, amely az illesztés belsejében lesz.
Végezze el a műveletet nagyon óvatosan. Igyekezzen minimális mennyiségű oldatot felvenni, és teljesen eloszlatni az alkatrészen. A felületen nem maradhat felesleges folyasztószer.
Összekötjük az alkatrészeket a forrasztás előtt
Amint a folyasztószert felvitte az alkatrészekre, azokat össze kell kapcsolnia. Ezt elég gyorsan kell megtennie, hogy a nedves felületre ne kerülhessenek szennyeződés-részecskék. Ha idommal vagy tölcsérrel dolgozik, akkor az elemeket teljesen összekapcsolja.
Ehhez addig forgatja őket, amíg ütközésig nem érnek. A forgatás során az alkatrészek nemcsak a helyükre kerülnek, hanem a folyasztószer is a lehető legegyenletesebben oszlik el a szerelési hézagban.
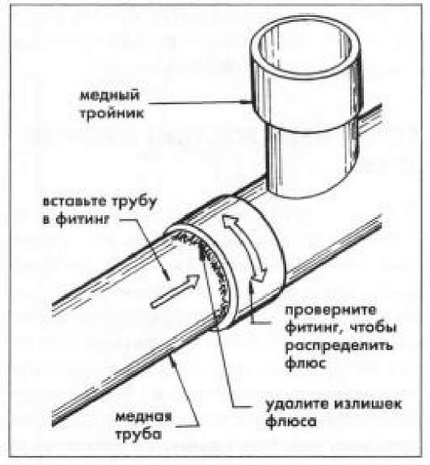
Tilos folyasztószert hagynia az alkatrészen, mivel az agresszív kémiai összetételű.
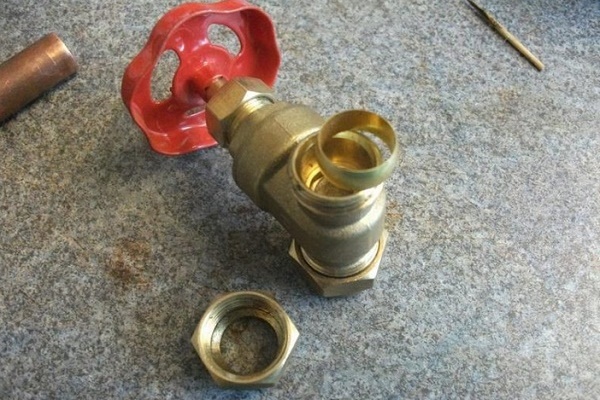
A kompressziós gyűrűs idomos csap forrasztása a következő sorrendben történik:
A csatlakozás kialakulása alacsony hőmérsékletű forrasztáskor
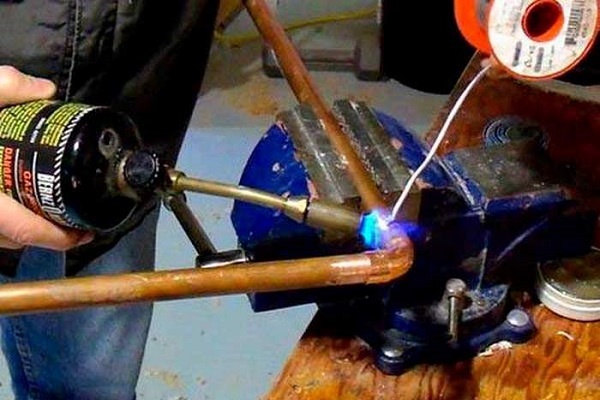
Lágy forrasztás esetén kötelezően használjon könnyen olvadó forrasztóanyagot és alacsony hőmérsékletű folyasztószert. A fűtéshez használhat szabványos vagy kisméretű gázégőt, amely propán-levegő vagy propán-bután-levegő keverékkel működik. Használhat speciális elektromos forrasztópákát is.
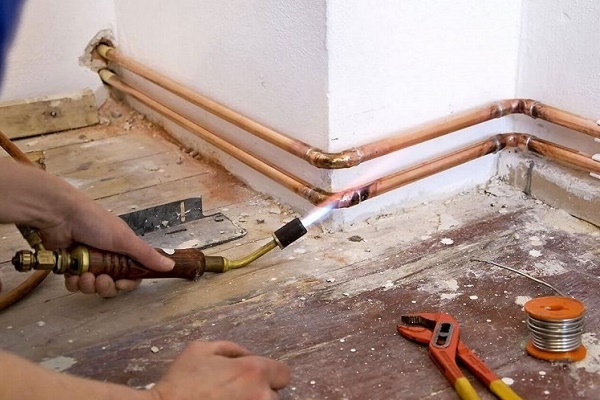
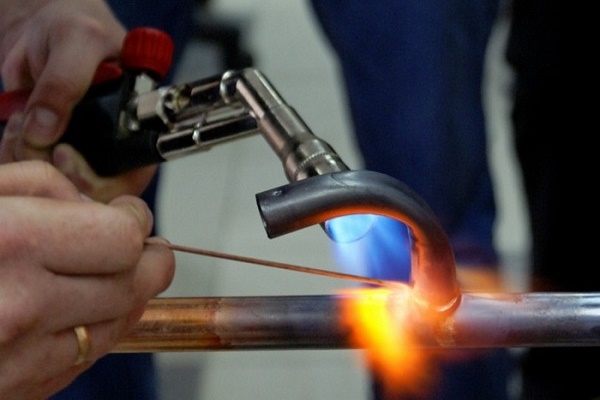
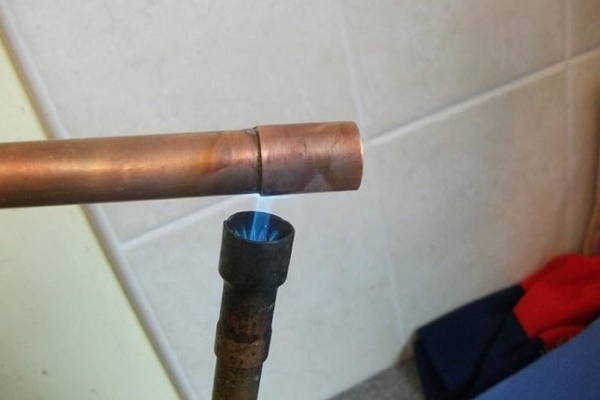
Fogja az égőt, kapcsolja be, és irányítsa a lángot a csőillesztésre. A láng és az alkatrész közötti érintkezési pontot folyamatosan mozgassa. Ez szükséges ahhoz, hogy az elemek egyenletesen melegedjenek. Fogja a forrasztóanyagot, és időnként érintse hozzá a szerelési hézaghoz. Kellő felmelegedés esetén a forrasztóanyag olvadni kezd.
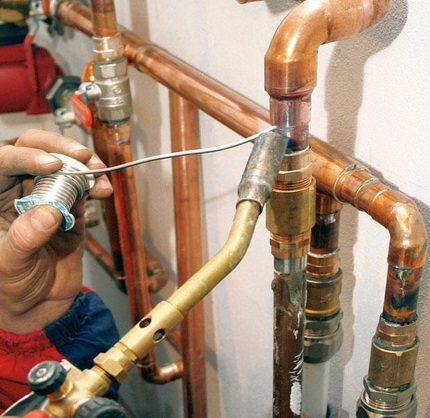
Amint ez megtörténik, húzza félre az égőt, hogy a forrasztóanyag teljesen kitöltse a kapilláris hézagot. Ha a forrasztóanyag még nem kezdett el olvadni, folytassa a melegítést. Az alacsony hőmérsékletű forrasztás sajátossága, hogy a forrasztóanyagot nem melegíti külön. Annak a felhevített kapcsolóelemek hőjétől kell megolvadnia.
Miután a forrasztóanyag teljesen kitöltötte a kapilláris rést, hagyja lehűlni, lehetőleg természetes körülmények között. Emlékezzen arra, hogy a keletkezett lágy kötés nem nagy szilárdságú, ezért tilos forró állapotban hozzányúlni.
Még egy fontos szempont. A forrasztás során rendkívül fontos, hogy ne hevítse túl a rezet. Ellenkező esetben a fémre felvitt folyasztószer elpusztul, és ennek megfelelően nem tudja feloldani és eltávolítani az oxidokat, ami erősen negatívan befolyásolja a kötés minőségét.
Ezért ajánlott por-forrasztóanyagot tartalmazó folyasztószert használni. Amikor az alkatrész hőmérséklete elegendő a forrasztóanyag felmelegítéséhez, a por megolvad, és láthatóvá válnak a folyasztószerben csillogó olvadékcseppek.
Ha a láng használata valamilyen oknál fogva nem megengedett, alkalmazzon elektromos forrasztókészülékeket. Az ilyen berendezés egy tápegységből, elektromos fogókból és forrasztópákából álló készlet.
A forrasztópákával történő melegítés és az azt követő kötésképződés eljárása semmiben sem különbözik a fent leírttól. Az egyetlen apróság: az alkatrészek teljes felmelegítése kevesebb időt vehet igénybe, mint az égővel történő melegítés.
A varrat kialakulása magas hőmérsékletű forrasztáskor
Az ilyen forrasztás során az alkatrészek felmelegítéséhez szintén gázégőt használnak. Ezt propán-oxigén vagy acetilén-levegő keverékkel töltik. Lehetséges acetilén-oxigén keverék használata is.
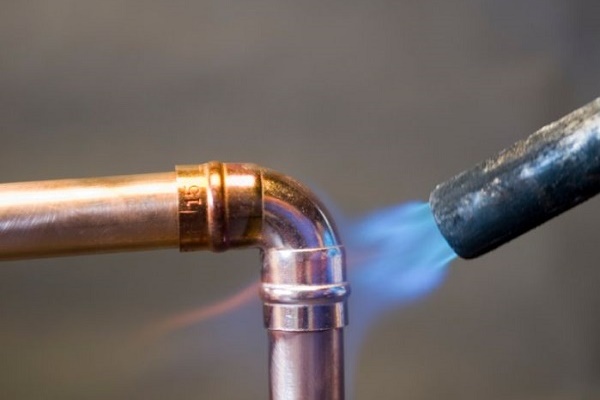
A szakemberek azt javasolják, hogy az alkatrészeket egyenletesen és gyorsan melegítse elő. Vagyis a felmelegítési folyamat legyen rövid. A készülékben égő gáznak élénkkék, kis intenzitású lángot kell adnia.
Az égőt lassan mozgassa a leendő kötés mentén, hogy a felmelegítés a lehető legegyenletesebb legyen. Amikor a réz körülbelül 750 °C-ra melegszik, sötét cseresznyeszínűvé válik. Ekkor adagolja a forrasztóanyagot.
Hogy jobban felmelegedjen, kissé felmelegítheti az égővel. De közben emlékezzen arra, hogy a forrasztóanyagnak a kötés felmelegített alkatrészeitől kell megolvadnia, nem pedig az égőtől. Ideális esetben a kötés minimális melegítését kell biztosítania, amelynél a forrasztóanyag azonnal megolvad és elsőre kitölti a szerelési rést.
Lehet, hogy ez elsőre nem sikerül, de a tapasztalat gyarapodásával az eredmény javulni fog. A rés teljes kitöltése után hagyja a kötést lehűlni. Ez idő alatt nem ajánlott hozzányúlni. A kihűlt varratot alaposan törölje le, hogy megszabaduljon a folyasztószer-maradványoktól.
A réz csővezetékek gázégővel történő forrasztásának részletes elemzése a cikkben található, amelynek tartalmát ajánljuk megismerni.
Biztonsági előírások rézesövek forrasztásánál
Kezdő szakemberek érdeklődnek, hogyan kell helyesen forrasztani a rézcsöveket, de közben megfeledkeznek a biztonságról. Ezt nem szabad tenni. Meg kell érteni, hogy a réz magas hővezető képességgel rendelkezik, ezért tilos a részeket bármilyen védelem nélkül a kézben tartani.
Gondatlanság és pontatlanság a rézcsőrendszer összeszerelésekor termikus égési sérüléshez vezethet. A kisméretű, legfeljebb 0,3 m hosszúságú elemeket csak védőkesztyűben szabad megfogni, vagy fogóval kell tartani.
Óvatosságra van szükség a folyasztószerrel való munka során is. Ez rendkívül agresszív összetétel. Ha a forrasztás során a bőrre kerül, azonnal le kell állítani a munkát, és le kell mosni a folyasztószert a bőrről bő szappanos vízzel. Ellenkező esetben nemcsak termikus, hanem kémiai égés is megjelenhet a bőrön.
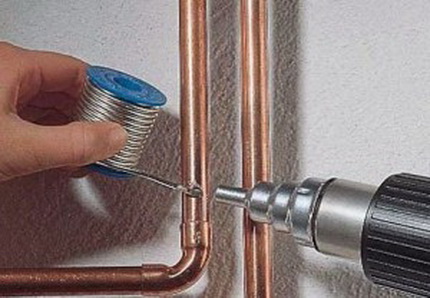
A munkához használt ruházatot is helyesen kell kiválasztani. A szintetikus szövetek kategorikusan nem alkalmasak. A műszál nagyon érzékeny a magas hőmérsékletre. Könnyen olvad és meggyullad, ezért a munkához a legjobb a vastag, természetes pamutból készült ruha.
Még egy fontos szempont. Az alkatrészek hevítésekor a folyasztószer égni kezd. A gőzei veszélyesek az emberre. Emiatt a helyiséget, amelyben a rézcsövek forrasztási munkáit végzik, jól kell szellőztetni.
Tapasztalt szakemberek azt tanácsolják azoknak, akik először kezdenek forrasztani, hogy először gyakoroljanak csődarabokon. A gyakorlat azt mutatja, hogy három-négy önállóan elkészített kötés után már nekifoghat a csőrendszer szerelésének. Célszerű a rendszert a padlón összeállítani, és csak azután hozzákezdeni a forrasztáshoz.
A kész csőrendszert alaposan át kell öblíteni tiszta forró vízzel, hogy eltávolítsa a forrasztóanyagot és a folyasztószert az alkatrészek belső oldaláról.
A forrasztás során elkövetett gyakori hibák
A rézcsövek forrasztásának folyamata meglehetősen egyszerű, de bizonyos tapasztalatot igényel. A kezdők gyakran követnek el hibákat a munka során.
Nézzük meg a főbbeket:
- Az összekötendő alkatrészek felületén található hibák. Ezek a hibák a cső vágása során keletkezhetnek. Ha a forrasztást a hiba felett végzik, a varrat nem lesz erős.
- Szennyeződések az elemek csatlakozási felületén. Az alkatrészeket vágás és tisztítás után feltétlenül zsírtalanítani kell.
- Nem megfelelő szerelési hézag szélessége. A szabályok szerint a 6 és 108 mm keresztmetszetű alkatrészeknél a hézag méretének 7 és 50 mm között kell lennie.
- Az alkatrészek elégtelen felmelegítése. Ebben az esetben a forrasztóanyag nem tud megfelelően összeolvadni az alappal. Az ilyen varrat könnyen tönkremegy akár kis terhelés esetén is.
- A folyasztószer nem fedi be a cső teljes felületét. Oxidok maradnak az alkatrész felületén, ami negatívan befolyásolja a varrat minőségét.
- A csatlakozási terület túlmelegedése. A folyasztószer elégéséhez, valamint oxidok és salak képződéséhez vezet. Ennek eredményeképpen a kötés minősége jelentősen romlik.
- A le nem hűlt kötés ellenőrzése. Mielőtt ellenőrizzük a varrat minőségét, meg kell győződni arról, hogy a cső lehűlt. Ellenkező esetben a kötés elkerülhetetlenül deformálódik és elveszíti szilárdságát.
- A biztonsági szabályok figyelmen kívül hagyása. A forrasztás magas hőmérsékleten és agresszív vegyi anyagok használatával történik. Védőruházat, maszk és kesztyű kötelező.
Lehetséges, hogy egy kezdő mester nehezen tudja egyedül meghatározni az alkatrészek felmelegítésének mértékét; ebben az esetben érdemes szakembert hívni, és az első csatlakozásokat az ő irányítása alatt elvégezni.
A fűtőkörök rézcsövekből történő építésének módszereivel a következő cikk ismertet meg, amelyet ajánljuk elolvasni.
Következtetések és hasznos vidéó a témából
Még több érdekes információt a rézcsövek forrasztásáról a következő videókból tudhat meg.
1. videó. A magas hőmérsékletű rézforrasztás jellemzői:
2. videó. Hogyan kell helyesen forrasztani a réz idomokat:
3. videó. Milyen folyasztószerek léteznek a forrasztáshoz:
A rézcsövek önálló forrasztása hasznos készség, amelyre a házi mesternek minden bizonnyal szüksége lesz. A rézcsővezetékek nagyon hosszú ideig és problémamentesen szolgálnak. Tekintettel az ilyen alkatrészek meglehetősen magas árára, az önálló összeszereléssel jelentősen spórolhatunk, és jó minőségű csővezetéket kaphatunk teljesen elfogadható áron.
Önnek van személyes tapasztalata a rézcsövek forrasztással történő összekötésében? Esetleg rendelkezik ismeretekkel a munkavégzés finomságairól? Kérem, írja meg kommentjeit az alábbi blokkban, tegyen fel kérdéseket, ossza meg véleményét és fényképeit a cikk témájával kapcsolatban.
 Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése
 Réztartályok forrasztása gázégővel: hasznos tanácsok és a saját kezű forrasztás lépései
 Rézcsövek saját kezű szerelése: a rézvezeték beépítési technológiája
 Rézcsövek összekötése: utasítások és különböző szerelési technológiák összehasonlítása
 Hogyan vágjunk bele egy műanyag csőbe: a munkálatok jellemzői és az összes fontos részlet elemzése
 PVC csövekből készült fogas: népszerű változatok + lépésről lépésre útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
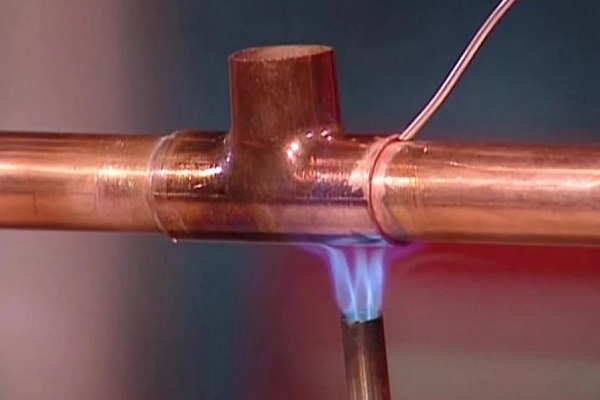
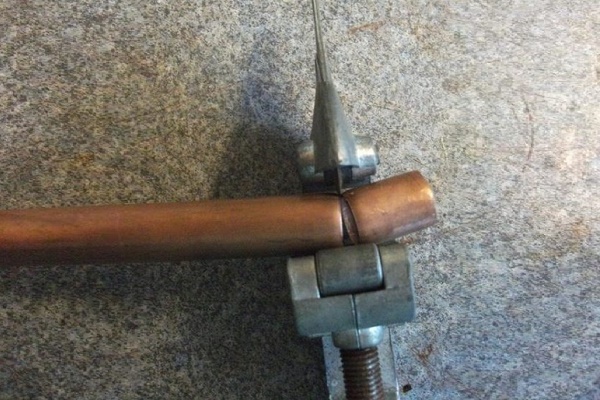
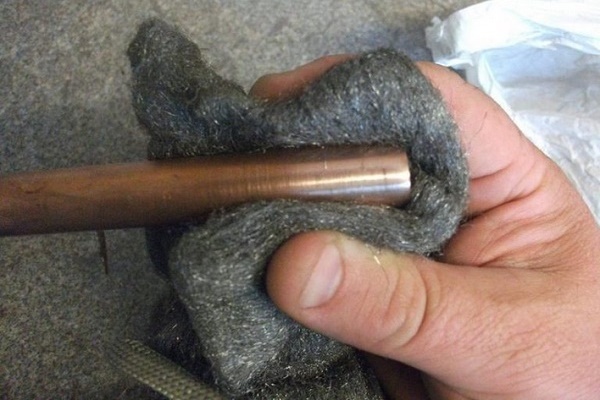
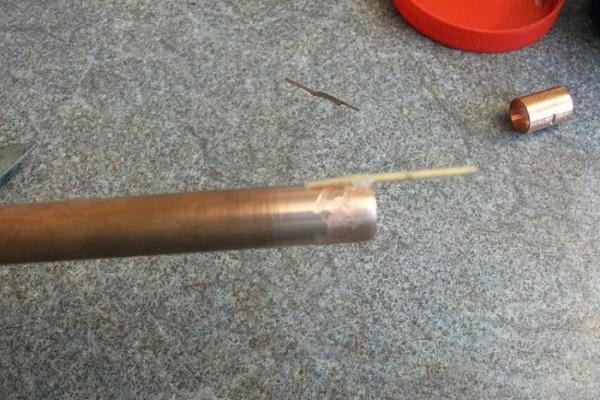
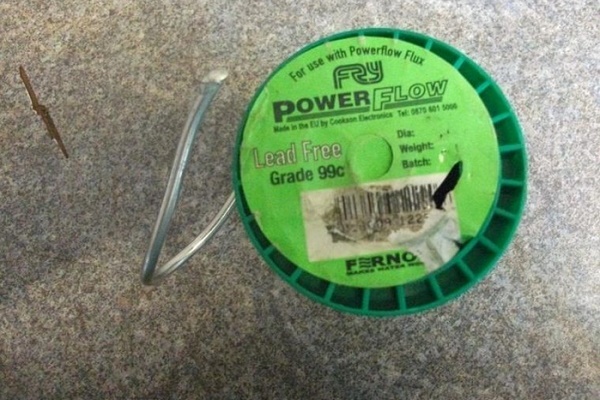
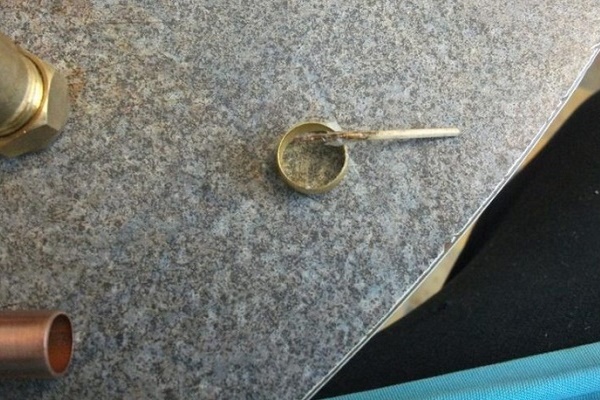
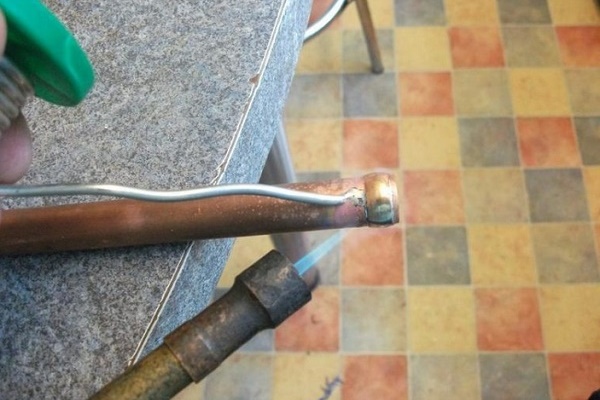
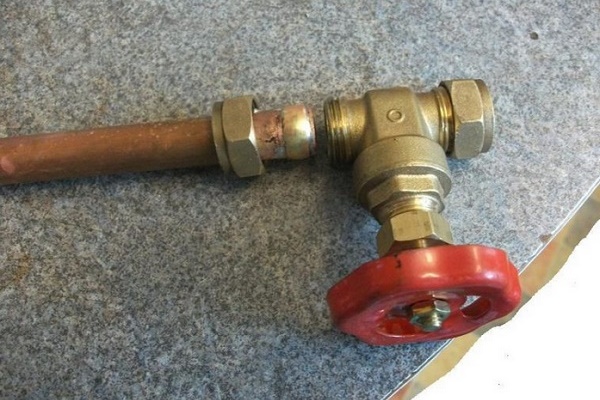
Nagyon ritkán találkozom rézcsövekkel, valóban kevesen használják őket, inkább az olcsóbb és praktikusabb műanyagot részesítik előnyben. De láttam ilyen csöveket olyan házakban, amelyek az “elit” státuszra tartanak igényt. Ott gyönyörűen illeszkedtek a belső térbe. És volt alkalmam forrasztani is őket. A személyes tapasztalatom alapján azt mondhatom, hogy ezt a munkát egyszerre nem nehéz elvégezni, és vannak finomságai.
A réz egy érzékeny fém, önmagában nem fog problémát okozni Önnek. De ha Ön maga hibázik, akkor egy idő után a forrasztás helye is szivárogni fog. Mindenkinek, aki hirtelen szembesül a rézcső forrasztásának szükségességével, először is azt mondom – ne legyen lusta, és ne sajnálja az időt az előkészítő munkákra! A jó kezdet fél siker.
Rosszul zsírtalanítja – szivárogni fog. Rosszul tisztítja – ugyanaz. Másodszor: mérsékelt, de elegendő mennyiségű folyasztószer. Ha sajnálja – szivárogni fog. Ha túlzásba viszi – csúnya forrasztási helyet kap. Harmadszor: megfelelő hőmérsékleti rend. Ugyanolyan rossz a túlmelegedés, mint a túlkevés hő. Általában, ha Ön először készül forrasztani, akkor a legjobb, ha talál valahol egy darab rézcsövet, és gyakorol rajta, mintha piszkozat lenne. Eközben a saját esetleges hibáit is meghatározhatja.