Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése

A csővezetékek önálló összeszerelésének lehetősége – a polipropilén termékek kétségtelen előnye. A kényelmes és könnyű anyag használatával saját kezűleg építhet csatornát, javíthatja és korszerűsítheti a vízvezetéket.
A legfontosabb – megérteni az összeszerelő elemek egymáshoz kapcsolódásának sajátosságait. Egyetért, hogy ez a munka nem elhanyagolható része, amely a vezeték tömítettségéért és problémamentes üzemeltetéséért felelős.
Részletesen ismertetjük Önnel, hogyan történik a polipropilén csövek hegesztése, milyen berendezéseket használnak a munkában, valamint felsoroljuk a kezdő hegesztők leggyakoribb hibáit.
Az általunk közölt információk segítenek megbízhatóan működő közműhálózatot kiépíteni. A szemléletesebb megértés érdekében a cikket grafikus mellékletekkel és videó-útmutatóval egészítettük ki.
A cikk tartalma:
A polipropilén csövek hegesztésének sajátosságai
A hegesztési folyamat az anyag kifejezett hőre lágyuló tulajdonságainak köszönhetően valósul meg. A polipropilén hevítés hatására meglágyul – gyurmaszerű állapotot vesz fel.
A technológia általános leírása
Az anyag normál hőmérsékleti viszonyok közé való visszahelyezése elősegíti a szerkezetének normál állapotú megszilárdulását. Ezek a tulajdonságok képezték a hegesztési technológia alapját, amelyet a szaknyelvben polifúziós hegesztésnek neveznek.
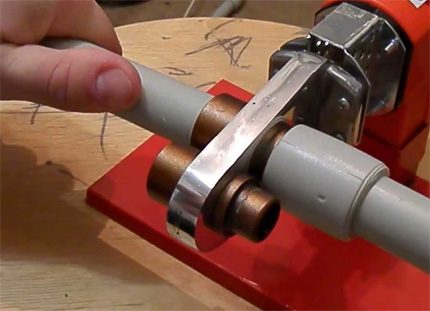
A gyakorlatban kétféle módszert alkalmaznak a hegesztendő alkatrészek összeillesztésére:
- Toldós.
- Tompahegesztés.
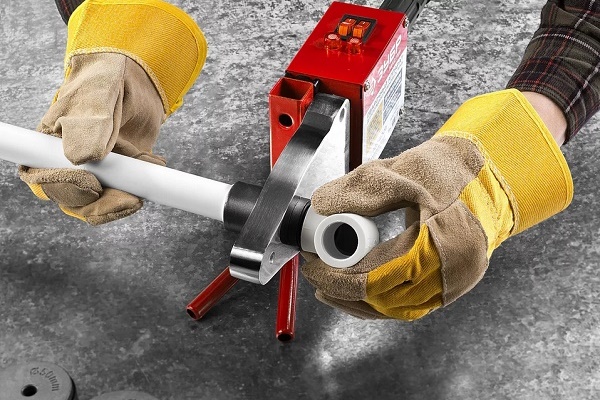
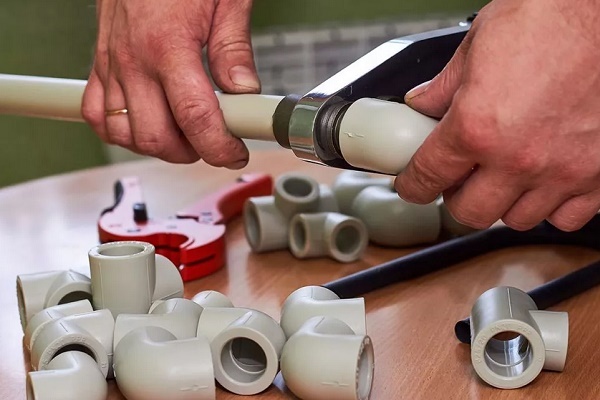
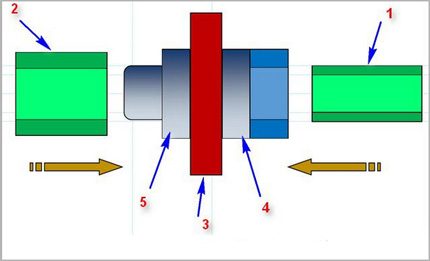
Karmantyús módszer. A hegesztési technika bemutatja, hogyan lehet polipropilén csöveket hegeszteni, ehhez idomdarabot – karmantyút vagy nagyobb külső átmérőjű csövet – használva. Általában ilyen módon végzik a 63 mm-nél nem nagyobb átmérőjű műanyag csövek hegesztését.
A két darab hegesztésének elve ebben az esetben a cső külső kerülete mentén lévő részének és a karmantyú belső területén lévő részének megolvasztásán alapul. Ezután a két darabot szorosan összeillesztik.
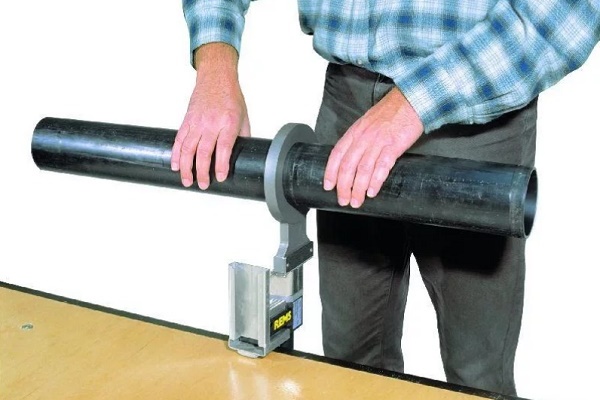
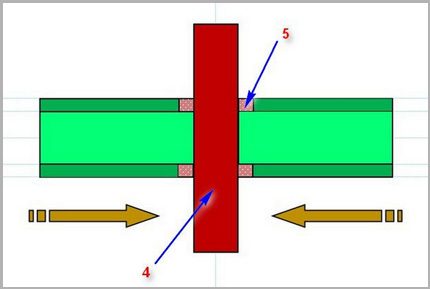
Közvetlen módszer. A módszer ugyanazon az elven alapul, hogy a műanyag csövek kis szakaszait megolvasztják, majd összeillesztik. De ebben a változatban az illesztő elemek két azonos átmérőjű cső, amelyeket a homlokfelületeikkel illesztenek össze.
Ez az első ránézésre egyszerű polipropilén forrasztási módszer nagy pontosságot igényel az illesztési szakaszok megmunkálásában és a két darab tengelyek mentén történő pontos beállításában a forrasztás során.
A megjelölt „meleg” technológiák mellett gyakorolják a „hideg” forrasztás módszerét is. Itt aktív forrasztó komponensként egy speciális oldószert használnak, amely képes a polipropilén szerkezetét meglágyítani. Ez a módszer azonban nem örvend nagy népszerűségnek.
Csőhegesztő gépek
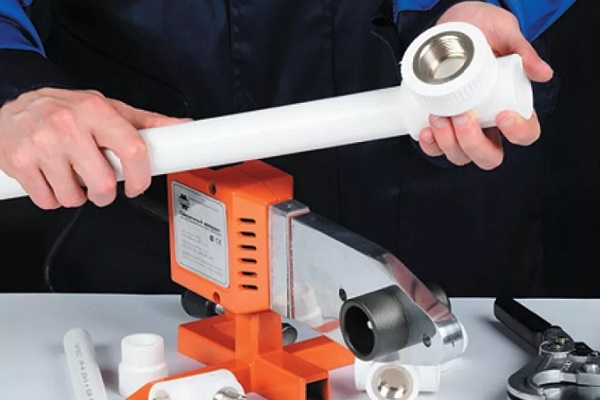
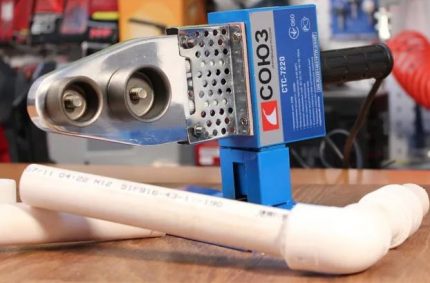
Mind a karmantyús, mind a közvetlen módszer megköveteli, hogy a műanyag csöveket speciális hegesztőgépekkel forrasszák. A forrasztótechnika szerkezetileg valami elektromos vasalóhoz hasonlít.
A készülékek alapja egy masszív fém fűtőelem, amelynek felületére cserélhető betétek – különböző átmérőjű fémtömbök – kerülnek. Az ilyen forrasztópákát hegesztővasnak nevezik.
A tompahegesztés elvégzésére a forrasztókészülékek szerkezete fokozott bonyolultságú. Az ilyen technika összetevői között általában nemcsak fűtőelem, hanem a hegesztendő darabok központosító rendszere is megtalálható.
Általában a közvetlen hegesztés berendezései, csakúgy, mint maga a technológia, ritkán alkalmazzák a háztartási szférában. A használat elsőbbsége – az iparé.
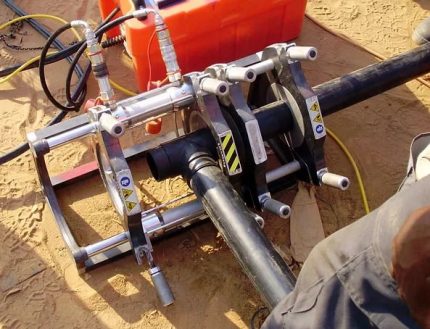
A forrasztópákák mellett a mesternek szüksége lesz még:
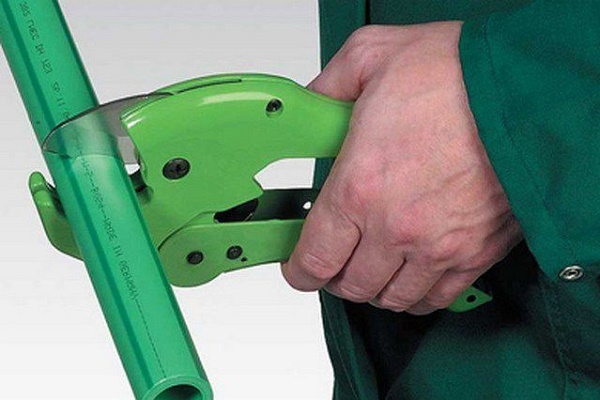
- olló – polipropilén csővágó;
- építőipari mérőszalag;
- lakatos derékszög;
- erősített csövek leélezője;
- jelölő vagy ceruza;
- felületek zsírtalanítására szolgáló szer.
Mivel a munkát magas hőmérsékletű berendezéseken végzik, feltétlenül vastag munkakesztyűt kell viselni.
A polipropilén hegesztésének eljárása
Fontos figyelmeztetés! A polimer anyagok hegesztését jól szellőző helyiségben kell végezni. A polimerek hevítése és olvasztása során mérgező anyagok szabadulnak fel, amelyek bizonyos koncentrációban súlyosan károsíthatják az emberi egészséget.
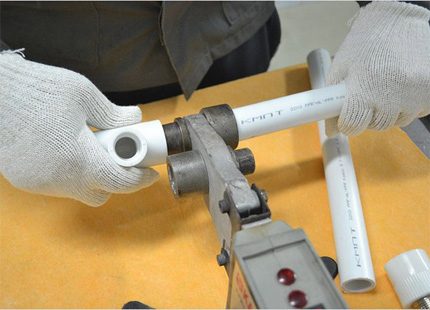
Először is fel kell készülni a munkára:
- A fűtőberendezés felületére helyezze fel a megfelelő átmérőjű sablonokat.
- A forrasztási hőmérséklet szabályozóját állítsa 260 °C-ra.
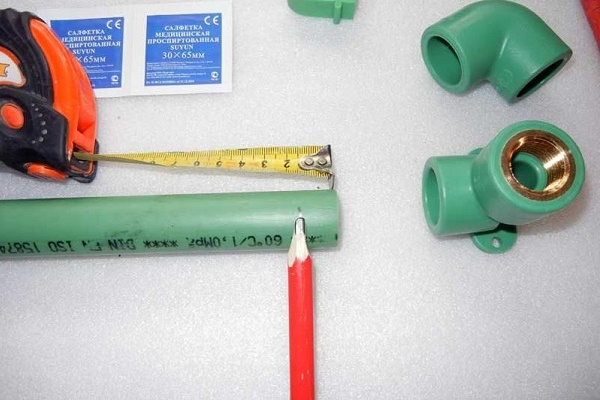
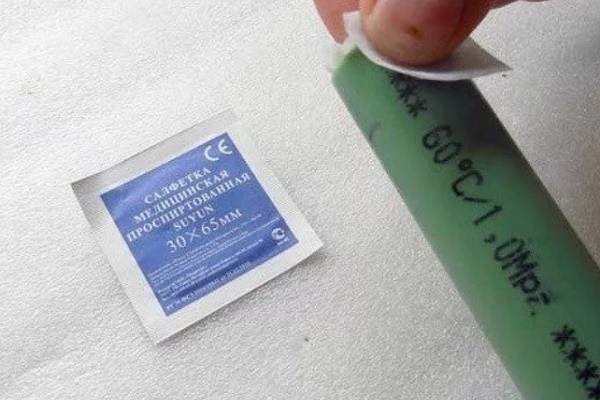
- Készítse elő az illeszkedő alkatrészeket – jelölje meg, szedje le a sorját, zsírtalanítsa.
- Kapcsolja be a forrasztóállomást.
- Várja meg, amíg eléri az üzemi hőmérsékletet – a zöld jelzőfény bekapcsolását.
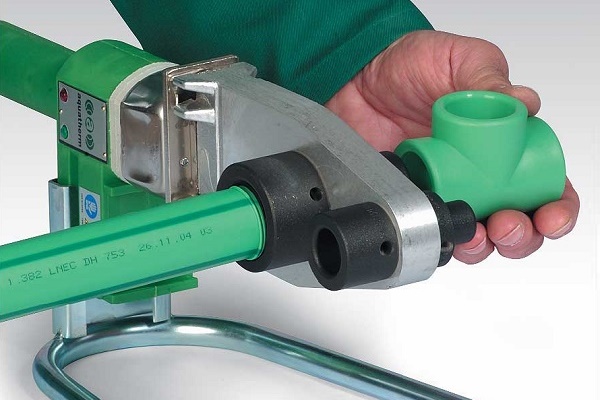
Az illeszkedő alkatrészeket (cső – idom) egyszerre kell ráhelyezni a forrasztóállomás sablonjaira. Eközben a polipropilén cső az egyik sablon belső részébe, a csatlakozó (vagy az idom csonkja) a másik sablon külső felületére kerül.
A cső végeit általában a korábban megjelölt vonal határáig kell behelyezni, a csatlakozót pedig ütközésig kell felhúzni. A polipropilén alkatrészeket a felmelegített sablonokon tartva emlékezni kell a technológia fontos részletére – a tartási időre.
Ha a tartási idő nem elegendő, fennáll a kockázata az anyag alacsony diffúziós fokának, ami rontja a kötés minőségét. Ha viszont túl sokáig tartjuk az alkatrészeket, nagy a termék szerkezetének deformálódásának veszélye. Ez a kötés minőségének romlásához vezethet.
Ajánlott a táblázat használata, amely a különböző műszaki paraméterű csövek optimális időértékét tünteti fel.
Polipropilén csövek forrasztási időtáblázata
| Cső névleges átmérője, mm | Optimális diffúzióhoz szükséges fűtési idő, mp | Alkatrészek összeforrasztásának ideje, mp | Alkatrészek hűtési ideje, perc |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
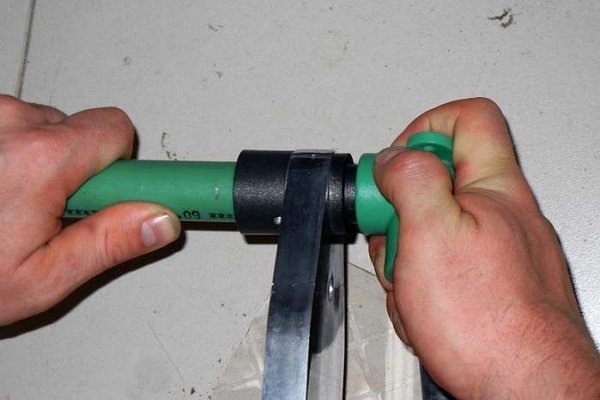
Miután az alkatrészeket a sablonokon az optimális időtartamig tartották, leveszik őket, és gyorsan összeillesztik a felmelegített részeket. Az illesztési eljárást pontosan és gyorsan (a táblázatban megadott idő szerint) kell végrehajtani, ügyelve a forrasztandó alkatrészek tengelyirányú egybeesésére.
Megengedett a tengelyek mentén történő kisebb korrekció (1-2 mp alatt), de az alkatrészek egymáshoz képesti elforgatása nem megengedett.
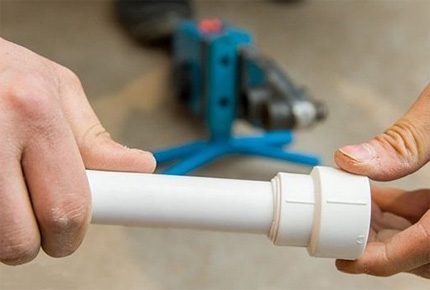
Bármely polipropilén cső forrasztásának megadott ideje módosítható a munkavégzés körülményeitől és az anyag jellemzőitől függően.
Például, ha a szerelés fagypont alatti hőmérsékleten történik, a megadott normák természetesen akár 50%-kal is nőhetnek a névleges értékhez képest. Minden egyedi, nem szabványos körülmény esetén a fűtési időt próbaforrasztással határozzák meg.
Armírozott csövek hegesztése
Nézzük meg, hogyan kell helyesen forrasztani az erősített polipropilén csöveket. Itt kötelező a védőanyag eltávolítása. Az erősítő réteg (alumíniumfólia) jelenléte a cső szerkezetében további fűtést igényel. De ez nem a legfontosabb.
Az ilyen termékek általában nagyobb átmérővel rendelkeznek, és nem illenek a szabványos forrasztófejekhez. A forrasztási folyamat előtt meg kell tisztítani őket. Kivételt képeznek az üvegszállal erősített csövek. Ezeket szabványos módon forrasztják.
Figyelembe véve a polipropilén csövek erősítési technológiáinak sokféleségét, a forrasztás előtt különböző kezelési módszereket alkalmaznak. Hagyományosan a tisztításhoz svejert használnak.
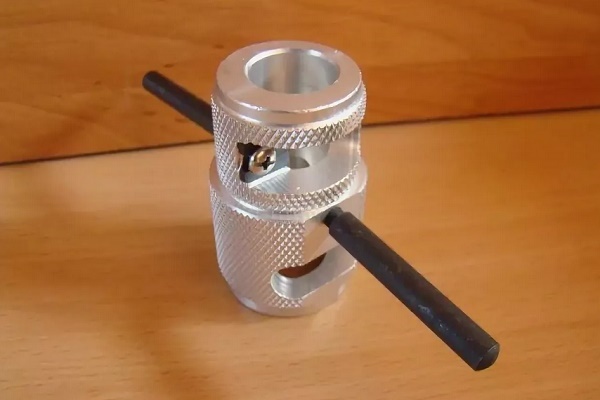
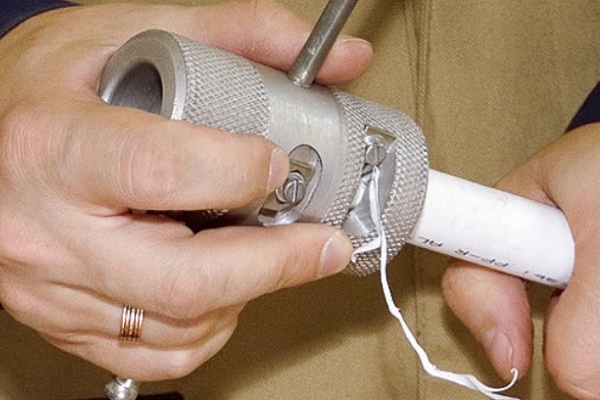
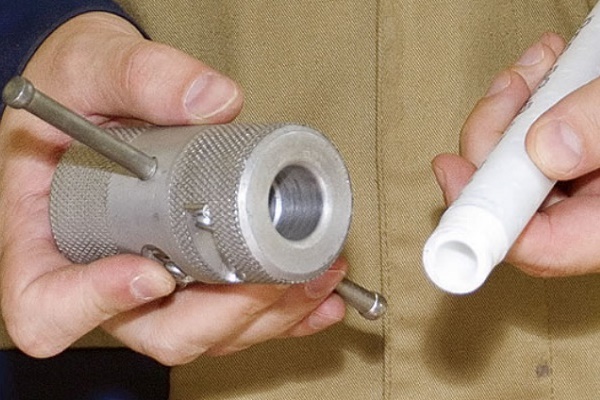
Ezt a nevet viseli az a speciális eszköz, amely egy fém hüvelyből áll, benne késekkel. A svejert a forrasztandó cső végére helyezik, és a cső tengelye körüli forgató mozdulatokkal letisztítják az erősítő réteget a tiszta műanyagig.
Ha az erősítő réteg a műanyag cső falának középső részében helyezkedik el, akkor itt a megmunkáláshoz ésszerűbb egy másik szerszámot – a műanyag csővégvágót – használni.
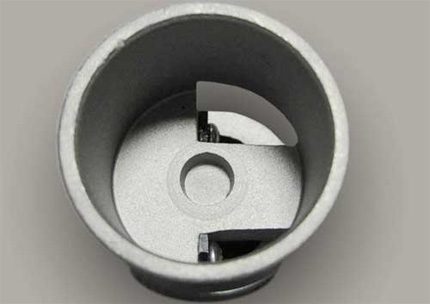
A szerkezet alig különbözik a csőgyalulótól, a vágóelemek elhelyezését és szerkezetét leszámítva. A végvágóval való megmunkálás után a cső végrésze a homlokfelülethez igazodik, plusz a teljes kerület mentén 2 mm mélységben kivágásra kerül az erősítő réteg egy része. Ez a kezelés lehetővé teszi a hibamentes forrasztást.
A hibák hatása a hegesztés minőségére
A lassú, alaposan átgondolt cselekvések garanciát jelentenek azokra a hibákra, amelyek tönkretehetik az egész munkát. A forrasztási technológia minden apróságát figyelembe kell venni, és egy lépést sem szabad eltérni tőlük.
Gyakori hibák, amelyek következtében hibás csomópontok keletkeznek a szerelés alatt álló polipropilén vízvezeték-hálózatban:
- Nem történt meg a cső felületének megtisztítása a zsírrétegtől.
- Az illesztendő alkatrészek vágási szöge eltér a 90°-tól.
- A csővég laza illeszkedése a fitting belsejében.
- A forrasztandó alkatrészek elégtelen vagy túlzott felmelegítése.
- Az erősítő réteg hiányos eltávolítása a csőről.
- Az alkatrészek helyzetének korrigálása a polimer megszilárdulása után.
Néha a kiváló minőségű anyagokon a túlzott felmelegítés nem okoz látható külső hibákat. Azonban ekkor belső deformáció léphet fel, amikor az olvadt polipropilén elzárja a cső belső járását. Később az ilyen csomópont elveszíti működőképességét – gyorsan eltömődik és blokkolja a víz áramlását.
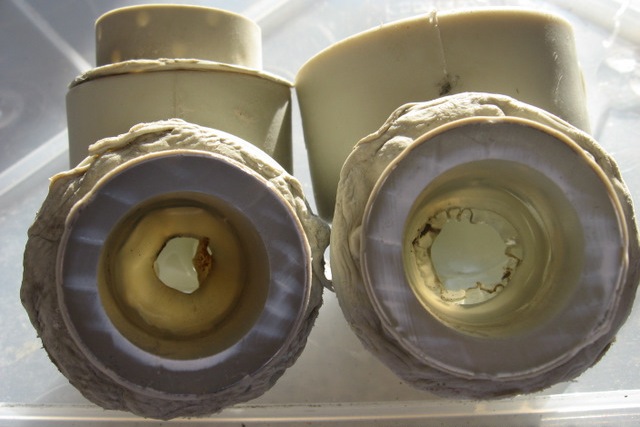
Ha a végrészek vágási szöge eltér a 90°-tól, akkor az alkatrészek összeillesztésekor a csővégek ferde síkban fekszenek. Az alkatrészek tengelyeltérése keletkezik, ami akkor válik észrevehetővé, amikor már több méter hosszú vezetéket szereltek fel.
Gyakran emiatt az egész csomópontot újra kell készíteni. Különösen a csövek hornyokban történő fektetése esetén.
Az illeszkedő felületek nem megfelelő zsírtalanítása hozzájárul az „elutasítási szigetek” kialakulásához. Az ilyen pontokon a polifúziós hegesztés egyáltalán nem vagy csak részben megy végbe.
Az ilyen hibával rendelkező csövek egy ideig működnek, de bármikor szakadás keletkezhet. Szintén gyakoriak a cső laza illeszkedésével kapcsolatos hibák a fitting belsejében.
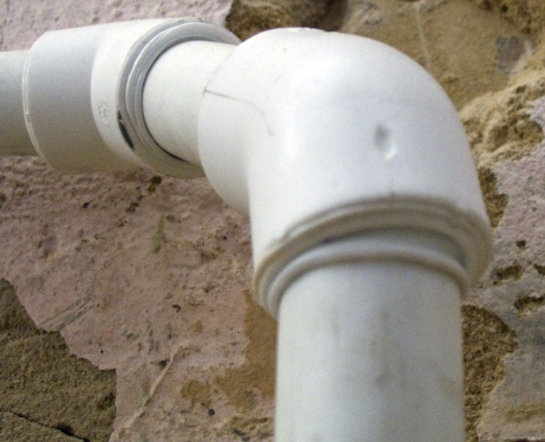
Hasonló eredményt mutatnak a nem megfelelően megtisztított erősítőréteggel készített kötések. Általában az erősített csöveket nagy nyomású vezetékeken használják. A visszamaradó alumíniumfólia a forrasztási területen érintkezésmentes zónát hoz létre. Éppen ezen a ponton gyakran szivárgások lépnek fel.
A legdurvább hiba az, amikor a forrasztandó elemeket megpróbálják elforgatással korrigálni egymáshoz képest. Az ilyen műveletek drasztikusan csökkentik a diffúziós hegesztés hatékonyságát.
Ennek ellenére egyes pontokon létrejön a forrasztás, és úgynevezett „ráragadás” keletkezik. Kis szakítóerő hatására ez a „ráragadás” megtartja a kötést. De amint nyomás alá helyezik a kötést, a forrasztás azonnal szétesik.
További információk a polipropilén csövek hegesztéséről ebben a cikkben találhatók.
Következtetések és hasznos vidéó a témából
A szakemberektől mindig lehet tanulni. A polipropilénnel való munkát a következő videóban láthatja:
Polimer csővezetékek forró forrasztással történő szerelése kényelmes és népszerű módszer. Sikeresen alkalmazzák kommunikációs rendszerek telepítésekor, beleértve a háztartási szintet is.
Ezt a hegesztési módszert tapasztalat nélküli emberek is használhatják. A lényeg, hogy helyesen értse meg a technológiát, és pontosan tartsa be annak végrehajtását. A technológiai berendezéseket meg lehet vásárolni vagy bérelni.
Van tapasztalata polipropilén csövek forrasztásában? Kérjük, ossza meg információit olvasóinkkal. A témával kapcsolatos megjegyzéseket és kérdéseket az alábbi űrlapon lehet hagyni.
 Rézcsövek forrasztása: lépésről lépésre a munkafolyamat és gyakorlati példák.
 Csövek cseréje a WC-ben A-tól Z-ig: tervezés, építőanyag-választás, szerelési munkák + hibaelemzés
 Polipropilén csövek saját kezű szerelése: a PP csővezetékkel való munka technológiája
 Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése
 Polipropilén csövek hegesztőgépe: osztályozás, legjobbak rangsora + választási tanácsok
 Csövek vízvezeték-szerelési csatlakozási módjai: az összes lehetséges kivitelezési változat áttekintése
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények