Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése

Szeretné megjavítani vagy kicserélni a polimer csövekből készült vezetékeket? Egyezzen bele, hogy nem rossz ötlet megtakarítani a szakember hívásán azzal, hogy saját maga szereli össze az új csővezetéket. De Ön nem tudja, hogyan lehet az egyes rendszerelemeket egymáshoz kapcsolni, és mi szükséges ehhez.
Az általunk bemutatott cikkben részletesen ismertetjük a polipropilén csövek hegesztésének technológiáját – saját kezűleg bármely kezdő vízvezeték-szerelő össze tudja kötni őket. Elmondjuk, mit kell figyelembe venni, hogyan kell használni a forrasztópákát a műanyag elemek összeillesztéséhez. Segítünk, hogy mely esetekben alkalmazzák a más módszereket.
A kezdő mester segítségére részletes videókat válogattunk, amelyek bemutatják a polipropilén hegesztésének lépésről lépésre történő folyamatát, valamint fotó-illusztrációkat.
A cikk tartalma:
- Csövek és segédelemek az összeszereléshez
- Polimer csövek összekapcsolásának módjai
- Szerszámok az összekapcsoláshoz
- A forrasztási technológia fő lépései
- Rövid fotó-útmutató PP csövek hegesztéséhez
- Tipikus hibák a szerelés során
- Elemek összeszerelése forrasztás nélkül
- Következtetések és hasznos vidéó a témából
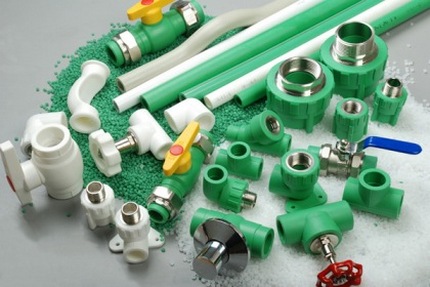
Csövek és segédelemek az összeszereléshez
A polimer csövek egyik vitathatatlan előnye az összeszerelés egyszerűsége.
Az elemek felszerelése szinte bárhol elvégezhető: nyíltan a falakon, vagy rejtve a padló alatt elhelyezve.
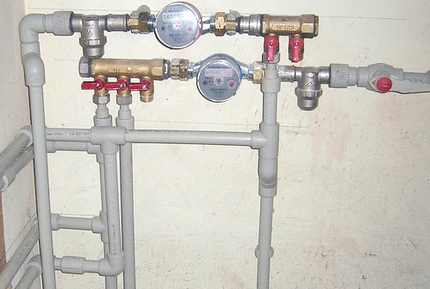
Polimer csövek 20–110 mm átmérőben készülnek. Háztartási célokra leggyakrabban a 20/25/32/40 mm méretű termékeket használják. Felhasználási területüket az anyag névleges nyomásának mutatója határozza meg.
A jelölésben ezt a «PN» betűk jelölik:
- PN 10 – hidegvíz-ellátás kialakításához választják.
- PN 16 – hideg vízhez használják, de nagyobb nyomáson, valamint a „padlófűtés” rendszer kialakításánál.
- PN 20 – olyan termékek, amelyek egyetlen korlátozó tényezője a rajtuk szállított folyadékok hőmérséklete. Ez nem haladhatja meg a 75 °C-ot.
- PN 25 – univerzális termékek, amelyeket hideg és meleg rendszerek kialakításához használnak, ahol a hőmérséklet eléri a 90 °C-ot.
A polimer termékek kaphatók kiegészítő megerősítéssel ellátott változatban is.
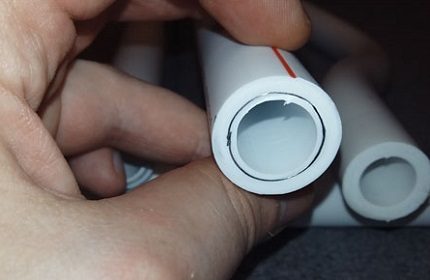
A polimer csövek fő jellemzője, hogy nem hajlíthatók.
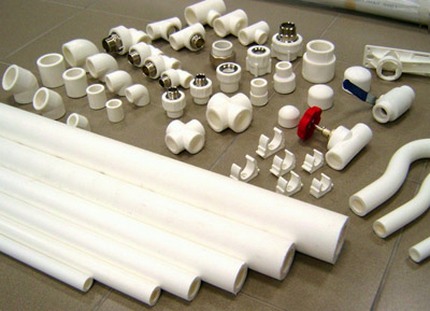
Ezért a lefektetett vezeték nyomvonalának minden változtatása csak egyenes szakaszokból történik, amelyeket segédidomokkal kötnek össze:
- keresztidomok – a fő áramlás elágazásának lehetővé tételére;
- T-idomok – áramlás-elágaztatók;
- közdarabok – csövek egyenes szakaszon való összekötésére;
- ív-idomok – a csővezeték irányának megváltoztatására.
Az idomok elláthatók beolvasztott fémmenettel, amely lehetővé teszi a polimer csővezeték fém elemekkel való összekötését.
A segédelemek kiválasztásakor két paramétert kell alapul venni: a termékek belső keresztmetszetét és a falvastagságukat. Ezeknek a paramétereknek meg kell felelniük a használt polipropilén csövek műszaki jellemzőinek.
Polimer csövek összekapcsolásának módjai
A polimer anyagokból készült csövek összeillesztésekor a beépítési körülményektől függően két módszer egyikét alkalmazzák:
- Forrasztás – az elemek olvadt végeinek felmelegítését és összeillesztését jelenti.
- Forrasztás nélküli – a csövek összekötését kompressziós idomokkal vagy az úgynevezett "hideg" hegesztés alkalmazásával jelenti.
A második szerelési módszer azért kényelmes, mert a megvalósításához nem szükséges speciális berendezést használni. Minden munka elvégezhető egy egyszerű szerszámmal – egy préskulccsal.
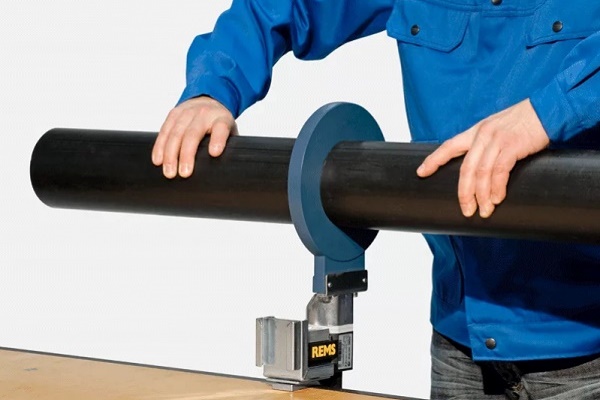
A 4 mm-nél nagyobb falvastagságú és 50 mm-nél nagyobb átmérőjű polipropilén csövet tompahegesztés módszerével kötik össze:
Szerszámok az összekapcsoláshoz
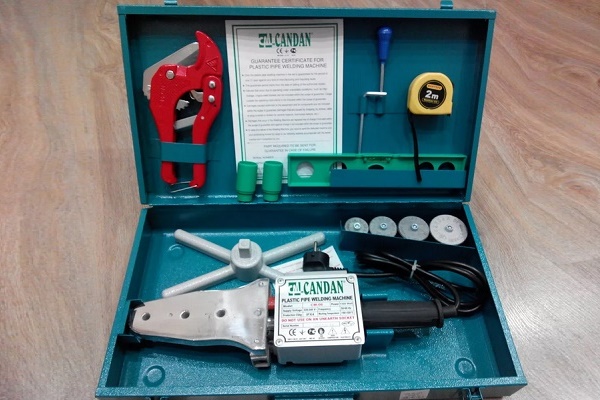
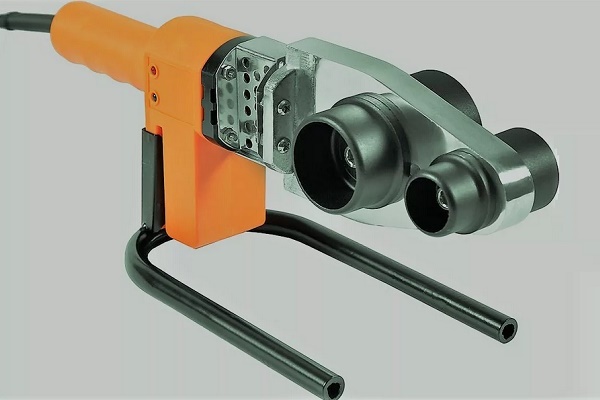
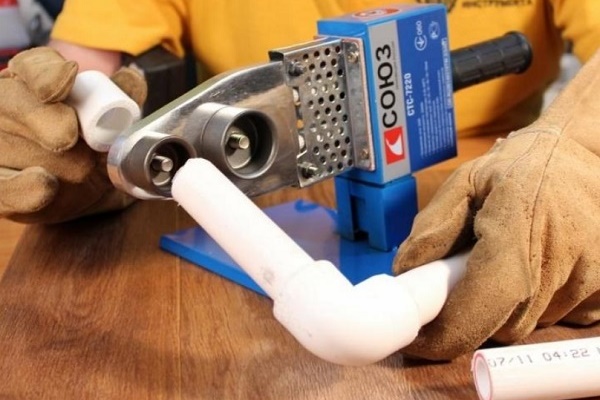
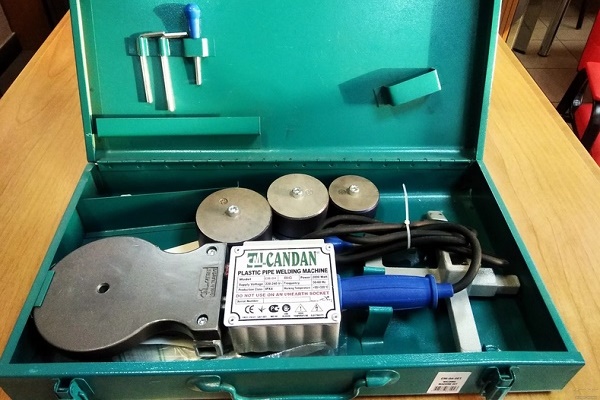
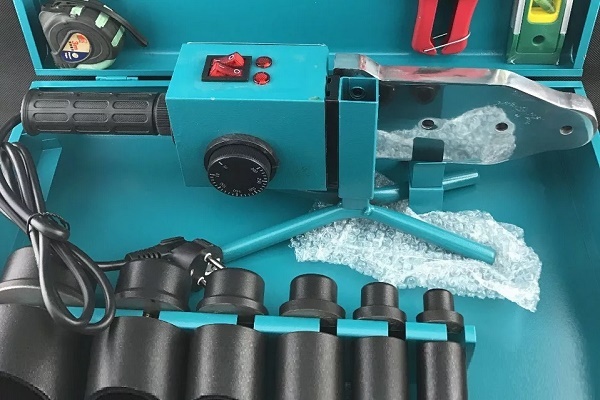
A műanyag csövek összekötéséhez használt alapvető szerszám a hegesztővas. Ez egyfajta forrasztópáka, amely 220 V-os hálózatról működik. A készülék működési elve meglehetősen egyszerű. A hegesztővas fűtőelemének szerepét a fém burkolatba helyezett hegesztőfűtőtest tölti be.
Ez a beállított hőmérsékletre melegíti a lemezt, amely felhevíti a betéteket. A betétek optimális hőmérsékletének fenntartásáért a hőszabályozó felel. A polipropilén csövek összeillesztésekor előforduló forrasztással és tipikus hibákkal foglalkozik a következő cikk, amelyet ajánlunk elolvasni.
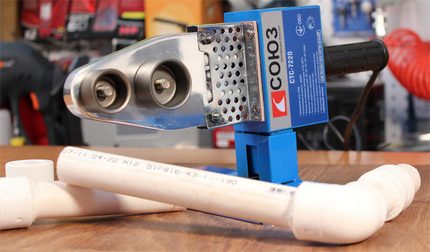
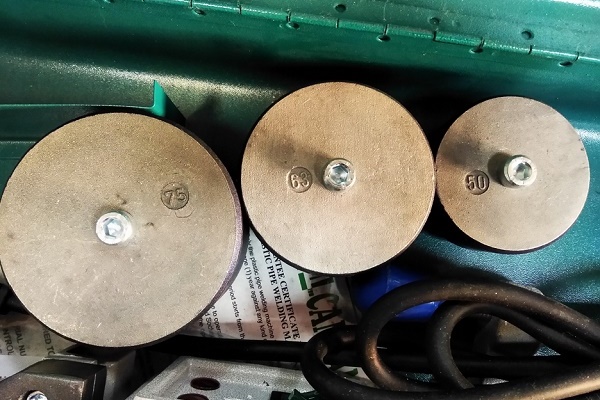
A hegesztővashoz szabványos méretű fűtőbetétek járnak. Egy bizonyos hőmérsékletre felhevülve a propilént olyan viszkozitásúra lágyítják, amely biztosítja az elemek tömítő csatlakozását.
A betéteket a használt csövek átmérőjének függvényében választják ki:
- 20-as méret – fél hüvelyk átmérőjű csövekhez;
- 25-ös – 0,75 hüvelyk átmérőjű termékekhez;
- 40-es – 1,25 hüvelyk keresztmetszetű elemekhez.
Mivel egy ilyen hegesztőkészülék ára meglehetősen magas, és használni sem kell olyan gyakran, nincs értelme megvásárolni a berendezést. Jobb, ha a szerszámot egy-két napra kölcsönözze.
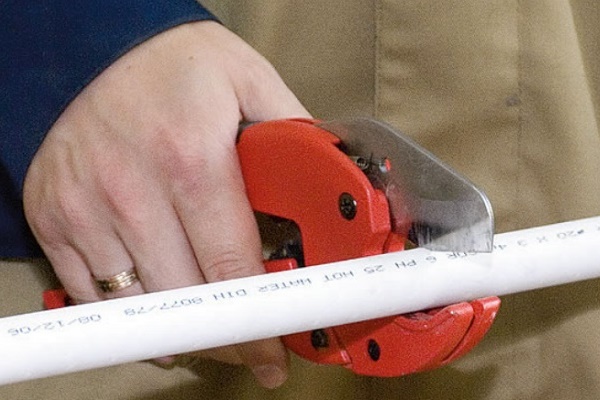
A hegesztendő szakaszok kiváló minőségű vágásához és előkészítéséhez a legjobb az erre a célra szolgáló speciális szerszámot, a csővágót használni. Segítségével egyenes, sima és szép vágásfelületet kaphat.
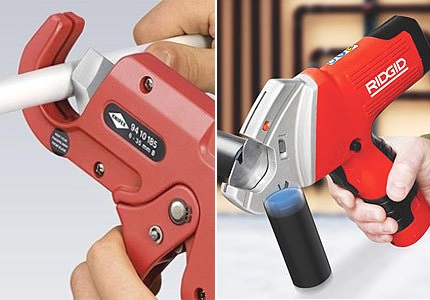
Csővágó hiányában a munkát sarokcsiszolóval vagy fémfűrésszel is el lehet végezni. Az egyetlen hátrány, hogy az ilyen szerszámok után a vágás helyén sorja marad. De ezt könnyen el lehet távolítani egy csiszolópapír csíkkal való letisztítással.
Az alapvető szerszámokon kívül a munkához szükség lesz még:
- derékszögű vonalzó;
- építőipari mérőszalag;
- egyszerű ceruza vagy marker.
Ha hideghegesztés módszerével tervezi összekötni a csöveket, előzetesen be kell szereznie egy poliészter- vagy epoxigyanta alapú termoaktív ragasztót, vagy annak kaucsuk alapú, hőre lágyuló változatát.
A forrasztási technológia fő lépései
A vízvezeték- vagy fűtési rendszer polimerből való sikeres telepítésének kulcsfontosságú feltételei a szükséges anyag gondos kiszámítása és az elemek szakszerű hegesztése.
1. lépés — anyag- és alkatrészszámítás
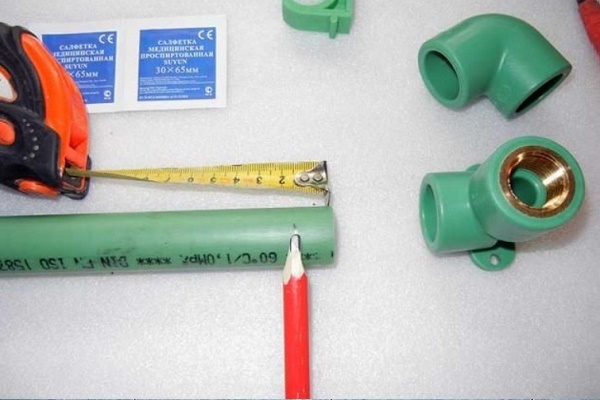
A munka megkönnyítése és ezáltal a beépítés során elkövetett hibák minimalizálása érdekében először meg kell rajzolnia a jövőbeli rendszer vázlatát, feltüntetve rajta az ívek és elágazások számát. A csövek mennyiségének kiszámításakor minden szakaszhosszhoz adjon hozzá 25-40 mm-t a hegesztési ráhagyásként.
Ha még nem hegesztett polipropilén csöveket, a tapasztalt szakemberek azt javasolják, hogy vásároljon néhány csődarabot az előzetes gyakorláshoz. Ezek a kiadások árukban sem lesznek magasak, és lehetővé teszik a súlyos hibák elkerülését a rendszer telepítésekor.
A polipropilén csövek sajátossága, hogy magas hőmérséklet hatására megnő a lineáris tágulási együtthatójuk.
Ennek eredményeként: a csövek melegítéskor vagy a rendszeren belüli nyomás növekedésekor megnyúlnak, és idővel megereszkednek. Ennek a jelenségnek a megelőzése érdekében a 4-5 méternél hosszabb szakaszok lefektetésekor kompenzátorokat is alkalmazni kell.
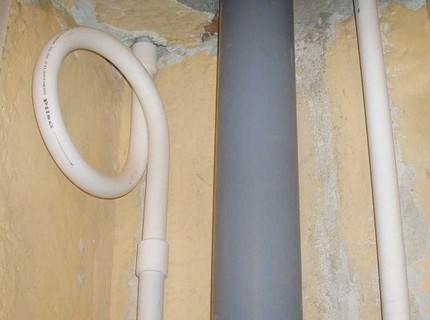
A kompenzátorokat vízszintes és függőleges szakaszokra is felszerelik, két rögzített támasz közé építve őket. Szükség esetén különleges módosítású kompenzátorok is beszerezhetők, amelyek kiküszöbölhetik a lineáris tágulást a csővezeték sarokhajlatainál.
Nézzük meg, hogyan kell helyesen hegeszteni a polipropilén csöveket, hogy a csatlakozásoknál ne legyen szivárgás.
2. lépés — a csővezeték elemeinek forrasztása
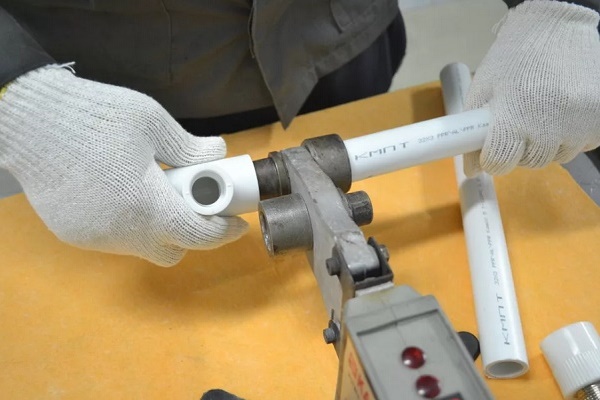
Röviden, a polipropilén csövek hegesztési technológiájának lényege, hogy a magas hőmérséklet hatására az összeillesztendő elemek végeit felmelegítik, és szoros egymáshoz nyomással összekötik.
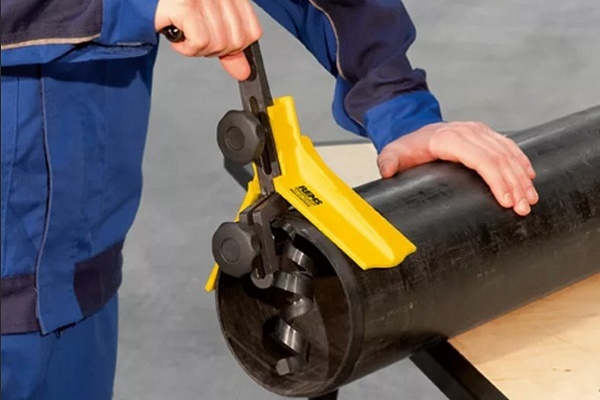
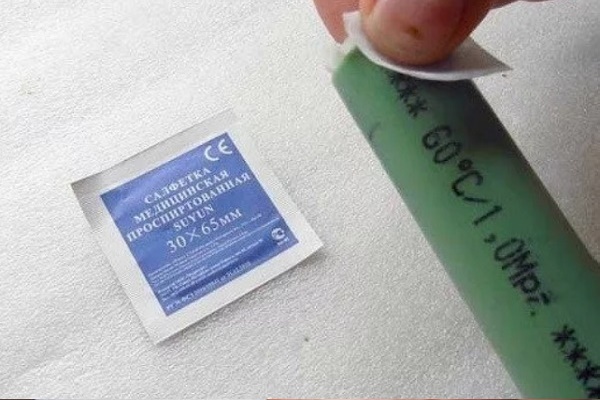
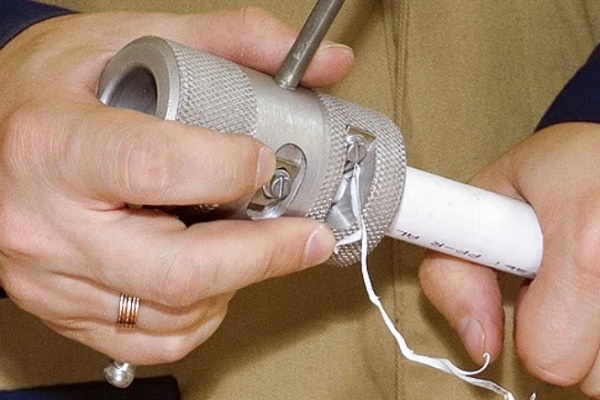
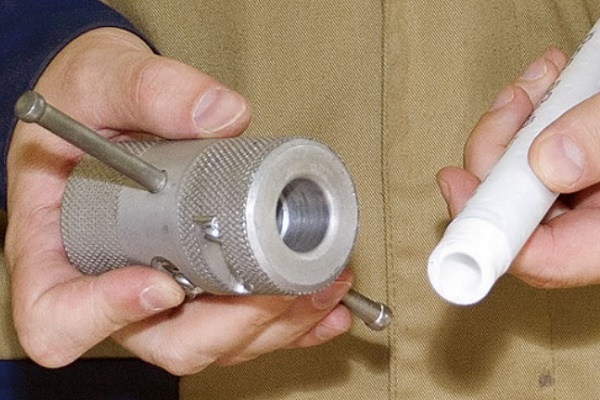
A munka megkezdése előtt a megadott hosszúságúra vágott csődarabokat megszabadítják az egyenetlenségektől és sorjáktól. Ha a csőben belső vagy külső fóliaréteg van, azt előzetesen meg kell tisztítani egy jól élezett és beállított kések felszerelt csővéglezáró szerszámmal.
A csővéglezáróval végzett tisztításkor a csövet ütközésig kell behelyezni a szerszámba.
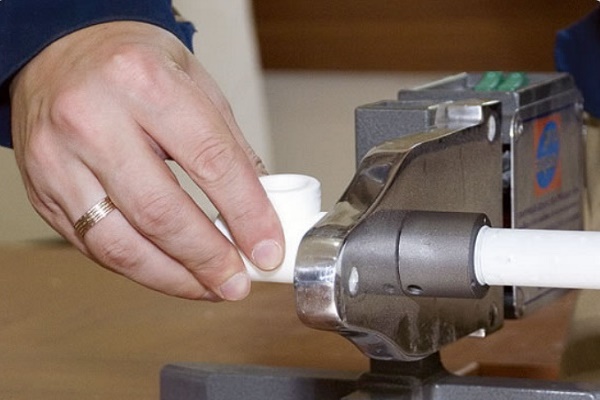
A műanyag csövek saját kezű hegesztését a következő sorrendben végzik:
- Csatlakoztatják a PP csövekhez való forrasztópákát az áramellátáshoz, hogy a berendezést a 260-270 °C-os optimális hőmérsékletre melegítsék.
- Az összekötendő csőszakaszokat egyszerre helyezik a fúvókákra, biztosítva a lehető legegyenletesebb behelyezést. Ezt a műveletet gyorsan és határozottan kell végezni.
- Miután az utasításban megadott ideig tartották, amíg a szerelvények és a csővégek megolvadnak, kiveszik az elemeket a fűtőfúvókákból.
- Az olvadt végeket összeillesztik, óvatosan egymásba nyomva azokat 15-20 másodpercig.
- Az összeillesztett alkatrészeket statikus helyzetben hagyják, hogy a varrat teljesen lehűljön, és a kötés monolitikus legyen.
A fűtés időtartama meghatározható a berendezéshez mellékelt utasításból, vagy az alábbi táblázat segítségével.
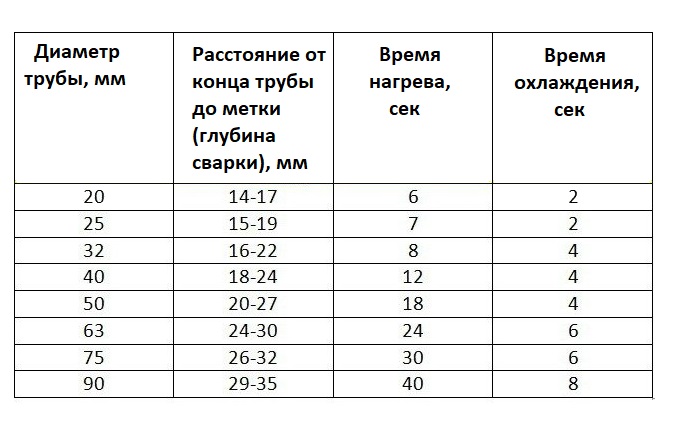
A táblázatban megadott fűtési időre vonatkozó követelményeket nem szabad figyelmen kívül hagyni. Az elégtelen felmelegítés nem képes megbízható kötést biztosítani. A túlzott túlmelegedés azt eredményezi, hogy a polipropilén „folyik”, az alkatrészek pedig deformálódnak.
Ennek következtében: a hegesztési varratok belső felületén kiemelkedések képződnek, amelyek jelentősen csökkentik a csővezeték átmérőjét.
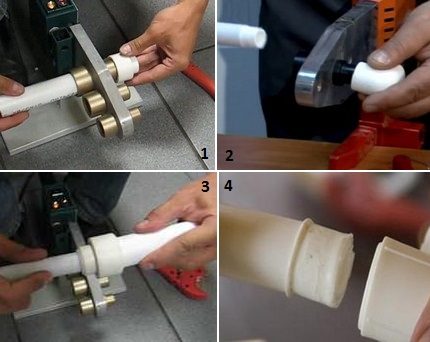
A polimerizáció és megszilárdulás befejezése után, ami körülbelül 20 másodpercet vesz igénybe, a kötés kész. Ugyanezzel a technológiával hegesztik az összes következő csomópontot a győzelmes végéig, amíg a fűtési rendszer vagy a polipropilén vízvezeték teljesen össze nem lesz szerelve.
A PP csövek hegesztésének hőmérsékleti paraméterei a cikkben találhatók, amelyet a házi barkácsolóknak feltétlenül át kell tanulmányozniuk a munka megkezdése előtt.
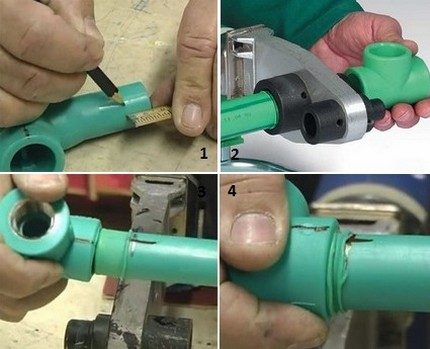
Rövid fotó-útmutató PP csövek hegesztéséhez
A következő lépésről lépésre készült fotók segítenek vizuálisan bemutatni a polipropilén csővezeték összeszerelésének és alkatrészei összekapcsolásának munkamenetét.
Tipikus hibák a szerelés során
A főbb hibák, amelyeket a kezdő mesterek elkövetnek a polimer termékekkel való munka során:
- Az alkatrészek felmelegítése. A melegítés pillanatában az alkatrészeknek a lehető legegyenesebb helyzetben kell lenniük. A legkisebb elmozdulás is negatívan befolyásolhatja a teljes vízvezeték-rendszer üzemeltetési paramétereit.
- Polimerizált végek összeillesztése. Az elemek olvadt végeinek összenyomásakor nem szabad az alkatrészeket a saját tengelyük körül elforgatni. Ez ahhoz vezethet, hogy a varrat nem lesz elég erős.
- A koaxialitás korrekciója. Az elemek összeillesztésekor csak a koaxialitás enyhe korrekciója megengedett, amelynek időtartama legfeljebb 1-2 másodperc.
Egy másik fontos szempont: az armatúrás szerelvények behegesztésekor feltétlenül figyelembe kell venni a szelepek elhelyezkedését, biztosítva számukra a szabad teljes mozgást.
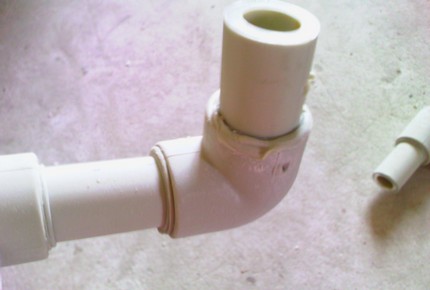
Ha az elemek összeillesztése után bármely varrat minőségével kapcsolatban kétségei támadnak, jobb, ha kivágja a kapcsolódási helyet, és újra elkészíti.
A hibák kijavítását jobb a szerkezet szerelési szakaszában elvégezni, mivel egy szivárgó csatlakozás cseréje egy már üzemelő rendszerben sokkal problémásabb.
Elemek összeszerelése forrasztás nélkül
A kompressziós idomok és modern ragasztók használata lehetővé teszi a polipropilén csövek szerelését kiváló minőségben, gyorsan és minimális anyagi ráfordítással.
1. lehetőség — kompressziós idom beépítése
Ennek a kapcsolási módnak a megvalósításához kompressziós idomok beszerzésére és egy préskulcs használatára lesz szüksége.
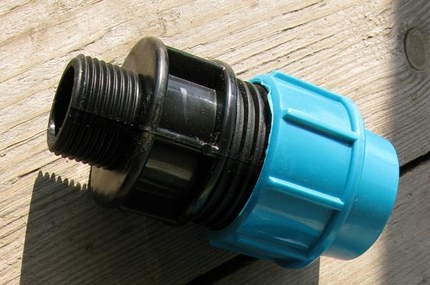
A kompressziós idom beépítése három fő lépésből áll:
- A derékszögben levágott és sorjától megtisztított csővégre egy kék anyát húznak. A fehér színű szorítógyűrű elhelyezésekor olyan helyzetbe kell hozni, hogy a megvastagodott része a cső vége felé nézzen.
- A csövet ütközésig bedugják az idomba, miközben a szorítógyűrűt a lehető legtovább tolják.
- Meghúzzák a kék anyát: először kézzel ráfűzik, majd kulccsal utána húzzák.
A kompressziós idomok összeszereléséhez nincs szükség különleges ismeretekre vagy készségekre. A termékek teljesen szerelésre készen kerülnek forgalomba. Beépítésük bármilyen hőmérsékleti körülmények között elvégezhető.
2. lehetőség — elemek összeragasztása
A ragasztásos módszert olyan vízvezeték összeszereléséhez használják, amelyen csak hideg vizet terveznek szállítani. A 'hideg' hegesztés módszerének alkalmazásához egy 'agresszív' ragasztóanyagot, például LN-915 típust kell használni.
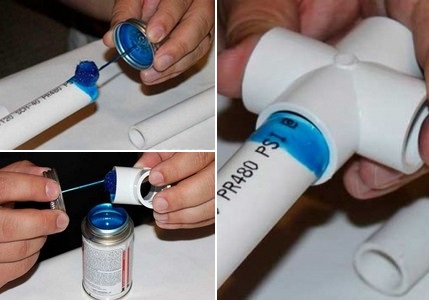
Annak érdekében, hogy megvédje keze bőrét a ragasztó véletlen bejutásától és annak aktív komponensei általi károsodástól, a ragasztási műveleteket jobb védőkesztyűben végezni.
A termékek ragasztásának lépései a következők:
- Ellenőrzik az összeillesztendő szakaszok vágási szögeinek megfelelőségét, és ceruzával megjelölik a ragasztandó helyeket.
- Megtisztítják és zsírtalanítják az összekötendő csővégeket.
- A csövek végeire és az idomok toldatainak területére egyenletes rétegben felviszik a ragasztóanyagot.
- Ön helyezze be a csődarabokat a szerelvények furataiba a ceruzával készített jelek szerint tájékozódva. A szerkezetet tartsa rögzített helyzetben három percig, majd egy törlőkendővel távolítsa el a felesleges anyagokat.
- Az összekötött elemeket helyezze ki egy sík felületre, és hagyja ott 5–6 órán át, amíg teljesen megszárad.
Ön csak a szerelés befejezése után egy nappal indítsa el a vizet a ragasztás minőségének ellenőrzésére.
Ennek a PP csövek szerelési technológiájának a megvalósításánál fontos, hogy Ön betartsa a két alapvető feltételt: a hőmérsékleti és a páratartalmi viszonyokat. Minden munkát +5 és +35 °C közötti levegőhőmérsékleten kell végeznie. A ragasztást meleg időben a lehető leggyorsabban kell elvégeznie, hogy a ragasztó ne száradjon meg a szerelés befejezése előtt.
Következtetések és hasznos vidéó a témából
Ön a csövek forrasztásának és ragasztásának finomságairól a következő videókból tájékozódhat:
1. videó. Hogyan forrassza helyesen a csöveket:
2. videó. A vízvezeték összeszerelése forrasztás nélkül:
A polipropilén csövek önálló összeillesztése még a kezdő mester számára sem okozhat különösebb nehézséget. Önnek csak pontosan és lelkiismeretesen kell betartania az összes technológiai szabványt. És akkor a saját kezűleg összeszerelt csővezeték problémamentes működéssel fog örömet szerezni Önnek.
Kérem, írjon megjegyzéseket az alábbi blokkban. Tegyen fel kérdéseket vitás pontokkal kapcsolatban, ossza meg azokat az információkat, amelyek hasznosak lehetnek a webhely látogatói számára. Hagyjon hozzászólásokat saját véleményével, és tegyen közzé fényképeket a cikk témájával kapcsolatban.
 Polipropilén csövek saját kezű szerelése: a PP csővezetékkel való munka technológiája
 Hogyan készítsünk széket polipropilén csövekből saját kezűleg: lépésről lépésre elkészítési útmutató
 Rézcsövek saját kezű szerelése: a rézvezeték beépítési technológiája
 Fém-műanyag csövek saját kezű szerelése: összekötési technológia és elosztási példák
 Műanyag csövek összekötése fém csövekkel: a legjobb módszerek és szerelési finomságok elemzése
 PND csövek saját kezű szerelése: hegesztési útmutató + hogyan kell hajlítani vagy kiegyenesíteni az ilyen csöveket
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
A cikk hasznos lesz azok számára, akik soha nem foglalkoztak még műanyag csövekkel és azok összekötési módjaival. Nem vagyok kezdő ezen a téren, de van egy kérdésem. Probléma merült fel az autonóm fűtéssel. A rendszer szivárgására gyanakszunk. Szóval, kérdésem az, hogy tágulhat-e a polipropilén cső a rendszer felfűtésekor, de ez nem 30–40 perc, hanem 3 óra múlva következik be? Azt mondják, hogy tágulhat, de szerintem ez a gyártó túlbiztosítása. Kérem, segítsen!
Üdvözlöm! Először is elmondom Önnek, hogy erősített csöveket kell használnia, amelyek sokkal kisebb lineáris tágulási együtthatóval rendelkeznek. Továbbá figyelembe kell venni azt a tényt, hogy a PP csövek +140 °C-on meglágyulnak, bár azt állítják, hogy akár +170 °C-ot is elviselnek.
Szemléltetésképpen mellékelek ábrákat és táblázatokat:
– lineáris tágulási együtthatókkal;
– a cső hosszváltozása 0 és 60 °C közötti melegítéskor (különböző anyagok);
– az erősített PP cső szerkezete.
Ez az információ segíteni fog Önnek a kérdése megoldásában.
Igen, a hagyományos menetes csatlakozásnál azt vizuálisan ellenőrizheti, és szivárgás esetén saját maga meghúzhatja vagy tömítheti. De hogyan ellenőrizheti a hegesztett varratok minőségét a szakember munkájának átvételekor? Kihez fordulhat reklamációval, ha a csatlakozás az Ön távollétében elszakad és elárasztja az összes alsó szintet? Az ilyen munkákat valóban saját magának kell elvégeznie.
Tehát a mesternek magának kell ellenőriznie az elvégzett munka minőségét. Az összes csatlakozás megbízhatóságának és a kommunikációk működőképességének biztosítása érdekében a fűtési rendszeren nyomáspróbát végeznek. A weboldalon van egy teljes cikk erről a témáról.
Ezt a nyomáspróbát is ajánlom Önnek elvégezni a berendezések, átmeneti csatlakozók és tömítések cseréje után. És általában is ajánlom a fűtési rendszer nyomáspróbával történő ellenőrzését minden szezon előtt, hogy elkerüljük a kellemetlen meglepetéseket. Elvileg elég lesz egy hétköznapi autógumi-felfújó szivattyú, egy átmeneti csatlakozó és egy nyomásmérő.