Polipropilén csövekből készült fűtés szerelése: hogyan készítsünk polipropilén fűtési rendszert
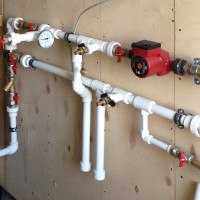
A polipropilén csövek egyre gyakrabban válnak a korábban a vízvezeték-szerelésben használt acél és öntöttvas társaik sikeres helyettesítőivé. Sok épülő magánház ma már polipropilén alapú fűtési rendszerekkel, hideg- és melegvíz-ellátással van felszerelve.
Ráadásul a fűtés szerelése polipropilén csövekből nem nehéz elvégezni saját magának. Mindenesetre egy műanyag rendszert sokkal könnyebb megépíteni, mint egy fémet.
A cikk tartalma:
Polipropilén alapú fűtés
Ha úgy döntött, hogy fűtési rendszert vagy más rendszert készít polipropilén csövekből, akkor a műanyag csöveken kívül további kiegészítő tartozékokra lesz szüksége.
Pontosabban a következő anyagokra, felszerelésekre, szerszámokra lesz szükség:
- csőolló vagy csővágó;
- forrasztógép;
- fóliázó vágó;
- PTFE tömítőszalag;
- éles kés;
- zsírtalanító szer (például Tangit törlőkendő);
- szükséges idomválaszték;
- mérőszalag és jelölő;
- rögzítőelemek, csavarok és tiplik.
Figyelmet kell fordítani a fő anyagra - a PP csövekre, amelyekből a fűtési rendszert tervezik elkészíteni. Mivel a polipropilén csövekből készült fűtési rendszer különböző osztályú anyagokból is összeállítható.
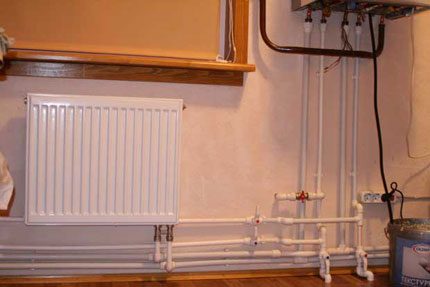
Az összeszerelés konkrét megválasztása a tervezett üzemeltetési körülményektől függ.
Osztályozás és számítási paraméterek
A meglévő GOST (ISO10508) szabványok meghatározzák a polipropilén csövek osztályozását, amely alapján ez az anyag meghatározott üzemeltetési körülmények között használható.
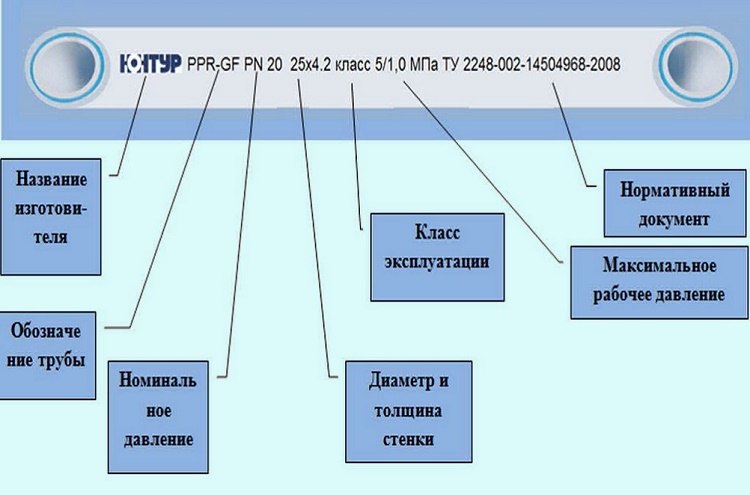
A hosszú polipropilén termékeket 4 osztályba sorolják (1, 2, 4, 5) a tipikus alkalmazási területek és az üzemi nyomásértékek (4, 6, 8, 10 ATI) alapján:
- 1. osztály (melegvíz-rendszerek 60°C-ig);
- 2. osztály (melegvíz-rendszerek 70°C-ig);
- 4. osztály (padlófűtés és radiátorrendszerek 70°C-ig);
- 5-ös osztály (radiátoros rendszerek 90°C-ig).
Például polipropilén csövekre van szükség egy alacsony hőmérsékletű fűtési rendszer elkészítéséhez. Ekkor a csövek külső felületén lévő jelölés alapján meghatározható a megfelelő anyag.
Ebben az esetben tökéletesen megfelelnek a Class 4/10 jelölésű tömlők, amelyek 70°C-os hőmérsékleti határértéknek és 10 ATI üzemi nyomáshatárnak felelnek meg.
Az ipar általában univerzális rendeltetésű termékeket gyárt. A gyártott termékek széleskörű osztályozást támogatnak. Az ilyen anyag dokumentációjában a PP csövek jelölése a megengedett paraméterek szabványos felsorolásával (Class 1/10, 2/10, 4/10, 5/8 bar) történik.
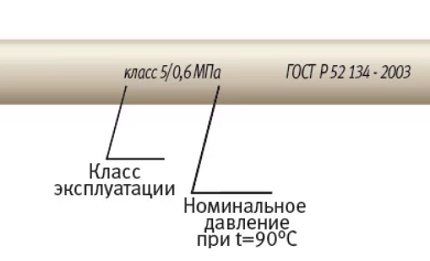
Így, amikor házilag szeretne polipropilénből fűtést készíteni, a fő anyagot a szakember általában az alábbiaktól függően választja ki:
- a tervezett üzemeltetési paraméterektől;
- a hőhordozó fűtési módjától;
- az alkalmazott szabályozórendszertől.
Célszerű kiszámítani a jövőbeli fűtési rendszer élettartamát is a következő paraméterek segítségével:
- a Trab és Prab felső értékei;
- a csövek falvastagsága;
- a külső átmérő;
- a biztonsági tényező;
- a fűtési szezon hossza.
Átlagosan a polipropilén élettartamának legalább 40 évnek kell lennie.
PP csövekből álló rendszer összeszerelésének szakaszai
Nézzük meg, hogyan lehet polipropilén csővezetéket készíteni a szerelési normák és szabályok figyelembevételével. A hálózat készítésének megkezdését meg kell előznie a jövőbeli rendszer összes alkatrészének alapos ellenőrzésének. Az alkatrészeknek (csövek, idomok) megfelelő állapotban kell lenniük – tisztán, sérülésmentesen.
Javasolt csak egy gyártó alkatrészeit használni. A munkaterület környezeti hőmérséklete legalább +5°C legyen.
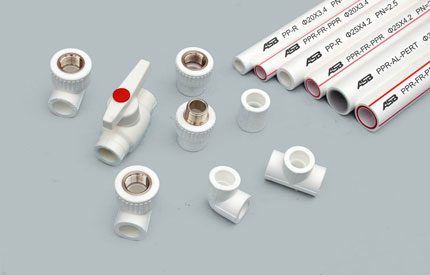
A rendszer polipropilén alkatrészeit háromféle hegesztési módszer egyikével lehet összekötni:
- Polifúziós.
- Elektromos idomos hegesztés.
- Tompahegesztés.
A fűtési és vízvezeték-rendszer összeszereléséhez nemcsak polipropilén csöveket és idomokat gyártanak hegesztéshez. Vannak speciális menetes idomok is, amelyek szükségesek a fémházas elzáró- és szabályozó szelepek felszereléséhez.
Magukon a polipropilén csöveken nem végeznek menetvágást sem gyári, sem otthoni körülmények között. Csak forró, ritkábban hideg hegesztéssel kötik össze őket.
A szerelési munkák sajátosságai
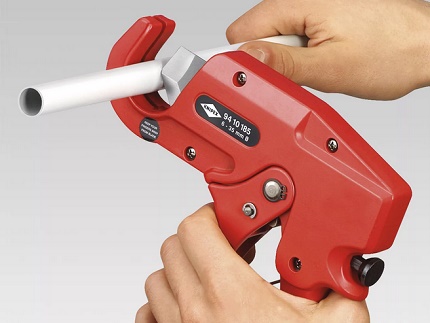
Az összeszerelés során használt összes alkatrészt, ha méretre igazítják, csővágóval vágják vagy az erre a célra szánt ollóval.
Ezzel a szerszámmal végzett munka tiszta, egyenes vágással jár, ami fontos a minőségi csatlakozás elkészítéséhez.
Ha műanyag-fém átmenetet kell kialakítani, a melegvíz- és fűtési csővezetékeken kizárólag olyan idomátmeneteket kell alkalmazni, amelyek préselt sárgaréz (nikkelezett), menetes (belső vagy külső) betéttel vannak ellátva. Az ilyen kötések meghúzása szalagos kulcsokkal történik, ha nincs szabványos kulcshoz való profil.
Hagyományosan a polipropilén fűtési csővezetéket, akár saját kezűleg is, polifúziós hegesztőgéppel olvasztásos módszerrel szerelik össze. Az ilyen típusú készülékek munkaeszköz-készlete különböző átmérőjű műanyagcsövekhez készült hegesztőfejeket tartalmaz.
Ki kell választani a megfelelő hegesztőfejeket, fel kell szerelni őket a fűtőlemezre, és csavarokkal rögzíteni.
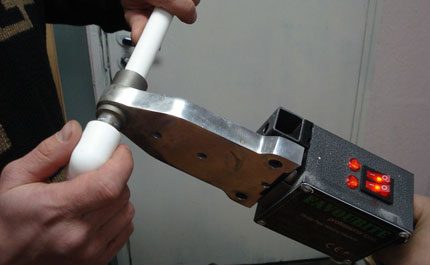
A polifúziós hegesztőgép áramszabályozójával állítják be a munka hőmérsékletet, ami általában 250-270°C. Meg kell várni a készülék teljes felmelegedését. A munkamód elérését egy jelző LED jelzi.
Egyes készülékek a tartozékaik között tartalmaznak egy érintkező hőmérőt, amellyel a fűtési hőmérséklet egy fok pontossággal meghatározható.
A polipropilén hegesztésének eljárása
A teendők lépésről lépésre általában a következők:
- Kimérni és levágni a szükséges csődarabot.
- Éles késsel lesarkítani a cső végét 30-40°-os szögben.
- Kimérni, milyen mélyen megy a cső az idomba, és markerrel megjelölni a határt.
- Ezenkívül tengelyirányú jelöléseket kell hagyni az alkatrészeken az elfordulás elkerülése érdekében.
- Vágóeszköz segítségével eltávolítani a műanyag (felső) és alumínium (középső) rétegeket a cső csatlakozási szakaszán.
- Zsírtalanítani a munkafelületeket (hegesztendő felületeket) speciális szerrel.
- Megkezdeni az alkatrészek hevítését.
Elsőként a fúvókával ellátott lemezre kell felhelyezni az idomot, figyelembe véve, hogy ennek a darabnak a falvastagsága nagyobb, mint a csőé. Az idomnak szorosan kell illeszkednie a hegesztőgép fúvókatestére. Ha szabad mozgás (holtjáték, lötyögés) tapasztalható, az idomot ki kell selejtezni.
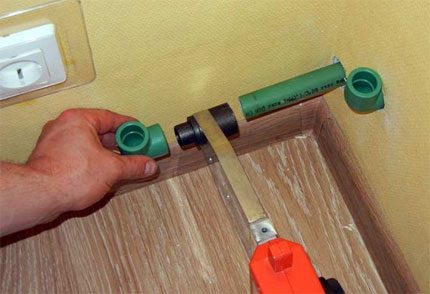
Ezután a másik toldatba helyezik a polipropilén cső megmunkált végét. Az illeszkedés szorosságának itt is meg kell felelnie az egyenletes érintkezés kritériumának a teljes kerület mentén. Mindkét alkatrészt a fűtőlemezen tartják a táblázatban megadott ideig:
| Az alkatrész átmérője, mm | Fűtési idő, mp |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Az alkatrész átmérője, mm | Rögzítési idő, mp |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Az előírt másodpercek elteltével az alkatrészeket leveszik a toldatokról, és összekötik a cső egyenletes, sima bevezetésével a szerelvénybe (kizárva az axiális elmozdulást).
A cső bevezetését a szerelvény üregébe a jelölésig végzik. Azonban nem tolják ütközésig. Hagyni kell kb. 1 mm-es belső hézagot.
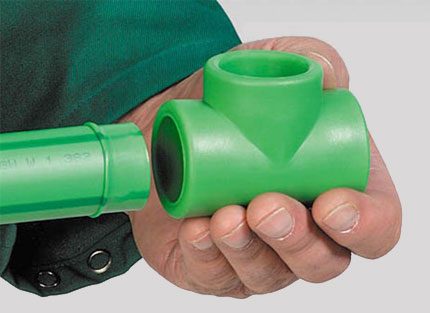
A polipropilén csövek forrasztással történő összekötése után az alkatrészek illesztési helyének legalább 20 másodpercig mozdulatlannak (rögzítettnek) kell maradnia. Ezen idő alatt a megolvadt műanyag megkeményedik, és erős, tömített kapcsolat jön létre.
A teljes szilárdság eléréséhez a hegesztett csomópontot legalább 1 órán át terhelés nélkül kell hagyni. Ezzel a módszerrel szerelik össze a teljes fűtési rendszert, rövid szakaszokat készítve, amelyeket később csomópontokba és fővezetékekbe egyesítenek.
A lineáris tágulás (összehúzódás) figyelembevétele
A külső és belső hőmérsékletek ingadozása elkerülhetetlenül a polipropilén lineáris tágulásához vagy összehúzódásához vezet. Ezeket a jellemzőket figyelembe kell venni a polipropilén csővezetékek szerelése során. Ha a fűtési rendszer csővezetékeinek jellegzetes lineáris változásait nem kompenzálják megfelelően, az a teljes szerelvény élettartamának csökkenését eredményezi.
A polipropilén termékek lineáris tágulásának kompenzálása az anyag hajlékonysági tulajdonságai révén érhető el. Csupán a fővezetékek helyes lefektetését kell elvégezni. A helyes lefektetés a csővezeték mozgásszabadságának biztosítását jelenti a lineáris tágulás mértékén belül.
Hogyan biztosítható ez a szerelés? Nagyon egyszerűen. A szerelőkészletbe speciális kompenzátorokat és szabványos rögzítőbilincseket kell beépíteni, amelyek mozdulatlan és mozgó elemekből állnak.
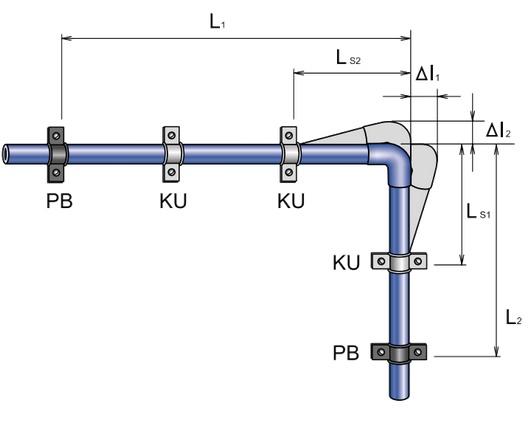
A lineáris tágulást a csővezeték előfeszítésével is kompenzálhatjuk. Ez a megközelítés csökkenti a tágulás hosszát. Az előfeszítés iránya ekkor egyenesen ellentétes a lineáris tágulással.
A fővezetéki szerelés sajátosságai
A polipropilén vonalak fektetése a gravitációs fűtés kialakítása során a szabványok (GOST 21.602-79; GOST 21.602-2003) szerint történik, amelyek meghatározzák a vonal minimális lejtését a legalacsonyabb pont felé 0,5%-os szinten. Ekkor a legalacsonyabb ponton egy leeresztő egységet kell elhelyezni, amelyhez leeresztő csap tartozik.
A csővezetékeket szakaszokra kell osztani, lehetőséget adva ezek elzárására elzárócsapok segítségével, például baleset esetén. A szabályozószelepeket és elzárócsapokat a szakaszba történő beépítés előtt feltétlenül ellenőrizni kell a működőképesség és a zárás/nyitás minősége szempontjából.
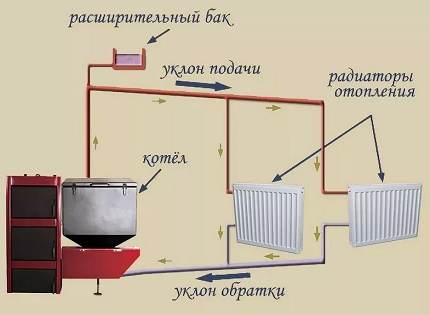
A felszállóvezetékek szerelésekor különös figyelmet kell fordítani a rögzített támaszokra és a lineáris tágulás kompenzálásának helyes sémájának kialakítására.
A felszállóvezeték szükséges kompenzációs paramétere két módon biztosítható:
- Mozgó támaszokkal.
- Kompenzációs hurokkal.
Háztartási ingatlanok esetén a fűtés kialakításának változatához általában csak az első módszert használják. A rögzített támaszokat a felszállóvezetéken a T-idom alatti és feletti területen, vagy a csövek toldásos csatlakozásainál helyezik el. Ez a rögzítés kizárja a felszállóvezeték süllyedését.
A fűtési rendszer vonalait szigetelni kell, beleértve a szerelvényeket és az elzárószerelvényeket is. Kivételt képeznek a közvetlenül a lakótérben elhelyezett csőszakaszok, amelyek gyakorlatilag a fűtőtestek folytatásai. Szigetelésként kényelmesen alkalmazhatók polipoliuretán szigetelőcsövek.
Következtetések és hasznos vidéó a témából
A fűtőradiátor bekötésének példáján bemutatásra kerül a polipropilén termékek megmunkálásának és forrasztásának folyamata speciális szerszámok segítségével.
A polipropilén alapanyagú csövek megjelenése és alkalmazása lehetővé teszi a fűtési rendszerek szerelésének munkaigényének jelentős csökkentését, akár házilag is. Ez a modern anyag több lehetőséget nyit a magánházak tulajdonosai számára, ahol a fűtési rendszereket belső források – gáz-, elektromos, fatüzelésű kazánok – táplálják.
Meséljen a saját tapasztalatairól, amelyeket a polipropilén csövek szerelése során szerzett! Ossza meg a weboldal látogatóival a hasznos technológiai részleteket, amelyeket a cikk nem érint. Kérjük, írja meg észrevételeit az alábbi mezőben, tegye fel kérdéseit, és tegyen közzé fényképeket a cikk témájával kapcsolatban.
 Fűtési rézcsövek szerelése: a munkák technológiájának sajátosságai
 Fűtőcsövek szigetelése: típusok áttekintése + alkalmazási példák
 Melyik csövet érdemes választani a fűtéshez: összehasonlító áttekintés
 Polipropilén csövek fűtéshez: típusok, kiválasztási szempontok, jelölések
 Hogyan készíthet kéményt magánházban saját kezűleg: szerkezeti változatok és megvalósításuk
 Fűtőkazánok csövei: melyik cső a legjobb a kazán bekötéséhez + szerelési tanácsok
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Szeretnék saját magam otthon összeszerelni egy hasonló rendszert polipropilén csövekből, hogy teljesen biztos legyek a kötések minőségében, és elkerüljem a kivitelezők kontár munkáját. De van egy aggasztó kérdés: mennyibe kerül a hegesztéshez szükséges berendezések beszerzése? A polipropilén cső súlyos hátrányának tartom, hogy nem hajlítható, a fém-műanyag csővel ellentétben egyáltalán nem hajlik meg.
Én is először féltem, de aztán otthon mindent átforrasztottam – és semmi sem folyt el! A forrasztópáka olcsó – 8-12 ezer Ft. Ott van minden felszerelés – olvassa el az utasítást, és sikerülni fog! Sok szerencsét!
A csövek zsírtalanításáról forrasztás előtt most hallok először. Ennyi plusz mozdulatot kell tenni, ráadásul a forrasztópáka is kiéghet. Szerintem ezt senki sem csinálja, ez 20 évvel ezelőtt volt, amikor még ragasztós műanyag volt.
A polipropilén lineáris tágulása viszont kompenzátorokkal minimalizálható. Ez természetesen némileg drágítja a szerelést, de cserébe nem lesznek elgörbült csövek.
Mi az a kompenzátor? Lehetne részletesebben?