Csövek vízvezeték-szerelési csatlakozási módjai: az összes lehetséges kivitelezési változat áttekintése

Ahhoz, hogy a vízellátó rendszerek és a hűtőközeg keringető körök hibátlanul ellássák feladataikat, azok alkatrészeit szakszerűen kell összeszerelni és megfelelően összekötni. A vízvezeték-szerelők munkájának eredményének légmentesnek kell lennie, hogy ne okozzon gondot a tulajdonosoknak és szomszédaiknak. Egyetért?
A javasolt cikkben bemutatjuk az összes aktuális csőcsatlakozási módot, amelyek biztosítják a rendszer normál üzemeltetését. Részletesen leírtuk a technológiai lehetőségeket, amelyek függenek az összekötendő alkatrészek anyagától és a csővezeték kategóriájától. Tanácsaink segítenek elérni a tökéletes eredményt.
A cikk tartalma:
Az oldható vízvezeték-csatlakozások áttekintése
A csőcsatlakozások összes ismert módja két osztályba sorolható – oldható és nem oldható. Az oldható csatlakozások továbbá lehetnek karimásak és toldalékosak. A nem oldható módszerek közé tartoznak a hornyos, szorítógyűrűs, tompahegesztéses és ragasztott csatlakozások.
Azok a csatlakozások, amelyek szükség esetén szétszedhetők, majd visszahelyezhetők, jelentősen megkönnyítik a csővezetékek karbantartását és javítását. Ezeket a csatlakozásokat főként belső kommunikációk kialakításánál használják.
A módszer előnye az egyszerű kivitelezés. Itt semmilyen vegyi vagy hőhatást nem alkalmaznak. Az ilyen módszerrel összekötött csővezeték meghibásodását könnyű felismerni és elhárítani.
A vízvezeték-csatlakozások légmentes illeszkedését speciális alkatrészek alkalmazásával biztosítják. Kétféle illesztés létezik, amelyek az oldható típushoz tartoznak: karimás és idomos. Az elsőt nagy átmérőjű csövek összekötésénél használják, a második pedig inkább a házi csővezetékekhez alkalmas.
A polipropilén csövek fajtáival, jellemzőivel és jelölésével, valamint a csatlakozásban használt idomokkal ismertet meg a következő cikk, amelyet javaslunk elolvasni.
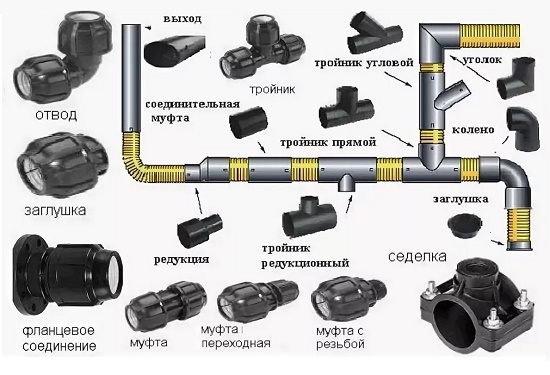
A vízvezeték-rendszerekben használt idomokat ellenőrző pontokon, kanyarokban, elágazásoknál szerelik fel. Lehetnek öntöttek és kompressziósak. Funkcionalitás szempontjából a következő idomtípusokat különböztethetjük meg:
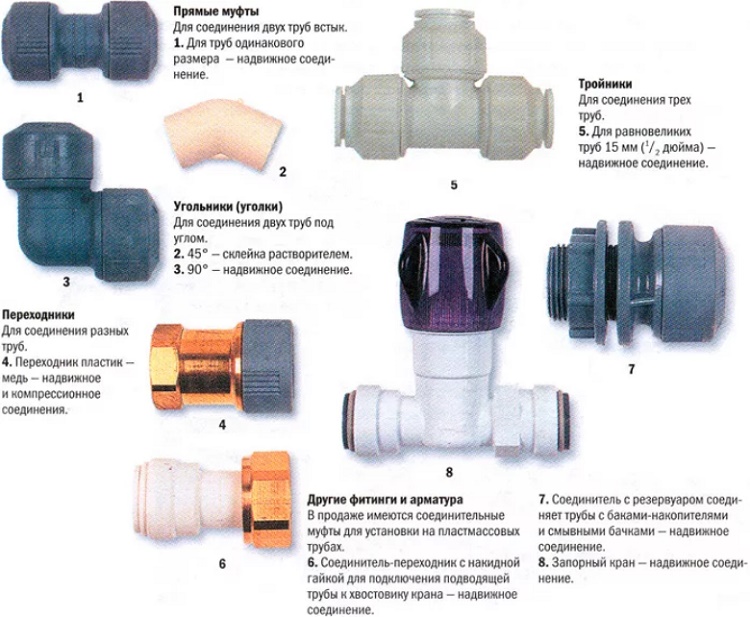
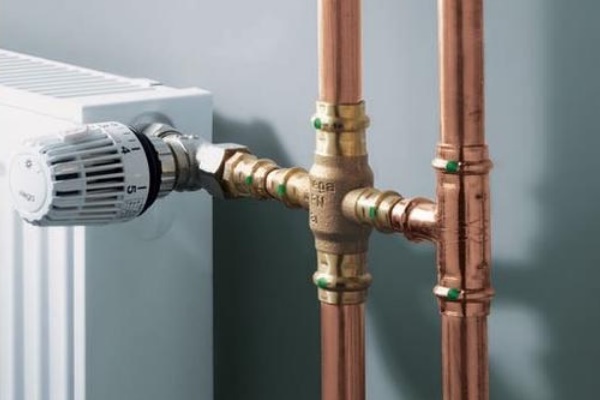
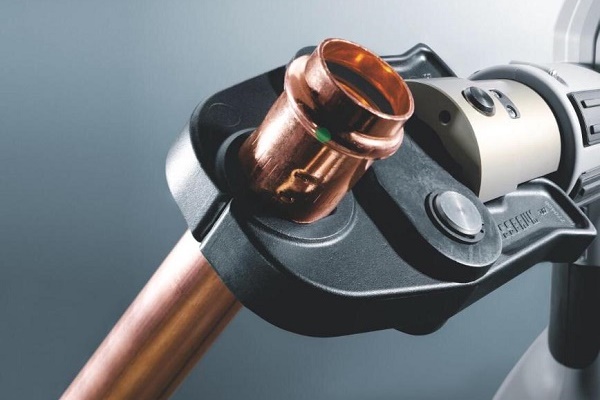
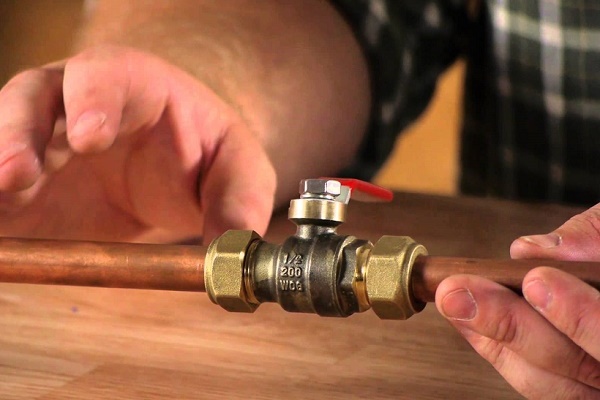
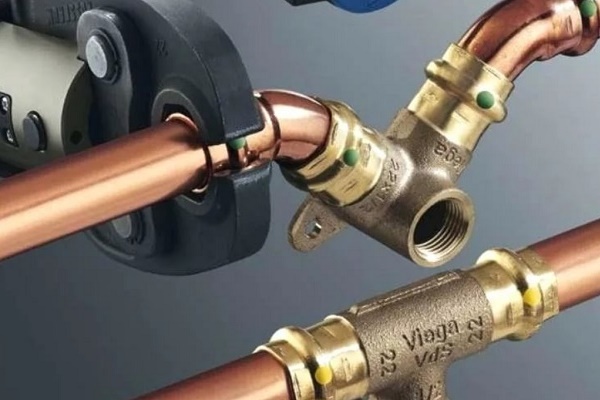
A szerelvények kiválasztása a konkrét csővezeték specifikációitól függ. A csőre való rögzítés módja szerint a szerelvények lehetnek szorító, menetes, préselt, menetes, valamint hegesztéssel és forrasztással összekötésre használt típusok.
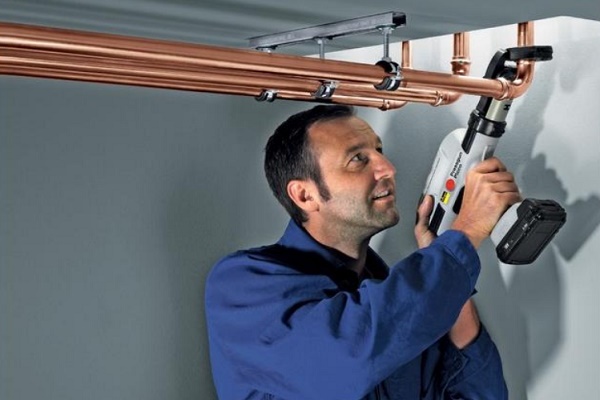
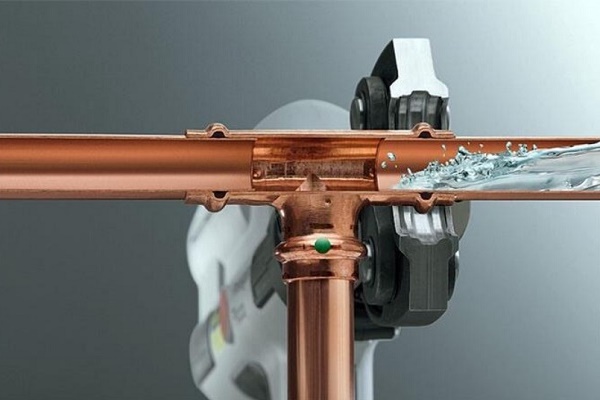
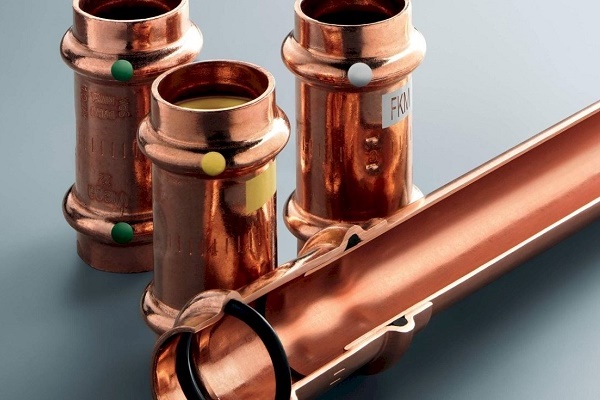
Gyártanak fém-műanyag csövekhez való idomokat, amelyeket prés- és szorítókötések kialakításához használnak. A polipropilén csövek összekötéséhez olyan idomokat gyártanak, amelyeket ragasztással és hegesztéssel is lehet használni. A rézcsövekhez préskötéshez és forrasztáshoz is készítenek idomokat.
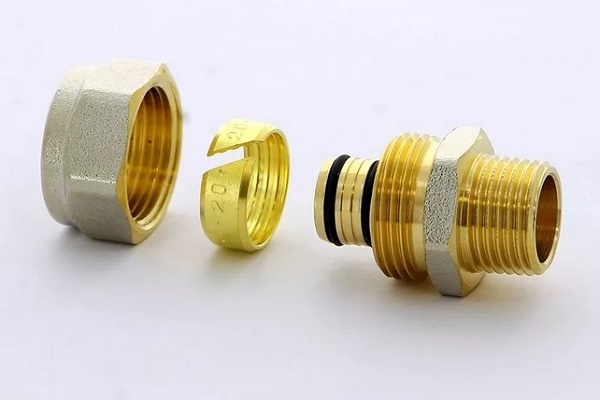
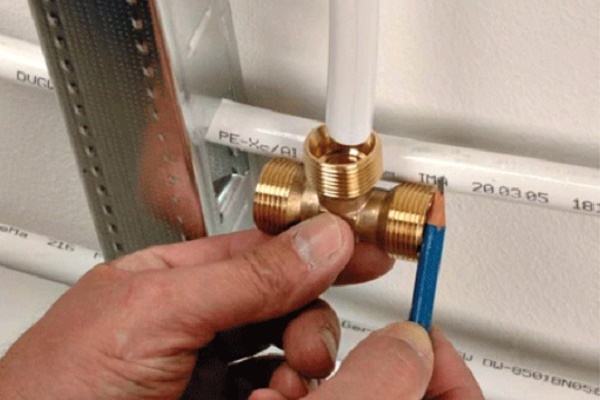
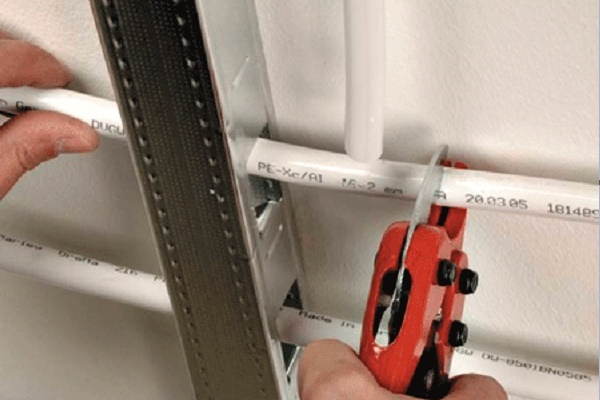
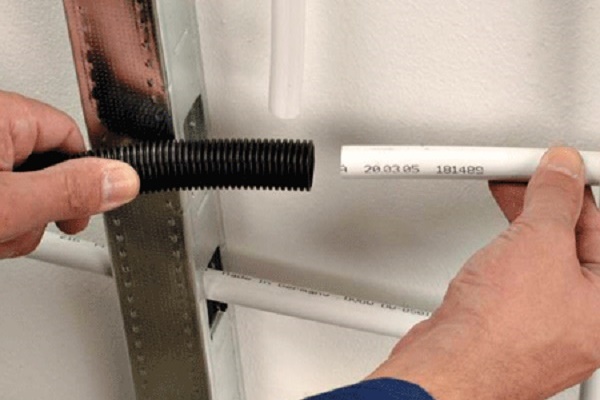
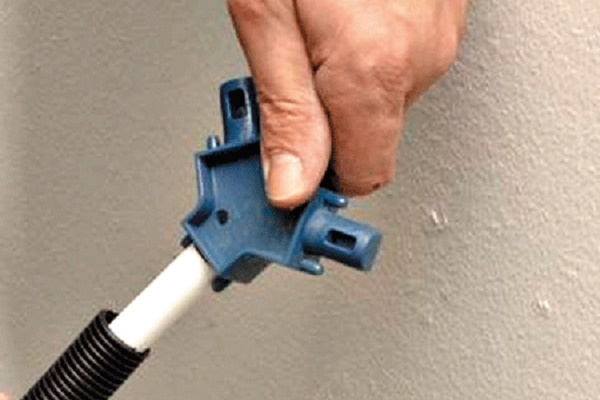
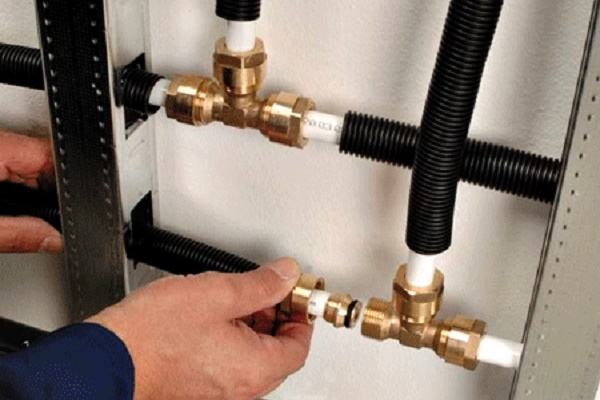
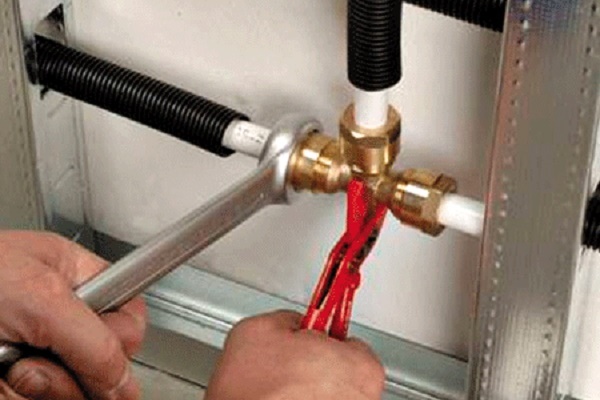
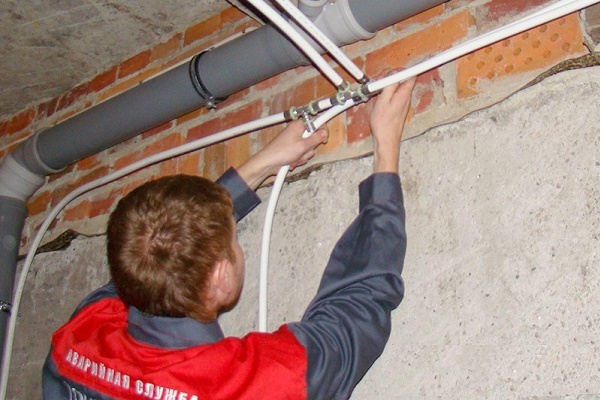
A fém-műanyag csővezeték összeszerelésének folyamatát kompressziós idomok használatával a következő fotóválogatás mutatja be:
Hornyos csatlakozási mód
A toldalék (harang) egy olyan szerelési bővítés, amely megbízható kötés létrehozására szolgál. Az elv azon alapul, hogy a nagyobb átmérőjű csőbe bedugják a kisebb keresztmetszetű cső végét. A kötést a toldalékba helyezett tömítés vagy vízálló ragasztóval való ragasztás segítségével tömítik.
A csövek anyagától és átmérőjüktől függően a tokos csatlakozás több létező változata közül választanak: tömítőgyűrűvel, gyűrű nélkül, hegesztéssel, ragasztással.
Csatlakozás tömítőgyűrű nélkül
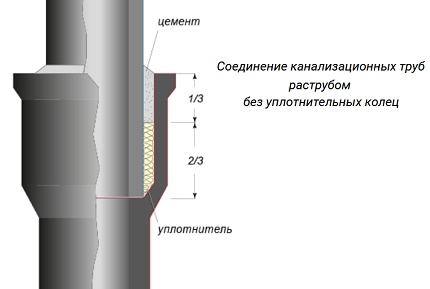
Tömítőgyűrű nélkül leggyakrabban öntöttvas csöveket kötnek össze. A beillesztendő csövet lerövidítik, a végét úgy megmunkálják, hogy ne maradjanak rajta sorja és repedések. A csatlakozó cső farokrészét behelyezik a tokba.
A keletkező rést olajozott kenderkötéllel vagy kátrányozott lenszálakkal töltik ki. Először a tömítőanyagot gyűrű alakban helyezik el, és egy speciális fakanállal vagy csavarhúzóval kalapács segítségével beletömik a tokba. Fontos ügyelni arra, hogy az anyag végei ne kerüljenek a csővezeték belsejébe.
A tömítőanyag rétegenkénti elhelyezését addig folytatják, amíg a tok mélységének 2/3-át ki nem tölti. Az utolsó réteghez semmivel nem kezelt tömítőanyagot használnak, mivel az olaj vagy gyanta rontaná a tapadást a tokban maradt tér cementtel való kitöltésekor.
Az oldathoz 300 – 400-as minőségű cementre és vízre van szükség a hígításához. Az alkotórészeket 9:1 arányban veszik. A cementet betömik a tokba, és nedves ruhával letakarják a jobb kötés érdekében.
Néha cement helyett azbesztcement keveréket használnak, amelyet M400-as cementből és jó minőségű azbesztszálból készítenek 2:1 arányban.
A vizet közvetlenül a behelyezés előtt adják hozzá, a száraz keverék tömegének körülbelül 11%-ában. Cement alapú tömítőanyagok helyett bitumenes, szilikonos tömítőanyagokat, agyagot használnak, melynek utolsó rétegét bitumen vagy olajfesték felhordásával erősítik meg.
Hornyos csatlakozás tömítőgyűrűvel
Ezt a módszert a belső szennyvízrendszer kiépítésekor alkalmazzák a leggyakrabban. A tok és a behelyezett cső közé szorított gumigyűrű tömített kapcsolatot hoz létre. Ezért a módszer nemcsak egyszerű, hanem megbízható is.
A tömítőgyűrű bizonyos mértékben kiegyenlíti a két összekötött cső tengelye közötti eltéréseket. Azonban ez csak akkor érvényes, ha az összetett csővezeték minden méterén a tengelyek elmozdulása nem haladja meg a csőfal vastagságát.
Ha ezt a feltételt megsértik, megnő a szivárgások valószínűsége a tömítés egyenetlen deformációja következtében.
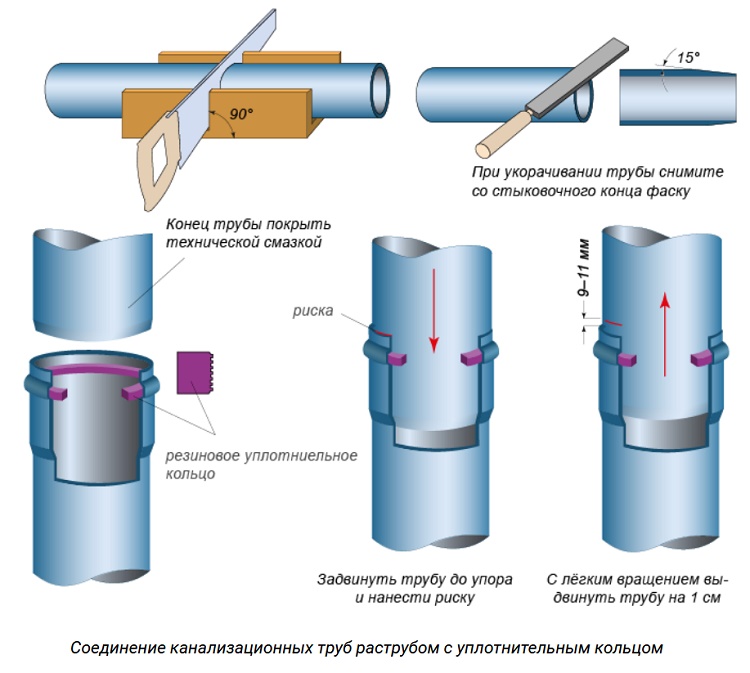
A cső szabad végének tokba történő benyomódási mélységének meghatározásához a tömítőgyűrűt ideiglenesen eltávolítják. Ezután a csövet a tokba ütközésig helyezve megjelölik azt a helyet, ahol a beillesztendő rész érintkezik a tokfurattal.
Szereléskor a csövet kissé kihúzzák a jelöléshez képest – 0,9–1,1 cm-rel. Ez a távolság lehetővé teszi a rendszerben a hőmérséklet-ingadozások során fellépő belső feszültségek kiegyenlítését.
A gyűrű elhelyezése előtt ajánlott szappanos vízbe mártani és kissé összenyomni. Ez jelentősen megkönnyíti a tok mélyedésébe történő behelyezését. A ferdeség mértékének minimalizálása érdekében egyes gyártók 87°-os szögű idomokat kezdtek gyártani a 90° helyett. A cső ferde szögben lép be a tokba, és a gyűrű nem ferdül el.
Ha különböző anyagból készült csövek összekötésére van szükség, átmeneti csonkokat használnak. A csonk belső átmérőjének meg kell egyeznie a csatlakoztatandó cső külső keresztmetszetével. Polimer cső tokjának öntöttvas csővel történő csatlakoztatása esetén a második cső végére kettős tömítést helyeznek, és felszerelik a csonkot.
Műanyag csővezeték részeinek ragasztása
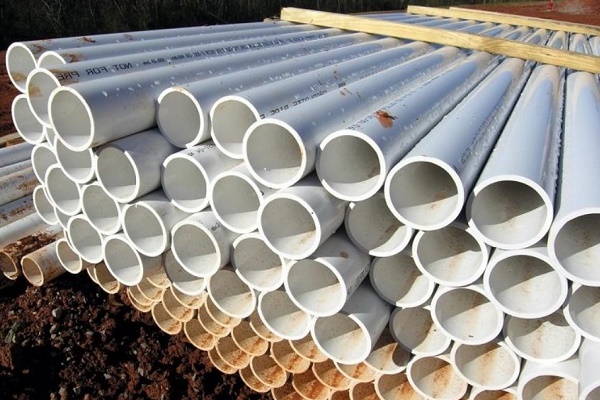
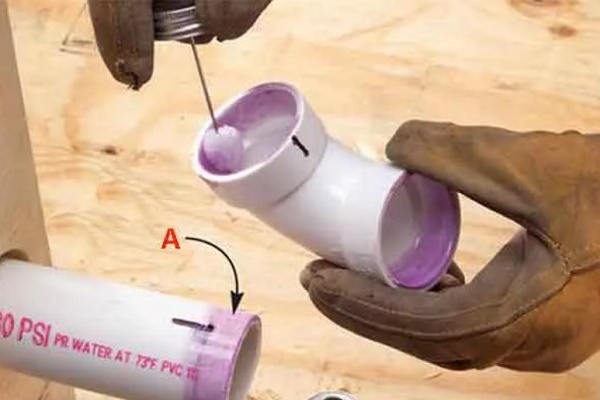
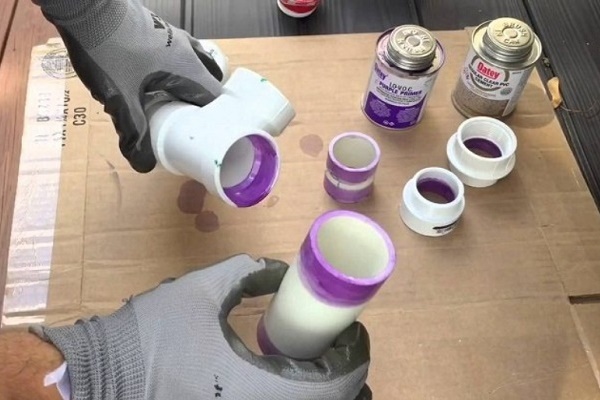
Ragasztásos módszerrel kötik össze a PVC csöveket a tokos véggel. A jobb tapadás érdekében a tok belső felületét és a beillesztendő cső végét csiszolópapírral érdesítik. Ezután letörést készítenek, a kezelt részeket zsírtalanítják, metilén-kloridot használva alapozóként.
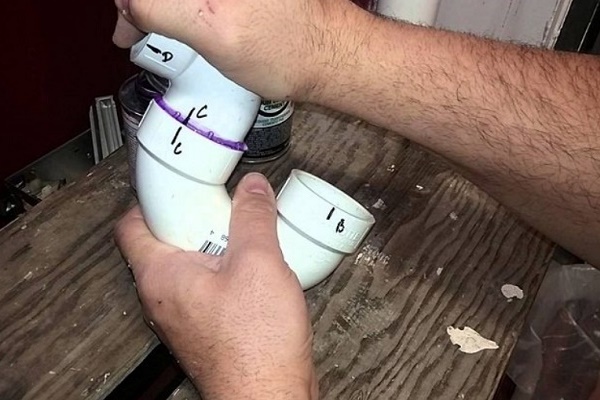
Az összekötés előtt ellenőrzik a csövek kompatibilitását. A kisebb átmérőjű csőnek szabadon, de nem túl lazán kell a tokba illeszkednie. Ezután vonallal jelölik meg a ragasztó felvitelének határát – ez segít a hibamentes összeillesztésben.
Az összekötendő elemek felületére – a tok mélyedésének kétharmadára, valamint a teljes kalibrált csővégre – egyenletesen ragasztót visznek fel vékony rétegben. A csövet bevezetik a tokba, és negyed fordulattal elforgatják a jobb érintkezés érdekében. Az összeillesztett részeket addig tartják, amíg a ragasztó megköt.
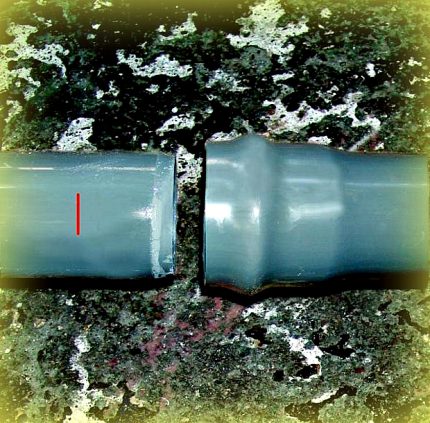
A folyamat mindössze 20-30 másodpercet vesz igénybe. Ha az illesztésnél egyenletes ragasztóréteg jelenik meg, azt azonnal el kell távolítani egy tiszta ruhával. A ragasztástól a kötés teljes stabilizálódásáig és a csővezeték tömítettségi vizsgálatáig legalább egy napnak el kell telnie.
A meglévő csővezetékek javításához javítóhüvelyek vagy hosszabbított tölcsérrel ellátott idomok formájában használnak idomokat. A csőszakaszt kivágják, a végeken letörést képeznek, speciális ragasztót visznek fel a végekre. A hüvelyt a csővezeték alsó részére helyezik.
A csővezeték felső részére egy hosszú tölcsérrel ellátott hüvelyt húznak ütközésig, szükség esetén rá szerelik az idomot. A hüvelyt az idommal együtt lefelé mozgatják, amíg az nem illeszkedik a csővezeték alsó részéhez. A tolóhüvelyt felfelé mozgatják, hogy lefedje a csatlakozási szakaszt.
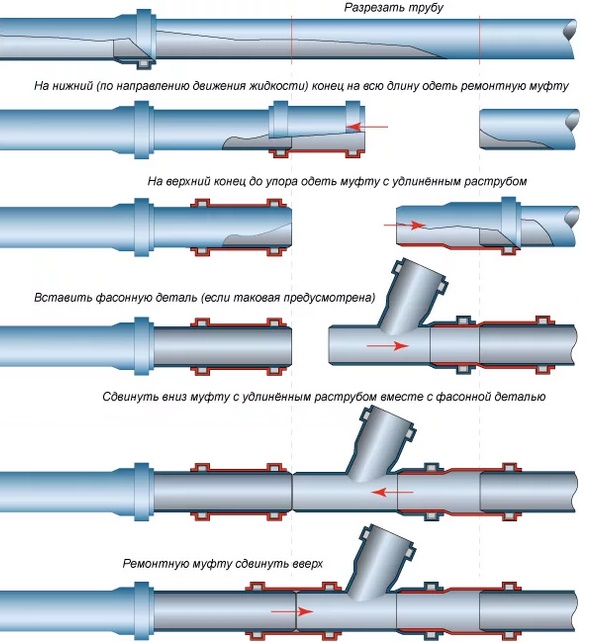
Ha ezt követően is szivárgás tapasztalható, a csatlakozást szilikon tömítőanyaggal töltik ki. Az alsó és felső részt a szállított anyag mozgási iránya alapján határozzák meg.
Érintkező hegesztés alkalmazása
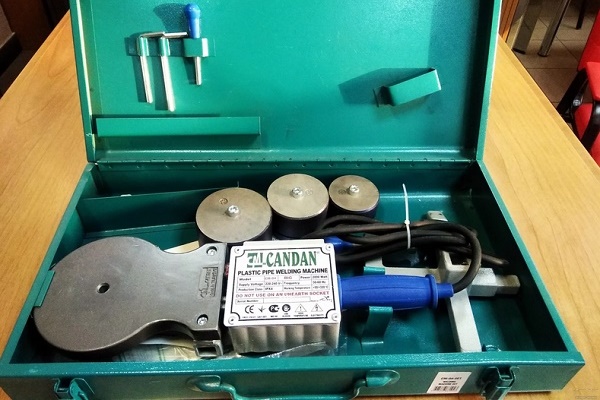
A csövek összekötésének ezen módjának alkalmazásához hegesztőgépre van szükség. Ez lehet mechanikus vagy kézi, de feltétlenül rendelkeznie kell egy speciális szerszámmal, amely az elemeket a kívánt hőmérsékletre melegíti.
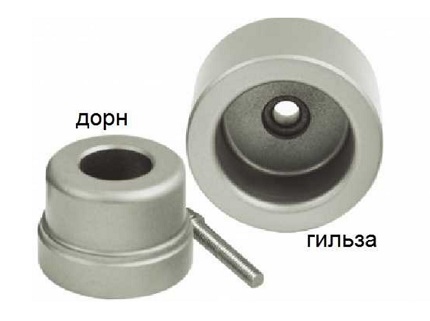
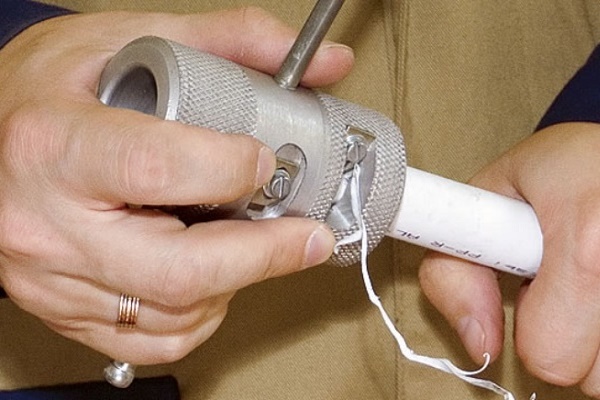
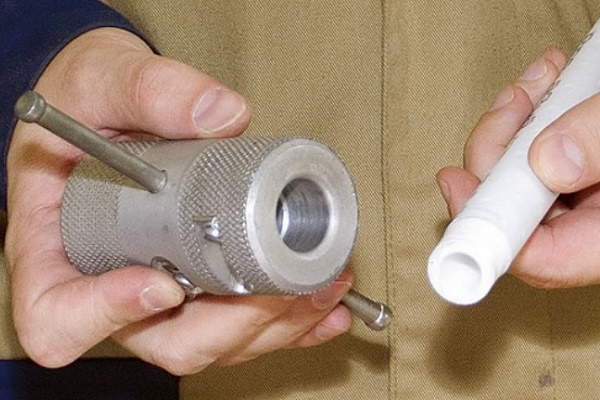
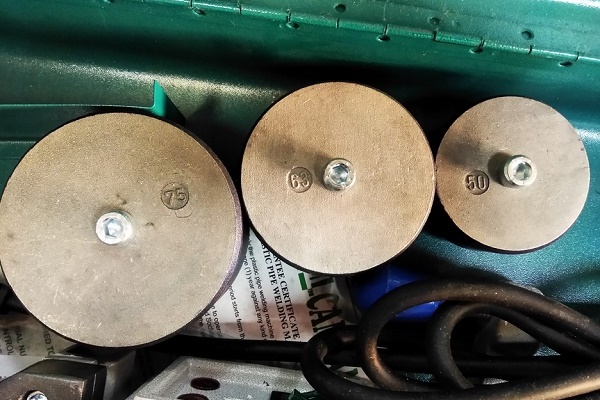
A tölcséres technológia alkalmazásakor a csövek összekötésénél kardszerű eszközt használnak. Ez egy fémből készült készlet, amely egy hüvelyből (a cső külső felületének felmelegítésére) és egy tüskéből áll, amely belülről olvasztja meg az alkatrészt.
Fontos szempont a készlet kiválasztása. A paramétereinek meg kell felelniük az összeállítás átmérőjének.
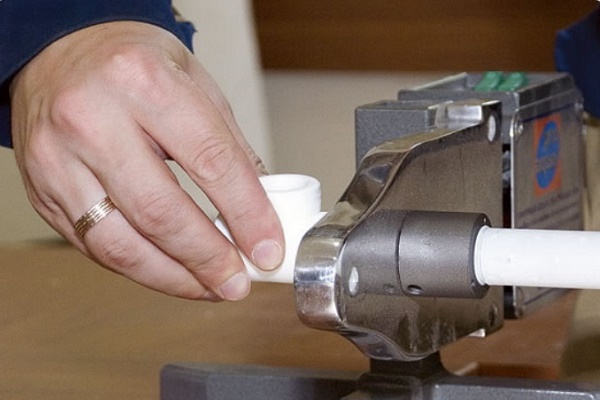
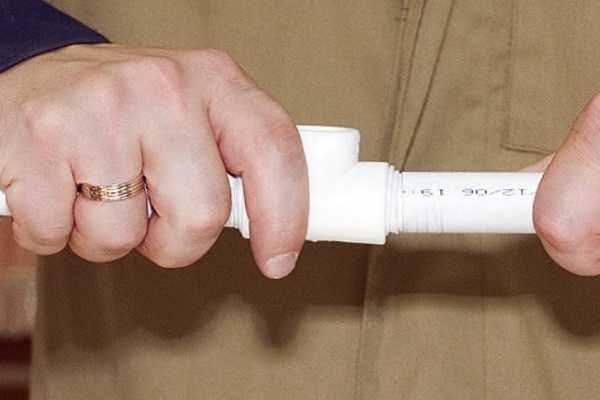
A csövek tokos csatlakoztatásának technológiája kontakt hegesztéssel egyszerű:
- A behelyezendő csőre egy határoló bilincset helyeznek. A cső széle és a bilincs közötti távolságnak meg kell egyeznie a tok mélységével plusz még 2 mm-rel. A bilincs belső átmérője és a csatlakoztatandó cső külső átmérője közötti különbségnek 0,2 mm-nek kell lennie.
- A készletet felmelegítik, miután előzőleg felszerelték a készülékre.
- A tokot ráhúzzák a tüskére, a cső sima végét pedig a hüvelyre ütközésig.
- A megadott ideig végzik a melegítést.
- Az alkatrészeket egyszerre veszik le a készletről és összekötik őket, miközben az alkatrészeket elmozdulás ellen tartják, amíg az olvadt anyag meg nem szilárdul.
A hegesztési varratokat megvizsgálják, hogy feltárják az esetleges torzulásokat, üregeket, a varrat egyenetlenségeit.
Az alkatrészek külső felületén nem lehetnek olyan hibák, amelyek a megengedett hőmérséklet túllépése esetén jelentkeznek. Szemrevételezéssel a hegesztési varratnak kívülről szimmetrikus gyöngy alakúnak kell lennie, amelynek egyenlő a szélessége és egyenletesen oszlik el a cső kerülete mentén.
A varrat magasságának határa a legfeljebb 1 cm falvastagságú csövön maximum 2,5 mm. Azoknál a csöveknél, amelyeknél ez a méret meghaladja az 1 cm-t, a varrat megengedett magassága 3–4 mm. A hegesztett kötés élei egymáshoz képest legfeljebb a cső falvastagságának 10%-ával tolódhatnak el.
A PP csövek hegesztési technológiáját részletesen itt találja. Javasoljuk, hogy ismerkedjen meg az általunk ajánlott cikk tartalmával.
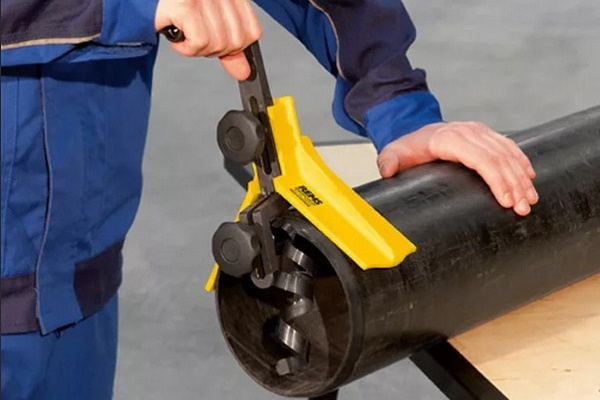
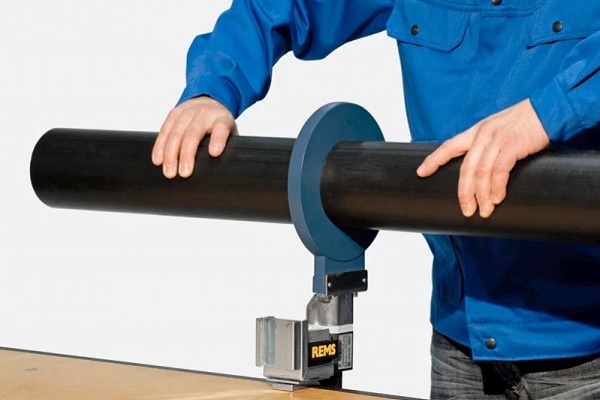
Az 50 mm-nél nagyobb átmérőjű és 4 mm-nél nagyobb falvastagságú polimer csövek hegesztését álló vagy mobil készüléken, tárcsás fűtőelemmel ajánlott végezni:
Szorító idom használata
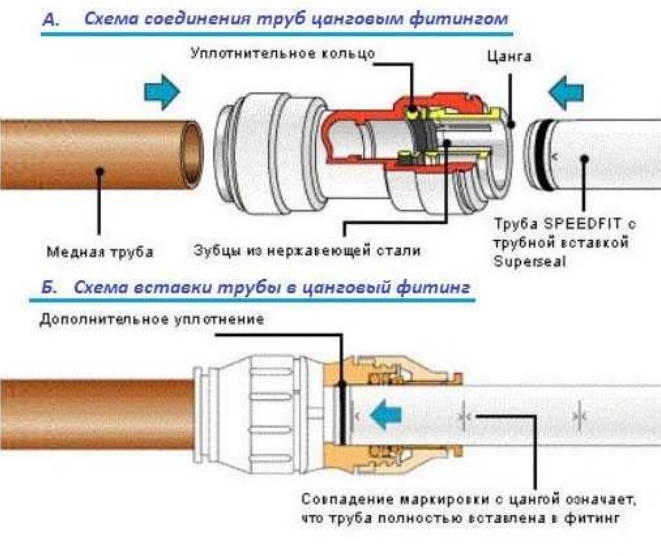
A csövek befogóidomos kötése alatt a szorító- vagy befogóidom (collett-idom) használatát értjük. Segítségével lehetővé válik a különböző anyagokból készült csővezeték-elemek szétszerelhető csatlakoztatásának megvalósítása. A kivitelezés jellemzőit itt írtuk le. A szorító idomot a cső típusa és átmérője alapján választják ki.
A műanyag csövek összeillesztésének algoritmusa a következő:
- A szükséges csődarab nyílását kalibrátor segítségével kalibrálják, és a belső letörést eltávolítják a letöriszedő segítségével.
- Szétszerelik az idomot, lecsavarozva a végeken lévő anyákat, és eltávolítva a kör alakú tömítéseket a csatlakozókról.
- A cső végére felhelyezik a hollandi anyát, majd az idom collettjét.
- Az idom szárát a cső belsejébe dugják, erőt kifejtve, hogy teljesen bemenjen.
- Kézzel rácsavarják az anyát az idom testére.
- Ugyanezeket a műveleteket megismétlik a második csővel, majd összeillesztik az összekötendő részeket, és meghúzzák a hollandi anyát, 1-2 menetet meghagyva.
Óvatosan húzzák meg az anyát, hogy ne sértsék meg a csövet. A folyamat során a szorítógyűrű deformálódik, aminek következtében a cső vége és az idompatron oldalsó része szorosan egymáshoz nyomódik.
Tapasztalt vízvezeték-szerelők azt javasolják, hogy a meghúzó anya becsavarásakor az első meneteket kézzel végezzék, majd hollandi kulcsot használjanak.
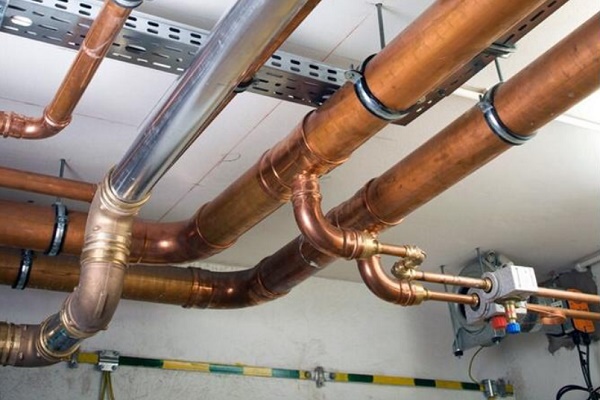
A befogóidomos kötéseket elsősorban réz csővezetékek összeszerelésénél alkalmazzák:
Menetes csatlakozások kialakítása
A menet olyan spirális vagy csavarvonalú felület, amely segítségével menetes csatlakozást hoznak létre. A csövek menetes csatlakoztatása a vízvezeték-rendszerekben a szerelés klasszikus módja.
Ott alkalmazzák, ahol lehetőség van az illesztési helyek időszakos ellenőrzésére, mivel a menet hajlamos meglazulni különböző tényezők hatására.
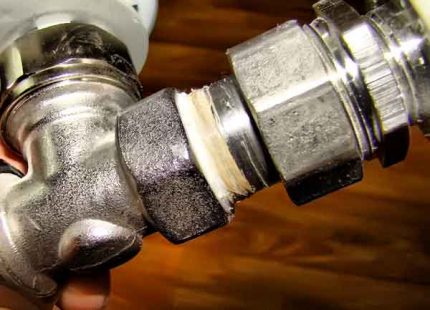
Különböző típusú csőmenetek léteznek. Mindegyiket olyan paraméterek jellemzik, mint a menetfelület profilja, a menet iránya, elhelyezkedése, a menetbevágások száma.
A legkeresettebb csőmenetfajták listája a következőket tartalmazza:
- hengeres (Whitworth);
- kúpos;
- kerek;
- NPSM
Az elsőt G betűvel jelölik, 2 pontossági osztálya van. A profil vizuálisan egy egyenlő szárú háromszögre emlékeztet. A csúcsán 55°-os szög található. Hüvelykes menettel kapcsolják össze a csővezeték azon szakaszait, amelyek átmérője legfeljebb 6 hüvelyk, és amelyekkel szemben különleges tömítettségi követelményeket támasztanak. Nagyobb átmérő esetén hegesztést használnak.
A hüvelykes típusú kúpos menetet kúpos csatlakozásokhoz és olyan kúpos menetes kötések létrehozásához használják, amelyeket a cső külső oldalán és belül hengeresen alakítanak ki. A külső menetet R betű jelöli, a belsőt Rc, az LH a balmenetet. Tömítőanyagként maga a menet és a tömítőanyag szolgál.
A gyakran szétszerelt vízvezeték-szerelvények – vízcsapok, keverőcsapok – csatlakoztatásához többnyire körmenetet használnak. Ezt a Kr. szimbólumokkal jelölik.
A táblázat tartalmazza a csőmenet alapvető paramétereit, amelyet saját kezűleg lehet vágni. A hüvelykes menet fontos értéke a menetemelkedés. Ez a szomszédos csúcsok vagy bemélyedések közötti távolság. Értéke a teljes hosszon változatlan marad, ellenkező esetben a menet működésképtelen lesz.
Az NPSM menetprofil háromszög alakú, szöge 60⁰. Méretskála hüvelykben: 1/16-tól 24-ig. Ez az amerikai szabványú menet a hengeres menet egy változata. Csak a profilszög méretében különbözik az orosz menettől.
Következtetések és hasznos vidéó a témából
A szerző a csatornázás során a csövek összeillesztésekor felmerülő árnyalatokról és problémákról beszél:
A probléma megoldásának módját osztja meg a videó szerzője:
A csövek szakszerű összekötése nagyon fontos. A csatlakozás mindig a csővezeték leggyengébb pontja volt. Ha hibásan készül, akkor ennek következtében szivárgások, dugulások, sőt néha csőtörések is előfordulnak.
Ezért mielőtt hozzáfogna a vízvezeték-rendszer önálló telepítéséhez, meg kell ismernie az összes létező csatlakozási módot. Ha a feladat nehéznek tűnik, mindig fordulhat a vízvezeték-szerelőkhöz.
Ossza meg saját tapasztalatait a vízvezeték-rendszerek összeszerelése során. Nem kizárt, hogy olyan telepítési és csatlakozásképzési árnyalatokat ismer, amelyek hasznosak lehetnek a webhely látogatói számára. Kérem, írjon megjegyzéseket az alábbi blokkban, tegye közzé a folyamat lépéseit bemutató fotókat, és tegyen fel kérdéseket.
 Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése
 Fém-műanyag csövek saját kezű szerelése: összekötési technológia és elosztási példák
 Öntözőcsövek a nyaralóban: különböző csőtípusok összehasonlító áttekintése
 Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése
 Hogyan vágjunk bele egy műanyag csőbe: a munkálatok jellemzői és az összes fontos részlet elemzése
 Csőrögzítő bilincsek: típusok áttekintése és beépítési útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Kötelező-e tömítőanyagot használni a menetes csatlakozások készítésekor? Ha igen, melyiket érdemes használni? Len, fumetta vagy “Tangit” típusú menetfonal?
A tömítőanyag nem mindenhol szükséges, a csatlakozás típusától függ. Ami a választást illeti, a len – az a múlt század, a fumettát nem mindenki tudja helyesen használni, ráadásul ez inkább átmeneti megoldás, a modern polimer és anaerob tömítőanyagokat érdemes használni.