Hogyan vágjunk menetet a csőre: az alapvető módszerek részletes áttekintése

Szereti Ön a ház körüli munkákat saját kezűleg végezni, anélkül, hogy különféle szakembereket venne igénybe? Az önálló szerelés vagy javítás nemcsak pénzt takarít meg a szakemberek hívásán, hanem jelentősen növeli az önbecsülést is, igaz?
A kommunikációk szerelése során gyakran felmerül a menetek előkészítésének szükségessége a csöveken. Olyan módszereket kell találni, hogy ne rongálja meg a terméket.
Elmondjuk, hogyan vágjunk menetet különböző eszközökkel, melyik módszert érdemes használni az adott helyzetben. A cikk olyan módszereket tárgyal, amelyek a nem szakképzett kivitelező számára is elérhetők. Ismertetjük a különböző menettípusok vágásának sajátosságait és az ehhez használt berendezéseket.
A bemutatott anyag szemléletes fotóanyagokkal van ellátva, amelyek a munka elvégzéséhez szükséges eszközöket ábrázolják. Egy ajánlásokkal ellátott videó pedig segít részletesen megérteni a folyamat összes finomságát.
A cikk tartalma:
Csőmenetek osztályozása
A „cső” kifejezés kiemelt helyzetben van a vízvezeték-szerelési tevékenységek területén. Ezt a kifejezést a szabványok csoportjára tekintettel osztályozzák, amelyek meghatározzák a különböző vízvezeték-szerkezeti elemek csatlakozásainak kritériumait.
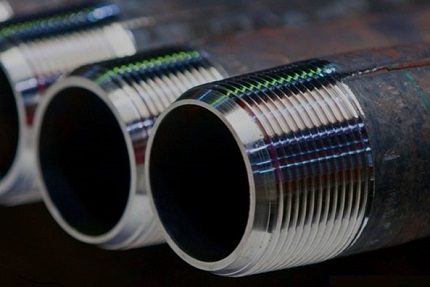
Például a csőmenet méretét egy számérték jelöli, amely a cső átmenő átmérőjének szabványát jelzi, nem pedig a menet fizikai átmérőjét.
A gyakorlatban a következő csőmeneteket használják:
- hengeres (G/BSPP),
- kúpos (R/BSPT),
- kerek a vízvezeték-elzáró szerelvényekhez (Kr),
- hüvelykes hengeres (amerikai szabvány NPSM),
- hüvelykes kúpos (amerikai szabvány NPT).
A lakatosnak, akinek fő munkaterülete a háztartási gazdaság, ajánlott a csőmenetek feltételes felosztását alapul venni két fő típusra:
- hengeres (G),
- kúpos (R).
Pontosan ezzel a két típussal kell leggyakrabban szembenéznie a házi lakatosnak, aki háztartási vízvezeték-berendezéseket szervizel, és vízellátó csövek vagy fűtési csövek lefektetését végzi.
A cső menetvágása a következő esetekben történik:
A menetvágás alapvető módszerei
A csöveken lévő meneteket két módszer egyikével lehet elkészíteni:
- automatikus – gépeken, elektromos szerszámmal;
- kézi – kézi szerszám segítségével.
Az otthoni körülményekhez természetesen a kézi technológia a relevánsabb. A menet vágása vízvezeték- vagy más csöveken kézzel gyakran menetvágó fej segítségével történik.
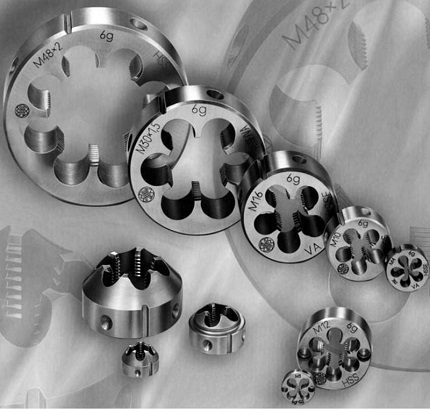
A menetvágó fej egy egyszerű eszköz a csövek menetezéséhez otthoni körülmények között. Ugyanezt a szerszámot sikeresen használják ipari gépeken is.
A szerkezet egy korongra hasonlít, amelynek belső átmérője mentén több tengelyirányú lyukat fúrtak. E lyukak élei több vágóélt (általában 8–10) alkotnak. A menetvágó fejek anyaga ötvözött acél vagy más keményfém.
Többféle ilyen szerkezet létezik:
- tömör;
- rugós (hasított);
- kúpos (állítható).
A kivitel formáját tekintve a menetvágó fej kör, négyzet, hatszög vagy prizma alakban készül. Leggyakrabban tárcsás (kör alakú) szerszámokkal találkozunk. Ezeket legfeljebb 36 mm átmérőjű vízvezetékcsövek menetezéséhez használják.
A menetvágó fejekkel való munka megkönnyítésére a következőket használják:
- egyszerű hajtókarok rögzítőcsavarokkal – kézi szerszám;
- menetvágó tokmányok esztergagépeken.
A legjobb minőségű menetek (metrikus, kúpos) vágását csöveken kézi üzemmódban vagy gépeken a tömör menetvágó fejek teszik lehetővé.
Azonban ez a szerszámtípus a saját szerkezeti merevsége miatt hátrányokkal is rendelkezik. A vágóélek gyorsan kopnak.
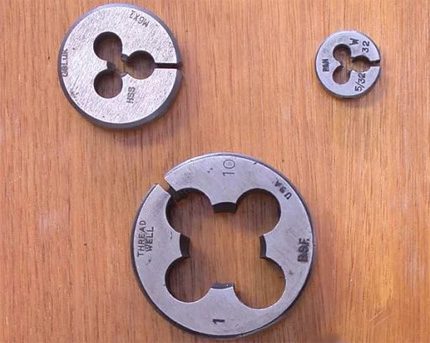
A rugós (hasított) sasszék kevésbé merev szerkezettel rendelkeznek, ami lehetővé teszi a menetvágást csöveken, miközben a menet átmérője 0,1–0,3 mm tartományban változtatható.
Az ilyen eszközöket a metszők fokozott kopásállósága jellemzi, de nem biztosítják a menetvágás nagy pontosságát és tisztaságát.
A tolósasszék két munkarészből állnak. Ezeket rögzítő modulba – klupba – való beépítésre tervezték.
A klupba történő rögzítést egy olyan mechanizmus végzi, amely egy betétből és egy állítócsavarból áll. A csavarral állítják be a menetvágáshoz szükséges átmérő méretét. A klupot általában különböző átmérőkhöz való sasszékkészlettel látják el.
1. módszer – csőmenet készítése menetfúróval
A csövön menet létrehozásának folyamata sasszékkal vagy klupszal néhány előzetes lakatosi művelet elvégzését feltételezi:
- A vágási területen a cső felületét alaposan meg kell tisztítani.
- A cső végeit reszelővel kell megmunkálni (bevezető letörést készíteni).
- A megmunkálandó felületre kenőanyagot kell vinni az ellenállás csökkentése érdekében.
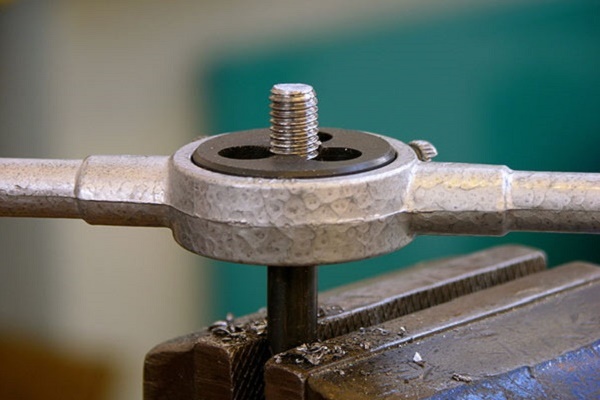
Lehetőség szerint érdemes a csövet függőlegesen rögzíteni, például lakatosi satuval, szabad hozzáférést hagyva a felső részhez – a vágási területhez. Helyesen kell kiszámítani a rögzítési erőt, hogy ne deformálódjon a csőtest.
Ezután vesznek egy előre előkészített hajtókart, amely egy megfelelő átmérőjű és megfelelő menetjellemzőkkel rendelkező nagyoló sasszékkal (1. sz.) van felszerelve.
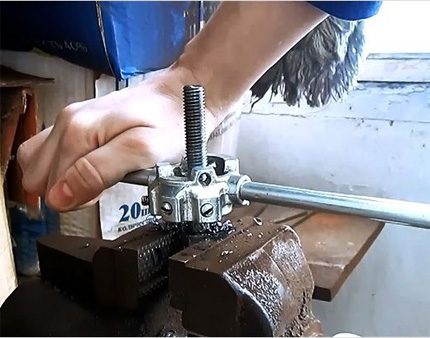
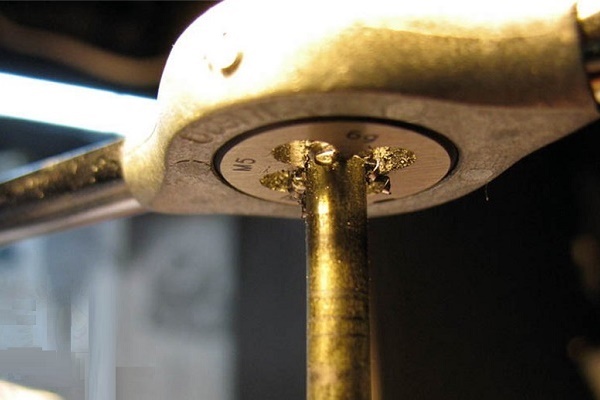
A szerszámot vízszintesen tartják – merőlegesen a cső végére. A nagyoló sasszékot a belső nyílásával ráhelyezik a perem letörésére. Enyhe nyomással és egymást követő rövid, 25–30°-os elfordításokkal kezdeti bevágást készítenek.
Ezt a munkát figyelmesen, sietség nélkül kell végezni, folyamatosan ellenőrizve a sasszék vízszintje és a cső függőlegese közötti derékszöget.
Ezzel a módszerrel óvatosan vágják az első két-három menetet. Általában az első két-három menet levágása után a szerszám szilárdan elfoglalja a munkavégzési helyzetét. Ezt követően a derékszöget már nem kell ellenőrizni.
A vágás technológiáját rövid (különösebben erős húzás nélküli) körkörös mozdulatokkal a vágás végéig fenn kell tartani. Javasolt időnként kenőanyagot hozzáadni a vágási pontnál.
Az első menet után csavarja le a szerkezetet, majd ismételje meg még egyszer-kétszer a simító sasszékkal (2. sz.).
2. módszer – menetvágás kluppal
A klupp a menetvágó korong egyik változata, amely csöveken is használható. A klupp jellegzetessége, hogy a vágókések beállíthatók.
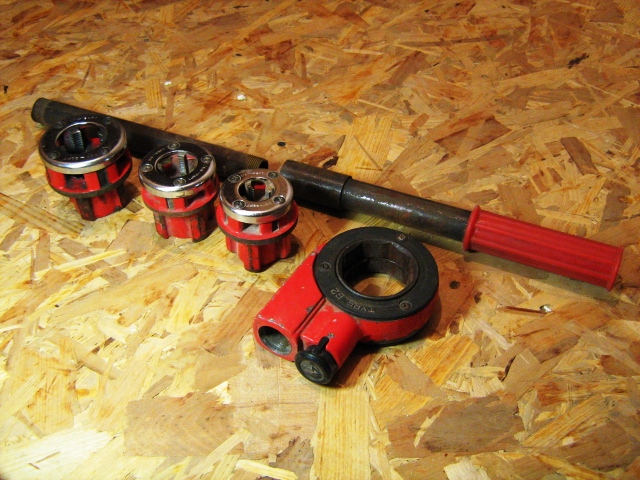
Léteznek kézi használatra szánt kluppok, valamint elektromos meghajtású hasonló eszközök is.
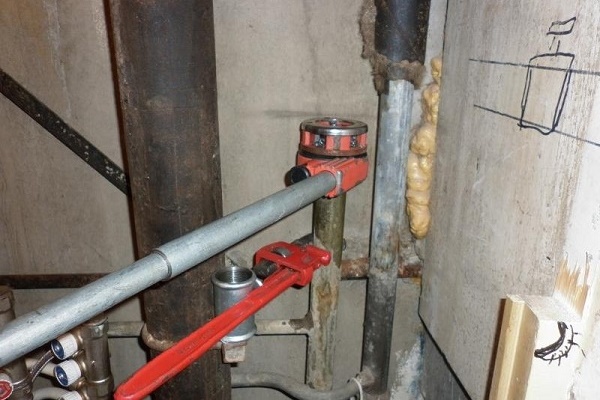
1. lehetőség – vágás kézi kluppal. A csöveken történő kézi menetvágást általában olyan kluppal végzik, amelyet egy racsnis tartóba helyeznek. Ez a tartó kényelmessé és kevésbé bonyolulttá teszi a csőmenet vágását.
Természetesen a lakatosmunkák körülményeitől függően más típusú kézi tartók is alkalmazhatók. Például a két fogantyúval ellátott szabványos rögzítő forgató.
A kluppal történő menetkészítés elve gyakorlatilag megegyezik a hagyományos menetvágó korongokkal végzett munka módszerével:
- Tisztítsa meg a cső munkafelületét, győződjön meg arról, hogy nincsenek hibák.
- Csiszolja le a vágási területet, amíg kifejezett fémes fénye nem lesz.
- A végél külső munkarészét 45-60°-os szögben (letörés) alakítsa ki.
- Kenje be az előkészített felületet műszaki vazelinnel.
- Rögzítse a csövet mechanikus satuban, vagy tartsa gázkulccsal.
Ezen eljárások után a vágószerszámot (klupp) a belső nyílásával ráhelyezik a cső letörésére, és mérsékelt egyenletes nyomás mellett rövid oda-vissza mozdulatokkal kezdik forgatni.
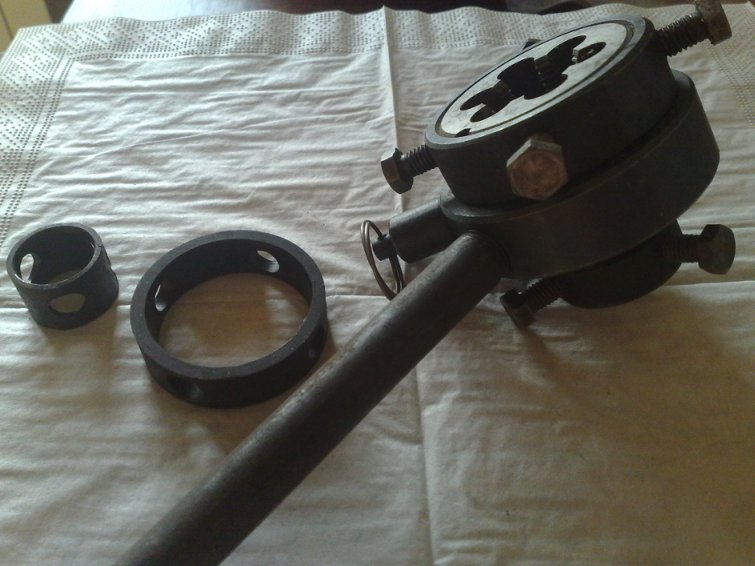
Ha tartóként racsnis rögzítőt használnak, csak egyenes előretoló menetvágás lehetséges. Meg kell jegyezni a racsnis rögzítő használatának kényelmét szűk helyen végzett munka esetén.
Például, amikor egy közvetlenül a fal mellett elhelyezett csövet kell megmunkálni.
2. lehetőség – Vágás elektromos menetvágóval. A kézi szerszámok mellett széles körben alkalmazzák az elektromos meghajtású eszközöket. Nyilvánvaló előny a lakatos számára – a munkaigény jelentős csökkentése.
Másrészt viszont nem minden elektromos gép képes biztosítani a munkavégzést szűkös körülmények között. Ráadásul kézi szerszámmal dolgozva jobb minőségű eredmény érhető el.
Az elektromos menetvágókkal hasonló eredmény eléréséhez gazdag tapasztalatra van szükség ezzel a szerszámmal.
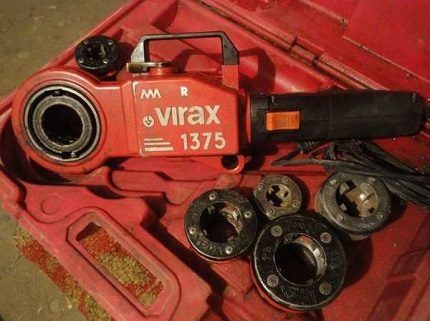
Munka elektromos menetvágóval:
- A cső felületének előkészítése a vágás területén – tisztítás, letörés, kenés.
- A cső rögzítése olyan eszközökkel, amelyek képesek biztosítani a merev rögzítést.
- A sodronytartó kezdőpontjában történő rögzítés a készlethez tartozó szorítóbilinccsel.
- A menetvágó járásának és forgásirányának ellenőrzése.
- Az első két-három menet vágása lökésszerű előtolás üzemmódban.
Ezután a csőmenet vágása automatikus üzemmódban történik. A vágás hossza akkor tekinthető optimálisnak, amikor a menetvágó vágófejeinek felső éle eléri a cső elülső élét.
Ezen a ponton leállítják a készülék működését, bekapcsolják a fordított forgás funkciót, és lökésszerű előtolással lecsavarják a menetvágót a csőről. A teljes folyamat során időszakosan olajjal kell nedvesíteni a vágás területét.
3. módszer – esztergapadok használata
A nagyszabású építési és felújítási munkák általában kizárják a kézi szerszámok használatát. Itt a csövek megfelelő megmunkálásához általában esztergagépeket használnak.
A menetvágási funkciókat számos univerzális esztergagép támogatja.
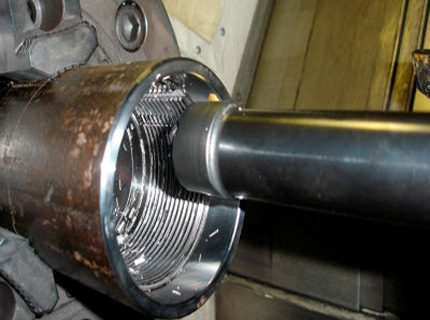
A gépek segítségével hatékonyan és könnyen készíthetők mind belső, mind külső csőmenetek. Az esztergagép rögzítő pneumatikus (vagy mechanikus) modulja biztosítja a cső minőségi és megbízható rögzítését, valamint a megmunkálandó rész pontos odavezetését a szerszámhoz.
A menetvágási funkciók végrehajtásához különböző típusú szerszámokat használnak:
- rúdszerszámok,
- lapkás szerszámok,
- betétes szerszámok.
Az esztergagépeken végzett munkákat olyan szakemberek végzik, akiket erre kiképeztek, és megfelelő képesítéssel rendelkeznek. Tapasztalat és szakmai készségek nélkül nem ajánlott megkísérelni a menetvágást saját kezűleg a gépen.
A házi barkácsolóknak, akik úgy döntöttek, hogy lakatosmesterséggel foglalkoznak és menetet vágnak fém munkadarabokon, a munkában a következő tanácsok segítenek:
Néhány szó a csőmenetekre vonatkozó GOST-ról
Gáznemű és folyékony közegekkel való munkavégzés során, a GOST 6111 szerint, ha csővezeték-rendszerekben oldható csatlakozások beépítésére van szükség, ezeket menetes alapon is elkészíthetjük.
Nemcsak csőmenet, hanem kúpos menet (GOST 3662) is készíthető.
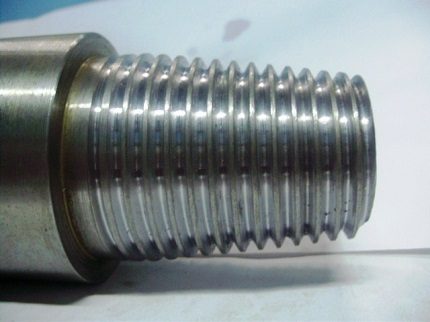
Bár a kúpos menetet ritkán alkalmazzák csőkötésekben, a fel- és lecsavarás jellemzői szempontjából kényelmesebbnek tekintik.
Emlékeztetni kell arra, hogy a kúpos menet kúposodási szöge közvetlenül kapcsolódik olyan paraméterekhez, mint a menetemelkedés és az átmérő. Ennek a szögnek a megengedett értéke nem lehet kisebb 26°-nál. A kúpos menet profilcsúcs-szögének szabványos értéke – 60°.
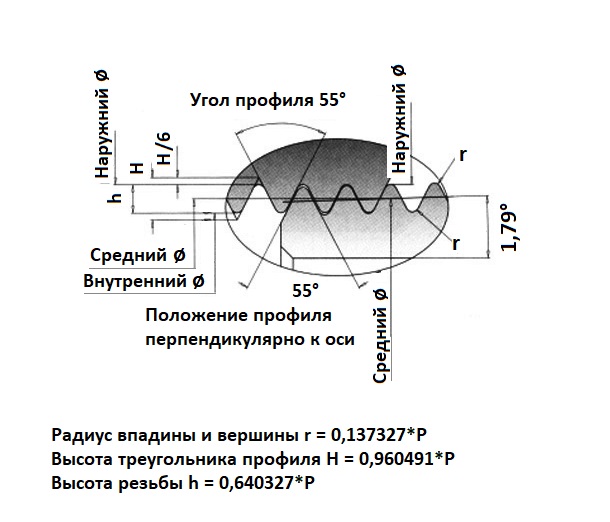
A csőmenetek jellemző sajátossága, hogy a profil csúcsa lekerekített. A vágási szabványok betartása esetén a lekerekítés mértéke a menetsugár méretének 10%-a.
Ezzel a vágási technológiával jelentősen csökkenthetők a belső feszültségek a menetprofil által elfoglalt kis fémfelületen.
A GOST 6357 által meghatározott tűrések a hengeres és kúpos menet mellett metrikus menetek készítését is előírják csöveken.
Itt a dőlésszög szabványértéke 55°, ami miatt a menetszám növekszik egy adott hosszúságú szakaszon a más típusú menetekkel azonos hosszúságú szakaszhoz képest.
Ennek eredményeként magasabb tömítettségi fokú csatlakozás jön létre, de az ilyen csatlakozások használata növeli a munkaigényt.
A GOST előírásai szerint a csöveken lehetőség van toló- és trapézmenet készítésére is. A gyakorlatban azonban ezeket a menettípusokat nem használják alacsony üzemi szilárdságuk miatt.
A vízvezeték-szerelési munkák során különböző csőkötési módszereket alkalmaznak. A módszer kiválasztása nagymértékben függ a csővezeték anyagától és annak “felelősségi körzetétől”. A menetes csatlakoztatást olyan szakaszokon javasolják használni, amelyek hozzáférhetőek az időszakos ellenőrzéshez.
A csövek alternatív csatlakoztatási módjairól szóló információk a következő cikkekben találhatók:
- Csövek vízvezeték-szerelési csatlakozási módjai: az összes lehetséges kivitelezési változat áttekintése
- Műanyag csövek összekötése fém csövekkel: módszerek és szerelési példák elemzése
- Rézcsövek összekötése: utasítások és különböző szerelési technológiák összehasonlítása
- Hegesztés nélküli csőbekötés: a hegesztő- és bekötési munkák technológiája
Következtetések és hasznos vidéó a témából
A csőmenet vágásának minden fortélya egy videóban:
A csöveken lévő menetes csatlakozások létrehozásával, üzemeltetésével és karbantartásával kapcsolatos ismeretek mindig aktuálisak mindenki számára, aki házimunkával, vízvezeték-szereléssel és egyéb mérnöki kommunikációs rendszerekkel foglalkozik.
Ezen információk nélkül nem lehet minőségi javításokat végezni, csővezeték-rendszereket korszerűsíteni, vagy egyszerűen csak fenntartani a háztartási gazdasági rendszerek működését.
Van hozzáfűzni valója, vagy kérdése merült fel a csövek menetvágásával kapcsolatban? Kérem, hagyjon megjegyzést a bejegyzéshez, ajánlja fel saját módszereit és hatékony eszközeit a menet készítéséhez. A kapcsolatfelvételi űrlap az alsó blokkban található.
 Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése
 Hogyan készítsünk csődobozt a WC-ben: áttekintés a legjobb csővezeték-elrejtési módokról
 Hogyan rejtsük el a csöveket a fürdőszobában: a legjobb csőálcázási módszerek áttekintése
 Műanyag csövek összekötése fém csövekkel: a legjobb módszerek és szerelési finomságok elemzése
 Bekötés csőbe hegesztés nélkül: a bekötési munkák technológiájának áttekintése
 Csövek vágása szögben: különböző módszerek előnyei és hátrányai + munkavégzési példa
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
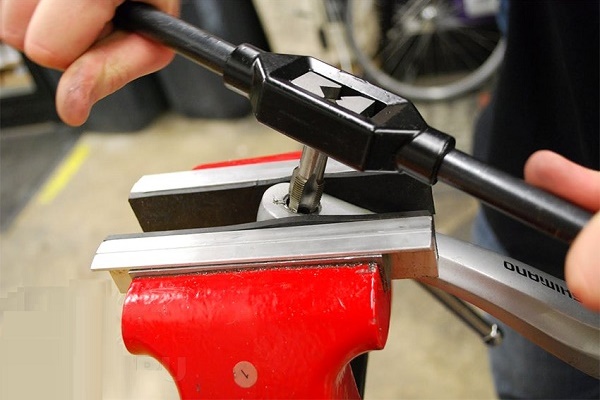
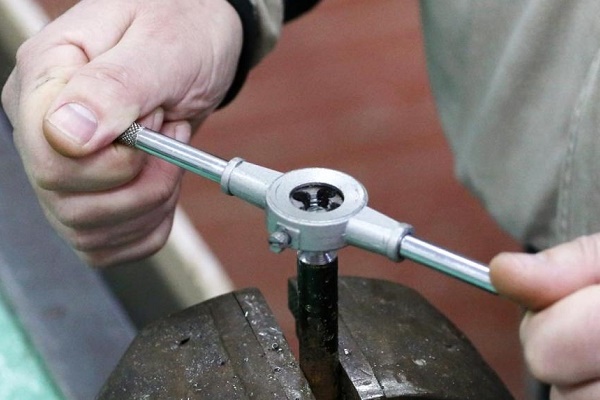
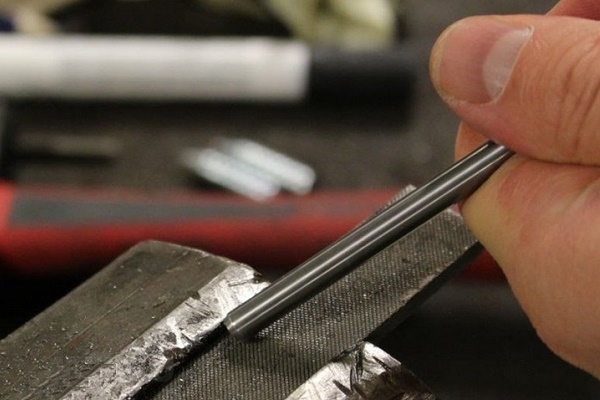
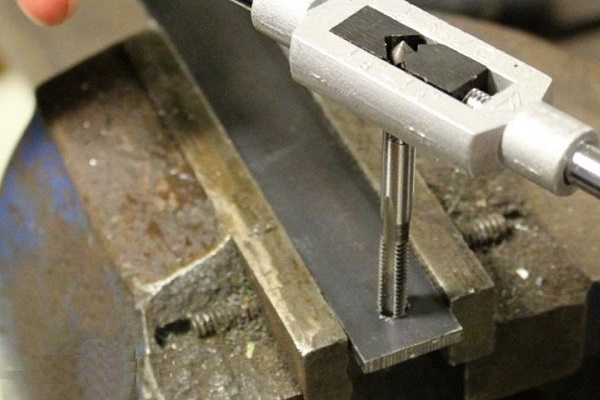
Kézzel, menetfúrókkal készítem a menetet a csöveken. Nekem tömör készletem van. Ebben semmi nehéz nincs. Fontos a gyakorlat. Megtisztítom a csövet, befogom a satuha, és fogom a hajtókart a megfelelő menetfúróval. Forgató mozdulatokkal fokozatosan vágom. Fontos az első 2 menetet elvágni, utána könnyebben megy. Nem gyakran alkalmazom, nagyobb mennyiségben persze kluppal kell vágni.
Nálam minden rendkívül egyszerű. Cső, satu és menetfúró. Úgy gondolom, hogy a menetvágásért fizetni semmi értelme, mivel egy-két perc alatt elkészül. Ha persze nincs gyakorlat, akkor lehet venni előre vágott menetes csöveket is, azonban “helyszínen” hosszra ilyen darabokat nehéz kiválasztani, őszintén szólva gyakorlatilag lehetetlen. Szóval mindenkinek azt javaslom, vegyen egy készlet menetfúrót.
A vágószerszám minősége fontos. Amikor az első kluppot vettem, (mint később kiderült) borzalmas minőségű menetfúrók voltak hozzá. A menetet rendkívül nagy erőfeszítéssel vágtam, különféle kenőanyagokkal (folyékony, plasztikus) kentem – keveset segítettek. És, ó boldogság, egy nap eltört a menetfúró (klupp). Gyorsan vettem egy újat… És kiderült – hónapokig szakadtam meg.
A jó tanító az – tapasztalat, de azért jobb előbb egy hozzáértő embertől elméletet szerezni. Nekem azonban nem akadt ilyen.