Csövek vágása szögben: különböző módszerek előnyei és hátrányai + munkavégzési példa

A csövek széles körben elterjedt építőanyagok. Különböző rendszerek szerelésénél használják őket. A szerelés során előfordulnak olyan helyzetek, amikor a csöveket szögben kell összeilleszteni. Az ilyen munkák elvégzésének technológiája nem szabványos, de ismerni kell.
Az összekötés bonyolult konfigurációjának létrehozásához szükség van a csövek szögben történő vágására. El fogjuk magyarázni, hogyan hajtják végre ezeket a műveleteket, és milyen vágási módszerek léteznek.
A cikk tartalma:
Csövek szögben történő vágásának technikái
A munkatechnikákat – egyenes vagy szögben történő vágást – vizsgálva figyelembe kell venni a megmunkálandó termékek eltérő anyagát. Így a polipropilénből vagy vékony rézből készült tömlőket könnyebb és egyszerűbb vágni, mint a vastag falú acélcsöveket.
A kis átmérőjű műanyag termékeket a kívánt szögben vágják le speciális olló segítségével. A szöget egy közönséges szögmérővel lehet ellenőrizni. A polimer csövek vágása szintén elvégezhető egy közönséges, finom fogazatú fűrésszel.
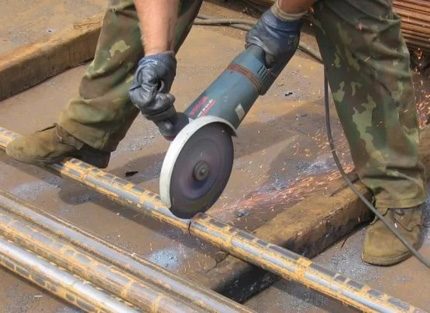
A szerelés során leggyakrabban a víz-, csatorna- és szellőzőcsövek 45°-os szögben történő vágására van szükség.
Nézzük meg, milyen eszközöket használhatunk a különböző szögű vágásokhoz.
Papírsablon a csőhöz
A viszonylag pontos vágás érdekében alkalmazhat egy egyszerű módszert, ahol egy hétköznapi papírlap szolgál sablonként. Például egy A4-es nyomtatópapír kiválóan alkalmas sablon készítésére.
A lapot előzetesen vonalzó segítségével négyzet alakúra kell jelölni. A négyzet átlójának hosszának meg kell egyeznie a levágandó cső kerületével. A felesleges laprészeket le kell vágni.
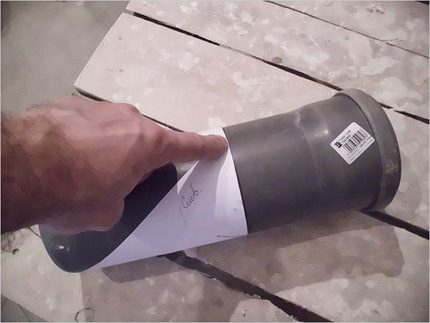
Ezután a következő lépések:
- Hajtsa félbe a lapot átlósan, illessze össze a szemközti sarkokat.
- A kapott háromszöget úgy forgassa el, hogy az átfogó vonala merőleges legyen a cső tengelyére.
- Ebben a helyzetben tekerje a papírt a cső felületére, illessze össze az átfogó végpontjait.
- Jelölje meg markerrel a vágási vonalat a háromszög bármelyik befogója mentén.
- Vágja le a csövet a megjelölt vonal mentén.
Ezzel a módszerrel kényelmesen jelölhetők és vághatók a 45°-os szögű csövek 32–63 mm-es átmérőtartományban. A jelölés kényelmének növeléséhez vastag, de puha papírt ajánlott használni. Használható még paronit és hasonló anyagok is.
Hogyan válassza ki megfelelően a műanyag csövekhez való csővágót és hogyan használja a gyakorlatban, részletesen le van írva az általunk javasolt cikkben.
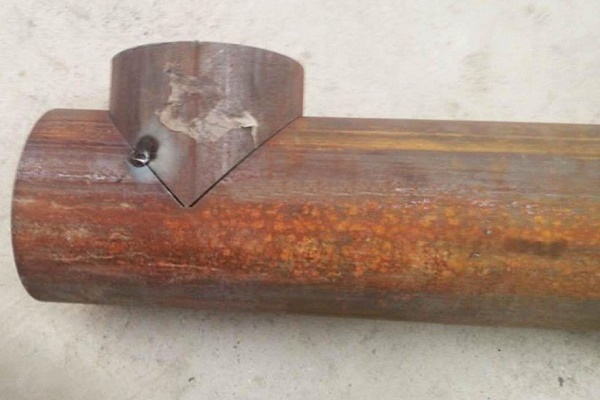
A gondosan elkészített sablonok a cső idomvágásához rendkívül nagy pontossággal teszik lehetővé a vágásokat. Ennek ellenére az előkészített darabok közötti hézag nem zárható ki. Fémcsövek összekötésekor ezt a hézagot hegesztési varrat “zárja le”, míg műanyag alkatrészek összekötésekor speciális forrasztózsinórt használnak.
Vágási szögek kiszámítására szolgáló programok
A sablonok szerinti vágás technológiája lehetővé teszi különböző vágási szögek elérését. De a 45°-tól eltérő szögek sablonjának elkészítéséhez már matematikai számításokra van szükség, és a számított adatok alapján ki kell vágni egy sablont papírból vagy hasonló anyagból.
Igaz, léteznek olyan számítógépes programok, amelyek célja, hogy megkíméljék a mestert a számítások elvégzésétől. A csővágáshoz szükséges sablonokat ezek a programok nyomtatón nyomtatják ki.
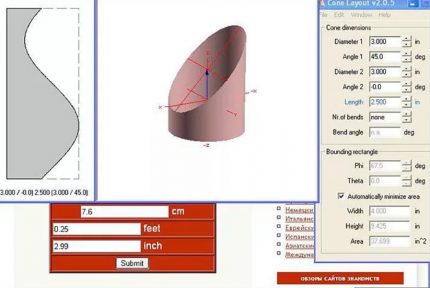
Egy egyszerű számítási program, amely MS Excel alkalmazásra épül, lehetővé teszi a sablon kiszámítását és elkészítését gyakorlatilag bármilyen csőátmérőhöz és kívánt vágási szöghez.
A felhasználónak mindössze annyit kell tennie, hogy beírja a megfelelő értékeket a „Külső átmérő” és a „Vágási szög” cellákba. E paraméterek alapján létrejön egy sablon, amely nyomtatásra küldhető.
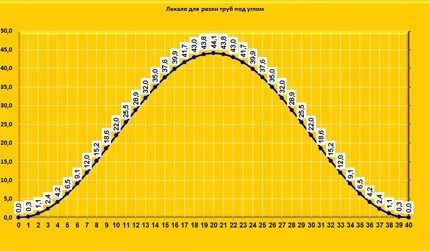
A program hátránya, hogy nem veszi figyelembe a sablon lap vastagságát, ami kisebb pontatlanságokhoz vezet.
Csővágó gérvágó
Létezik egy egyszerű szerszám, amelyet gyakran használnak a háztartásban, főleg fa megmunkálásához. Neve: gérvágó doboz. Nos, ugyanez az eszköz alkalmas csövek vágására is, ráadásul különböző szögekben.
Gérvágó doboz kapható a boltokban, de ha akarjuk, mindig elkészíthetjük saját kezűleg is, és a szerkezetet a kívánt csőátmérőhöz igazíthatjuk:
- Vegyünk egy fa deszkát, melynek szélessége megegyezik a cső átmérőjével, hossza pedig 400-500 mm.
- Vegyünk még két ugyanolyan méretű deszkát, de a szélességüket növeljük meg az első deszka vastagságával.
- A három deszkából állítsunk össze egy szerkezetet fordított „U” alakban, ahol az alapot az első deszka képezi.
- A szerkezet középső részén jelöljünk ki egy téglalapot, amelynek két oldala az oldalsó deszkák belső határai mentén halad.
- Osszuk fel a téglalapot átlókkal, és a felső oldalsó deszkák élein kapott vonalak mentén vágjunk lefelé az alapig.
Így készül a sablon a 45°-os szögben történő vágáshoz. De szögmérő segítségével gyakorlatilag bármilyen szöget bejelölhetünk, és a cső adott szögű vágásához elkészíthetjük a bevágásokat.
A gérvágó doboz előnye – a szerszám többszöri használatra alkalmas. A szerszám addig használható, amíg a rései falainak kopása lehetővé teszi a nagy vágási pontosságot. Javasolt a szerszám falait a fánál nagyobb szilárdságú anyagból készíteni.
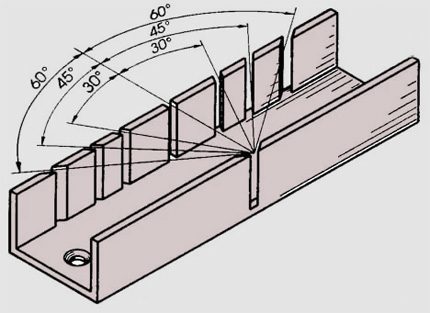
A módszer előnyei nyilvánvalóak – egyszerűség, az eszköz (gérvágó) könnyű elkészíthetősége, gazdaságosság, sokoldalúság. A hátrányai a munka ilyen típusú szerszámozással: a gérvágó méretének a csőátmérőhöz való igazításának szükségessége a pontos vágás feltétele mellett. Vagyis minden egyes csőhöz saját szerszámot kell készíteni.
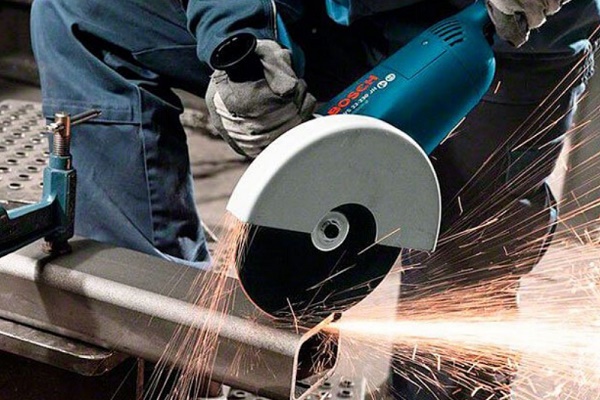
Ezenkívül a gérvágóval csak fémfűrésszel vagy csővágóval (műanyag termékekhez) lehet csövet vágni. Vastag falú fémcsövek esetén, sarokcsiszolóval történő vágáshoz ez a szerszám nem alkalmas.
Egyszerű vágási segédeszköz
A kerek és négyszögletes keresztmetszetű, kellően vastag falú fémtermékeket kényelmesen lehet szögben vágni egy egyszerű elektromechanikus eszközzel.
Az ilyen szerszám vágóeleme egy vágókorong vagy körfűrész, amely az elektromotor tengelyére van rögzítve. Maga az elektromotor a vágóval együtt a teljes szerszámozás része, amely tartalmaz egy munkapadot, egy ingatartót és egy szorítót.
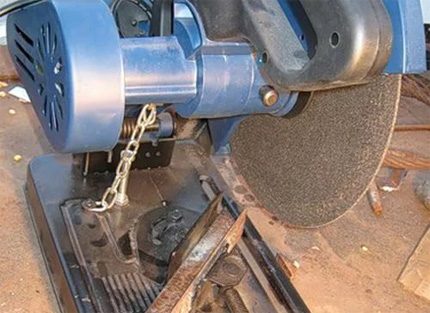
A cső kívánt szögbe állításához és rögzítéséhez egy hagyományos szorítót és két fém szögvasat használnak. Az egyik szögvas (rövid) a forgó mechanizmus – az inga – alapjához van rögzítve. A második szögvas (hosszú) szabad állapotban van.
A cső elhelyezésének és vágásának folyamata:
- A forgó mechanizmussal beállítják a kívánt vágási szöget (például egy vonalzó és egy szögmérő segítségével).
- A beállított helyzetet a szorítócsavarok rögzítik.
- A rövid és a hosszú szögvas közé behelyezik a csövet, és a szorító csavarjával rögzítik.
- Feszültséget kapcsolnak az elektromotorra.
- A vágókorongra enyhe nyomást gyakorolva, a csövet a kívánt helyen vágják el.
Ennek a módszernek az előnyei: gyors munka, tiszta vágás, nagyszámú cső rövid idő alatt történő megmunkálásának lehetősége.
Hátrányok: korlátozott háztartási használat, fokozott zaj, csak kis és közepes átmérőjű csövekkel való munka. Továbbá a vágási folyamat a szerszámozással helyhez kötötten, a szerelési helytől távol történik, ami nem mindig elfogadható.
Ha Ön otthon réz csővezetéket szeretne készíteni, akkor különleges csővágókra lesz szüksége, amelyek kiválasztási szabályait javasoljuk megismerni.
A téglalap keresztmetszetű munkák finomságai
A téglalap keresztmetszetű csövek vágásához ajánlott előre elkészíteni a szögvasak sablonszerű darabjait. Ezeket könnyen elkészítheti egy fém szögvasból, miután ugyanazzal a szögmérővel előzetesen bejelölte.
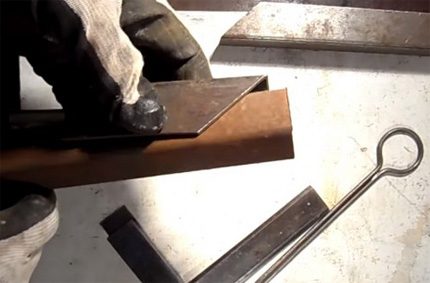
A jelölés elvégezhető különböző szögértékekre. A sablon használatához elegendő azt a négyszögletes csőhöz illeszteni a kívánt helyen, és megjelölni a vágási vonalat. Ezután bármely megfelelő szerszámmal elvégezhető a vágás a megjelölt vonal mentén.
Precíziós vágóberendezések
A márkás berendezések között, amelyeket otthoni használatra is lehetne alkalmazni szögben történő vágáshoz, érdemes figyelmet fordítani az olasz gyártású gépekre.
A MASS cég Mini Cut szalagfűrészgépe – kompakt készülék kézi szorítóval, amely nemcsak csövek, hanem szögvasak, rudak és profil elemek megmunkálására is alkalmas.
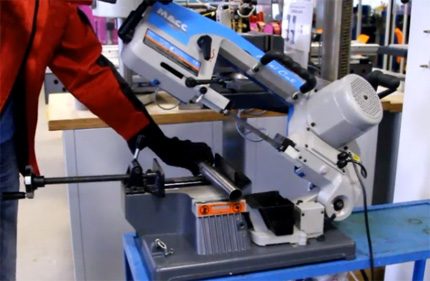
A gép lehetővé teszi a vágási szög beállítását 0 és 45º között. A művelet szalagfűrészlap segítségével történik, percenként 45 oda-vissza mozgás sebességgel. A készülék egy 370 W teljesítményű villanymotorral van felszerelve, amely a háztartási hálózatról táplálható. A vágható körcső maximális megengedett átmérője 65 mm.
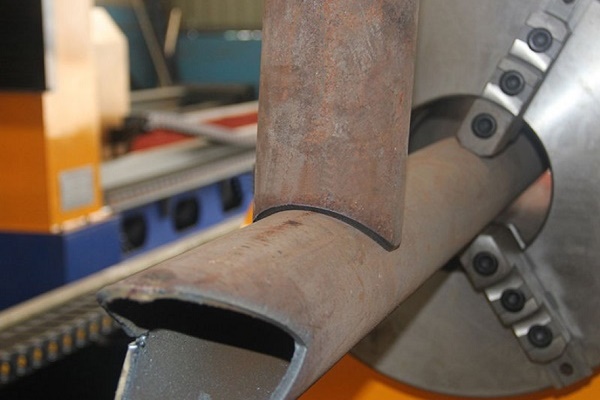
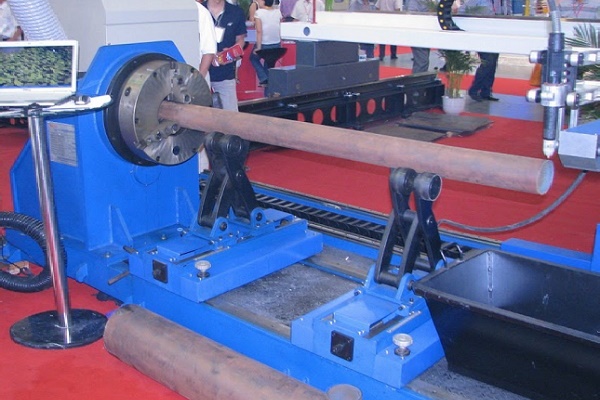
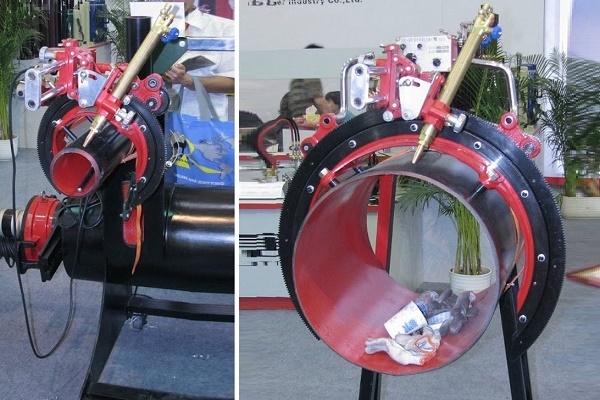
Ipari méretekben számos elektromechanikus és elektromos hajtású berendezést fejlesztettek ki csővágáshoz. A technikailag bonyolult készülékek nagy pontossággal teszik lehetővé a termikus, oxigénes és plazmavágást:
Ipari modellek (a BSM példáján)
Léteznek speciális ipari célú gépek a pontos szögben történő vágási műveletek elvégzésére. Jó példa: a «BSM» márkanév alatt gyártott készülékek. A gépek gyártója a német Rexinger vállalat.
Igaz, hogy a «BSM» sorozatú gépek kizárólag meglehetősen nagy átmérőjű polipropilén csövek megmunkálására szolgálnak. Támogatott a PP, PVC, PE, PVDF típusú termékek feldolgozása.
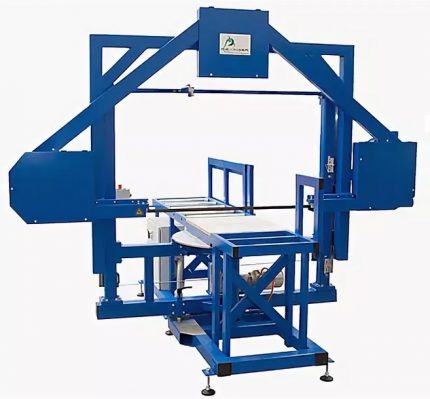
A gép vágószerszáma egy szalagfűrész, amelynek köszönhetően 0 és 67,5° közötti szögekben történik a vágás. A folyamat pontosságát egy lézeres vágásfelismerő biztosítja.
Annak ellenére, hogy a berendezés konfigurációja nagy átmérőjű termékekre lett tervezve, egy speciális asztal alkalmazásával sikeresen vághatók kis átmérőjű csövek (50–200 mm) is, amelyeket egyszerűbb csővágóval darabolni. A «BSM» készülékek széles modellválasztéka kerül gyártásra.
Termikus módszerek alkalmazása
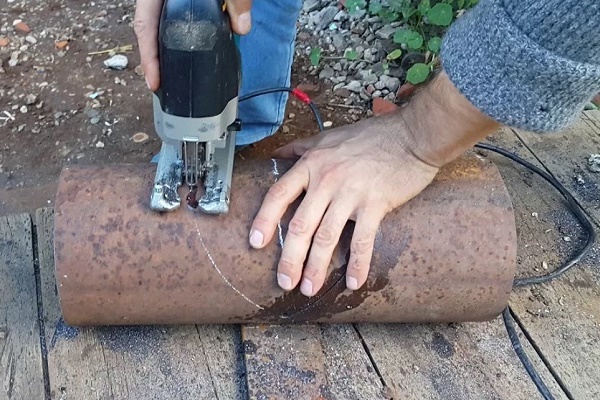
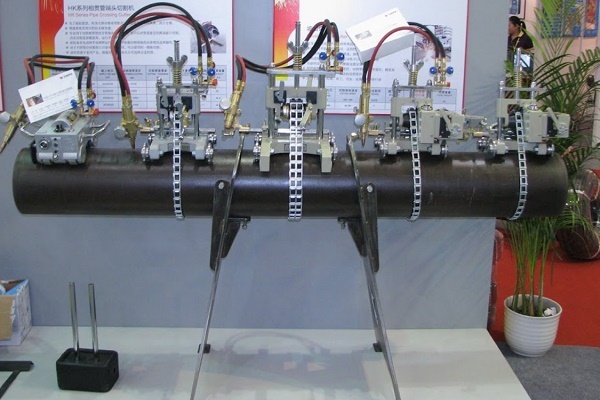
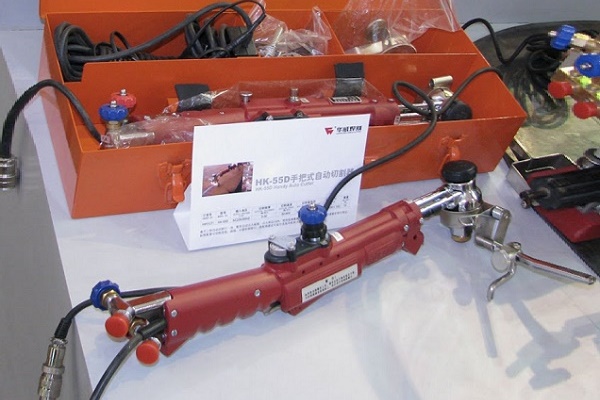
A mechanikus módszereken kívül gyakran alkalmaznak termikus módszereket is, ahol hegesztő- vagy vágókészülékek szolgálnak szerszámként. Például autogén gázvágó vagy hagyományos hegesztőgép (egyen-/váltóáramú).
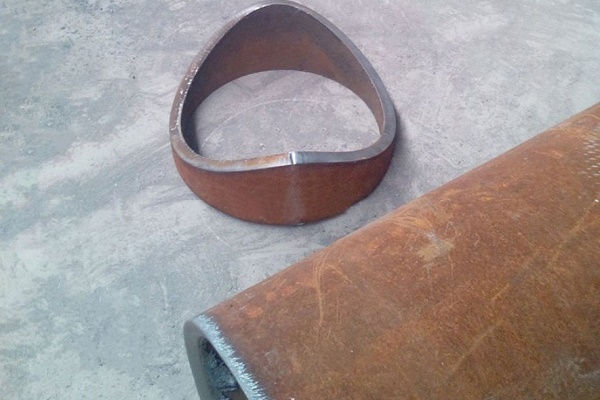
Az ilyen készülékek segítségével vastag falú fémcsövek vághatók. Azonban rendkívül nehéz elektromos hegesztéssel vagy gázautogénnel tökéletesen egyenes, minőségi vágást elérni.
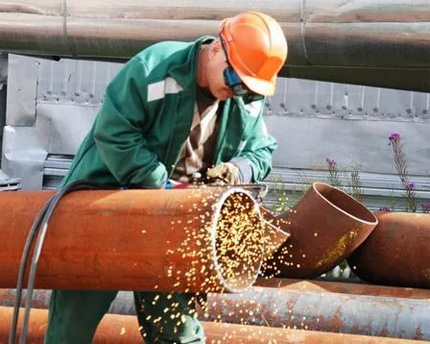
Az elektromos hegesztéssel és autogénnel történő vágás technológiája mindenhol elterjedt. A módszer nem biztosít nagy vágási pontosságot, de csövek szerelésekor ez a tényező gyakran nem meghatározó.
Általában a termikus vágás után a termékeket további megmunkálásnak vetik alá. Kiegyenlítik a vágási vonalat, beállítják a kívánt szög értékét. Ez a megközelítés gazdaságtalan, mivel további mechanikai megmunkálási költségekkel jár.
Általában a termikus vágási módszert az ipari-termelési szférában alkalmazzák. Igaz, a közműszolgáltatók is gyakran alkalmazzák ezt a módszert.
A termikus vágást műanyag anyagok megmunkálására is használják. Léteznek eszközök – termikus guillotine-ok. Az ilyen készülékek éles, vékony pengéje magas hőmérsékletre hevül, majd elvégzik a vágást.
A termikus guillotine-ok támogatják a szögletes vágást, és ebben rejlik az előnyük. Azonban ezek az eszközök nem használhatók olyan keményebb anyagok megmunkálására, mint a polivinil-klorid, fa, faforgácslap.
A fém-műanyag csövek vágásához olyan csővágókra van szükség, amelyek képesek egyenletesen feldarabolni a többrétegű szerkezetű termékeket. Az általunk ajánlott cikk azok változataival és alkalmazási módjaival foglalkozik.
Következtetések és hasznos vidéó a témából
A videóban bemutatjuk a számításokat és a gyakorlatot a cső 45°-os és 90°-os szögben történő vágásához.
Minden egyes szerelési esethez kiválasztható a legkényelmesebb és legkevésbé költséges vágási mód. A konkrét választás függ a cső anyagától, átmérőjétől, falvastagságától.
Egyszerű jelölési módszereket alkalmazva elég pontosan megkapható az a szög, amely alatt a darabot le kell vágni. Ugyanakkor bonyolult számítási módszereket használva lehetőség van nem szabványos szögek nagy pontosságú vágására.
Van hasznos információja a cikk témájával kapcsolatban? Kérdései merültek fel az anyaggal való ismerkedés során, vagy vitatható pontokat talált? Kérem, írja meg észrevételeit az alábbi megjegyzésblokkban.
 Fém-műanyag csövek nyomáspróbája: a munkák sorrendje és finomságai
 Hogyan történik a fémcsövek hajlítása: a munka technológiai finomságai
 Présidomok műanyag bevonatú fémcsövekhez: típusok, jelölések, rendeltetés + szerelési munka példa
 Rézcsövek forrasztása: lépésről lépésre a munkafolyamat és gyakorlati példák.
 Polietilén csövek hegesztése: módszerek összehasonlítása + szerelési útmutató
 Csövek cseréje a fürdőszobában: lépésről lépésre útmutató a munkák elvégzéséhez
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Sehol sincs jó módszer, mindenhol csak szemét! Mit képvisel, hogy egy papírt háromszögbe hajtva rátesszük a csőre… őrület! Kipróbáltam, kartonból és 45 fokos szögmérővel, hogy TÖKÉLETES ovális vonalat kapjak… Mindenki azt hiszi, mit hisz… az eredmény – trágya!
Nézze meg legalább a számtalan videót a YouTube-on, mindenkinek sikerül. Lehet, hogy a probléma nem a módszerben, hanem a kivitelezésben van? Ráadásul meg kell érteni, hogy manuálisan nehéz tökéletes eredményt elérni. Még az iparban is van 0,5 fokos tűrés.