Fém-műanyag csövek nyomáspróbája: a munkák sorrendje és finomságai

A hagyományos acélcsövek sikeres alternatívája a fém-műanyag technológiai termék. Különösen népszerűvé vált a szaniter szférában. A fém-műanyagot nyomás alatti kommunikációk, nyomásmentes meleg- és hidegvíz-ellátási körök, valamint fűtési rendszerek összeszereléséhez és javításához használják.
A kötések kialakításához egyszerű és hozzáférhető módszert alkalmaznak – a fém-műanyag csövek préselését. Elmondjuk, hogyan készül ez a munka, milyen szerszámra lesz szüksége a házilagos vízvezeték-szerelőnek a rendszerek építéséhez vagy helyreállításához. Ajánlásaink segítenek a legmagasabb minőségű eredmény elérésében.
A cikk tartalma:
Préselés: a fogalom tágabb értelemben
Maga a «préselés» fogalma, a fém-műanyag csövekre vonatkozóan, a szó tágabb értelmében értelmezendő. Például a préselés alatt gyakran a hidraulikus vagy pneumatikus módszerrel végzett szabványos vizsgálatokat értik.
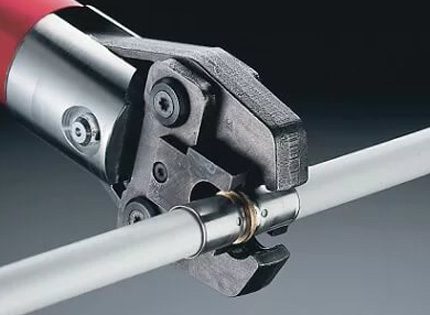
A modern gyakorlat azonban azt mutatja, hogy a «préselés» kifejezés logikusan illik a szerelvény és a fém-műanyag cső összekötési eljárásához is. Ezt a kötéstípust erőpréselés technológiával, speciális szerszám (présfogó) alkalmazásával végzik.
A szerelési körülményektől és az alkalmazott technológiáktól függetlenül a fém-műanyag csöveken alapuló vízvezeték- vagy más kommunikációs rendszerek kiépítését tömítettségi és szilárdsági vizsgálatok kísérik.
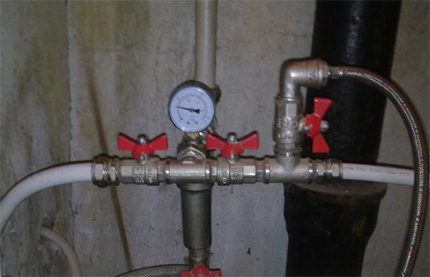
Általában a vizsgálati folyamat hidraulikus módszerrel történik. De nem kizárt a vizsgálatok pneumatikus módszerrel történő elvégzése sem.
A fém-műanyag préselésének módszerei
A hidraulikus módszer szerint a fém-műanyag csöveket vízzel töltik fel, majd a nyomást a beállított értékekre növelik. A vizsgálatok kiterjedhetnek a teljes szerelt vezetékre vagy annak csak egyes szakaszaira.
A pneumatikus módszer sűrített levegőt használ víz helyett. Ezt a nyomáspróba-módszert kevésbé hatékonynak és veszélyesebbnek tartják a hidraulikus változathoz képest. És nem számít, hogy fém vagy fém-műanyag csöveket vizsgálnak.
1. változat: hidraulikus
A folyamat semmiben sem különbözik a szabványos változattól, amelyet acél vízvezetékeknél alkalmaznak. Az egyetlen apróság, hogy a műanyag csövek üzemi nyomása alacsonyabb, mint a fém termékeknél megszokott.
Ennek megfelelően a vizsgálati nyomást a műanyag üzemi nyomásának szabványos beállításai alapján számítják ki a következő képlettel:
Ri = Rrp * 1,5,
Ebben Ri a vizsgálati nyomás; Rrp a műanyag cső üzemi nyomása.
A csővezetékben lévő víz hőmérséklete eközben plusz 5 – 40 °C között megengedett.
Az eljárás menete:
- Előkészíteni a vizsgálandó szakaszt (csapokat, dugókat elhelyezni).
- Két nyomásmérőt elhelyezni a vezeték különböző pontjain.
- A vezeték felső szintjére légtelenítőt szerelni.
- A vezeték alsó szintjére vízszivattyút csatlakoztatni.
- A vezetéket megtölteni vízzel alulról felfelé.
- Kinyitni a légtelenítőt, hogy a levegő távozzon a rendszerből.
A fém-műanyag csövekből álló vezetékben a nyomást lassan kell növelni, elkerülve a hirtelen ugrásokat. Az ilyen nyomásnövelési feltételeket a kézi hidraulikus prés biztosítja.
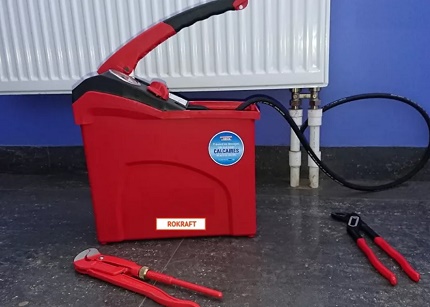
Amíg a nyomásérték meg nem közelíti az üzemi szintet, ajánlott időszakonként szemrevételezéssel ellenőrizni a lehetséges szivárgási helyeket.
Az ilyen helyek általában a következők:
- „cső a csőben” jellegű csatlakozások;
- a cső és a fitting érintkezési pontja;
- a csapok és dugók beépítési pontjai.
A fém-műanyag csövekben a nyomásnak a munkaparaméter 1,5-szeresét meghaladó értékre való növelése csak akkor megengedett, ha a vizsgált vezeték közelében nincsenek emberek.
A csővezetékben beállított vizsgálati nyomást meghatározott ideig fenn kell tartani. A háztartási használatra tervezett fém-műanyag csövekből készült vízvezeték esetében a minimális tartási idő öt perc.
Az elfogadott minimális vizsgálati idő alatt a nyomásesés az ellenőrző manométerek beépítési pontjain nem megengedett. Ha az ellenőrző műszereken negatív irányú változások figyelhetők meg, ez az állapot a rendszer hiányos tömítettségére utal.
Le kell csökkenteni a nyomást az üzemi értékre, és alaposan ellenőrizni a lehetséges szivárgási helyeket a fém-műanyag csövek teljes szakaszán. A feltárt hibákat ki kell javítani, és meg kell ismételni a vizsgálati eljárást.
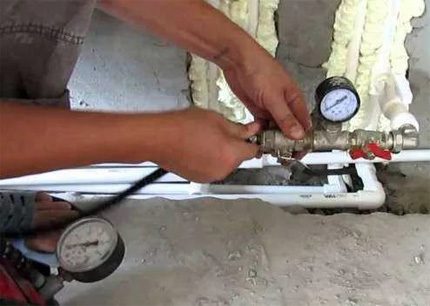
A tömítettségi vizsgálat sikeres, ha az alábbi feltételek teljesülnek:
- szemrevételezéssel nem észlelhető szivárgás;
- szemrevételezéssel nem észlelhető csőfal-repedés;
- öt percig nem tapasztalható nyomásváltozás az ellenőrző manométereken;
- nincs látható alakváltozás a csővezetékeken.
Mindazonáltal pontosítani kell: ha a tartási idő meghaladja az ötperces intervallumot, megengedett a vizsgálati nyomás csekély mértékű csökkenése a fém-műanyag csövekben lévő víz természetes hőmérséklet-változása miatt.
2. változat: pneumatikus
Ha valamilyen okból nem lehetséges a hidraulikus nyomáspróba elvégzése, alternatívaként a pneumatikus vizsgálat megengedett.
A pneumatikus vizsgálat módszertana némileg eltérő tömítettség-ellenőrzési móddal rendelkezik, de összességében gyakorlatilag megismétli a hidraulikus módszert. Ezt a technológiát nem olyan gyakran alkalmazzák kifejezetten csöveken, de egyes berendezések, például tágulási tartályok, kazánok, hőcserélők stb. nyomáspróbájára széles körben használják.
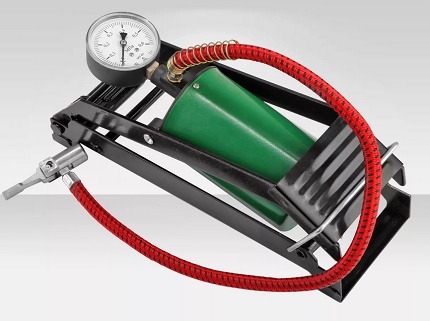
A pneumatikus nyomáspróba során a szivárgási helyek észlelésére általában szappanos oldatot használnak. A szerelt vezetéket Ri = Rrp * 1,15 nyomású levegővel töltik fel, és a potenciális szivárgási helyeket szappanos oldattal locsolják. A levegő kiáramlását a buborékok kidudorodása alapján határozzák meg.
Ez az ellenőrzési módszer lehetővé teszi még a kisebb szivárgások vizuális észlelését is. Az ellenőrző személy számára azonban meglehetősen nehéz nyomon követni a szivárgásokat a vizuális megfigyelés számára nehezen hozzáférhető helyeken.
A pneumatikus vizsgálati módszer teljesen alkalmas a fém-műanyag csövek idomokkal történő csatlakozásainak tömítettségi tesztelésére, vagy a „cső a csőben” séma szerint. Amikor azonban a csővezetékrendszer szilárdsági vizsgálatára van szükség, ez a módszer nyilvánvalóan nem a legjobb. Ilyenkor a hidraulikus vizsgálati módszerhez kell fordulni.
A préselés, mint kötési módszer
A fém-műanyag csövek szerelésének gyakorlatában többféle, mindenféle csatlakozás elvégzésére alkalmas módszert alkalmaznak:
- forrasztással;
- anyás csatlakozással;
- préscsatlakozással.
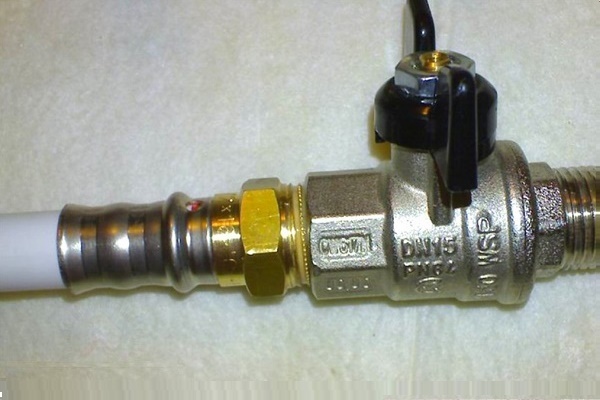
A három közül az utolsó módszer maga a fém-műanyag cső préselése a fittinggel való csatlakozásnál.
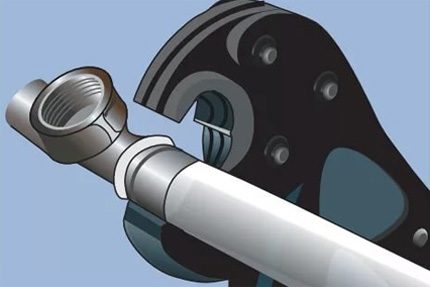
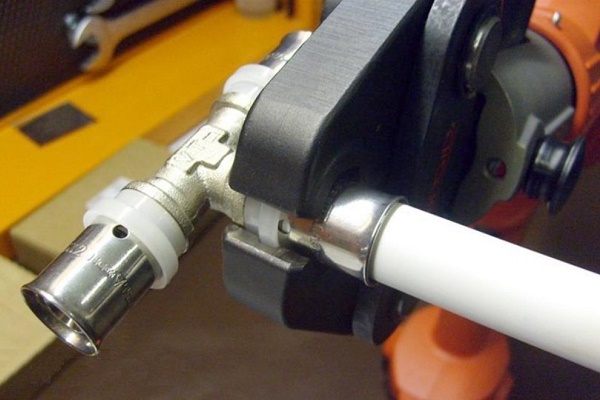
Az ilyen préselés módszere egyszerű műveletekkel jellemezhető, amelyeket még egy nem szakember vízvezeték-szerelő is el tud végezni. Az egyetlen apróság, hogy a munkához úgynevezett préscsípőfogóra van szükség – egy speciális szerszámra, amellyel megbízható préscsatlakozás hozható létre.
Összességében a préscsatlakozási módszer alkalmazásával végzett munkákhoz a következő szerszámkészlet szükséges:
- csővágó fém-műanyag csövekhez;
- kalibráló, tágító, letöréskezelő;
- préscsípőfogó.
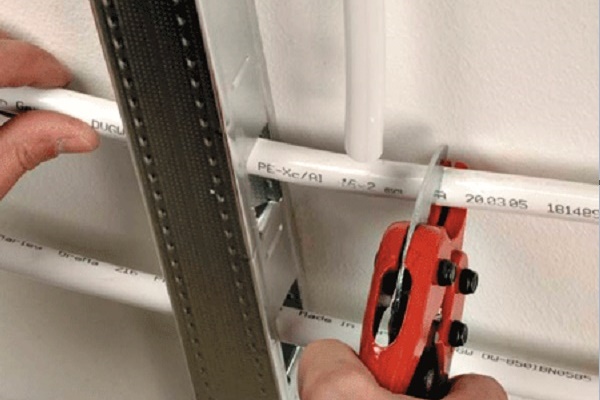
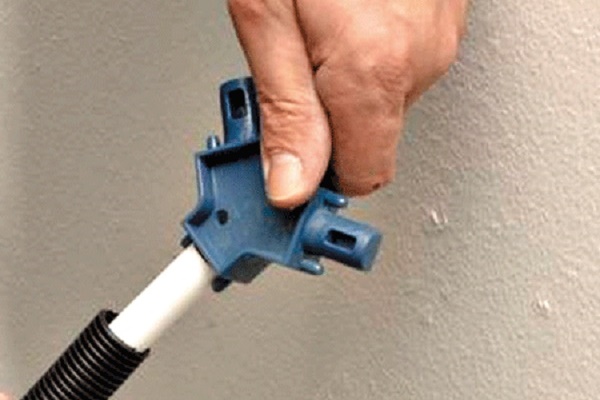
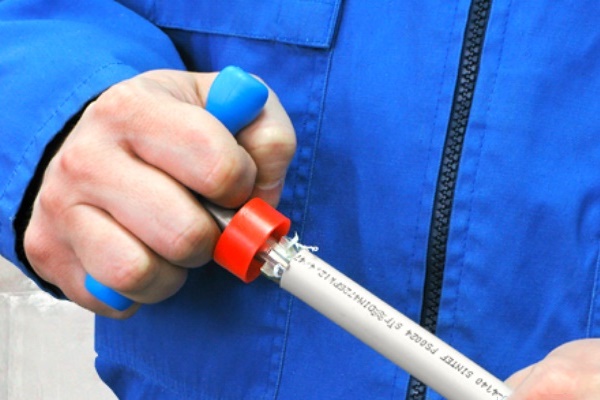
A csővágóval egyenes vágás történik a kívánt méretre, a cső deformációja nélkül és derékszögben. A kalibrálóval és a letöréskezelővel a fém-műanyag cső végrészét készítik elő a későbbi, fittinggel való összekapcsoláshoz.
Néha a munkához tágítóra is szükség van. A préscsípőfogó különleges helyet foglal el a folyamatban. Pontosan ezzel az eszközzel végzik el az előkészített csatlakozás préselését.
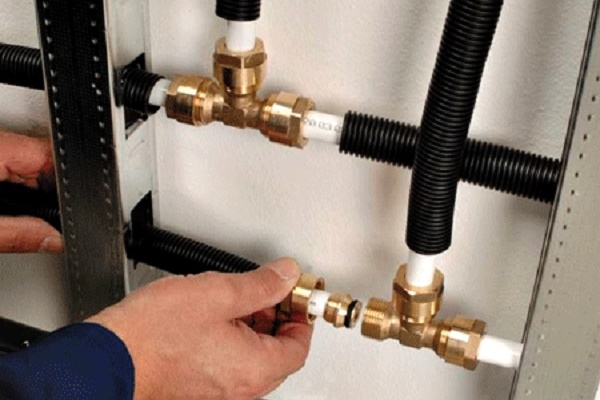
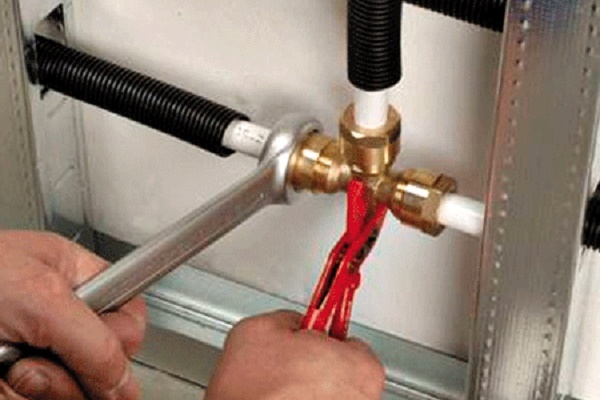
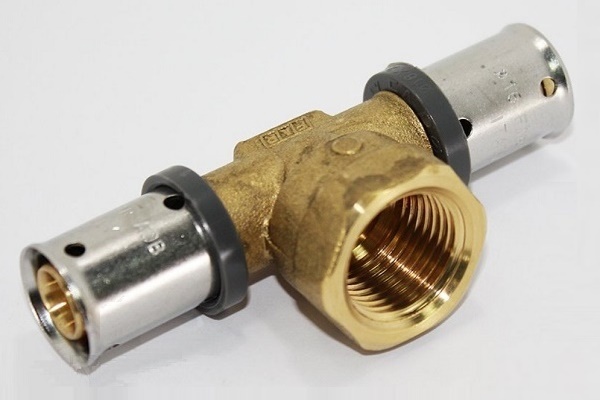
A fém-műanyag csővezetékek összeszerelésénél préscsatlakozású és kompressziós (más néven menetes) idomokat használnak, beépítésük lépései sokban hasonlóak:
Hogyan préseljen egy fém-műanyag csövet?
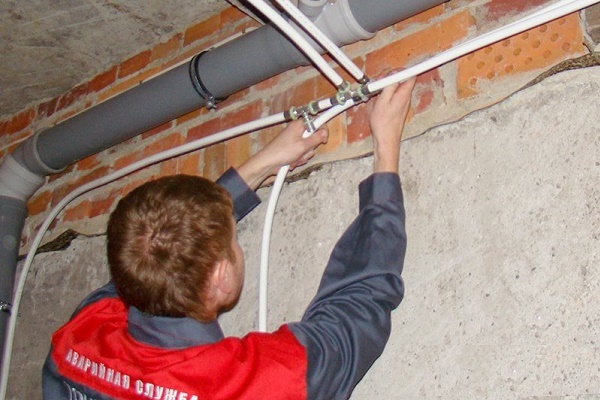
A műanyag-bevonatú alumíniumcső és a szerelvény összekötésére szolgáló préselési eljárás az alábbi műveletsort foglalja magában:
- A műanyag-bevonatú alumíniumcső méretre vágása.
- A végdarabok kalibrálása.
- Letörés eltávolítása a belső sugár mentén.
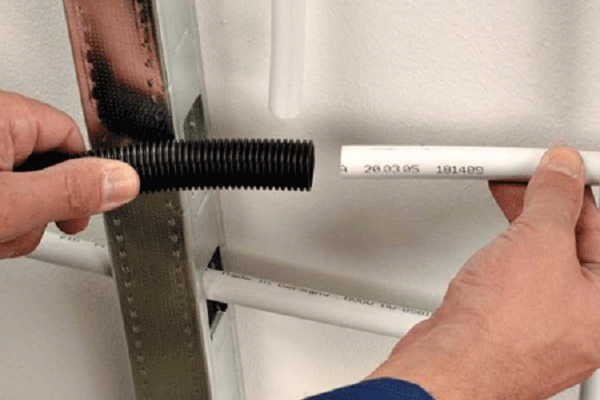
Ezután a préselőhüvelyt a cső végére kell helyezni.
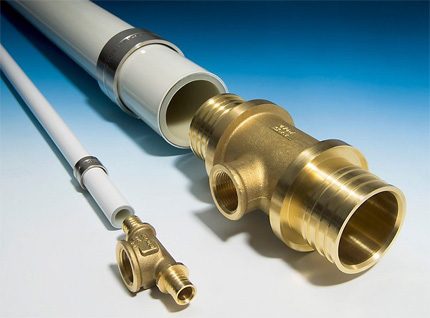
Ezen műveletek után a műanyag-bevonatú alumíniumcső belsejébe, a préselőhüvellyel ellátott végén, behelyezzük a szerelvény csonk részét. A préselőhüvelyt a cső mentén elmozdítva párhuzamosan állítjuk a csonkkal. A présszerelvényekkel végzett műanyag-bevonatú alumíniumcső-rendszer összeszerelésének útmutatója itt található, javasoljuk, hogy olvassa el a hasznos információkat.
A csatlakozási területre ráhelyezzük a présfogót, amelyet az adott vezeték átmérőjének megfelelő betéttel szereltek fel. A szerszám fogantyúit ütközésig összenyomjuk.
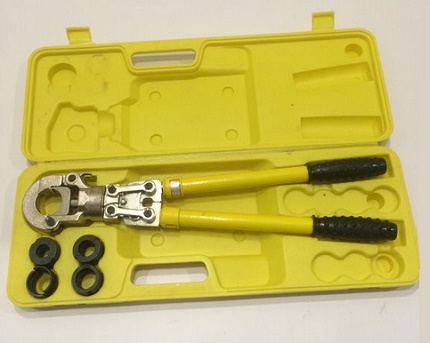
Ezek a műveletek a kézi szerszámmal végzett préselésre jellemzőek. A kézi prések mellett azonban léteznek elektromos, hidraulikus és pneumatikus berendezések is.
Ezeket a konstrukciós változatokat általában ritkán használják a háztartásokban. Rendeltetésük az ipari-termelési szféra. Konfigurációjukban is nagyon eltérnek a kézi modellektől.
Meg kell jegyezni néhány jellemzőt a présfogóval végzett munka során. Mindig csak egyszeri préselés megengedett. Ha valamilyen okból az első alkalommal nem sikerült minőségi préselést végezni, ne próbálkozzon megismételni a műveletet. A hibás préselést el kell távolítani, és a préselési eljárást elölről kell végezni.
A préselés előnyei és hátrányai
A fém-műanyag csövek kötését, amely présfogóval készült, értékelve nem lehet nem megemlíteni az előnyöket és hátrányokat.
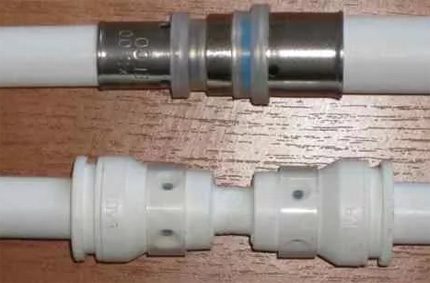
Mind az egyik, mind a másik meghatározza azokat a feltételeket, ahol éppen ez a módszer lesz megfelelő.
A felsorolt előnyök listája a következőképpen néz ki:
- karbantartást nem igénylő kötés jön létre;
- magas üzemi nyomásokra való méretezés;
- nagy mechanikai szilárdság;
- hosszú élettartam;
- könnyű, egyszerű és gyors szerelés.
A meglévő hátrányok szempontjából a szakemberek is kiemelnek néhány tényezőt, és ezeket általában a karbantartás vagy a szerelés kritériumaihoz kapcsolják:
- nem szétszerelhető kötés jön létre;
- speciális szerszám (présfogó) szükséges.
Hátránya továbbá, hogy minden préselési hiba az egész munkát nullára csökkenti.
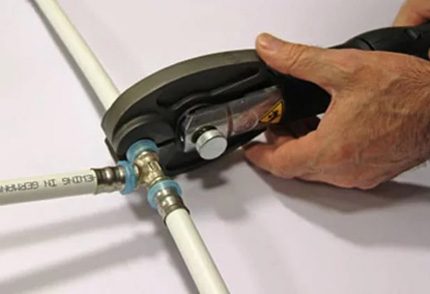
A felsorolt hátrányokhoz hozzáadható a fő szerszám – a présfogó – magas ára.
Igaz, a kézi eszköz a háztartási körülmények között nem olyan magas áron kapható, mint az automata konstrukciók. De még ebben az esetben sem éri meg megvenni, mert a szerszám iránti igény tulajdonképpen egyszeri.
Következtetések és hasznos vidéó a témából
A videóból megtudhatja, hogyan kell dolgozni a mechanikus típusú présfogóval, nevezetesen, hogyan kell préselni a fém-műanyag csövek idomait.
A fém-műanyag csövek préseléses szerelését olyan környezeti hőmérsékleten ajánlott elvégezni, amely nem alacsonyabb +10°C-nál. A vásárolt anyagot (csöveket) célszerű legalább 24 órán át az új körülmények között tárolni, és csak ezt követően kezdeni a szerelést.
Az összeszerelt vízvezeték-rendszert feltétlenül tesztelni kell tömítettség és szilárdság szempontjából hidraulikus és pneumatikus vizsgálatok segítségével.
Van tapasztalata a fém-műanyag csövek és csatlakozásaik szerelésében? Ismeri a cikkben nem érintett technológiai finomságokat? Kérem, írjon megjegyzéseket az alábbi blokk-űrlapon, tegyen fel kérdéseket, és tegyen közzé fényképeket.
 Présidomok műanyag bevonatú fémcsövekhez: típusok, jelölések, rendeltetés + szerelési munka példa
 Csövek vágása szögben: különböző módszerek előnyei és hátrányai + munkavégzési példa
 Hogyan történik a fémcsövek hajlítása: a munka technológiai finomságai
 Fém-műanyag csövek saját kezű szerelése: összekötési technológia és elosztási példák
 Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése
 Csövek cseréje a fürdőszobában: lépésről lépésre útmutató a munkák elvégzéséhez
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
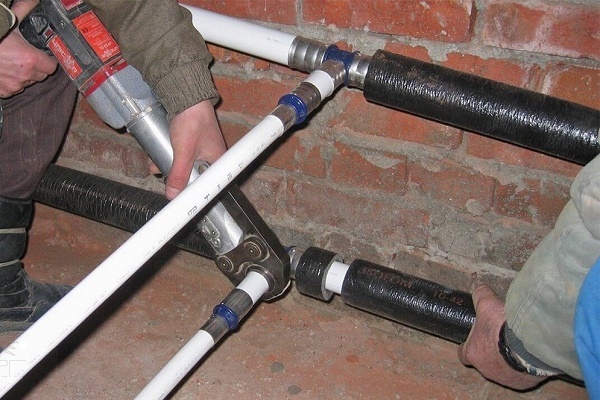
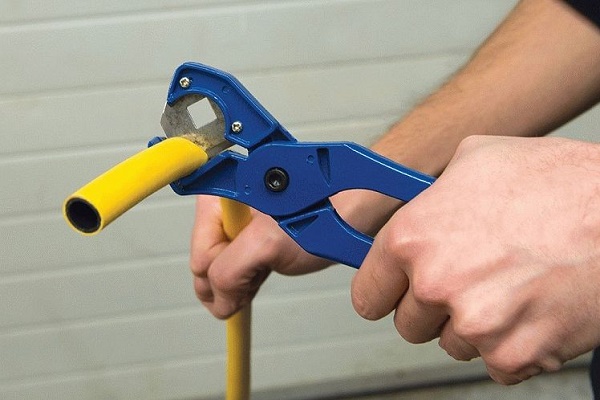
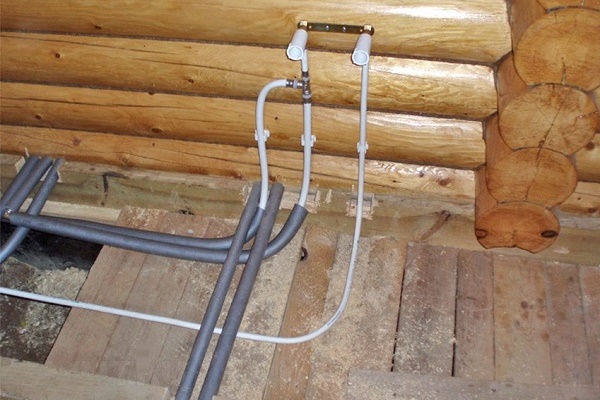
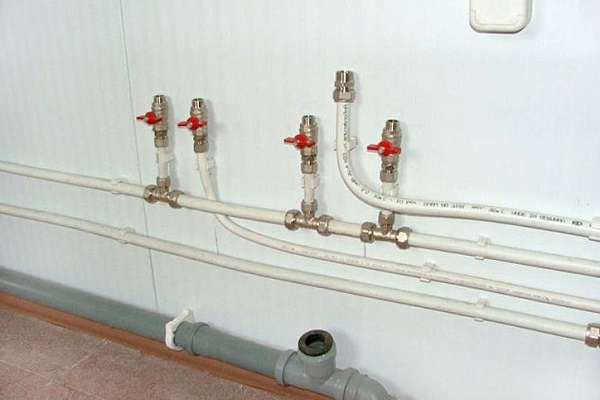
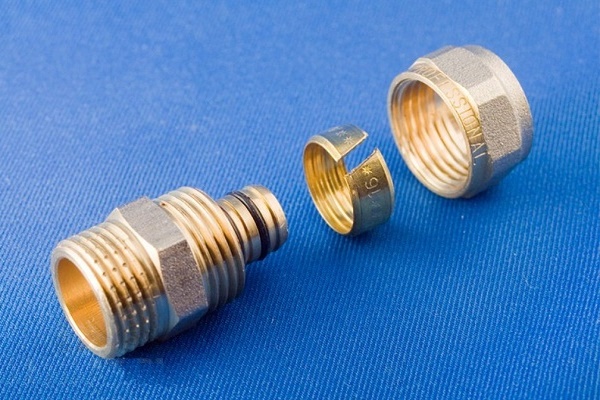
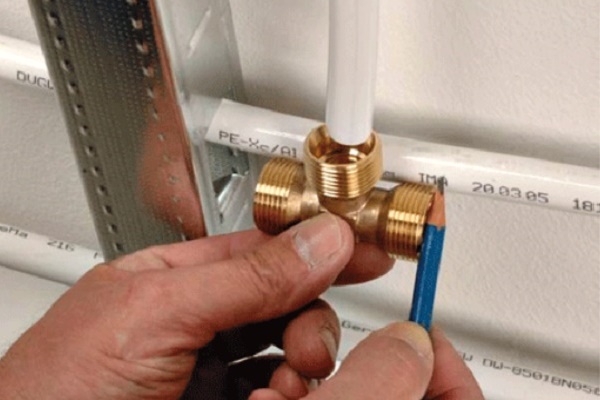
A szükséges szerszámok (speciális csővágó és préscsipesz) birtokában a fém-műanyag csövek préselése nem jelent nagy problémát, és meglehetősen egyszerűen elvégezhető önállóan. Ha valami nem világos, elég megnézni néhány videót, ami bőven található a neten. Más kérdés, hogy a szerszám nem mindenkinél van meg, és nem olcsó.
Valójában nincs értelme megvenni őket, ha nem foglalkozik ezzel hivatásszerűen. Én egyszerűen kölcsönöztem ezeket a préscsipeszket, most rengeteg cég van, ahol ezt meg lehet tenni.
Üdvözlöm. Szükséges-e a csövek gyártásánál a vágás helyén letörést készíteni?