Hogyan történik a fémcsövek hajlítása: a munka technológiai finomságai

A szögben hajlított csövek alkalmazást nyertek az olaj- és vegyiparban, valamint a gép- és berendezésgyártásban. Nélkülük egyetlen építészeti vagy építőipari projekt sem valósulhat meg.
A fordulatokhoz sokféle idom használható, de ekkor szivárgás léphet fel, és néha ez esztétikai okokból egyszerűen elfogadhatatlan. A csövek hajlítása – a folyamat, amely nem sérti azok épségét – vonzóbb megjelenést és nagyobb megbízhatóságot biztosít.
Bemutatjuk, hogyan lehet a legjobban meghajlítani egy fémcsövet hideg és meleg technológiával egyaránt. Ebben a cikkben bemutatjuk a különböző anyagokból készült csövek hajlításának sajátosságait. Ismertetjük a profilcsövek és a hagyományos kerek csövek megmunkálásának jellemzőit.
A cikk tartalma:
A hajlítási folyamat jellemzői
Minden fémnek megvannak a maga sajátosságai, ezek figyelmen kívül hagyásával nem lehet a fém termékeknek összetett formát adni. A hajlított csőre radiális és tangenciális erők hatnak.
Az előbbiek deformálják a keresztmetszetet, az utóbbiak pedig ráncok kialakulásához vezetnek. A végeredménnyel szembeni alapkövetelmény, hogy a cső keresztmetszete változatlan maradjon, és a falakon ne legyenek hullámok. A hajlítás lehetővé teszi a hegesztési varratok számának minimalizálását a különféle elágazásokkal rendelkező csővezetékek fektetésekor.
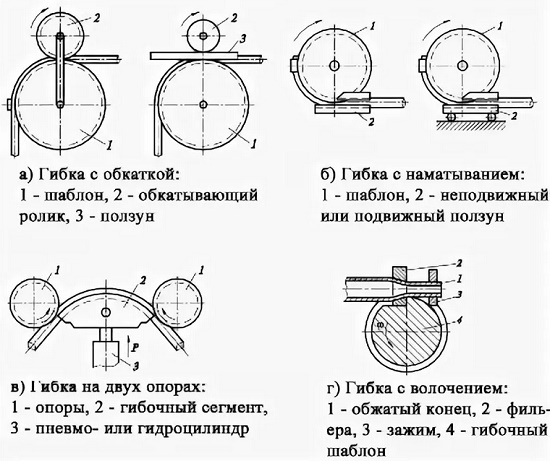
A csövek hajlításának módjai
A kívánt hajlítási szögtől, a cső anyagától és átmérőjétől függően a hajlítás kézzel vagy speciális berendezéssel is elvégezhető. Megkülönböztetünk továbbá meleg- és hideghajlítást, a cső üregének kitöltésével vagy anélkül.
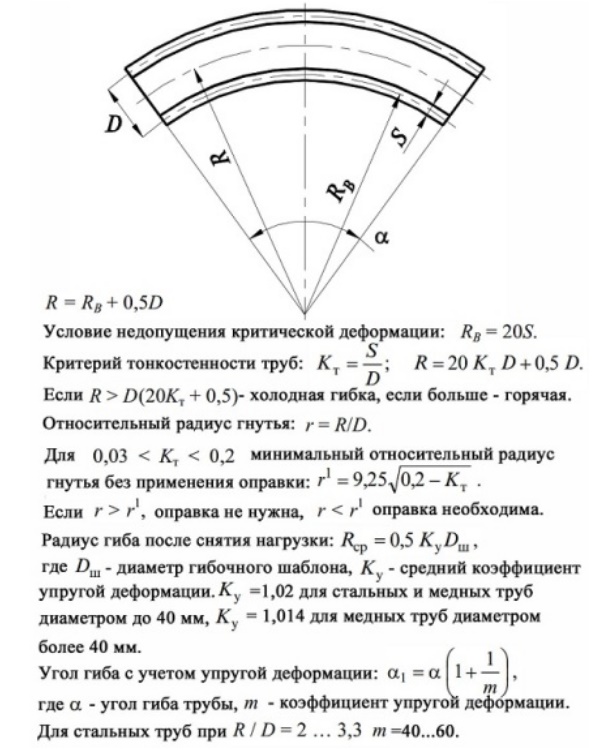
A terhelés megszűnése után olyan jelenség lép fel, mint a rugózás, amely egyenesen arányos az anyag rugalmassági modulusával. A lehetséges alakváltozás mértéke az alkalmazott hajlítási módszertől és a tárgy geometriájától is függ.
A meleg technológia sajátosságai
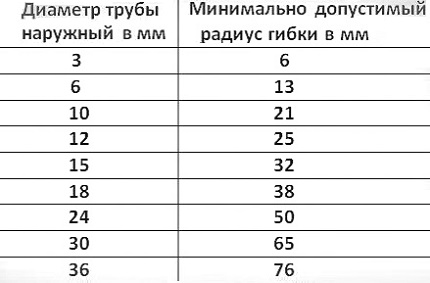
Ezt a módszert akkor választják, ha legalább 10 cm átmérőjű csövet kell hajlítani. A csöveket meleg eljárással kézzel és gépek segítségével is deformálják. Létezik a minimális hajlítási sugár fogalma.
A felmelegítendő csőszakasz hosszát a cső átmérője és a hajlítási szög alapján határozzák meg. A lekerekítés nem lehet kisebb, mint a cső átmérőjének háromszorosa.
A felmelegítendő szakasz hosszát a következő képlettel számítják ki:
L = α х d / 15
A képletben: L – a keresett hosszúság mm-ben, α – a hajlítási szög fokokban, d – a cső külső átmérője mm-ben, 15 – koefficiens. Tegyük fel, hogy egy 200 mm átmérőjű csövet 60⁰-os szögben kell meghajlítani, ekkor L = 60 x 200 / 15 = 800 mm, azaz 4 átmérő.
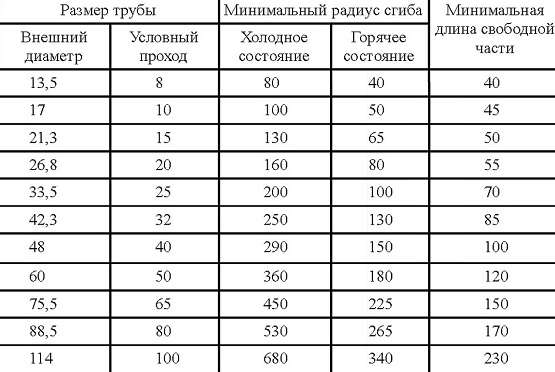
A cső hajlításához 900⁰-ra kell felmelegíteni. Az optimális hőmérséklet a hajlítás kezdetéhez 760⁰, a végéhez pedig 720⁰C. Túlhevítés esetén az anyag szilárdsági tulajdonságai romlanak.
A meleg hajlítás folyamata több műveletből áll:
- sablon készítése;
- homokkal való kitöltés;
- a szakasz kijelölése;
- melegítés;
- hajlítás.
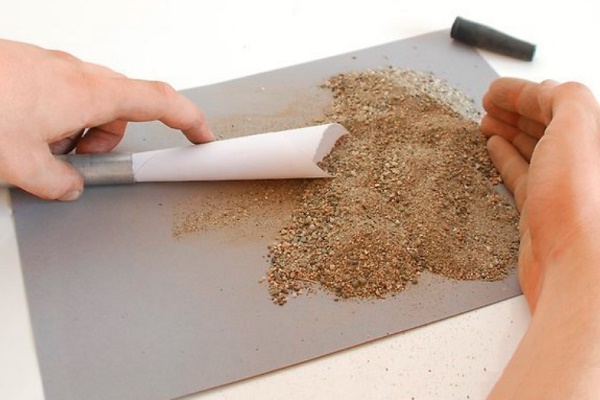
Annak érdekében, hogy a cső keresztmetszete ne deformálódjon, és a belső részén a hajlítás helyén ne képződjenek redők, a belső teret kvarchomokkal tömik ki.
A homokot először megszárítják és kiégetik 150-től 500⁰-ig terjedő hőmérsékleten a szerves szennyeződések eltávolítása céljából, majd átengedik egy 3,3×3,3 mm-es szitán. Mielőtt elkezdenék a cső tömését, az egyik végét le kell dugaszolni.
Dugóként fa vagy fém dugókat használnak, amelyeken gázkivezető nyílás van. Finom és nedves homokot nem szabad használni, mert az előbbi hő hatására összeolvad és erősen hozzátapad a csőfalakhoz.
A második (nedves homok) gőzképződés következtében magas belső nyomást hoz létre, ami a dugó kirepülését okozhatja. A tömésben nem lehetnek kavicsok, mert átnyomhatják a cső falát.
A cső tömése nagyon munkaigényes folyamat, ezért a toronyhoz szállítják, és enyhén megdöntött vagy függőleges helyzetbe hozzák. Mivel a hajlítás minősége közvetlenül függ a tömés tömörítésétől, a csövet a folyamat során folyamatosan kopogtatják. A tompa hang a jó kitöltést jelzi.
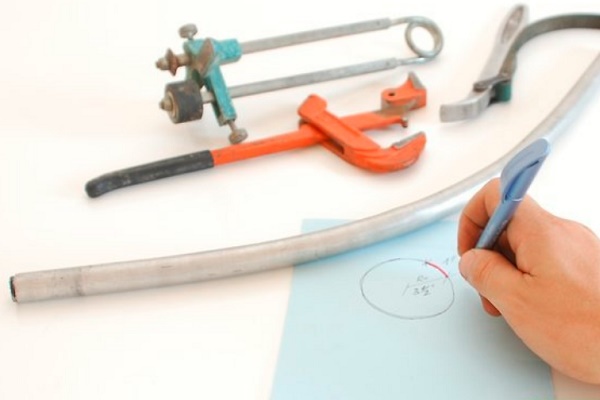
Mielőtt a fő műveletre sor kerülne, a homokkal töltött csövön sablon segítségével megrajzolják a jövőbeli hajlítások helyeit. A csöveket kemencékben vagy kohókban hevítik. Kézzel és gépesített módon is hajlítják.
Ez utóbbi esetben speciális lemezeket használnak, amelyek ütközőoszlopokkal vannak felszerelve, ezekkel rögzítik a cső hevített részét, valamint szorítókkal, amelyek a cső végét a lemezen tartják. A cső ellentétes végére kötelet húznak, melynek feszítése csörlővel vagy emelővel történik, és ez hajlítja a csövet.
Annak érdekében, hogy a cső falai ne deformálódjanak, az oszlop és a cső közötti résbe távtartókat (egyeneseket vagy ívelteket) helyeznek. A kötéllel ellátott szabad véget alátámasztással biztosítják. A folyamat során ellenőrzik a cső geometriáját, időnként sablont illesztve hozzá.
A csövet a kívánt szögben meghajlítva eltávolítják belőle a dugókat égetéssel vagy egyszerűen kiverik. A homokot kiöntik, a csövet megtisztítják és átmossák. A hajlítás végső ellenőrzését sablon segítségével végzik.
Hideg eljárással történő hajlítás
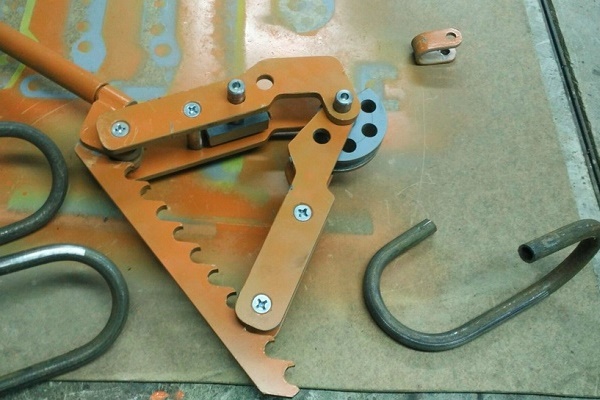
Kis átmérőjű csövek alakjának megváltoztatásához különféle kézi eszközöket, nagyokhoz gépesített csőhajlítókat használnak. Otthoni körülmények között leggyakrabban a víz- és gázvezetékekhez használt acélcsövek hajlítására van szükség, amelyeket vízellátó és fűtési rendszerekben alkalmaznak.
A cső 90°-os hajlítását ívnek, 180°-osat kalácsnak, lépcsős kialakítású kacsának, hurok alakút kengyelnek nevezik.
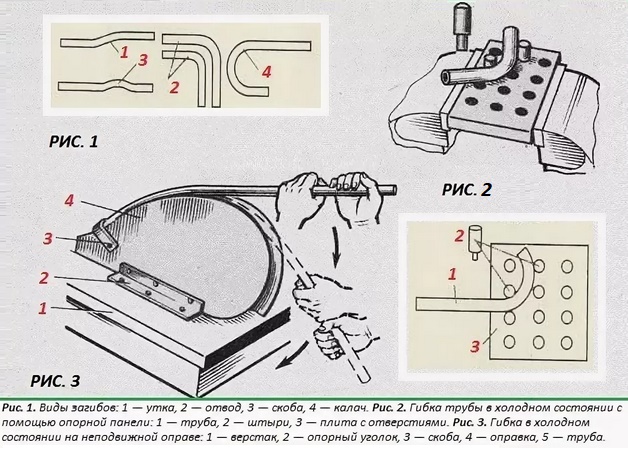
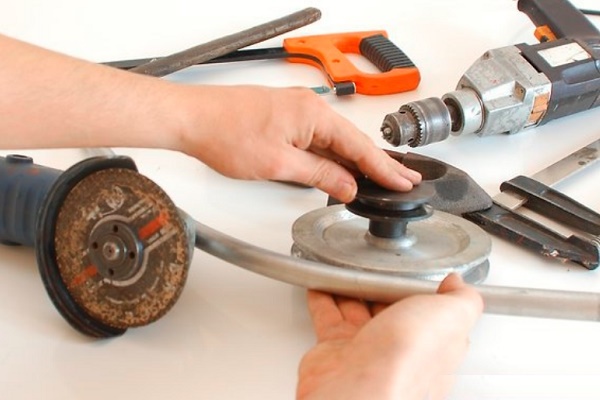
A kézi hajlításhoz más eszközök is léteznek. Otthoni körülmények között egy vízmelegítő tekercs készítéséhez egy kb. 20 mm átmérőjű rozsdamentes acélcsövet egyszerűen egy nagyobb átmérőjű csődarabra tekercselnek. Előzőleg a nagy csőre ráhegesztenek egy kapcsot, azt támaszokra fektetik és rögzítik.
A csövet szorosan megtöltik homokkal és dugókkal lezárják, majd behelyezik a kapocsba és elkezdik a feltekercselést. A sablonként használt csövet forgatni kell, ezért legalább két ember erejére van szükség. A feltekercselés befejezése után a tekercset kiegyenesítik.
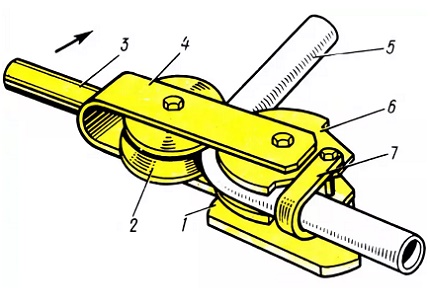
A rozsdamentes acélból vagy más anyagból készült cső hajlítását otthoni körülmények között a legegyszerűbb eszközön is el lehet végezni. Kis mennyiségű munka esetén érdemes ezt használni.
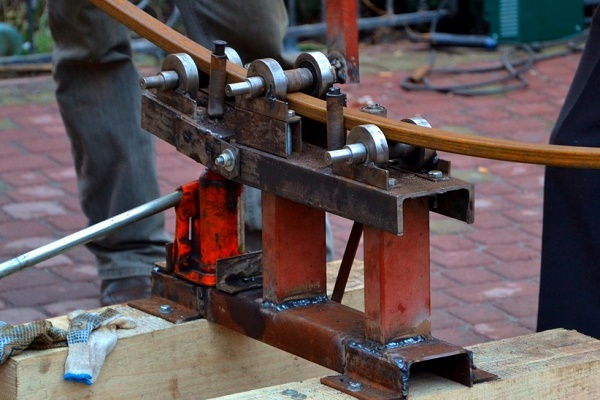
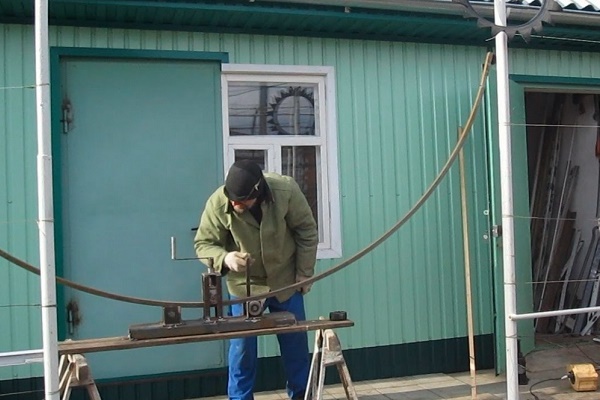
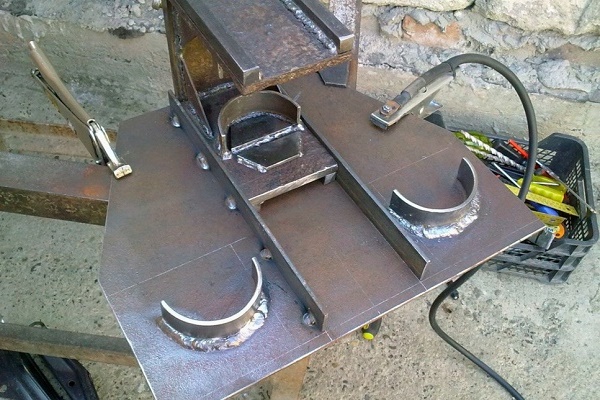
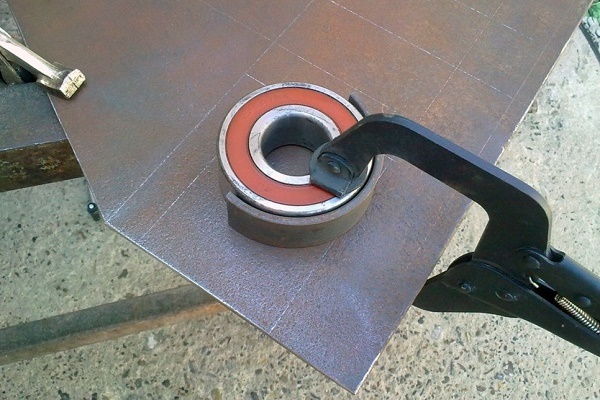
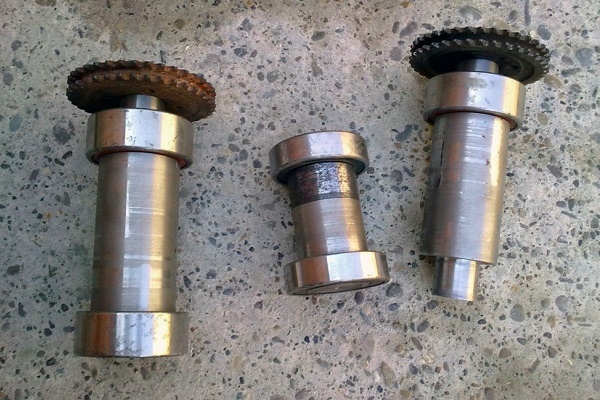
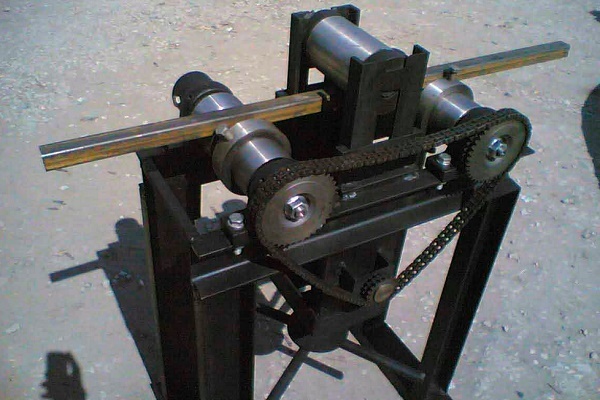
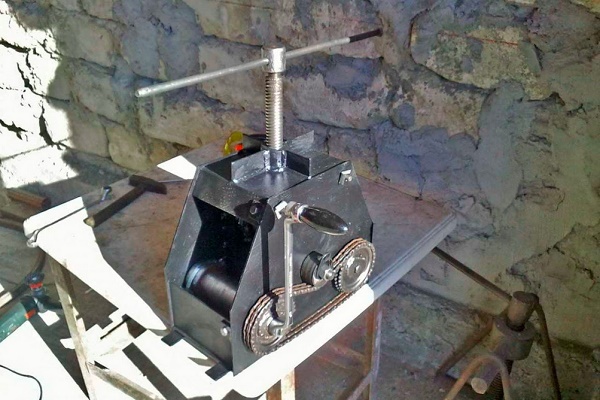
Egyszerű mechanikus csőhajlító gépet saját kezűleg is össze lehet állítani, különösen, ha rendelkezik hegesztői ismeretekkel és ismeri a hegesztőgépet.
Egy egyszerű csőhajlító szerkezet elkészítéséhez szükség van egy betonlapra, fémcsapokra és egy fúrógépre. A betonlapot 40 x 40 vagy 50 x 50 mm-es négyzetekre osztják. A négyzetek sarkaiba fúrógéppel lyukakat fúrnak, és belehelyezik a csapokat.
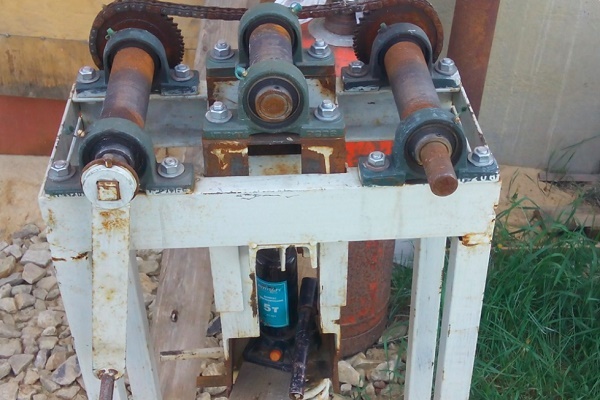
A csövet a csapok közé helyezik, és erőt kifejtve meghajlítják. A pontosság ilyen hajlítási módszerrel nem tökéletes, de a munkadarab otthoni használatra bőven elegendő. A nagyobb pontosságú hajlításhoz lehet használni egy emelő alapú szerkezetet.
Annak érdekében, hogy a cső belső átmérője ne deformálódjon, olyan eszközöket alkalmaznak, amelyek belülről akadályozzák meg ezt a folyamatot. Belső korlátozóként leggyakrabban homokot használnak. Ehhez a cső egyik végébe dugót helyeznek, a másik végén homokot töltenek, majd azt is dugóval zárják el. Ezután elvégzik a hajlítást.
Néha korlátozóként egy kifejezetten erre a célra készült rugó szolgál. A tekercseléshez 1-4 mm átmérőjű huzalt használnak. A rugónak szabadon kell bejutnia a csőbe a hajlítási pontnál, kívül pedig meghagyják a huzal egy részét.
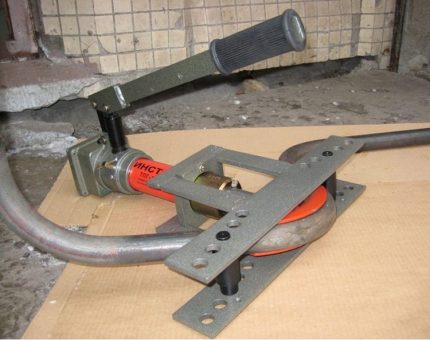
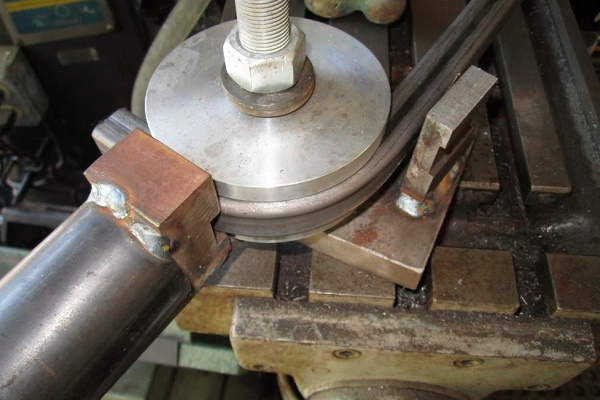
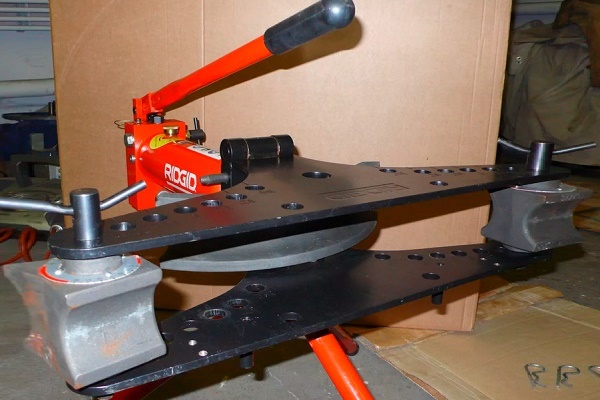
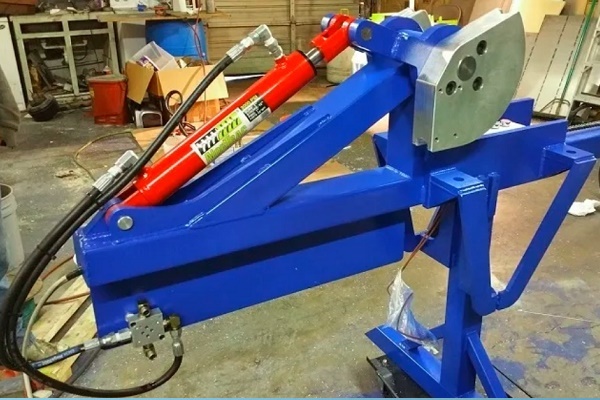
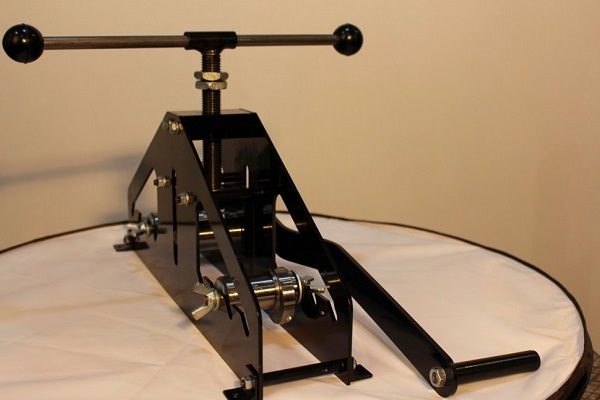
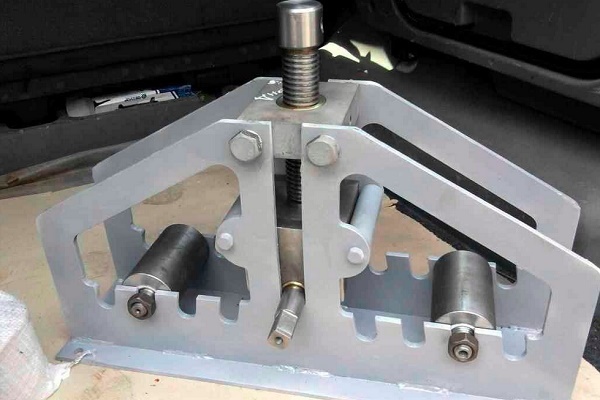
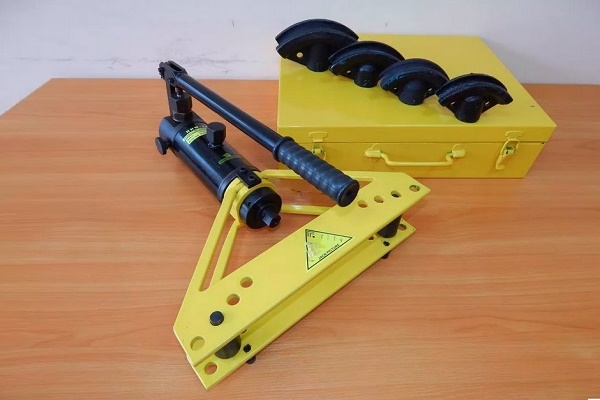
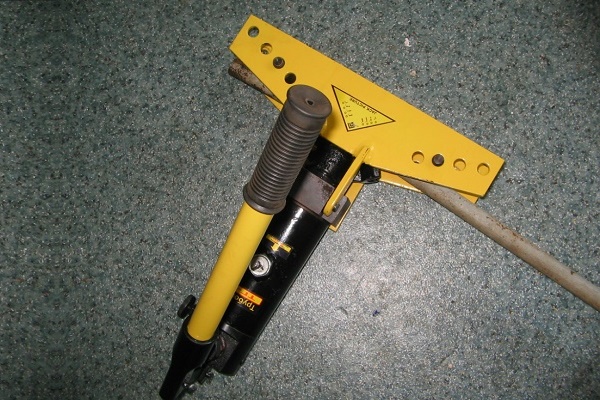
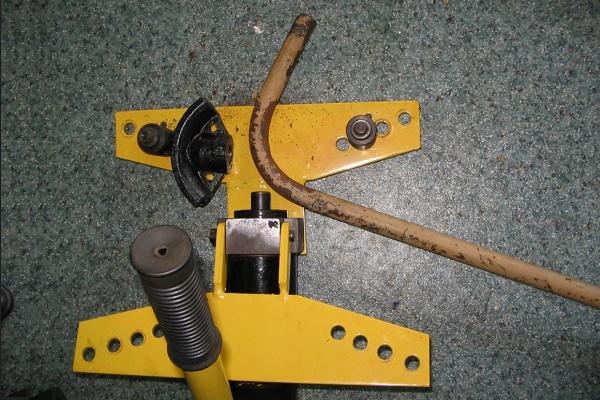
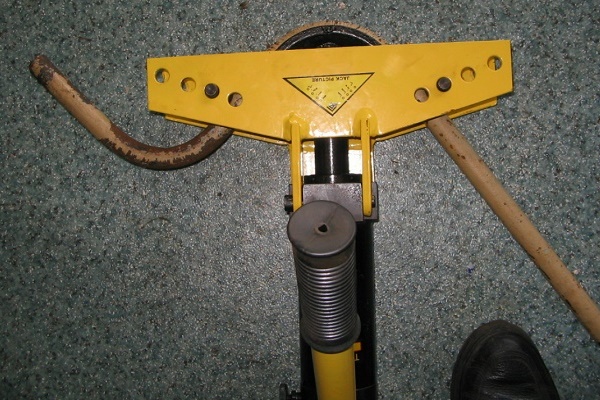
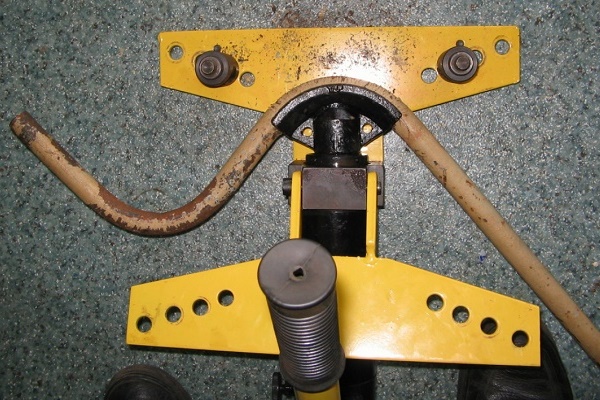
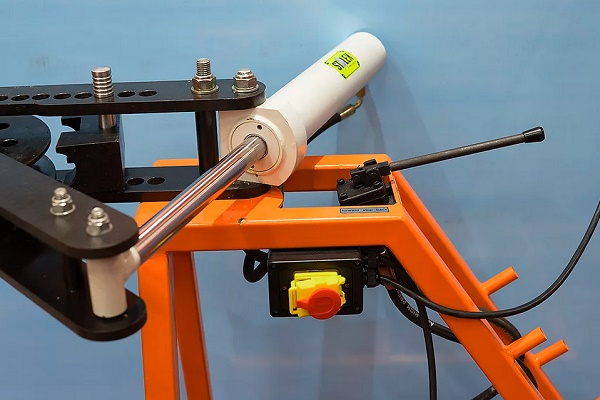
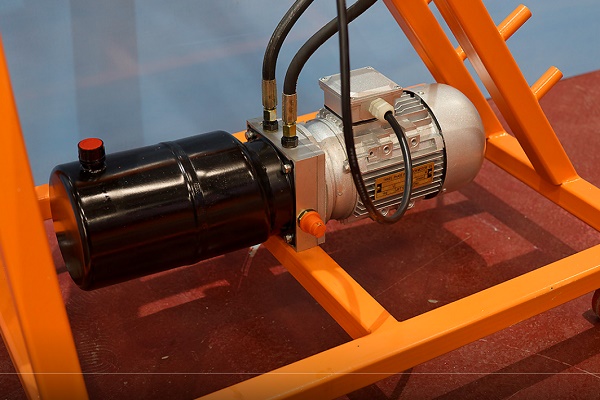
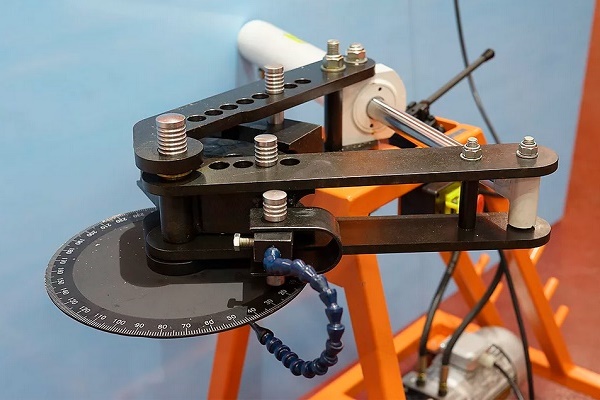
A kéziszerszámok, hordozható és álló gépek hidraulikus rendszere jelentősen megkönnyíti a hajlítás folyamatát és felgyorsítja a csövek deformációjának folyamatát:
A hajlítás elvégzése után a rugót eltávolítják a huzal meghúzásával. Négyzet keresztmetszetű cső esetén a rugó készítéséhez ugyanolyan keresztmetszetű huzalt választanak.
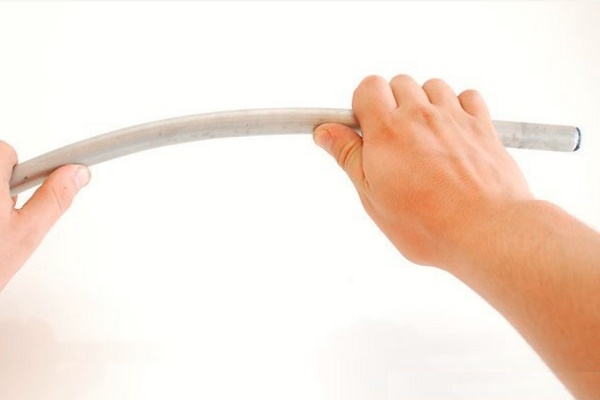
Erre a célra alkalmas egy különálló darabokból álló huzalköteg is, amelyeket egyenként tolnak be a jövőbeli hajlítás helyéig. A művelet befejezése után a darabokat szintén egyenként húzzák ki. Kézzel hajlítható a legfeljebb 4 cm átmérőjű és 0,3 cm falvastagságú rozsdamentes cső.
A nagy átmérőjű csövek megmunkálásához professzionális berendezés szükséges. Léteznek tüske felszerelésű csőhajlító gépek. Ez a szerkezeti elem egy közönséges fémrúd.
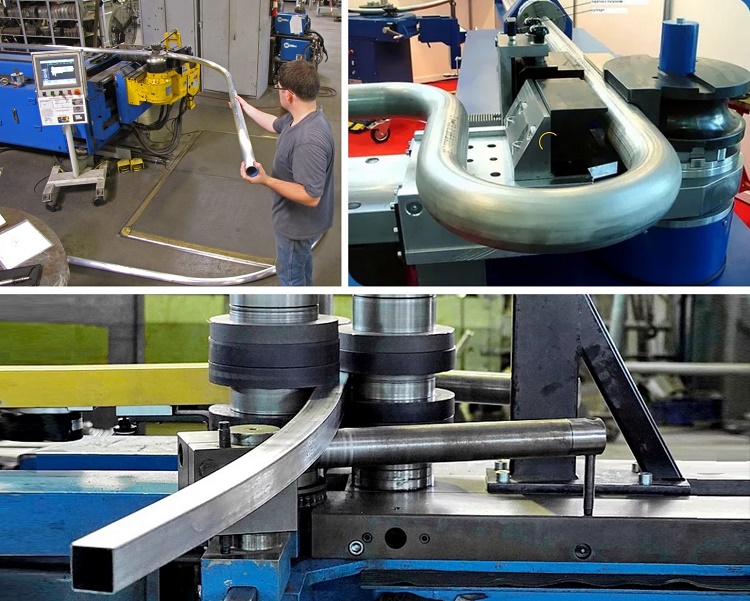
A hajlítási folyamat megkezdése előtt behelyezik belsejébe, hogy megakadályozzák a csőfal deformációját. A készletben lévő tüskék különböző keresztmetszetűek, így kiválasztható a megfelelő az adott csőátmérőhöz.
Színesfém csövek konfigurációjának megváltoztatása
A színesfémeknek van egy nagyon hasznos tulajdonsága: a magas alakíthatóság. Azonban nem rendelkeznek kellő szilárdsággal. A hajlítás során, a nyomó- és húzóerők hatására a cső összenyomódhat vagy elszakadhat. Ennek elkerülése érdekében pontosan be kell tartani a technológiát.
Hogyan hajlítsuk a réz- és sárgaréz csöveket?
A réz- és sárgaréz csövek hajlításához mind meleg, mind hideg eljárást használnak. Az első esetben belső töltőanyagként homokot, a másodikban olvadt gyantát választanak. A hajlítás technológiája ugyanaz, mint az acélcsöveknél.
A réz- és sárgaréz csőtermékeket a hideg hajlítás előtt hőkezeléssel kell lágyítani, majd ezt követően hűteni kell. A hőmérséklet-tartomány mindkét anyag esetében azonos: 600–700 °C. A hűtőközegben van különbség: a rézt vízbe helyezik, a sárgaréz pedig levegőn hűl le.
A folyamat befejezése után a gyantát kiolvasztással távolítják el. A cső szakadásának elkerülése érdekében a folyamatot soha nem a cső közepén, hanem csak a végeinél szabad elkezdeni. Hajlítóeszközként egyszerű kéziszerszámok és bonyolult gépi berendezések egyaránt használatosak.
A kézi csőhajlítók az ember fizikai erejével működnek, míg a hidraulikusak ezt az erőfeszítést minimálisra csökkentik. Mindkét típus cserélhető betétekkel van felszerelve, hogy a kívánt átmérőhöz illeszthető legyen.
A réz- és sárgaréz csövekkel sokkal könnyebb dolgozni, mint az acélcsövekkel, de a hajlítás során a fém deformációja ugyanazon fizikai törvények szerint megy végbe. A hajlított szakaszon a külső felület húzófeszültségnek van kitéve, aminek következtében a falak elvékonyodnak.
A cső belsejében ellentétes folyamatok zajlanak – a fal összenyomódik és vastagabbá válik. Fennáll a veszélye, hogy a kör keresztmetszet oválissá válik és a névleges átmeneti keresztmetszet csökken, ezért nem szabad a hajlítást megkezdeni anélkül, hogy e jelenségek megelőzésére intézkedéseket tennének.
Alumíniumcsövek hajlítása
Az alumíniumcsövek hajlításának alapvető módjai megegyeznek a sárgaréz vagy réz csövek hajlításával:
- görgők közötti átnyomás;
- hengerlés;
- visszagörgetés;
- nyomás.
Mielőtt döntést hozna arról, hogy hogyan és milyen módon hajlítsa meg az alumíniumcsöveket, meg kell ismerkednie mindegyikkel. Az első módszert vékony falú, legfeljebb 10 cm átmérőjű csöveknél alkalmazzák, amikor enyhe hajlításra van szükség, alacsony pontossági követelményekkel. Itt a minimális sugár szigorúan meghatározott: 5–6 csőátmérő.
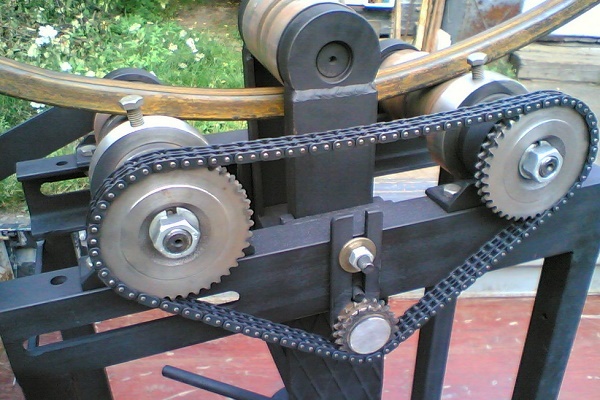
A szakasz görbületét az eltérítő görgő helyzete határozza meg. Ezzel a módszerrel leggyakrabban dekorációs belső elemeket készítenek. A második módszerrel nagy átmérőjű csőanyagot hajlítanak, ehhez 3 görgős csőhajlítót használnak. A csövet a hajtógörgők között húzzák át, amelyek tájolása határozza meg a hajlítási sugarat.
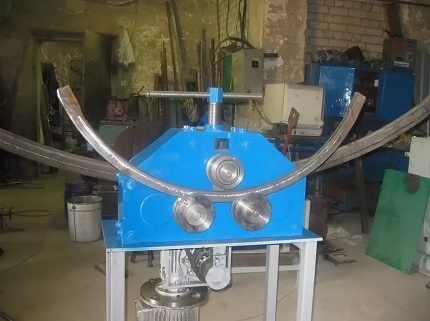
Ennek a módszernek a pontossága még az előzőnél is alacsonyabb, de az alkatrészt ismételten lehet hajlítani, és a folyamatot addig ismételni, amíg a kívánt geometriát el nem érjük.
Az alumínium vékonyfalú csövek hajlítását kézzel is el lehet végezni, megfelelő előkészítés mellett:
A hengerléses módszer nem igényel belső töltőanyagot, ezért nem használják kis sugarak eléréséhez. E módszer választása esetén nem teljesíthetők a szigorú követelmények a hajlítás helyén lévő keresztmetszet ovalitására vonatkozóan.
Az alumíniumcső nyomással történő deformálásához olyan préseket használnak, amelyekre a kívánt formájú szerszámok és matricák vannak felszerelve. A kívánt geometria a külső nyomás hatására jön létre.
Egyes esetekben a nyomás belső lehet, amikor a csövet egy présformába helyezik, és belülről folyadékot juttatnak be olyan nyomással, amely elegendő ahhoz, hogy a csövet a présforma falaihoz szorítsa.
A duralumínium csöveket nem könnyű meghajlítani, mivel ez az anyag meglehetősen kemény és rugalmas. A folyamat megkönnyítése érdekében közvetlenül a hajlítás előtt 350–400°C hőmérsékleten izzítják, majd megvárják, hogy a csövek a levegőn természetes úton lehűljenek.
Nagy átmérőjű csövek hajlításának módjai
A viszonylag új módszerek közé tartozik a csövek hajlítása ipari és nagyfrekvenciás áramokkal, valamint a nyújtásos hajlítás. Az első esetben egy nagy teljesítményű nagyfrekvenciás berendezést használnak, amelyben a 95–300 mm átmérőjű csövet felmelegítik, meghajlítják, majd lehűtik.
Két részből áll: egy mechanikai részből (hajlítógép formájában) és egy elektromos részből, amely magában foglalja az elektromos egységet és a nagyfrekvenciás berendezést.
A cső csak az induktor zónájában lévő felmelegített szakaszon deformálódik. A geometria változása a kívánt méretre az eltérítő görgő hatására történik. Ezzel a módszerrel kis görbületi sugarú hajlítás érhető el.
A második módszerrel történő hajlítást hajlító-nyújtó gépeken végzik, amelyek tartozéka egy forgóasztal. A csőre nagy húzó- és hajlítóerők hatnak. Így meredek hajlítású, állandó falvastagságú hajlítások nyerhetők a teljes kerület mentén.
A módszert nagy átmérőjű csövek hajlítására alkalmazzák, amelyeket a repülőgép-, autóiparban és hajógyártásban használnak, ahol magas követelményeket támasztanak a csővezetékekkel szemben. Előnye, hogy lehetőség van 2–4 mm falvastagságú csövek 180°-os hajlítására.
Profilcsövek hajlításának jellemzői
A profilcsövek esztétikusabb megjelenésűek, mint a kerek keresztmetszetű társaik, ezért gyakran használják őket háztartási szerkezetekben. Hajlításkor belülről nyomóerő, kívülről húzóerő hat rájuk. A hajlítási módot gondosan meg kell választani, mielőtt hozzákezdenénk a művelethez.
A profilválasztékba tartoznak a négyzet, ovális és téglalap keresztmetszetű csövek.
Számos árnyalat létezik, és nem szabad elfelejteni őket, amikor profilcsövek hajlításával foglalkozik az ember otthoni körülmények között, speciális felszerelés nélkül:
- A vékony falú és legfeljebb 2 cm keresztmetszetű profilcsövek hajlítási szakaszának optimális hossza a cső magassága szorozva 2,5-tel.
- A vastag falú csövek esetében a hajlítási zóna hosszát a keresztmetszet hárommal való szorzásával határozzák meg. Ellenkező esetben elkerülhetetlen az anyag külső repedése vagy belső deformációja.
- A görbületi sugár minimális értéke a hajlítási keresztmetszet szorozva 2,5-tel.
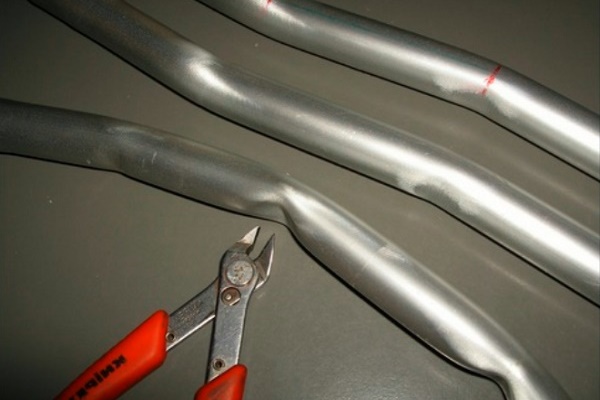
Ha nem veszi figyelembe ezeket a követelményeket, akkor jó eredményre sem számíthat. A hajlítási módszerek nem különböznek a kerek keresztmetszetű termékeknél alkalmazottaktól. Ezenkívül használható a kézi hajlítás módszere keresztirányú vágásokkal, amelyeket a cső három oldalán végeznek el.
A vágások hosszát és számát számításokkal határozzák meg. Tegyük fel, hogy van egy 40 x 90 mm-es cső. Teljes fordulatot kell végrehajtani, azaz a 40 mm-es fal mentén 180⁰-os szögben 150 mm-es sugárral meghajlítani. Először kiszámítják a félkörív hosszát a külső sugár mentén:
L = (2π r : 2 = 2х 3,14 х 190) : 2 = 596,6 mm
A belső sugárra vonatkozó számítások ugyanazok:
Lbelső = (2 х3,14 х 150) : 2 = 471 mm.
A vágások hosszának összegét a belső sugáron a következő képlettel határozzák meg: Lkiv = L – Lbelső = 596,6 – 471 = 126 mm.
Akik saját kezűleg szeretnék elkészíteni a kézi csőhajlítót vagy a profilcső hajlítógépet saját kezűleg, azok az általunk javasolt cikkekben rengeteg hasznos információt, diagramokat és hasznos tanácsokat találnak.
Ha figyelembe vesszük, hogy egy darálóval 5 mm széles vágás végezhető, akkor a 126 mm hosszú hajlítási síkon 25 vágás keletkezik, amelyek elvégzése után a csövet addig hajlítják, amíg a vágások élei össze nem érnek. A vágásokat hegesztik, a varratokat megtisztítják.
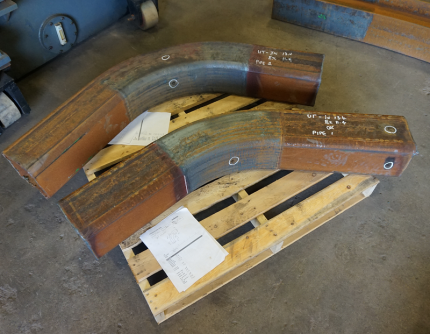
Van még egy másik módszer, amellyel profil- és körcsöveket hajlítanak, de csak télen alkalmazható. Ehhez a cső végeibe dugókat helyeznek, vizet töltenek bele, és megvárják, amíg megfagy. A csövet sablonnal ellenőrizve hajlítják meg, majd kiveszik a dugókat és eltávolítják a folyadékot.
Következtetések és hasznos vidéó a témából
1. videó. Hogyan hajlítson csövet házi eszközökkel? Ebből a videóból megtudhatja.
2. videó. Hogyan hajlítson csövet bármilyen keresztmetszetűből kör alakúra?
3. videó. Házi készítésű csőhajlító – hasznos dolog a háztartásban:
Felújítás vagy házépítés során gyakran felmerül a cső – kör- vagy profilcső – hajlításának szükségessége. Ha a mennyiség kicsi, saját kezűleg is meg lehet csinálni. A csőtermékek tömeges hajlítása csak speciális berendezéssel lehetséges.
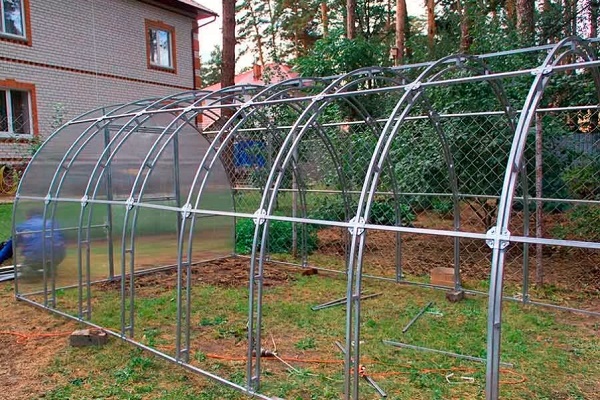
Meséljen arról, hogyan hajlította meg a fémcsövet üvegház építéséhez vagy más célokra. Oszsza meg a weboldal látogatóival az Ön által ismert technológiai részleteket. Kérem, írjon megjegyzéseket az alábbi blokkban, töltsön fel fényképeket a cikk témájához, és tegyen fel kérdéseket.
 Csövek vágása szögben: különböző módszerek előnyei és hátrányai + munkavégzési példa
 Fém-műanyag csövek nyomáspróbája: a munkák sorrendje és finomságai
 Présidomok műanyag bevonatú fémcsövekhez: típusok, jelölések, rendeltetés + szerelési munka példa
 Hogyan történik a csövek árok nélküli fektetése: a módszer jellemzői + munkapélda
 Polipropilén csövek forrasztása: a munkavégzés szabályai és a lehetséges hibák elemzése
 Csövek cseréje a fürdőszobában: lépésről lépésre útmutató a munkák elvégzéséhez
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Kiváló cikk 🙂