Minden az acélcsövekről: a műszaki jellemzők és a szerelési részletek áttekintése

Az iparban és a háztartásban az acélcsövet nagyon széles körben alkalmazzák. Használják zárt és nyílt közművek fektetésénél, amelyek gázokat és folyadékokat szállítanak az elosztóállomásokhoz. Acél termékekkel védik az erős- és jelzőkábeleket a repülőgép- és autóiparban.
Az acélcsövek számos területen szerkezeti és dekorációs elemek funkcióját töltik be. A háztartásban vízellátási és fűtési rendszereket szerelnek belőlük. A termék magas fizikai jellemzőkkel rendelkezik, jelentős üzemi terheléseket bír el, és megbízhatóan szolgál sok éven át.
A cikk tartalma:
Gyártáshoz használt acélminőségek
Az acélcsövek ipari gyártásánál a következő nyersanyagfajtákat használják:
- szénacél St3, St10-20, St17G1S-U – általános rendeltetésű elektromosan hegesztett univerzális csövekhez;
- 20-10 acél – varrat nélküli melegen hengerelt csövek gyártásához;
- 20-as acél – hidegen alakított csőanyaghoz;
- korrózióálló acél 12Х18Н12Т, 12Х18Н10Т, 08Х18Н10Т – az energetikában és a vegyiparban keresett csövekhez.
Az alacsonyan ötvözött acélfajták jó mechanikai tulajdonságokkal és kedvező árral rendelkeznek. Az ötvöző adalékok pozitívan befolyásolják az acél fizikai jellemzőit, javítják a szívósságot és a képlékenységet, erősebbé és magas hőmérsékletekkel és légköri korróziós hatásokkal szemben ellenállóbbá teszik az anyagot.
Az ötvözött acél ára azonban valamivel magasabb, és az abból készült csövek mindig valamivel drágábbak. Az ötvözöttség szintje szerint az acél három osztályba sorolható.
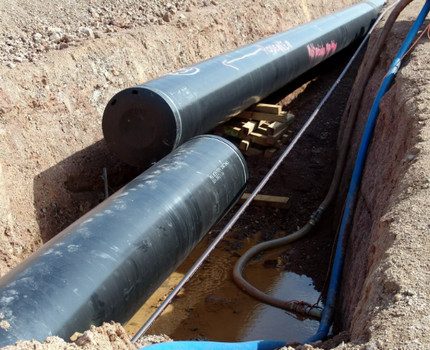
Az alacsony ötvözésű anyag legfeljebb 2,5% különféle adalékot tartalmaz. A közepesen ötvözött típusoknál ez az érték 2,5-10% között mozog. A magas ötvözésű fajtáknál a fém alapvető tulajdonságait javító komponensek mennyisége 10 és 50% között van.
Összesen 14 féle, eltérő jellemzőkkel rendelkező magas ötvözésű acélötvözet létezik. A legkeresettebbek közé azok az anyagok tartoznak, amelyek jó ellenállást mutatnak a különféle korróziós jelenségekkel szemben, és képesek hatékonyan működni a szerkezet károsodása nélkül rendkívül magas hőmérsékleten.
Acélcsövek gyártása: alapvető módszerek
Az acélcsöveket többféle módon készítik.
A leggyakoribb gyártási módszerek a következők:
- egyenes varratú elektromos hegesztés;
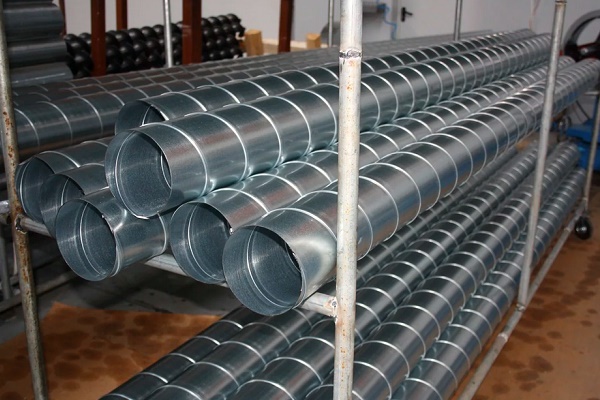
- spirálvarratú elektromos hegesztés;
- melegen alakított, varrat nélküli;
- hidegen hengerelt, varrat nélküli.
A megfelelő fémfeldolgozási módszer kiválasztása a nyersanyag minőségétől és a gyártó rendelkezésére álló berendezésektől függ.
A víz- és gázvezeték csöveket külön szabvány szabályozza. Ez azonban nem azért van, mert ehhez az anyaghoz különleges gyártási módszer tartozik, hanem kizárólag a felhasználási terület miatt.
Valójában az ilyen típusú csövek univerzális, egyenes varratú elektromos hegesztésű termékek. Általában ezt a fajtát közepes nyomású kommunikációs rendszerekben alkalmazzák.
Hogyan készülnek az elektromosan hegesztett egyenes varratú termékek?
A szorosan tekercsbe tekert acéllemezt (szalagot) kicsomagolják és a kívánt hosszúságú és szélességű hosszanti csíkokra vágják. A kapott darabokat végtelen szalaggá hegesztik, ezzel biztosítva a folyamatos gyártást.
Ezután a szalagot hengerekben deformálják, és a nyersdarabot nyitott szélű kör keresztmetszetű termékké alakítják. Az összekötő varratot ívhegesztéssel, indukciós áramokkal, plazmával, lézerrel vagy elektronsugarakkal hegesztik.
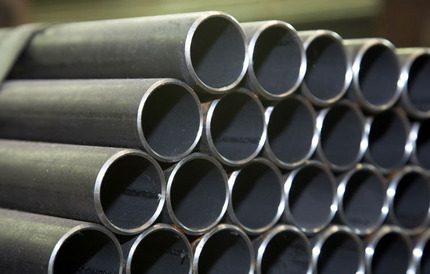
Az összes művelet után a kerek acélcsövet hengerekben kalibrálják, és finom, roncsolásmentes vizsgálatot végeznek a varrat szilárdságának és integritásának ellenőrzésére ultrahanggal vagy örvényáramokkal. Ha a tesztelés során nem észlelnek hibákat, a nyersdarabot a tervezett hosszúságú darabokra vágják, és a raktárba küldik.
Az elektromosan hegesztett spirálvarratú típusok gyártása
Az acél spirálvarratú csövek gyártása ugyanazon az elven történik, mint az egyenes varratúaké, csak a gyártáshoz egyszerűbb mechanizmusokat alkalmaznak. A fő különbség az, hogy a feldarabolt acélszalagot hengerek segítségével nem csővé, hanem spirállá tekerik. Ez minden szakaszban nagy pontosságú illesztést biztosít.
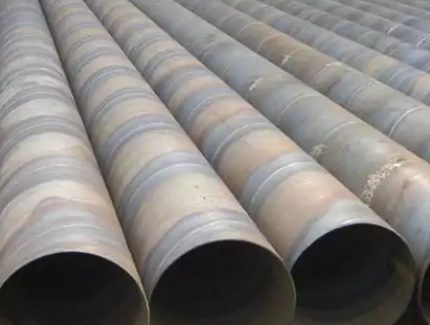
A spirálvarratot megbízhatóbbnak tartják, és nagyobb szakítószilárdságot biztosít a csőnek. Hátrányai közé tartozik a megnövekedett varrathossz, amely többlet hegesztőanyag-költséget és több időt igényel az illesztéshez.
Melegen alakított varrat nélküli termékek gyártása
A varrat nélküli (teljes húzású) acélcső melegalakításos eljárással történő előállításához monolit hengeres alakú nyersdarabot használnak.
Magas hőmérsékleten ipari kemencében izzítják, majd átnyomják egy áttörő présen. A berendezés a terméket hüvellyé (üreges hengerré) alakítja, a későbbi, több hengerrel történő kezelés pedig megadja az elemnek a kívánt falvastagságot és a megfelelő átmérőt.
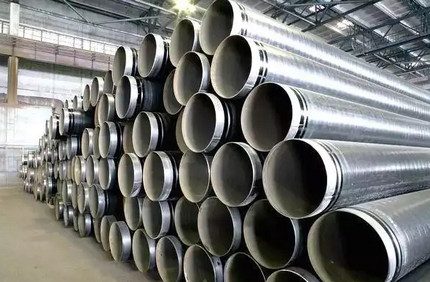
Az utolsó szakaszban a forró acélcsövet lehűtik, a megadott paraméterek szerint méretre vágják, és átadják a késztermék-raktárba.
A hidegen alakított csövek gyártásának sajátosságai
A hidegalakítással készült varrat nélküli acélcsövek gyártási folyamatának kezdeti szakasza megegyezik a „forró” változattal. A lyukasztóhengeren való átvezetés után azonban a hüvelyt azonnal lehűtik, és az összes többi műveletet hideg környezetben végzik.
Amikor a cső teljesen kialakult, mindenképpen izzítják: először az acél rekrisztallizációs hőmérsékletére hevítik, majd újra lehűtik. Az ilyen eljárások után nő a szerkezet szívóssága, és a fémből távoznak a hidegalakítás során elkerülhetetlenül keletkező belső feszültségek.
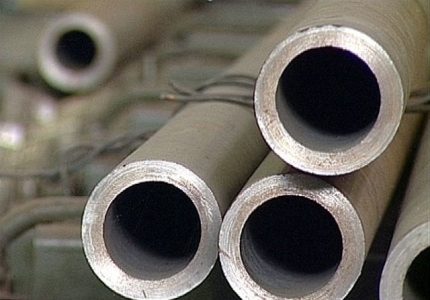
Jelenleg a piacon 0,3–24 mm falvastagságú és 5–250 mm átmérőjű varrat nélküli hideghengerelt csövek kaphatók. Előnyeik közé tartozik a magas tömítettségi szint és a nagy nyomás elviselésének képessége.
Keresztmetszeti formák és bevonatok típusai
A keresztmetszet típusa szerint az acélcső-elemek kör- és idomacél csövekre oszlanak. A kör keresztmetszetűek univerzális típusba tartoznak, a furatátmérő és a falvastagság széles skálájával rendelkeznek. Kizárólag ipari körülmények között gyártják acélötvözetekből és különböző adalékanyagokból, amelyek erősítik az anyag fizikai jellemzőit.
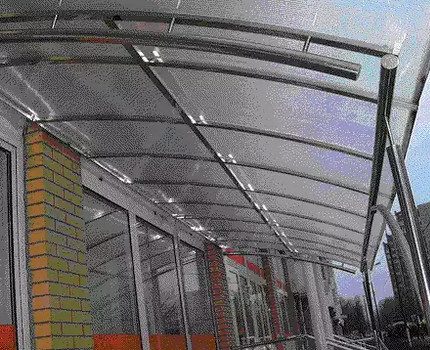
Az alkalmazási kör szinte az összes ipari és háztartási területet lefedi. A különböző átmérőjű kör acélcsöveket használják olaj- és gázszállításra, megbízható szigeteléssel ellátott kommunikációs rendszerek kiépítésére, valamint könnyű szerkezetek és külső-belső dekorációs elemek létrehozására.
Az idomacél csövek az építőipari fémtermékek progresszív típusa, ovális, négyzet vagy téglalap keresztmetszettel. Alacsony ötvözésű és szénacélból, ritkábban rozsdamentes acélból készülnek hideg vagy meleg alakítással, egyenes varratú, kör kaliberű elektromos hegesztett előgyártmányból.
A formázás a darab hengereken való áthaladásával történik, amelyek biztosítják a szükséges keresztmetszetet.
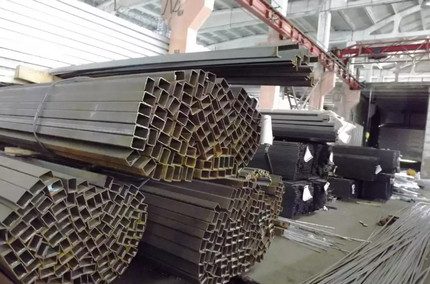
A kész acélcsöveket ellenőrzik a varrat épsége szempontjából, és további hőkezelésnek vetik alá, amely lehetővé teszi a belső mechanikai feszültség oldását. Ezután a kívánt méreteknek megfelelően vágják őket. Az acélcsövek fizikai tulajdonságainak javítása érdekében védőbevonatot visznek fel.
A legkeresettebb típusok közé tartoznak:
- cink (hideg vagy meleg);
- többrétegű vagy extrudált polietilén;
- epoxi-bitumen;
- cement-homok.
A cink megvédi a csöveket a korróziótól, a polietilén sűrű, áthatolhatatlan réteget hoz létre a felületen és megakadályozza a fémszerkezet tönkremenetelét, a bitumen-epoxi csökkenti a kóbor áramok hatását, a cement-homok pedig védi a belső felületet a biológiai szennyeződéstől.
Acélcsövek szabványai és méretei
Az acél fémtermékekből készült csövek esetében speciális szabványok és GOST-ok léteznek. Ezek a paraméterek leírják a termék gyártási módját, alapvető méreteit, keresztmetszetét és falvastagságát. Ezen információk alapján határozzák meg az egyes alkatrészek felhasználási területét.
Az egyenes varratú hegesztett termékek paraméterei
Az egyenes varratú elektromos hegesztett csövek gyártását a GOST 10704-91 szabályozza. E szerint a termék külső átmérője 10-1420 milliméter, a falvastagság pedig 1-32 milliméter között változik.
A 426 milliméternél nem nagyobb átmérőjű vasalás méretes és méret nélküli hosszúságú. Különleges esetekben erősebb, megerősített varratú csöveket gyártanak, de ezekre külön szabvány vonatkozik: a GOST 10706.
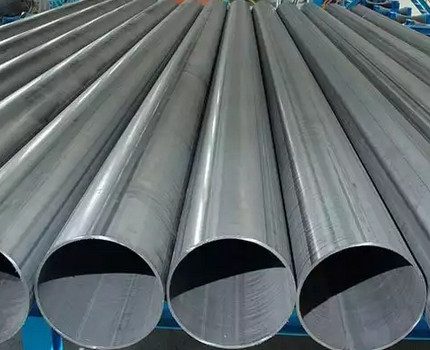
Az ilyen típusú csöveket leggyakrabban mérsékelt nyomású technológiai kommunikációs rendszerek fektetésére, valamint különböző rendeltetésű praktikus, kényelmes és könnyű fémszerkezetek létrehozására használják.
Az elektromosan hegesztett spirálvarratú csövek előírásai
Az elektromosan hegesztett spirálvarratú csövek gyártása a GOST 8696-74 szerint történik. Az ilyen termékek külső átmérője 159-2520 milliméter, falvastagságuk 3,5-25 milliméter között mozog, hosszuk pedig 10-12 méter.
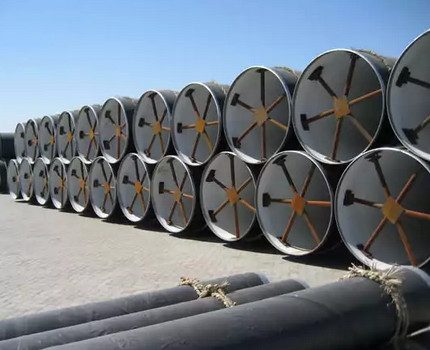
Az így készült csövek nagyobb ellenálló képességgel rendelkeznek, és képesek elviselni a magas nyomást. A szabvány lehetővé teszi használatukat mind háztartási, mind ipari célokra, megbízható, tömített és üzembiztos kommunikációs rendszerek létrehozására.
A melegen alakított varrat nélküli termékek követelményei
A varrat nélküli, melegen hengerelt csövek szabványait a GOST 8732-78 írja le. Falvastagságuk 2,5-75 milliméter, átmérőjük 20-550 milliméter között változik. Hosszukat tekintve, mind a méretes, mind a méreten kívüli darabok esetében a méret 4-12,5 méter között mozog.
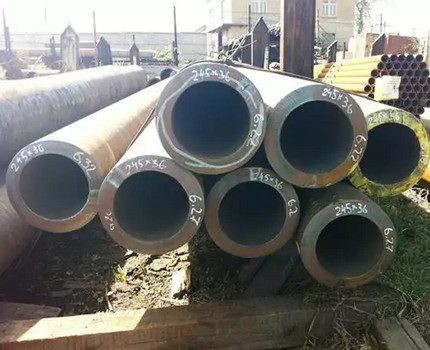
Az ilyen típusú csöveket vegyi üzemekben nagy toxicitású anyagok szállítására használják. A varrat hiánya garantálja, hogy nem keletkezhet szivárgás, és a káros anyagok nem jutnak a talajba vagy a légkörbe.
A varrat nélküli csövek könnyen elviselik a tartós magas nyomást, ezért alkalmazásuk indokolt a kőolaj-feldolgozó és gáziparban.
A hidegen alakított varrat nélküli csövek szabványai
A hidegen hengerelt acélcsöveket a GOST 8734-75 szerint gyártják. A csövek külső átmérője 5-250 milliméter, falvastagságuk 0,3-24 milliméter között változik. A termékeket méreten kívüli hosszban 1,5-11,5 méter, méretes hosszban 4,5-9 méter között gyártják.
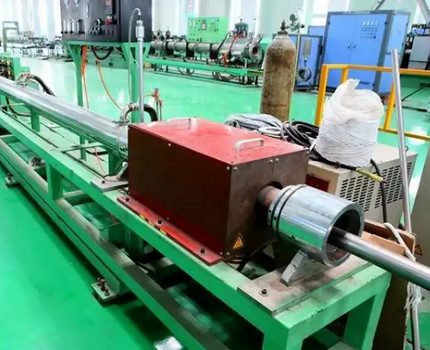
A hidegalakítással készült varrat nélküli acélcsövek nagy szilárdságot, üzemi stabilitást és megbízhatóságot mutatnak a használat teljes időtartama alatt.
A víz- és gázvezeték-termékek jellemzői és tulajdonságai
A gáz- és vízvezeték csöveket a GOST 3262-75 szabvány szerint gyártják. Ezt a fémtermék típust csak a szűkebb alkalmazási terület miatt különítik el külön szabványba.
A termék külső átmérője 10,2–165 milliméter, a falvastagság 1,8–5,5 milliméter között mozog. A méretes és méret nélküli hosszúságok tartománya azonos – 4 és 12 méter között.
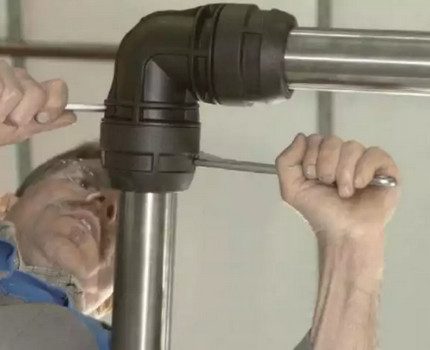
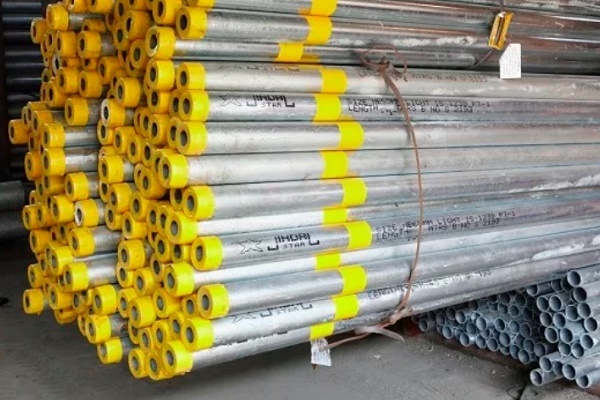
A szabvány nemcsak hagyományos, hanem horganyzott víz- és gázvezeték csövek gyártását is előírja.
Acélcsővezetékek szerelése: alapvető módszerek
A megbízható, erős és pontosan működő kommunikációs rendszer összeszerelése acélcsövekből jelentős munkaerő-ráfordítást, sok időt és speciális szakmai szerszámokat igényel.
Az anyag szükséges hosszúságú darabokra osztása csővágók segítségével történik. Az összekötés általában három módon történik: hegesztéssel, menetes és karimás eljárással.
Hegesztéses csatlakoztatás
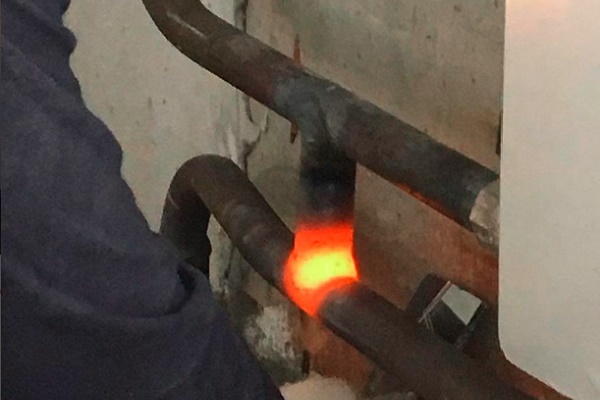
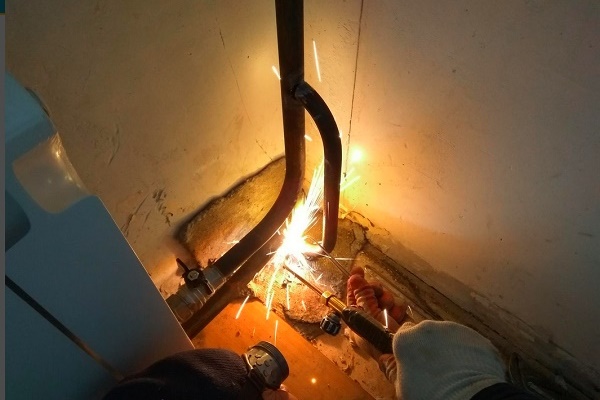
A csövek telepítése, majd az összes alkatrész összekötése gázhegesztéssel vagy bármilyen más hegesztéssel a legegyszerűbb, legpraktikusabb és legelérhetőbb szerelési módszernek számít.
Az így felszerelt rendszer magas szintű tömítettséggel rendelkezik, jelentős üzemi és rezgésterheléseket is elbír, nem igényel komoly karbantartási intézkedéseket, és probléma esetén könnyen javítható.
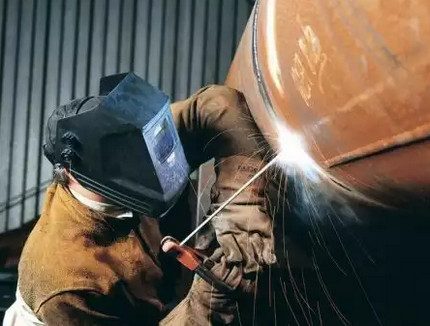
Ha a kommunikációs vezetékek lefektetése nehéz körülmények között vagy nehezen hozzáférhető helyeken történik, és a hegesztési munkák fizikailag nem lehetségesek, akkor a szükséges alkatrészek összekötésére menetes (idom) vagy karimás módszert alkalmaznak.
Menetes csatlakozás
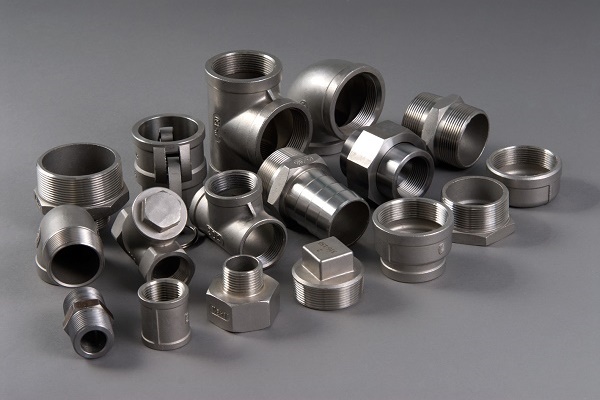
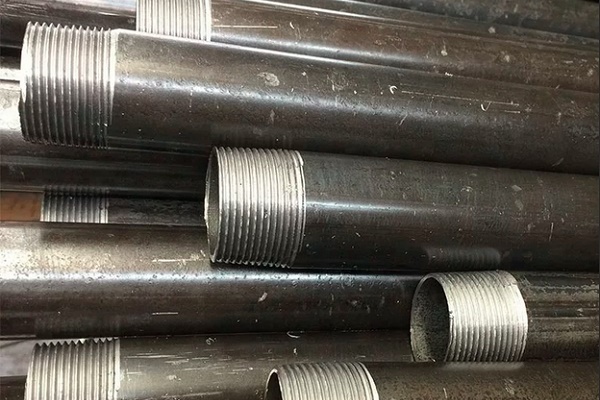
Ennél a változatnál a csöveket menetre csavarozzák különböző típusú és rendeltetésű szerelvények segítségével. Ez lehetővé teszi, hogy a jövőben helyi javításokat végezzenek, és egy adott helyen elhárítsák a meghibásodást anélkül, hogy az egész kommunikációs rendszert szét kellene szerelni.
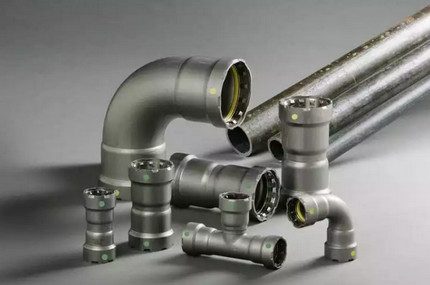
A menetes módszer fő előnye a fűtési rendszer vagy a vízellátás szerelésénél az egyszerűség és a hozzáférhetőség. A kívánt szerkezet létrehozásához acélcsövekből és szerelvényekből nincs szükség speciális berendezésekre, szakmai ismeretekre vagy nagy javítási tapasztalatra.
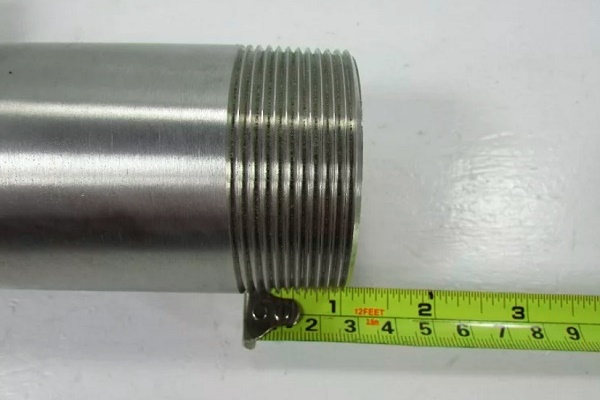
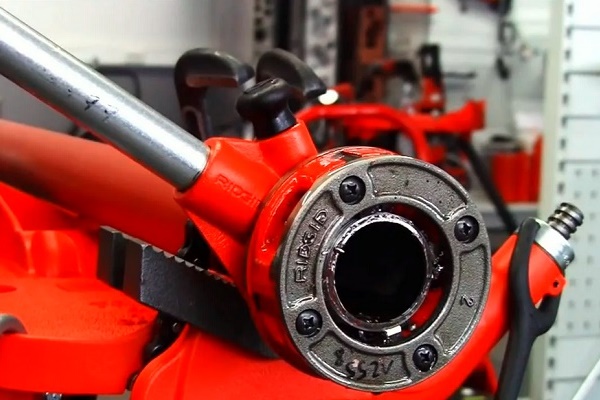
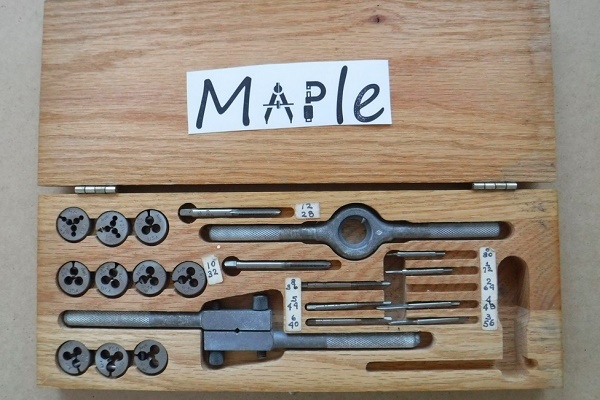
Az egész munka intuitív és könnyen kivitelezhető még olyan emberek által is, akik nem rendelkeznek megfelelő képesítéssel. Az acélcső menetét saját kezűleg is el lehet vágni. A technológiával az általunk ajánlott cikk ismertet meg.
Rendszer építése karimákkal
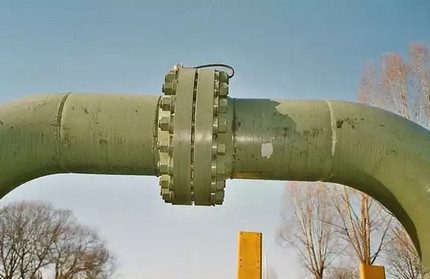
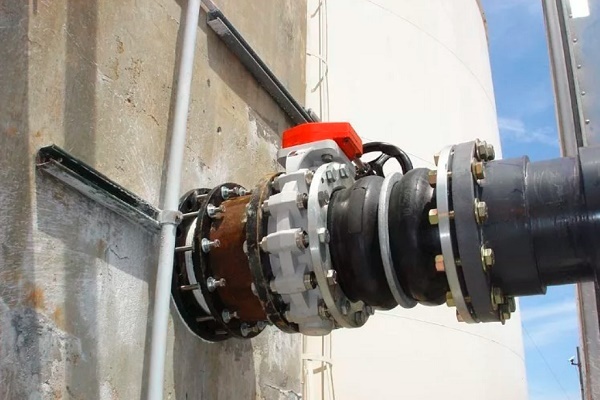
Egy másik módszer az acélcsövek közös kommunikációs rendszerbe való csatlakoztatására a különböző alakú és konfigurációjú karimák (kereszt, sarok, csatlakozó stb.) használata. Ezeket az alkatrészeket a csövek végeihez hegesztik, a lyukakba megfelelő méretű csavarokat helyeznek, majd az anyákat rácsavarják, ezzel biztosítva a szilárd rögzítést.
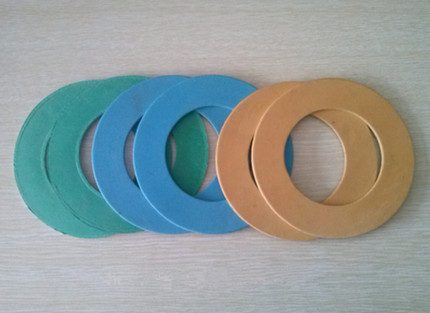
Az anya és a csavar közé tömítőt kell helyezni. A meleg és hideg vizet szállító rendszereknél (maximum 100 °C hőmérséklet) vastag (kb. 3 mm-es) kartonból készült tömítéseket használnak.
Először a darabot vízzel megnedvesítik és szárazra törlik. Ezután felmelegített lenolajban áztatják 25-30 percig. Az eljárás után a tömítés elnyeri a kívánt szerkezetet, és hosszú ideig szolgál intenzív használat mellett is.
A megnövelt hőmérsékletű (450 °C-ig) és akár 5 MPa alapszintű nyomású hőhordozó szállítására szolgáló kommunikációkhoz paronit tömítőanyagot használnak. A 0,15 MPa-ig terjedő nyomású gőzt szállító rendszerekhez vastag (kb. 3-6 mm) azbesztkartont használnak tömítésre, sűrű szerkezettel és jó rugalmassággal.
Annak érdekében, hogy az azbeszttömítés tovább tartson, előzetesen grafitos keverékkel vonják be, amely természetes lenolaj alapú.
A karimás csatlakozás helyessége érdekében az összes munkacsavar fejét az egyik oldalon helyezzék el, ügyelve arra, hogy a csavarok végei legfeljebb a csavar átmérőjének feléig álljanak ki az anyákból.
A csavarok és anyák meghúzását a legegyszerűbb csavarkulccsal vagy állítható csavarkulccsal végezzék. A szerkezetet ugyanezen eszközökkel bontják szét, egymás után kicsavarva az anyákat és csavarokat. Ha valamelyik alkatrész berozsdásodott és nem távolítható el, akkor kalapáccsal verjék ki.
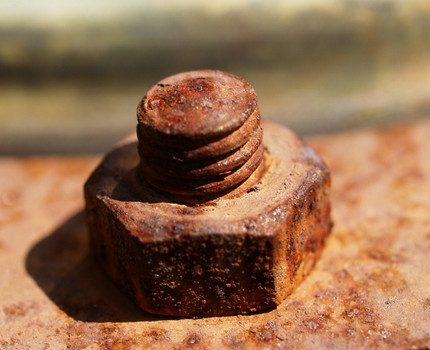
A használat során tönkrement tömítést vésővel vágják le, és a helyére új alkatrészt helyeznek. A szétszerelési munkák során nagyon óvatosan és figyelmesen járjanak el, hogy a rögzítőelemek nélkül maradt alkatrész ne essen a dolgozóra, és ne okozzon sérülést.
Következtetések és hasznos vidéó a témából
Alapvető útmutató az acélcsövekkel való munkához kezdőknek. Hasznos tanácsok és szerelési trükkök.
A videóban részletesen bemutatják, hogyan kell megfelelően hegeszteni az acélcsöveket különböző pozíciókban. A szakmai hegesztők megosztják a munka titkait és elveit.
Az acélcsövek összekapcsolásának különböző módjai: érdekes finomságok és ajánlások otthoni mesterek számára.
A piacon kínált acélcsövek választékának pontos ismeretében könnyen kiválaszthatók a kívánt kommunikációs rendszer kialakításához ideálisan illeszkedő termékváltozatok.
Szeretne beszámolni arról, hogyan választotta ki az acélötvözetből készült csöveket saját házában/lakásában a kommunikációs rendszerek kiépítéséhez? Rendelkezik olyan információkkal, amelyek hasznosak lehetnek a weboldal látogatói számára? Kérjük, írja meg megjegyzéseit az alábbi blokkban, tegyen fel kérdéseket, és töltsön fel fényképeket a cikk témájával kapcsolatban.
 Polipropilén vagy fém-műanyag csövek: összehasonlító áttekintés és a legjobb változat kiválasztása
 Hogyan építsünk csőhajlítót profilcsőhöz saját kezűleg: a legjobb házilag készített eszközök áttekintése
 Cső paramétereinek számítása: hogyan számítsuk ki helyesen a cső súlyát, tömegét és térfogatát
 Rézcsövek és idomok: típusok, jelölések, a rézcsővezeték kiépítésének sajátosságai
 PVC csövekhez való ragasztó: a legjobb összetevők áttekintése és használati utasítás
 Fém-műanyag csövek idomai: típusok, alkalmazás, a legjobb gyártók áttekintése
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
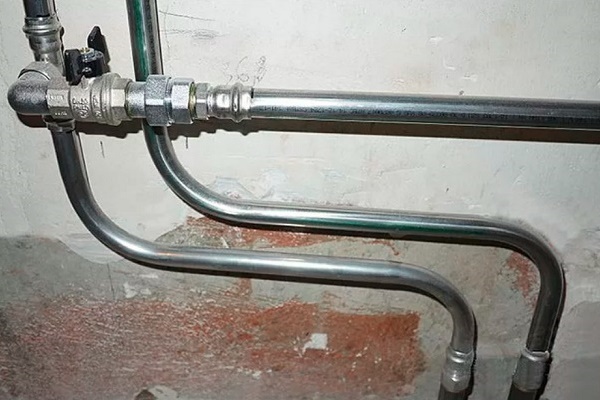
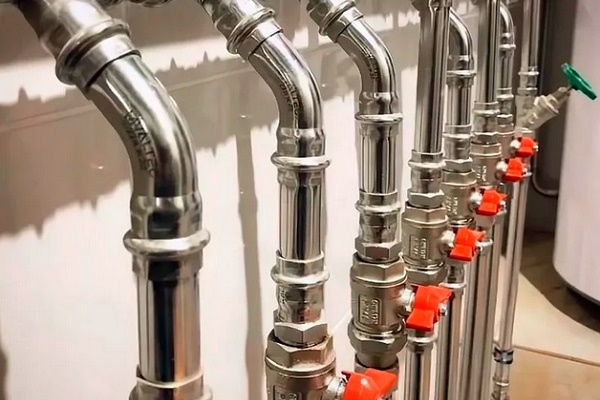
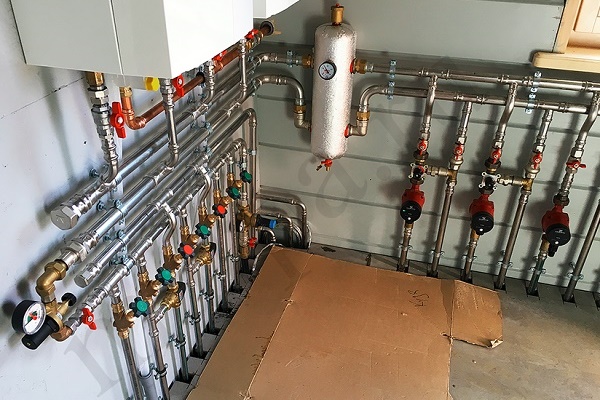
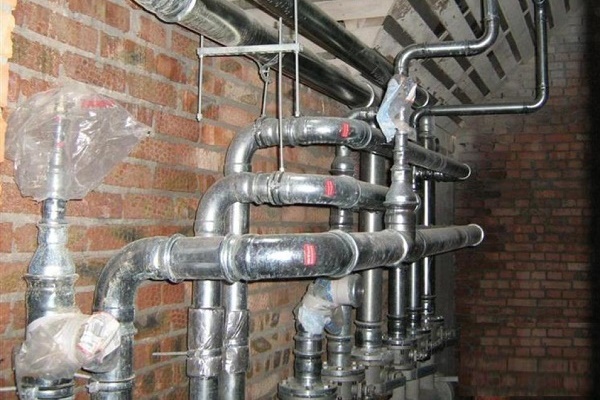
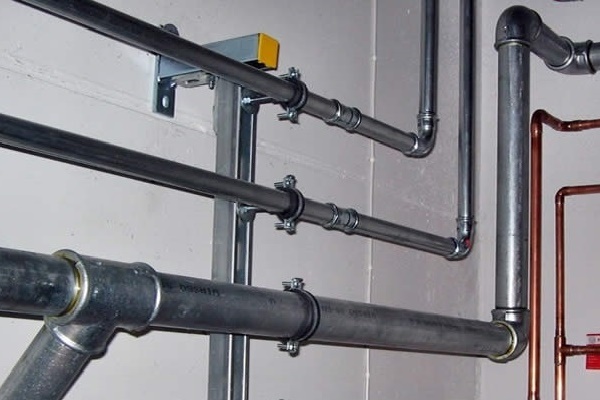
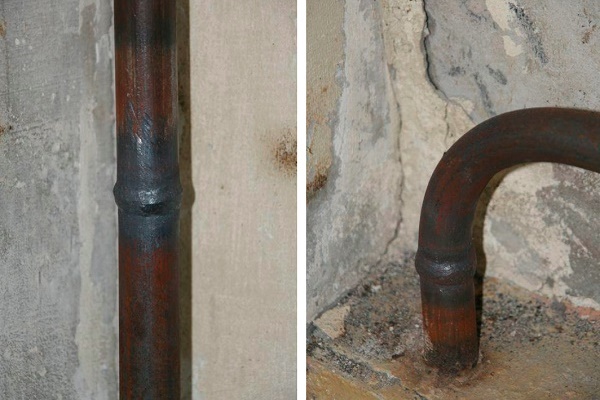
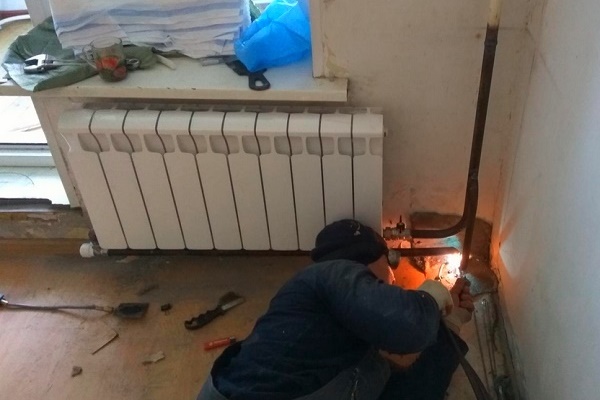
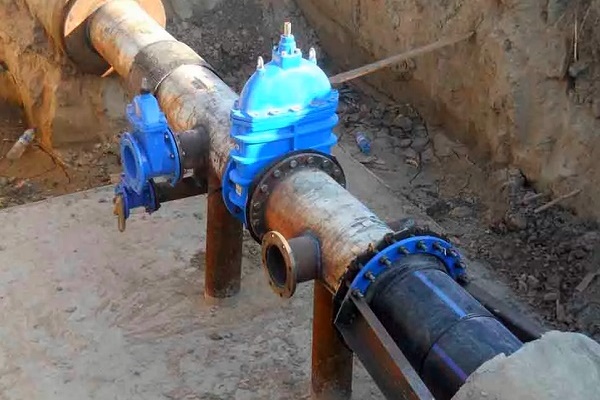
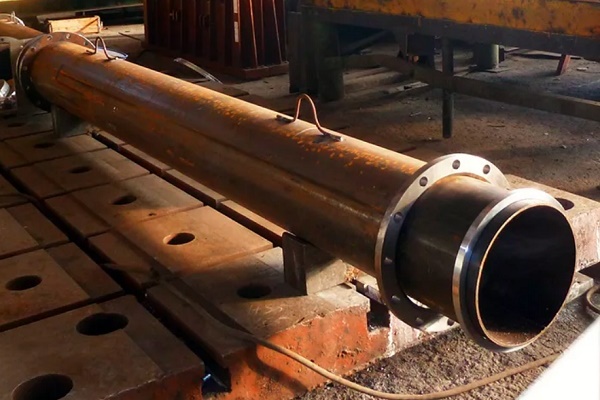
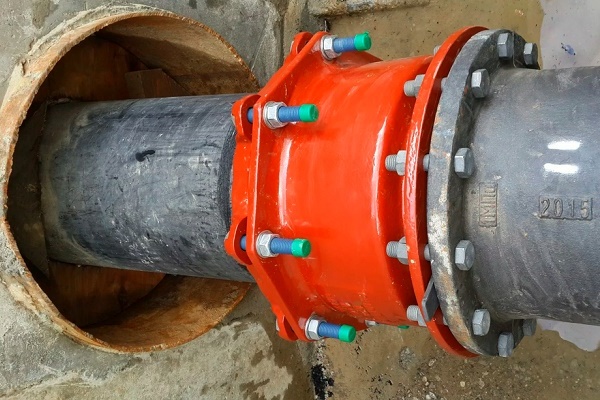
A háztartásban az acélcsövek fokozatosan átadják helyüket a műanyag csöveknek, amelyekkel sokkal kényelmesebb dolgozni. De az acélnak is megvannak az előnyei – hosszú élettartam, szilárdság, tűzállóság, korrózióállóság.
Korrózióállóság, komolyan? Talán összekeverte a PVC-vel?