Acélcsövekhez való csővágó: típusok, tanácsok a modell kiválasztásához és a szakszerű használat finomságai

Különféle kommunikációs, építőipari és javító-szerelő munkák elvégzése magában foglalja az acélcsövek szükséges méretű darabokra vágását. Erre a célra a háztartásban használhatunk egyszerű kéziszerszámot, például fémfűrészt.
De ésszerűbb és praktikusabb beszerezni egy acélcsővágót. Ez a készülék felgyorsítja a folyamatot, és jelentősen kevésbé bonyolulttá és munkaigényessé teszi. Ismerjük meg e szerszám változatait, működési elvét, valamint a berendezés kiválasztásának jellemzőit.
A cikk tartalma:
- Csővágók osztályozása a meghajtás típusa szerint
- Vágóelemek típusai
- A szorítószerkezet szerkezeti jellemzői
- Hogyan válasszunk pengét a szerszámhoz?
- A kézi modellek működési elve
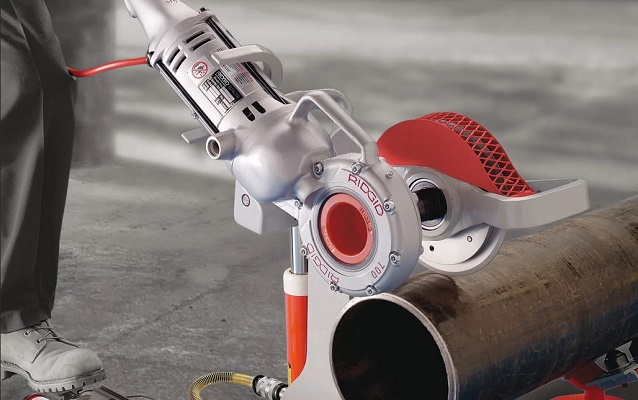
- Milyenek az elektromos csővágók?
- Acélcsövek előkészítése és vágása
- Használati és karbantartási szabályok
- Következtetések és hasznos vidéó a témából
Csővágók osztályozása a meghajtás típusa szerint
A különböző átmérőjű acélcsövek vágására szolgáló modern csővágó modellek a meghajtás típusában különböznek.
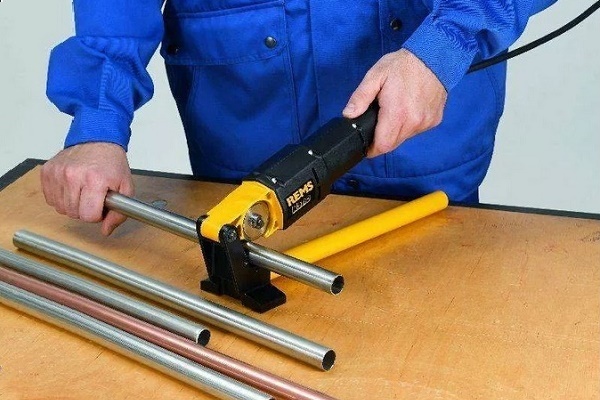
Kézi szerszámok a legegyszerűbbnek tekinthetők, és nem igényelnek speciális készségeket a használatukhoz. Általában egyszerűen rögzítik őket a megmunkálási területen, néhány fordulatot tesznek, és tiszta vágással rendelkező darabot kapnak. Ez a lehetőség azonban jelentős fizikai erőfeszítést igényel, és nagyobb munkákhoz nem alkalmas.
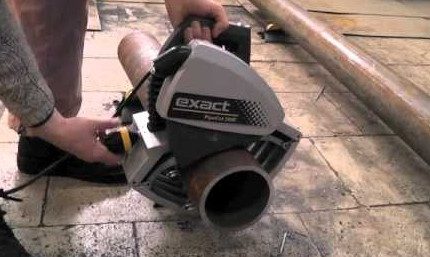
Elektromos készülékek erősebb, kopásálló anyagokból készülnek, ezért aktív használatra alkalmasak, könnyen megbirkóznak az intenzív terheléssel, és minőségileg vágnak bármilyen átmérőjű, beleértve a nagy acélcsöveket is.
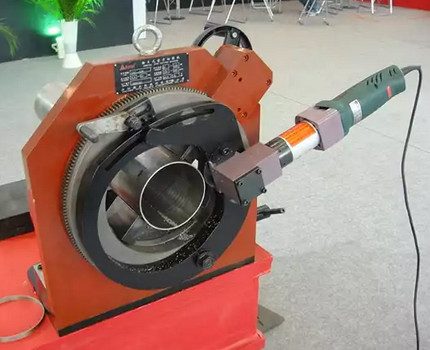
Pneumatikus csővágók professzionális berendezések közé tartoznak. Nagy pontosságú megmunkálást biztosítanak, és gyorsan elvégzik a szükséges vágást.
Bármilyen vastagságú csöveket vágnak (a vékonyfalútól a 60 mm-esig). Lehetővé teszik a szükséges munkák elvégzését kis helyiségekben, és rendelkeznek a cső belső átmérőjének a későbbi hegesztéshez való dörzsárazási funkciójával.
Nagy teljesítményűek és könnyedén megbirkóznak a megnövekedett ipari terhelésekkel.
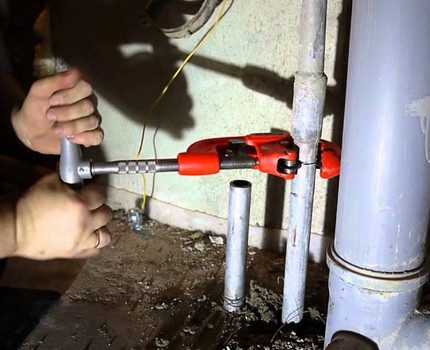
Hidraulikus csővágók nem igényelnek elektromos hálózati csatlakozást, és működésük a folyadéknyomás elvén alapul. A szivattyún keresztül áramló folyadék a dugattyúra hat, és mozgásba hozza a berendezést. Amikor a víznyomás csökken, a vágóelemek visszatérnek eredeti helyzetükbe.
Az ilyen osztályba tartozó szerszámok erősebbek a kézi eszközöknél, de minden paraméterben alulmaradnak az elektromos készülékekkel szemben.
A berendezés kiválasztása elsősorban az elvégzendő munka mennyiségétől függ. Egyszeri használatra elegendő egy egyszerű kézi szerszám, míg nagyszabású munkákhoz (például személyes telken történő közművesítéshez) jobb az elektromos változatot használni.
Ha nincs lehetőség a hálózati csatlakozásra, akkor háztartási célokra meg kell fontolni egy hidraulikus csővágó vásárlását vagy bérlését. Az iparban a legtermelékenyebb a pneumatikus acélcsővágó gépek használata.
Vágóelemek típusai
A különböző átmérőjű acél csövek vágására szolgáló berendezések a vágóelem típusa szerint különböznek egymástól.
Görgős szerszámok 1–4 vágó- és több előtoló görgőből állnak. Az egy hajtógörgős modell legfeljebb 50 milliméter átmérőjű acélcső megmunkálását teszi lehetővé, a háromgörgős pedig könnyedén megbirkózik a legfeljebb 100 milliméter keresztmetszetű darabbal.
A görgős berendezésektől azonban rendkívül ritkán sikerül tökéletes, sorjamentes vágást elérni, és ezt a szempontot a berendezés fő hátrányának tekintik.
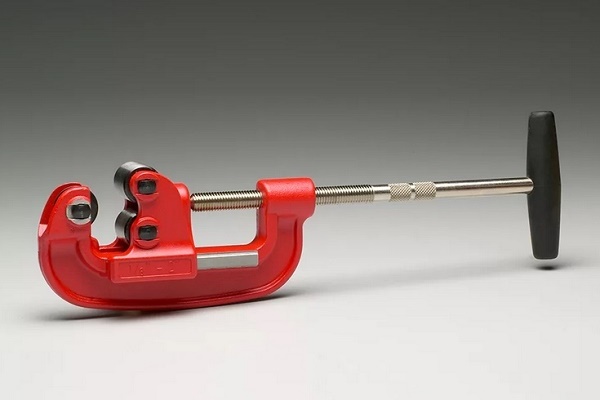
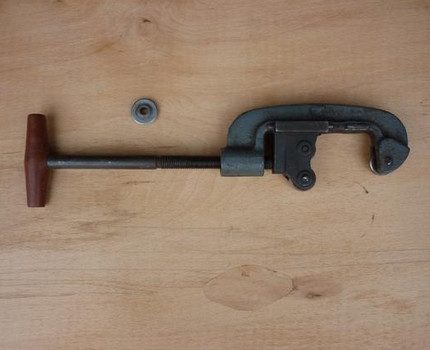
Késes eszközök egy vaskos gyűrűből állnak, amely körülfogja a megmunkálandó darabot. A munkaelem magas minősége és erős anyaga lehetővé teszi a szerszám használatát vékony acélcsövek vágására. A kések helyzete a fém vastagságától és a cső általános átmérőjétől függően tovább állítható. A berendezés mozgó része egy menetes rúd segítségével mozog.
Az egyszerű modellek mindössze két késsel vannak felszerelve, a rúd elem pedig egyben fogantyúként is szolgál. Ezek a készülékek legfeljebb 1 hüvelyk vastagságú fém megmunkálására alkalmasak.
A vastagabb falú csőanyagokhoz speciális késeket kell vásárolni. A berendezések fő előnye a tökéletesen sima vágás elérésének lehetősége, amely nem igényel utólagos süllyesztést.
Láncos modulok hatásmechanizmusukat tekintve a láncfűrészre emlékeztetnek. Feszítőszerkezettel, forgatható karokkal és görgős láncokkal rendelkeznek. Egy ilyen típusú szerszámmal könnyedén vágható egyrétegű csőanyag legfeljebb 3 centiméter átmérőig.
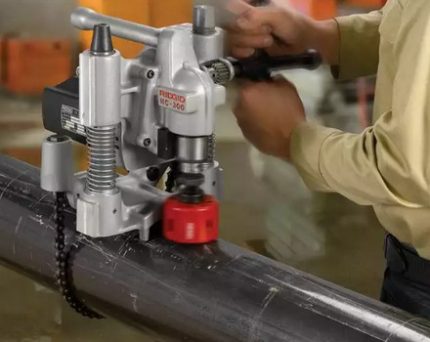
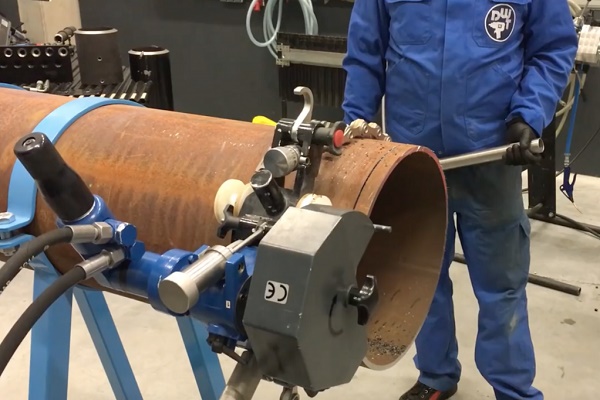
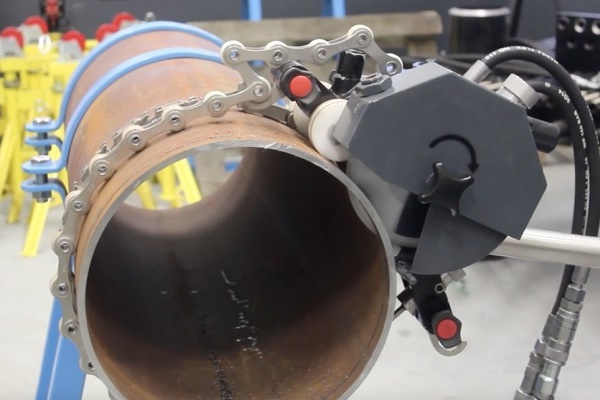
Forgatható csővágó azonos, felcserélhető görgők segítségével működik, amelyek megbízhatóan rögzülnek a darab körül. A berendezést egy eltávolítható fogantyú hozza mozgásba, és a munkaelemek megbízhatóan és pontosan végzik el a vágást.
A készülék fő előnyei közé tartoznak:
- a legfeljebb 19 milliméter falvastagságú csőszerkezetek gyors vágásának képessége;
- Hatékony munka nehéz körülmények között (víz alatt, árkok alján, építési gödrökben stb.).
A hiányosságok közül csak egy emelkedik ki – a készülék magas ára, de az ipari termelésben ez gyorsan megtérül. Ezért az ár nem jelent akadályt a nagyvállalatok tulajdonosai számára, akik kereskedelmi javító-szerelő, kommunikációs és építőipari tevékenységet folytatnak.
A megfelelő csővágó kiválasztásakor figyelembe kell venni, hogy milyen méretű csöveket kell majd vágni, pontosan hol kell elvégezni a munkát, és mennyire fontos, hogy azonnal sima, precíz vágást kapjunk, amely nem igényel további utólagos megmunkálást.
A szorítószerkezet szerkezeti jellemzői
Az acélcső anyagának kényelmes vágására szolgáló egységek másik fontos megkülönböztető jellemzője a befogóegység felépítése. Ez lehet bilincses, emelőkaros vagy csavaros.
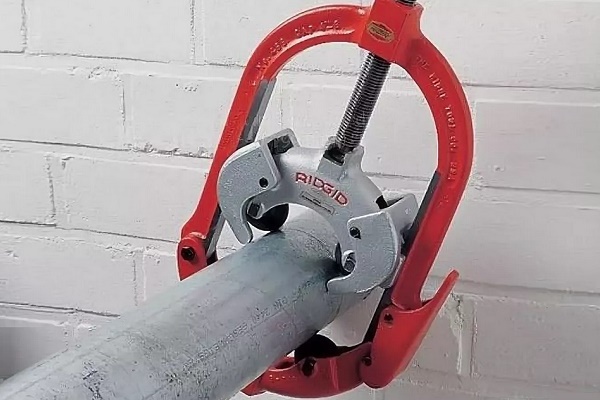
A kézi bilincses vagy „zár” típusú készülékek gyorsan és tisztán dolgoznak, könnyen elviselik a jelentős üzemi terheléseket, és megbirkóznak a 12 hüvelykig terjedő vastagságú és 324 mm átmérőjű csövekkel.
Egy hosszú és egy kiegészítő fogantyúval rendelkeznek. Ennek a kialakításnak köszönhetően a kezelőnek nem kell túlzott erőt kifejtenie a vágáshoz, és a berendezés beállítása közvetlenül a munka során történik.
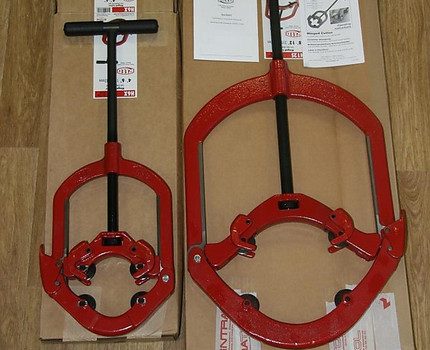
A berendezés óriási előnye az is, hogy nem szükséges a készülék teljes körülfordulása a darab körül, ezért az anyag vágása elvégezhető szűkös körülmények között, korlátozott helyeken, sőt akár gördítő módszerrel is.
Az emelőkaros modellekben a darab rögzítése az emelőkarra gyakorolt nyomással történik, a csavaros modellekben pedig megbízható és erős csavarelemek tartják állandó helyzetben. Hogy a cső falai ne gyűrődjenek össze a megmunkálás során, a darabot közepes erősséggel szorítják meg, és ebben a helyzetben tartják a levágás pillanatáig.
Hogyan válasszunk pengét a szerszámhoz?
Az acél csővágók esetében bizonyos specifikus jellemzők érvényesek, különösen a szerszám munkapengéjére vonatkozóan. A minőségi vágás érdekében a pengék keménységének 15–20 HRC-vel kell meghaladnia a megmunkált csőanyag keménységét.
Ezt a paramétert az úgynevezett „szikrapróba” elvégzésével lehet meghatározni. Ez lehetővé teszi a hozzávetőleges széntartalom meghatározását, és lehetőséget ad a molibdén, volfrám és mangán azonosítására. Ily módon kiderül, hogy mekkora az eredeti keménység, és milyen acélminőséget használtak a cső gyártásához.
A teszt elvégzéséhez az alkatrész végrészét köszörűkövön megmunkálják, és figyelmesen megvizsgálják a folyamat során keletkező szikrát:
- egy világossárga színű, sűrűbb szikracsomó alacsony széntartalmú, nem ötvözött acélt jelent;
- a közepes széntartalmú összetételre ugyanolyan színű, de elágazóbb csomó utal, néhány fényes felvillanással;
- a standard minőségű acél vékony szikraáramot ad rövid elágazásokkal és szinte teljesen felvillanások nélkül;
- Az ötvözött acél fokozott szilárdságú, és nem mutat hajlamot a rideg törésre. A szikraáram sűrű, telített sárga színben ragyog, és a könnyű felvillanások helyett hosszúkás, fényes nyilak figyelhetők meg.
Ha rendelkezik részletes információval a megmunkálásra váró cső acéljának minőségéről, könnyen és gyorsan kiválaszthatja a megfelelő vágóberendezést.
A kézi modellek működési elve
Otthoni használatban az acélcsövek vágása legegyszerűbben görgős csővágóval történik. Ez a szerszám több tárcsás késsel rendelkezik, és könnyedén megbirkózik a 100 milliméter átmérőjű anyaggal.
A nagy hosszúságú csövekhez speciális eszközök állnak rendelkezésre, amelyek nemcsak vágó-, hanem vezetőgörgőkkel is fel vannak szerelve. Ez lehetővé teszi bármilyen méretű alkatrész pontos rögzítését, és hosszanti stabilitást biztosít a megmunkálás során.
A nagy átmérőjű csöveket (150-200 mm) célszerű egy teleszkópos mechanizmussal ellátott rotációs egységgel vágni, amely a vágógörgők elfordításáért felel.
Ezek a szerkezetek lehetőséget biztosítanak az alkatrészek megmunkálására kedvezőtlen körülmények között is (gödrök, mélyedések, árkok stb.).
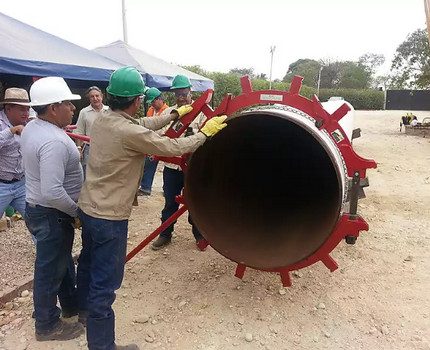
A rotációs készülékben a görgők a cső külső kerülete mentén vannak rögzítve. A mechanikus erősítővel ellátott karra hatva a görgők a megmunkálandó alkatrész felületéhez szorulnak.
További mozgások növelik az előtolást, és fokozatos szétválás következik be. A vágás nem annyira erővel, hanem a kifejtett forgatónyomatékkal történik. A technológia egyenletes, sima vágási élt biztosít még az erősebb ötvözött acéllal való munka során is.
Milyenek az elektromos csővágók?
Amikor nagyméretű kommunikációs rendszer kiépítését vagy globális javítási-szerelési munkálatokat terveznek, érdemes eltekinteni a kézi szerszámoktól, és az elektromos készüléket előnyben részesíteni.
Kiválóan működik mind álló, mind terepi körülmények között, és lehetővé teszi a megmunkálást a lehető leggyorsabban és legtisztábban.
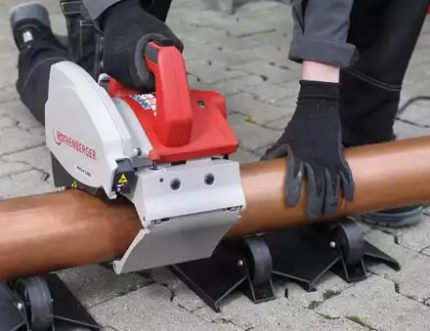
A kivitel típusa szerint az elektromos csővágók lehetnek nem szétszedhetőek és szétszedhetőek. A nem szétszedhető egységek az alkatrész külső felületén helyezkednek el, és önközpontosító szorítóval rögzítik őket.
Kompakt méretekkel rendelkeznek, és nem igényelnek nagy helyet a cső körül a teljes értékű megmunkáláshoz.
Az acél csőanyag vágására szolgáló szétszedhető gépek könnyen rögzíthetők az alkatrész bármely szakaszán. A készülék cserélhető modulokból áll, és a felület külső részén helyezkedik el.
Annak ellenére, hogy a munkaelemek minimális helyet foglalnak el a cső körül, a vágás nagyon pontos, és nem igényel további megmunkálást.
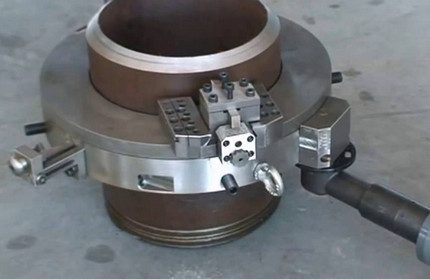
A készülékben a vágóelem egy pár 0,01 cm-es lépésközzel rendelkező vágószerszám. A szerszámot egy 220 V-os hálózatról működő villanymotor aktiválja.
A két részből álló, nagy szilárdságú szétszedhető háznak köszönhetően az egység egy már működő csővezetékre is felszerelhető, és gyorsan el lehet hárítani a hirtelen meghibásodást, vagy bármilyen bonyolultságú szükséges karbantartást elvégezni.
A megmunkálás sebességének növelése érdekében az egyik vágót a csőhengerlés szélére rögzítik, a másikkal pedig a letörést vágják le a folyamat során. A készülék rögzítését speciális bütykök végzik. Általában 4-8 darab van belőlük.
Az összes folyamat teljes körű ellenőrzéséhez a készülék szervohajtással van felszerelve. Lehetővé teszi a nyomaték szoros figyelemmel kísérését és a vágási sebesség időben történő szabályozását.
Acélcsövek előkészítése és vágása
Mielőtt hozzákezd a vágáshoz, a csőanyagot megfelelően elő kell készítenie:
- Nedvesítse be olajjal a tervezett vágási zónát. Ez csökkenti a fém hőmérsékletét munka közben, megtisztítja a külső kerületet és részben eltávolítja a salakot.
- Egy szorítóval rögzítse a csövet a tartóban, a korábban markerrel megjelölt vágási vonalra igazodva.
- A szár segítségével mozgassa a vágófejet a darab kerülete mentén. Fokozatosan növelje az előtolást, elvégezve a szükséges vágást.
- Ha a kések rendelkeznek a szükséges szilárdsággal és jó élezettséggel, a vágás helye sima lesz, és nem igényel utólagos megmunkálást.
A kis átmérőjű (legfeljebb 30 mm-es) csövek vágására tervezett modellekben a szár egybe van építve a fogantyúval. Amikor a fogantyút mozgásba hozzák, a vágás is megtörténik.
Kis átmérőjű csövek vágása
Kis átmérőjű acél csőanyag vágásához a megmunkálandó darabot egyértelműen rögzítik a csővágó szorító mechanizmusával. A szerszám fogantyúját az óramutató járásával megegyező irányba forgatják, hogy a vágóelem érintkezzen a fémfelülettel.
Ezután még egy fordulatot tesznek a fogantyún, ügyelve arra, hogy a vágási vonal eleje és vége érintkezzen, ezáltal tiszta, zárt kört hozva létre megszakítások és egyéb hibák nélkül.
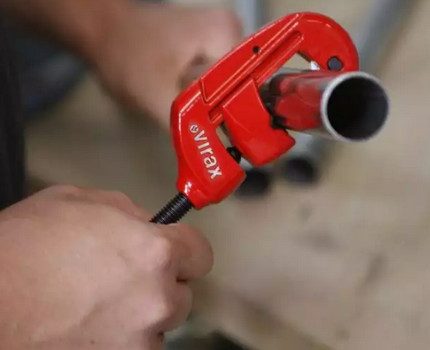
Ha ezek a paraméterek teljesülnek, a szerszám fogantyúját még fél fordulattal elmozdítják, szorosabban a csőhöz húzva a vágóelemet. Amikor a vágók élesen behatolnak a fémbe, a forgatást kissé felgyorsítják, és addig forgatják a fogantyút, amíg a vágás meg nem történik.
Nagy átmérőjű acélcsövek vágása
Háztartási környezetben a nagy átmérőjű acélcsövek vágása gyakorlatilag nem igényelt. Az ilyen méretű anyagokat főleg ipari méretekben dolgozzák fel. E célból a vállalatok nagyon erős, költséges berendezéseket vásárolnak.
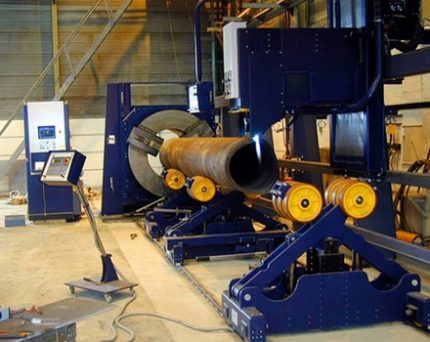
Ha mégis felmerül a nagy átmérőjű csövek vágásának szükségessége, nem feltétlenül kell professzionális berendezést vásárolni.
Használhatja a minden háztulajdonos arzenáljában megtalálható hagyományos sarokcsiszolót, és ráhelyezve a fémvágó tárcsát, gyors, pontos és minőségi vágást végezhet. Ám ezzel a szerszámmal dolgozva nem szabad megfeledkeznie a biztonsági óvintézkedésekről.
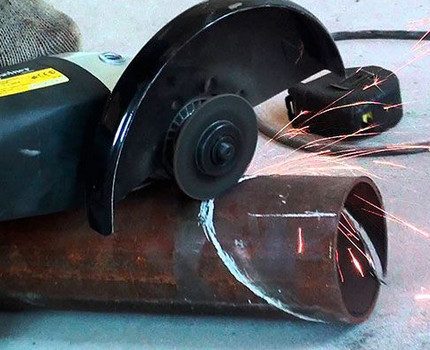
Mindazonáltal a köszörű csak egyszeri vágási munkálatok elvégzésére alkalmas. Rendszeres, nagyobb méretű feladatokhoz érdemes beszerezni egy tartósabb és erősebb készüléket.
A csővágó berendezések különböző típusairól bővebben olvashat a ebben az anyagban.
Használati és karbantartási szabályok
Ahhoz, hogy a csővágó hosszan és megbízhatóan szolgáljon, minőségi vágást végezzen és ne rongálja a cső falát a munka során, nagyon fontos az acél alkatrész optimális befogási szintjének kiválasztása.
Nem szabad a munkadarabot túl erősen meghúzni. Ez a vágási vonal kezdetének és végének eltérését okozhatja, ami esztétikailag nem tetszetős csavarvonalszerű megjelenést hozhat létre az alkatrészen.
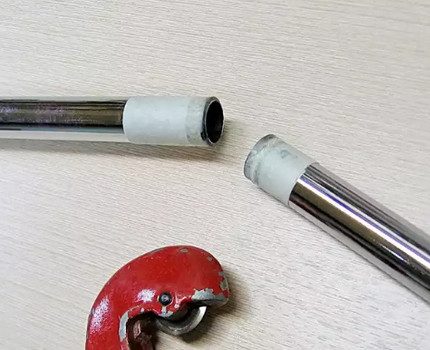
A mechanizmus forgásának egyenletesnek, de nem túl gyorsnak kell lennie. Ellenkező esetben a falak összenyomódnak, és a vágás helyén felesleges vágott fém keletkezik.
A helyes és hosszú távú működés érdekében munka után a vágógörgő felületét, az előtolócsavart és a vezetőgörgőket speciális szerrel tisztítják, majd kenőanyaggal kezelik.
A külső felületet horpadások vagy egyéb sérülések szempontjából vizsgálják meg, a forgácsokat pedig lecsiszolják, hogy ne akadályozzák a későbbi munkát. A vágóelemeket (vágószerszámot vagy görgőt) ellenőrzik a tompaság szempontjából, és szükség esetén azonnal kicserélik.
A csővágót tárolásra száraz és meleg helyen hagyják. Az ilyen eljárások és kényelmes tárolási körülmények után a készülék hosszú ideig megőrzi működőképességét, és könnyen megbirkózik minden feladattal.
Következtetések és hasznos vidéó a témából
Hogyan működik a bilincses csővágó: részletes videóútmutató arról, hogyan kell használni a bilincses retesszel ellátott kézi csővágót. A megbízható készülék jó teljesítménnyel rendelkezik, és megbirkózik a 32–365 mm átmérőjű alkatrészekkel.
Acélcsövek vágása görgős csővágóval: a videóban szemléletesen bemutatják a 3–150 mm átmérőjű acélcsőanyag görgős készülékkel történő vágásának folyamatát.
A kézi modell jól megbirkózik az egyszeri munkákkal, az elektromos meghajtású pedig nagyobb javítási-szerelési tevékenységekhez alkalmas.
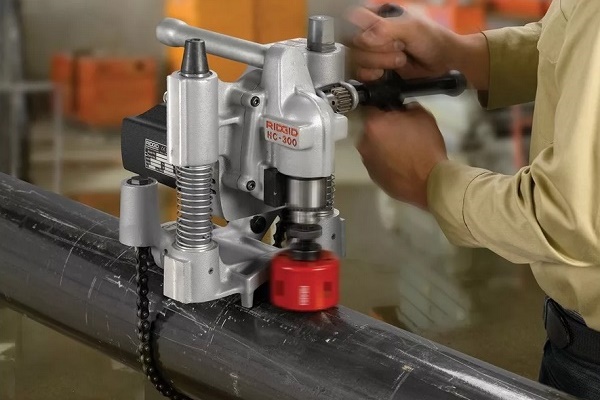
Osztott acélcsővágó működés közben: hogyan működik az osztott vágókészülék acélcsövekkel, jól látszik ebben a videóban. A készülék rendelkezik egy hasznos funkcióval, amely lehetővé teszi a csővezeték részleges kivágását akár a rendszer végéhez való hozzáférés nélkül is.
A készülék elektromos vagy pneumatikus hajtással van ellátva, és maximális vágási pontosságot biztosít, ha a cső körül minimális hely áll rendelkezésre a munkához.
A fenti összes részlet ismeretében nem lesz nehéz kiválasztani az optimális csővágó modellt. Vásárlás előtt további tanácsért érdemes a bolt munkatársaihoz fordulnia. Részletesen elmondják a kínált modelleket, és leírják a különböző márkák termékeinek előnyeit és hátrányait.
Csővágót keres otthoni használatra? Vagy van tapasztalata hasonló eszközök használatában? Oszsza meg velünk és olvasóinkkal! Kérem, mesélje el, hogy melyik modellt választotta, elégedett-e a vásárlásával? Írja meg kommentjeit a cikk alatt.
 Rézcsövekhez való csővágó: típusok, tanácsok a választáshoz, használati szabályok és finomságok
 Csővágó fém-műanyag csövekhez: típusok, melyiket érdemes választani és hogyan kell helyesen használni
 Acélcső szerelvények: típusok, osztályozás, jelölés és szerelési példák
 Csővágó polipropilén csövekhez: az eszköztípusok áttekintése és a velük való munka jellemzői
 Műanyag csövekhez való csővágó: a legjobb modell kiválasztása + használati útmutató
 Hogyan válasszon forrasztópákát polipropilén csövekhez: profi vízvezeték-szerelők tanácsai
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények