Rézcsövek és idomok: típusok, jelölések, a rézcsővezeték kiépítésének sajátosságai

Annak ellenére, hogy a metal-műanyag és a polipropilén népszerű, a rézcsöveket és szerelvényeket széles körben használják fűtési és vízellátó hálózatok telepítéséhez. Ezeket tekintik a legjobb választásnak hűtőberendezések és klímaberendezések felszereléséhez.
Próbáljuk megérteni a réztermékek sokféleségét, és megtudni, mely csőcsatlakozási módszerek a leghatékonyabbak.
A cikk tartalma:
Rézcsövek belső elosztáshoz
Ellentétben a metal-műanyag analógokkal, a rézcsővezetékek minimális hőtágulással rendelkeznek, hosszú időn keresztül nem deformálódnak, és nem reagálnak a napsugarakra. Télen és nyáron is telepíthetők – a réz műszaki jellemzői nem változnak az alacsony hőmérséklet hatására.
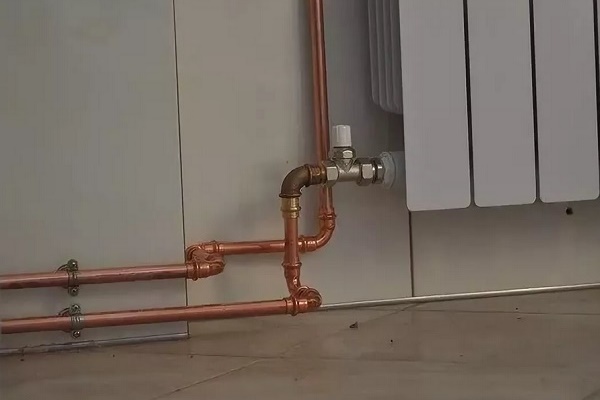
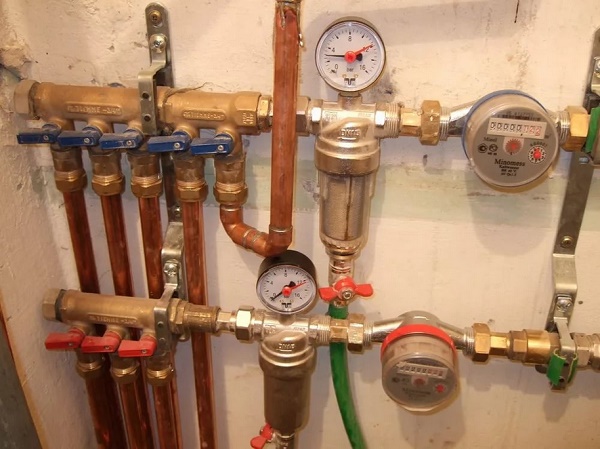
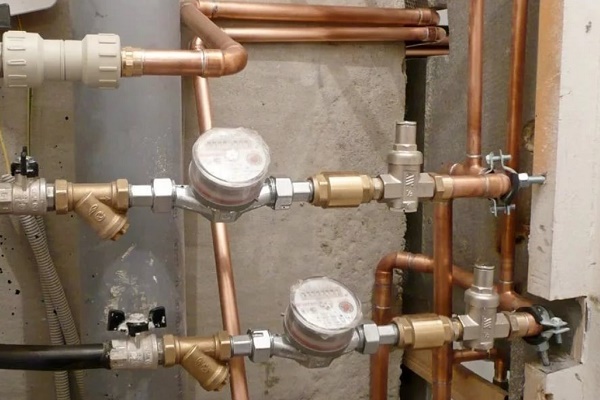
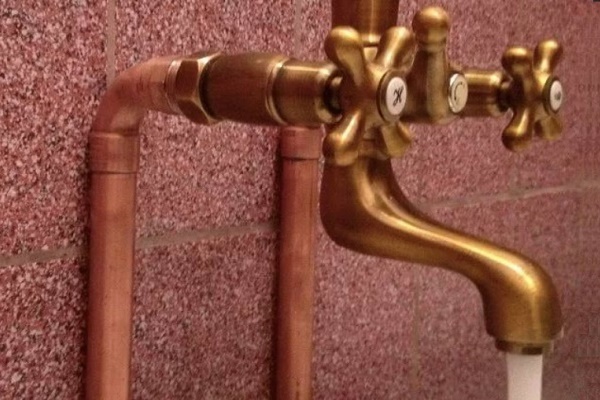
Rézcsövekből építik ki az otthoni kommunikáció minden típusát:
Olyan információt kínálunk, amely hasznos lehet a réz csőanyag kiválasztásakor vagy szerelésekor.
Változatok: szigetelt és szigeteletlen
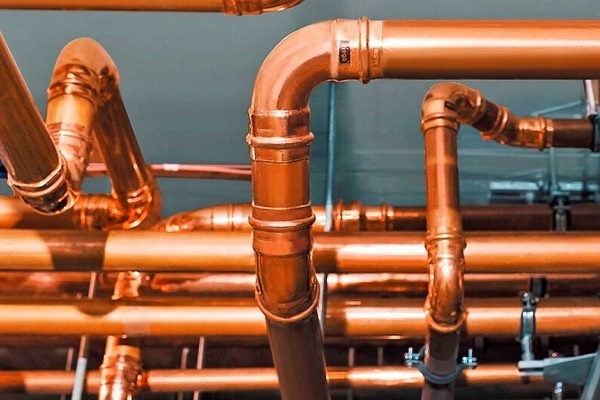
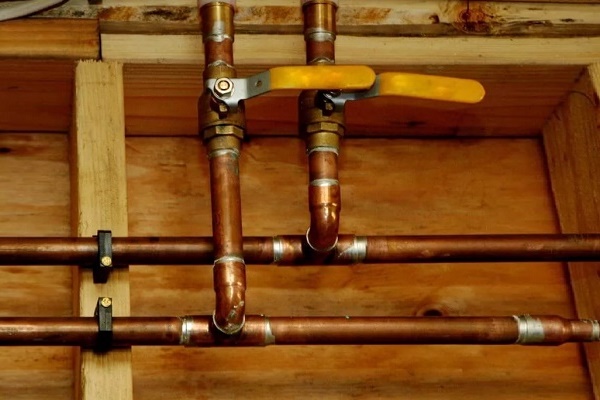
Általában szigeteletlen réz csővezetékeket látunk – vöröses árnyalatú fémhálózatokat, amelyeket réz, bronz vagy sárgaréz idomokkal szereltek össze, néha forrasztással vagy hegesztett idomos csatlakozással.
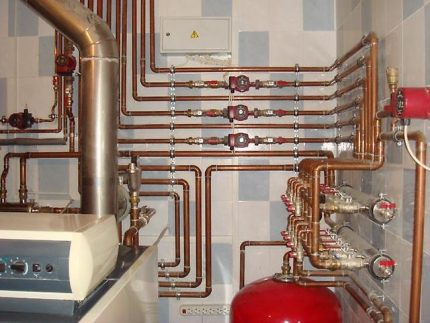
A hazai és külföldi gyártók olyan termékeket kínálnak, amelyek nemcsak méretükben, keresztmetszeti formájukban vagy gyártási módjukban, hanem külső kialakításukban is különböznek.
Tehát a rézcső kínálatban a következő csőfajták találhatók:
- szigeteletlenek a beltéri hálózatok szereléséhez és gáz- és elektromos berendezések összeszereléséhez;
- PVC szigeteléssel ellátottak a korrózió és mechanikai sérülések elleni védelemhez;
- rugalmas polietilén szigeteléssel a vízellátó rendszerekhez;
- habosított poliuretán szigeteléssel a maximális hőmegőrzési követelményekkel rendelkező hálózatokhoz;
- védőszigeteléssel a padlófűtéshez és komplex rendszerekhez.
A szigetelt rézcsövek összekötéséhez szigetelés nélküli idomokat használnak, a szerelési módok pedig nem térnek el a megszokottaktól.
Hogyan értelmezzük a jelöléseket?
A csövek önálló szereléshez való vásárlásakor a hibák elkerülése érdekében meg kell tanulnia a jelölések és színjelzések olvasását.
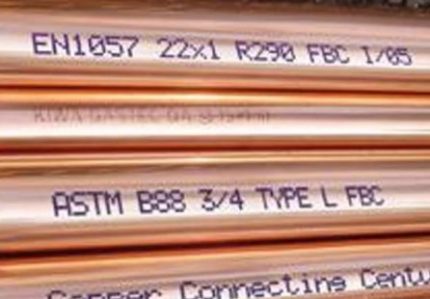
A hazai márkájú csövek gyártása a GOST 617-90 szabvány szerint történik, amelynek fejezete „Rézcsövek” címet viseli.
A jelölést általános minta szerint alkalmazzák, és a következő adatokat tüntetik fel rajta:
- gyártási mód (húzott, hidegen hengerelt – D, sajtolt – G);
- keresztmetszet (kör alakú – KR);
- gyártási pontosság (normál – N, fokozott – P);
- állapot (a lágy – M-tól a kemény ipari szilárdságú – Cs-ig);
- hossz (nem méretre vágott – ND, méret szerinti többszörös – KD, tekercsben – BT);
- különleges feltételek.
A különleges feltételek közé tartoznak a megnövelt hosszúságú vagy a görbület és hossz tekintetében nagy pontosságú termékek jelölései.
A GKRPT 32*3*5000 M3 jelölésminta a következőképpen értelmezhető: sajtolt kemény kör keresztmetszetű, fokozott gyártási pontosságú, 32 mm külső átmérővel, 3 mm falvastagsággal, 5 m mérethosszúsággal, M3-as rézből.
A GOST jelölésen kívül az NF nemzetközi szabvány szerinti jelölési rendszert is használják: kötelezően feltüntetik az országot, a gyártót, a gyár számát és a típusméretet.
Választék és kiválasztási feltételek
A kis keresztmetszetű lágy rézcsöveket 25 m és 50 m hosszú tekercsekben árusítják, a nagy átmérőjű termékeket pedig méretre vágott darabokban, legtöbbször 3-5 m hosszúságban. A tekercsekbe az úgynevezett „lágy” típusokat tekerik, amelyeket széles körben használnak padlófűtéshez.
A rézcsövek szerelésénél három, keménységi fokozat szerint eltérő változatot használnak:
A vékony zsinór könnyen hajlítható, és nem igényel idomok vagy más elemek beépítését, amelyek a kemény típusú csővezeték kanyarjainak szerelését biztosítják.
A különböző keresztmetszetű csőanyagok paramétereinek vagy jellemzőinek meghatározásához táblázatokat használnak.
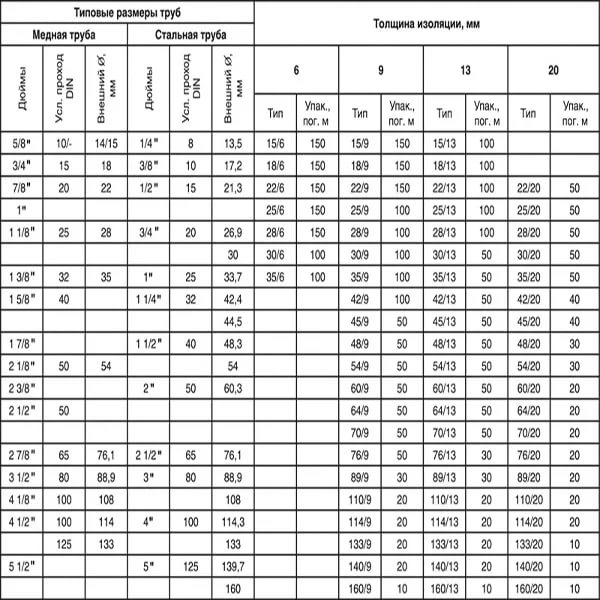
Bizonyos csőtípusok fokozott keresletnek örvendenek. Például vízvezetékhez 12 mm és 22 mm közötti átmérőjű termékeket használnak, lefolyórendszerekhez pedig 32 mm-től felfelé.
A külső keresztmetszet mellett szokás feltüntetni a falvastagságot vagy a belső átmérőt is (például 12/2 vagy 12/14 – ez egy 14 mm külső átmérőjű, 12 mm belső átmérőjű és 2 mm falvastagságú cső).
Rézcsővezetékhez való szerelvények típusai
Az idomok elengedhetetlenek a csővezetékek összeszerelésénél a megbízható oldható és oldhatatlan csatlakozások létrehozásához. A helyesen elkészített csatlakozás eredménye a hálózat 15 vagy több éven át tartó javítás nélküli üzemeltetése. Tekintsük át, hogy milyen idomtípusokat használnak rézcsövekhez.
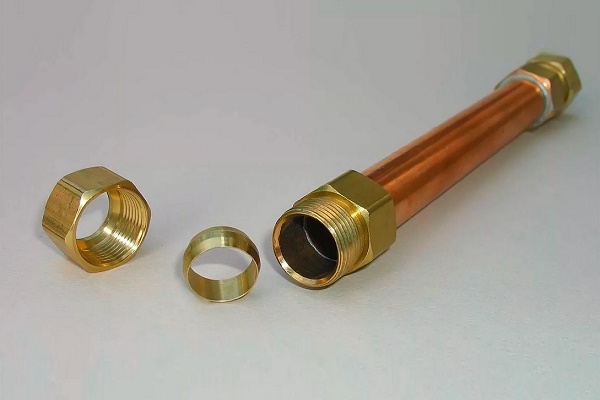
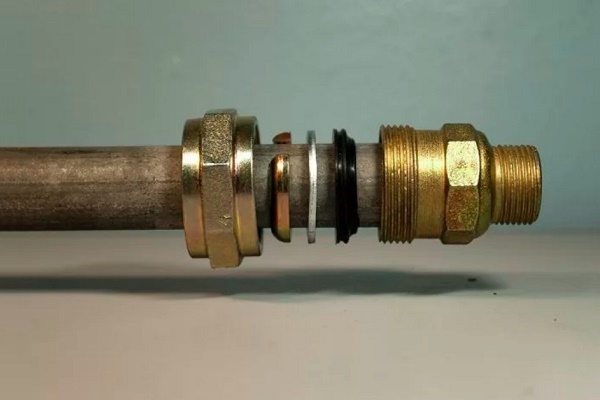
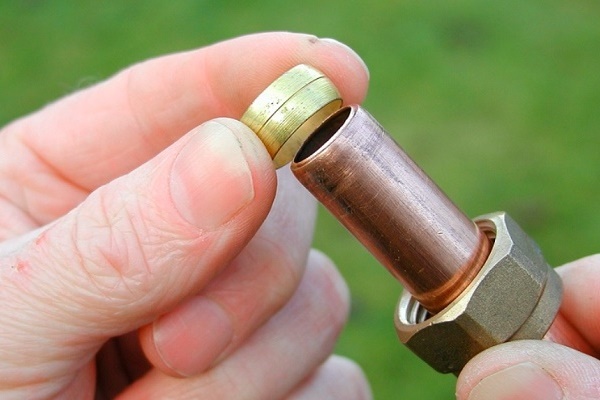
1. lehetőség – kompressziós
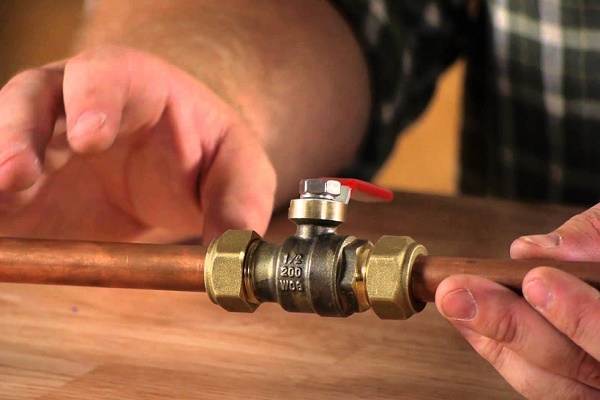
A kompressziós idomok szereléséhez nem használnak forrasztást. A szorítógyűrűs szerkezeteket feltételesen oldhatóknak nevezik, mert olyan tömített csatlakozást hoznak létre, amely időnként utánhúzást igényel. Emiatt a csővezetékeket nem lehet a padlóba vagy a falakba beépíteni.
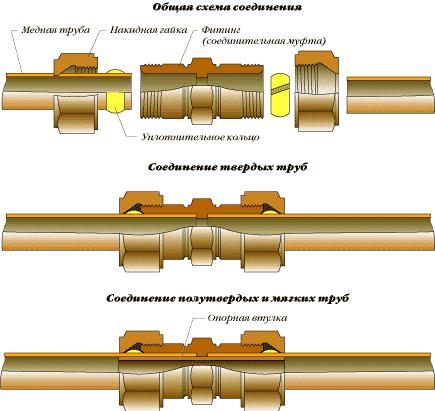
A kompressziós idom felszereléséhez nincs szükség speciális szerszámra – fogóra vagy szorítóra. Először kézzel kell a préselést elvégezni, majd a hollandi anyát egy állítható vagy villáskulccsal kell utánhúzni.
Javasolt egy pár kulcs használata: az egyikkel a testet kell tartani, a másikkal félfordulatos mozdulatokat végezni. A szilárd kapcsolathoz általában 2-3 további fordulat elegendő.
A szorítógyűrűs idomok szabványos méretűek – a csövek keresztmetszete szerint, belső faluk előre kalibrált (a tölcséres csatlakozás kivitelezéséhez). Emellett rendeltetésükben is különböznek. Tegyük fel, hogy a vízvezetékhez és a fűtési rendszerhez való alkatrészek szerkezetileg is eltérhetnek.
2. lehetőség – présszerelvények
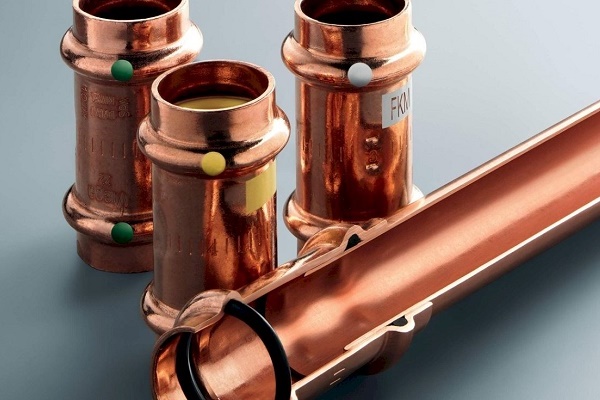
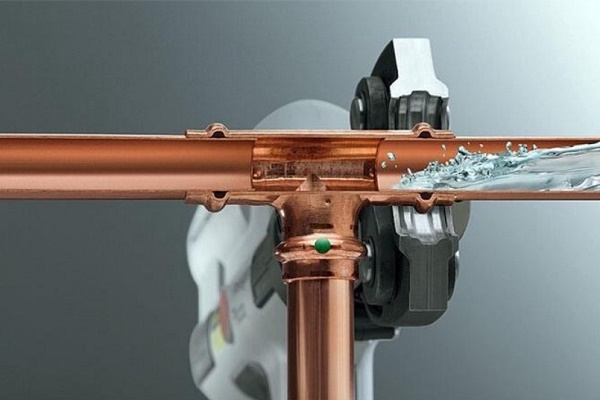
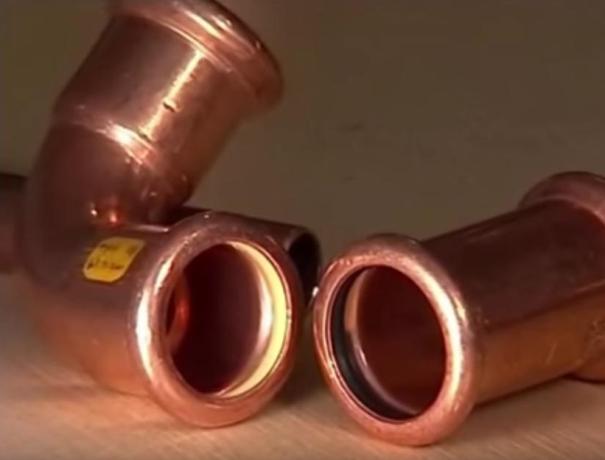
A préseléssel összenyomott idomok teljesen más felépítésűek. Csőszerkezetűek, minden végük tömítőgyűrűvel ellátott bemélyedéssel rendelkezik. A csőre történő rögzítés elve a réz egyik tulajdonságán, a puha és megmunkálásra engedékeny fémen alapul.
A préselés során a szerelvény szerkezete úgy deformálódik, hogy a tömítőgyűrűvel ellátott anyag oldhatatlan, hermetikus kapcsolatot hoz létre.
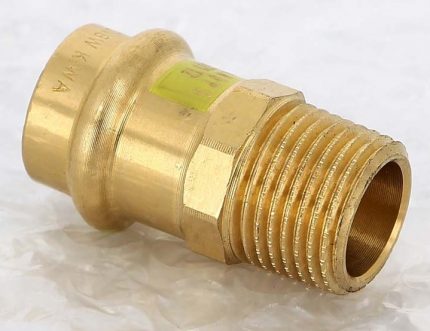
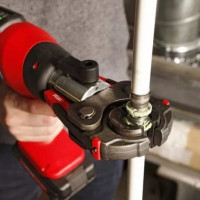
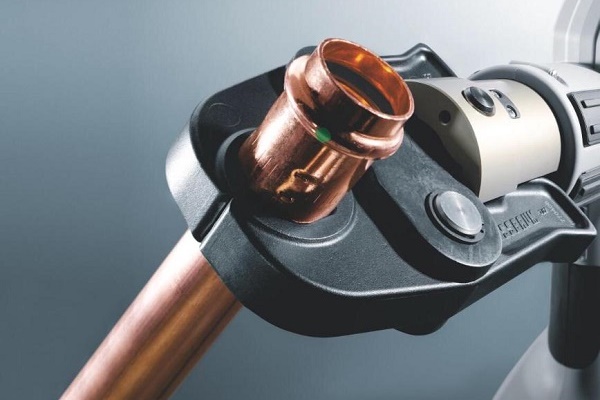
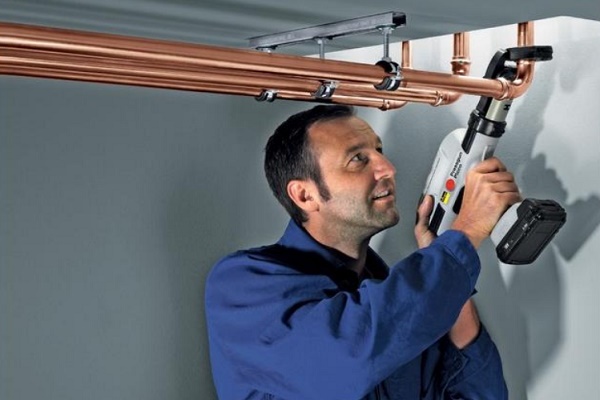
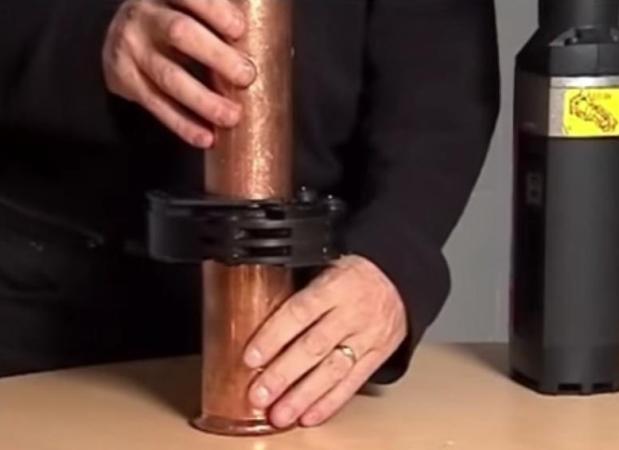
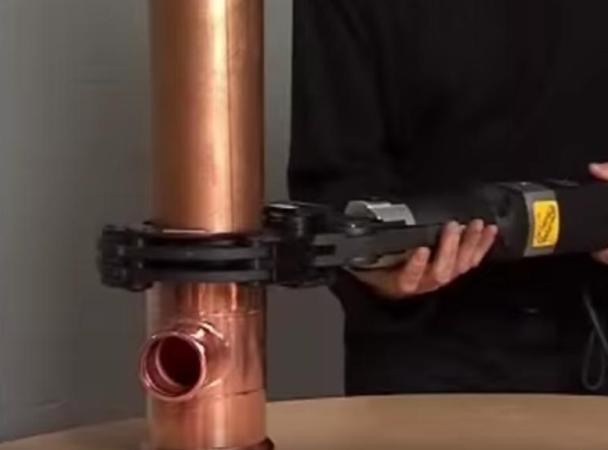
A csővezeték összeszereléséhez présidomok segítségével speciális szerszám szükséges – présfogó. Ideiglenes és egyszeri munkákhoz megfelelő a kézi készülék, de állandó professzionális használat mellett gyorsan fáradtságot okoz.
Képzett vízvezeték-szerelők számára hidraulikus és elektromechanikus modellek állnak rendelkezésre – drágák, de erőt és időt takarítanak meg.
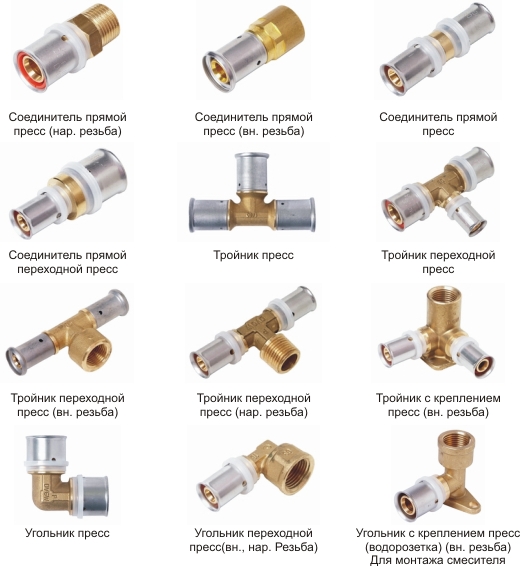
A préselés nehézsége abban rejlik, hogy a préselés után néha nehéz megkülönböztetni a megmunkált idomot a csőre csupán ráhúzott idomtól. A kihagyások elkerülése érdekében a gyártók speciális jelzőelemekkel látták el az alkatrészeket, amelyek a préselés után megváltoztatják a megjelenésüket: élénk színű műanyag gyűrűkkel vagy deformálódó dudorokkal, amelyeket SC-Conturnak neveznek.
Az alkatrészek rendeltetés szerinti megkülönböztetése nem nehéz, mivel különböző színű jelölőkkel vannak ellátva:
- kék vagy piros – vízellátás (ivóvíz vagy nem ivóvíz);
- zöld – fűtés;
- sárga – gázellátás.
Vannak univerzális változatok is: például a sárga-kék jelölés azt jelzi, hogy az idomok gáz- és vízszállító rendszerekben használhatók. A színt a tömítés jelölésére is használják (sárga – gázhoz, fekete – vízhez stb.).
3. lehetőség – forrasztható
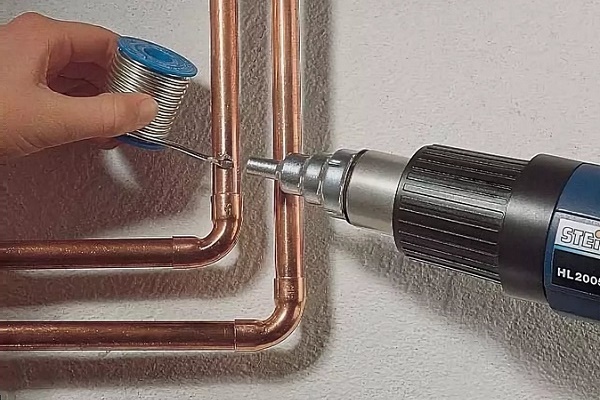
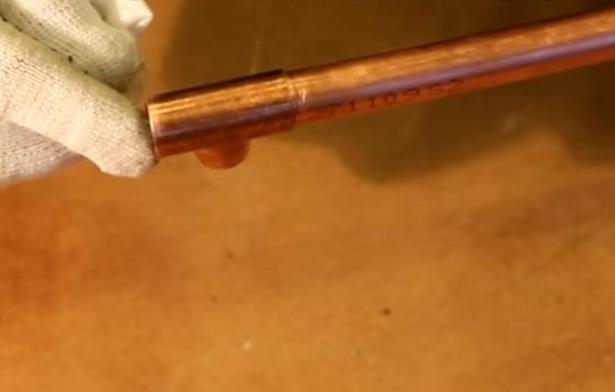
A forrasztás erős és oldhatatlan kapcsolatot biztosít két csődarab között. Speciális szerszám segítségével történik. Közvetlenül a forrasztás előtt a csövek végeit átlapolva illesztik össze, azaz tokszerű kapcsolatot használnak.
Azonban a falak között kis hézagnak kell maradnia, amely szükséges az olvadt forraszanyaggal való kitöltéshez. A hézag mérete 0,02 mm és 0,4 mm között van.
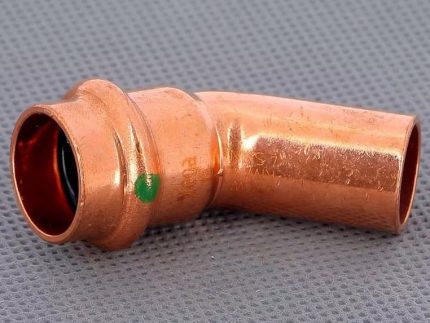
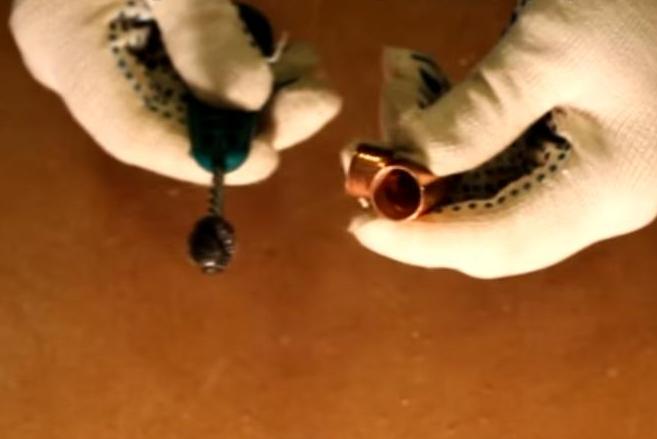
A forrasztás fő szerszáma az égő, de a csövek előkészítéséhez kalibrálót (bővítőt), letörőszerszámot, csővágót és különféle tisztítóeszközöket (keféket, csiszolópapírokat) is használnak.
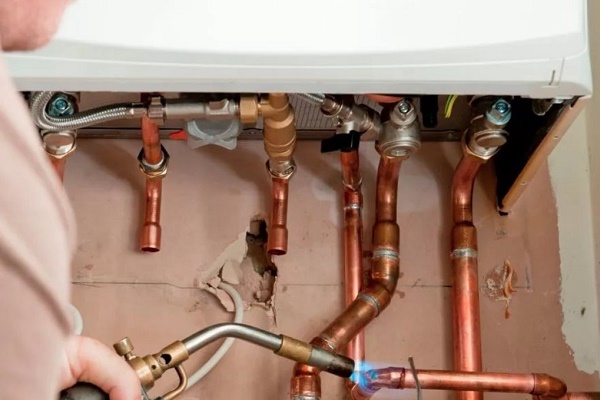
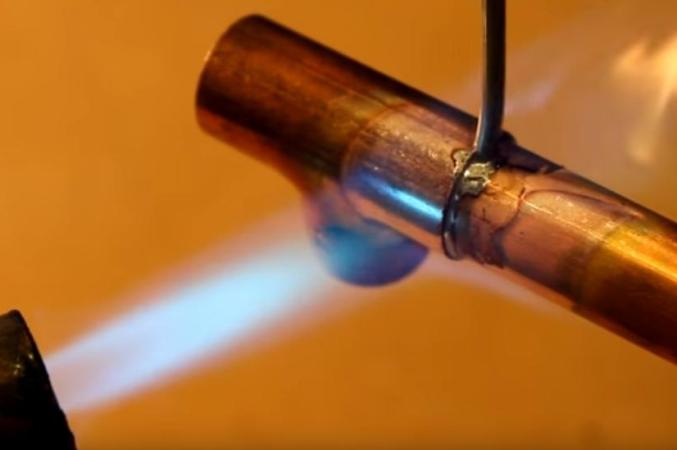
Otthoni használatra alkalmas egy kézi gázégő, 200 ml-es gázpatronnal. A könnyű és kényelmes kézi eszköz +1100 °C hőmérsékletű lángot hoz létre, ami bőven elegendő a lágy forrasztóanyag megolvasztásához.
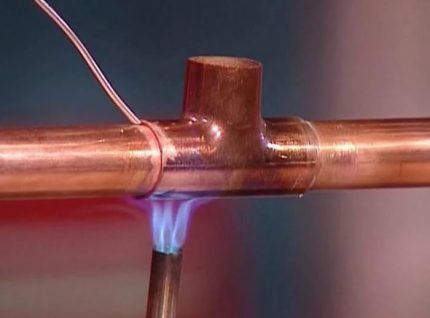
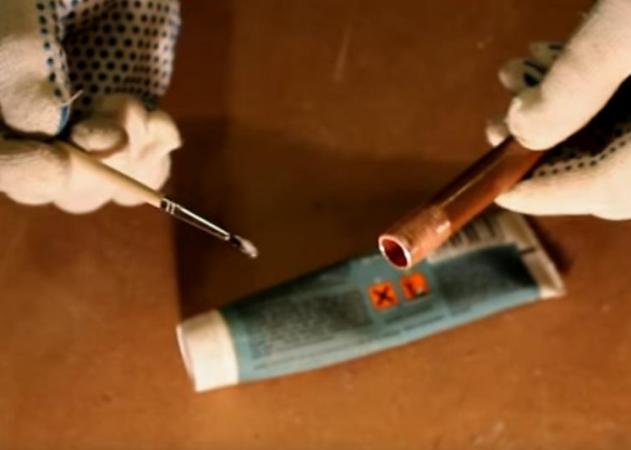
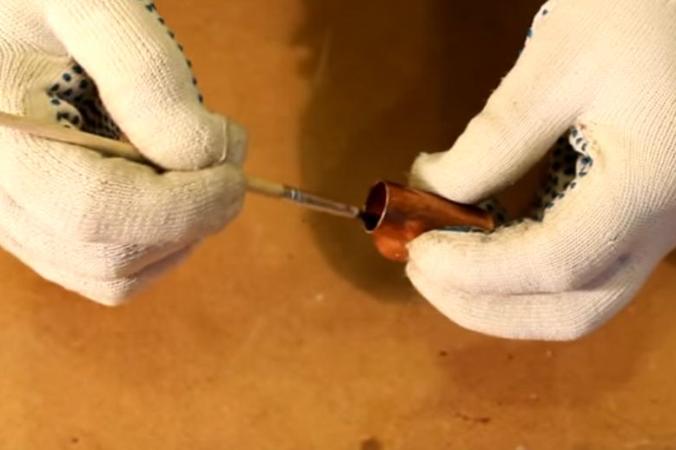
Szükség lesz még folyasztószerre is, amivel az idom és a csövek összeillesztendő részeit kenik be.
A réz alkatrészek felületének folyasztószerrel való bevonása ecsettel történik. Ez biztosítja a forrasztóanyag egyenletes eloszlását a csatlakozási felületen.
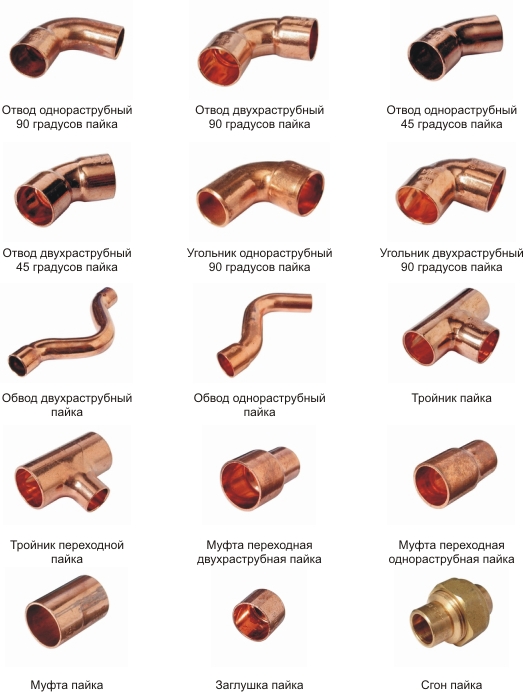
Az önálló forrasztáshoz általában alacsony hőmérsékletű technológiát használnak. Az ilyen típusú hegesztéshez való idomokat lágy forrasztóanyag csíkkal látják el, amelyet egy speciális körbefutó horonyba helyeznek.
A magas hőmérsékletű hegesztési eljárást a gyártás során, ipari hálózatok létrehozásakor alkalmazzák. Jellegzetességei: keményforrasztó használata, később nagy nyomás alatti gázok és folyadékok szállításának lehetősége. Bővebben a rézcsövek forrasztásáról ebben a cikkben olvashat.
Hogyan történik a kapilláris forrasztás szerelvénnyel?
A munka megkezdése előtt készítse elő a szerszámokat és anyagokat:
- gázégő;
- folyasztószer;
- forrasztóanyag;
- csővágó;
- élfürészelő;
- kefe és finom csiszolópapír.
A lépések sorrendje:
Az ónforrasz lehűlése után erős kötés jön létre, amely százszázalékos tömítettséget biztosít. A szerelvény nélküli forrasztás folyamata ugyanezen séma szerint történik, egyetlen különbséggel: az összekötő elem helyett a második cső végét kell kezelni, amelyet felülről átlapolva kell ráhelyezni. A csövek közötti rést ugyanúgy az olvadt forrasz tölti ki.
Útmutató rézcsövek préssel történő összekötéséhez
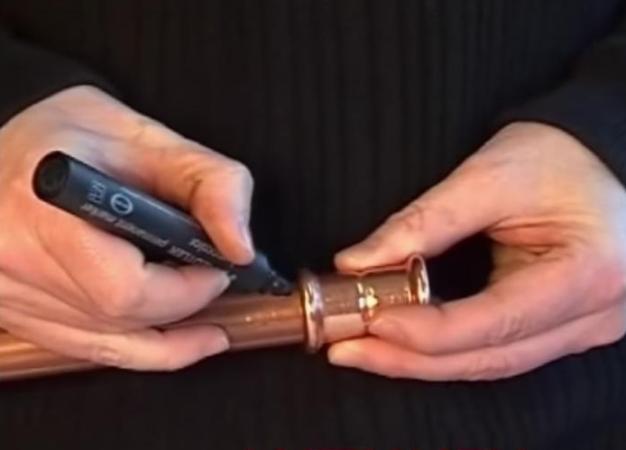
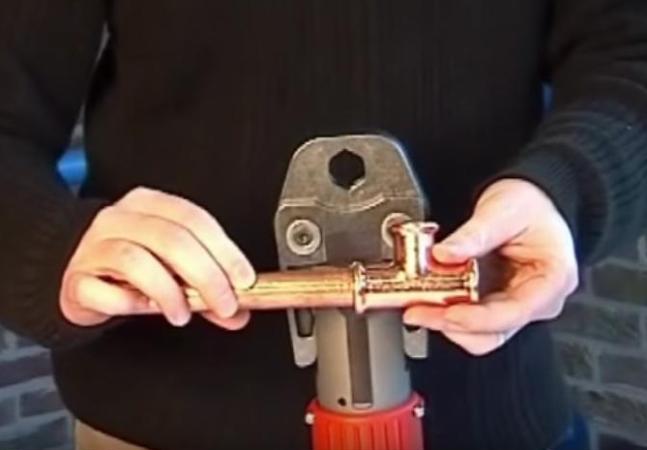
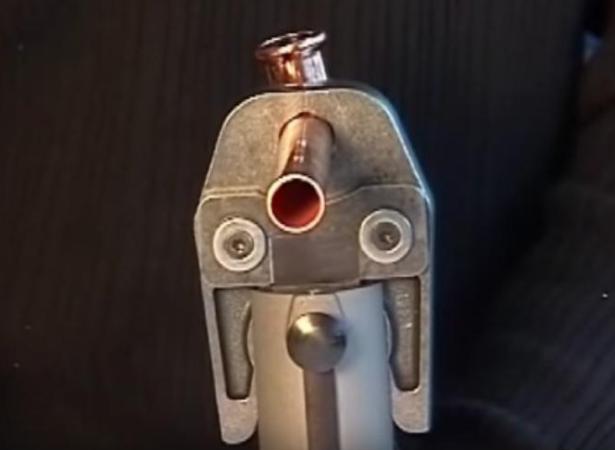
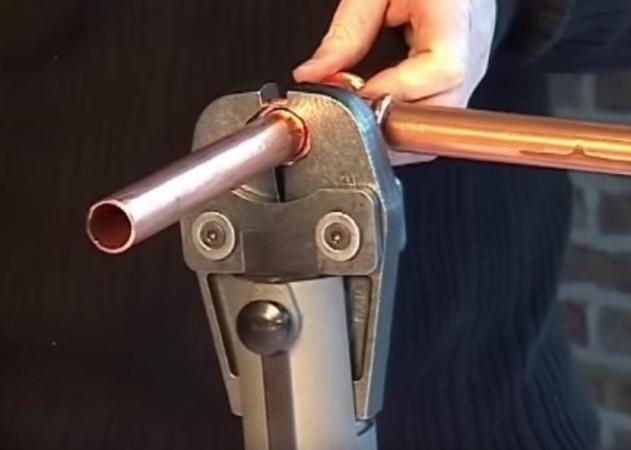
Az egyetlen szerszám, amelyre a sajtolási eljáráshoz szükség lesz, a sajtolófogó. A munka megkezdése előtt készítse elő a csődarabokat a fent leírt utasítás szerint.
Lépésről lépésre útmutató:
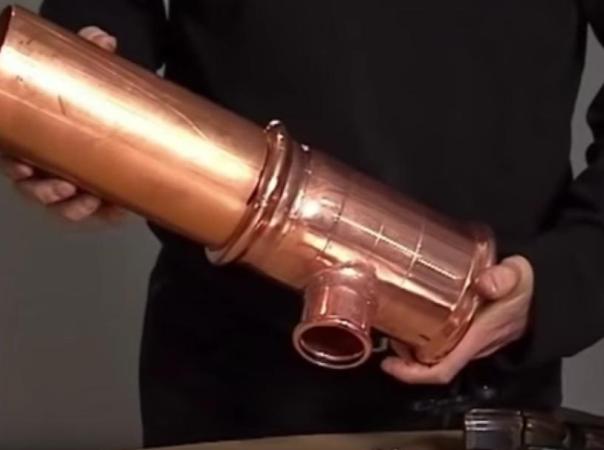
Emlékeztetjük, hogy a sajtolással karbantartást nem igénylő kötés jön létre, amely akár 30 évig vagy tovább is szolgál. A kész csővezetéket hornyokba lehet fektetni, gipszkartonba burkolni vagy aljzatbetonba önteni.
Számos olyan apróság van, amelyek ismerete segít a réz idomok önálló sajtolásában, még akkor is, ha először csinálja.
Kézi préseléskor ne alkalmazzon túlzott erőt, nehogy deformálja a csöveket.
A szerelvények kiválasztása számos tényezőtől függ, többek között az Ön készségeitől is. Ha nem rendelkezik elegendő tapasztalattal, akkor nem érdemes a gázégőhöz nyúlni, viszont a prés- vagy nyomócsatlakozások elkészítése még kezdők számára is elvégezhető.
Javasoljuk, hogy olvassa el további cikkeinket is, amelyekben részletesen bemutattuk a rézcsövek típusait:
Következtetések és hasznos vidéó a témából
A videók megtekintése közben olyan technikai részleteket láthat, amelyeket nehéz elképzelni a cikk olvasásakor.
Videó-útmutató a gázvezeték préseléséhez:
Videó-áttekintés a különböző rendeltetésű réz szerelvényekről:
Hogyan készülnek a rézcsövek és szerelvények:
A teljes forrasztási folyamat egy videóban:
A rézcsövek egy rendszerbe történő összekötése hasonlóan történik, mint az acél- és műanyag-bevonatú fémcsövek esetében, de speciális szerelvények – sárgaréz, réz és bronz – használatával.
Ha elsajátítja a préselés technológiáját vagy a bonyolultabb forrasztási módszert, akkor önállóan is felszerelhet egy fűtési hálózatot vagy vízvezetéket. De vegye figyelembe, hogy a réz vezetékrendszerek nagyon költségesek!
Kérem, írja meg észrevételeit a cikk témájával kapcsolatban az alábbi mezőben. Lehet, hogy ismer olyan részleteket, amelyeket nem említettünk ebben a cikkben? Oszsza meg azokat a webhely többi látogatójával.
 Acélcső szerelvények: típusok, osztályozás, jelölés és szerelési példák
 Fém-műanyag csövek idomai: típusok, alkalmazás, a legjobb gyártók áttekintése
 Hogyan válasszunk hidraulikus csőhajlítót: a berendezések típusai és jellemzői
 Rézcsövekhez való csővágó: típusok, tanácsok a választáshoz, használati szabályok és finomságok
 Revíziós vízvezeték-szerelő nyílások fürdőszobába és WC-be: típusok, elhelyezési szabályok, beépítési sajátosságok
 Polipropilén vagy fém-műanyag csövek: összehasonlító áttekintés és a legjobb változat kiválasztása
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
12/14 – falvastagság 1 mm, nem 2.
Nem is tudom, ki engedheti meg magának a réz csővezetékeket, a színesfém önmagában is nagyon drága mulatság. Az idomok és szerelvények pedig többszörösen meghaladják más anyagok költségét. A praxisom során mindössze kétszer forrasztottam rezet, nincs benne semmi különösen nehéz. De ez olyan aprólékos munka, lassú és unalmas.
Amíg egy csatlakozást megforraszt, addig polipropilénből 4 pontos elosztást is össze lehet forrasztani. A réz csak a radiátoroknál releváns, ott viszont teljesen más mennyiségekről van szó.
Igen, a réz viszonylag drága, de a réz csővezeték – korántsem ritkaság. Tudok nem egy példát, amikor az emberek az újonnan épült házakban a rezet részesítik előnyben más anyagokkal szemben. Tartósak, rugalmasak, könnyen szerelhetők – a rézcsöveknek sok előnyük van.