Profilos csőhajlító gép: hogyan készítsünk csőhajlító gépet saját kezűleg

Háztartási körülmények között a profilcső hajlító gép nem használatos annyira gyakran, hogy drága gyári berendezést vásároljunk.
Ha ilyen szükség merül fel, egy egyszerű csőhajlítót nyugodtan elkészíthetünk magánúton, előzetesen eldöntve, hogy a szerkezet melyik típusa felel meg az adott feladat elvégzésére.
Ebben a cikkben részletesen ismertetjük a csőhajlító gépek változatait, leírjuk működési elveiket és építési módjaikat.
A cikk tartalma:
A profilcső hajlító gépek típusai
Sokféle berendezés-modifikáció létezik a profilcsövek konfigurációjának megváltoztatására. Ez a minimális hajlítási sugárral függ össze. Ha figyelmen kívül hagyjuk ezt a fontos paramétert, a hajlítás helyén az anyag szilárdsági jellemzői rosszabb irányba változnak. Ismerni kell néhány technológiai finomságot is a fémcsövek hajlításával kapcsolatban, és ezeket figyelembe kell venni munka közben.
A szerkezet kiválasztásakor figyelembe veszik a munkadarab anyagát, átmérőjét, falvastagságát.
Hajlító gépek osztályozása a meghajtás típusa szerint
A meghajtás típusától függően a bármilyen cső hajlítására szolgáló gépek lehetnek kézi, elektromechanikus és hidraulikus típusúak.
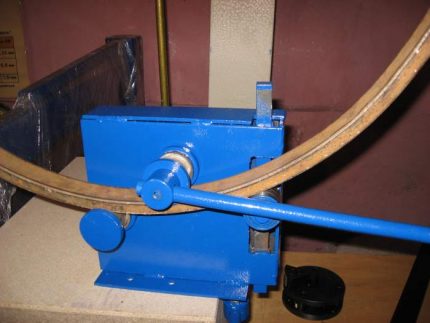
Kézi. Ezek rendkívül egyszerű mechanizmusok, amelyek saját készítésre elérhetőek még olyan személy számára is, aki nem járatos a fém megmunkálásának finomságaiban.
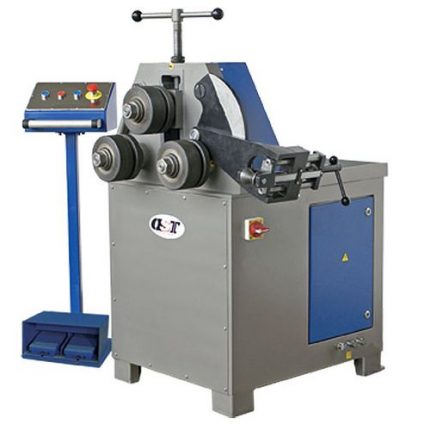
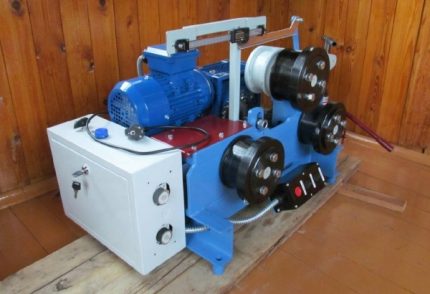
Elektromechanikus. Az ilyen gép meghajtása villanymotor formájában történik – lépésmotor vagy hagyományos motor, amely egy alsó reduktoron keresztül csatlakozik. Ez utóbbi megoldás kiváló minőségű hajlítást biztosít a feszültségek megfelelő eloszlása révén.
A mechanizmus felépítése nem egyszerű; az elkészítéséhez speciális ismeretekre és legalább egy kis szakértelemre van szükség.
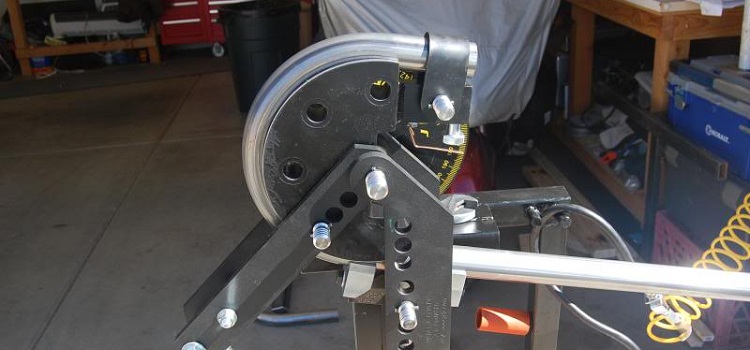
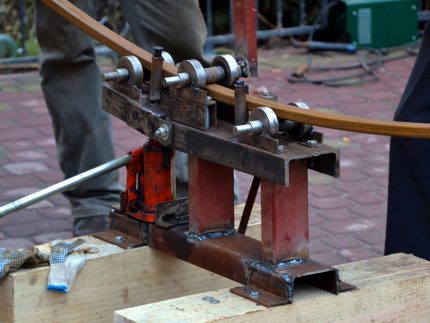
Hidraulikus. Ennél a modellnél a hajtás kézi. Az egyszerű kézi kivitelttől eltérően itt a rendszerbe hidraulikus henger van beépítve, ami jelentősen csökkenti a hajlításkor kifejtett izomerőt.
A görgők lehetővé teszik a profilcső hajlítását bármely kívánt irányba. A hidraulikával ellátott kézi profilhajlító kis súlya ellenére akár 10 cm széles csőválasztékot is meg tud hajlítani.
Csőhajlítók típusai telepítési mód szerint
A profilhajlítókat a telepítés módja szerint is osztályozzák. Megkülönböztetünk helyhez kötött, hordozható és kézi eszközöket. A helyhez kötött gépek lehetnek egyszerű betonlapból rudakkal, vagy komolyabb berendezések formájában.
A kompakt, hordozható csőhajlítók rendelkeznek egy tartóoszloppal, míg a kézi modelleknek nincs támaszuk, azt minden használatkor kell biztosítani.
Gépek osztályozása a hajlítás módja szerint
A hajlítás módjától függ a profilhajlító szerkezete és teljesítménye. Három alapvető hajlítási módszer létezik. Az első a kipréselés, ahol a profilcső geometriáját egy deformáló görgő változtatja meg, amely lyukasztóként működik. Ekkor nincs szerszám (matrica).
A művelet végrehajtásához két erős támaszra van szükség a hajlítás ellentétes oldalain, amelyek a szerszám (matrica) szerepét töltik be. Ilyen támaszként forgatható bakokat vagy görgőket használnak.
Mivel az erő fokozatosan növekszik és folyamatosan merőleges irányú a csőhöz képest, a módszer lehetővé teszi a jó végeredmény elérését. A módszer csak kis mennyiségű munkához alkalmazható.
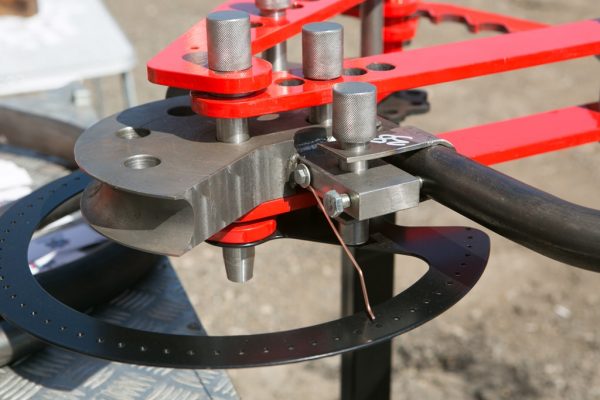
A második a préselés. A hajlítás eléréséhez a lakatos satu elvét használják – a csődarabot a szerszám (matrica) és a lyukasztó (puncheon) közé helyezik.
Az utóbbiak profiljának a minőségi hajlítás érdekében pontosan követnie kell a darab geometriáját. Továbbá a számítás során figyelembe kell venni a fém maradó alakváltozását. Otthoni körülmények között ez a módszer akkor alkalmazható, ha nincs szükség nagy pontosságra.
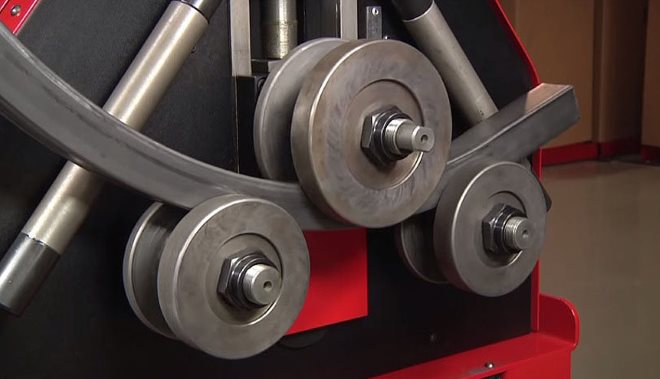
A harmadik – a hengerlés – egy univerzális módszer, amelyet vékony- és vastagfalú csövek hajlítására használnak. A hajlítást a munkadarabnak a görgők – egy forgó és két támasztó – közötti áthúzásával érik el.
A fent említetteken kívül a csőhajlítás a következő módszerekkel is végezhető:
A választott konstrukciótól függetlenül, a csőhajlító gép saját készítésekor figyelembe kell venni a szakemberek ajánlásait. Az állvány anyagának kiválasztásakor abból kell kiindulni, hogy a fém vastagsága legalább a profilcső szélességének 1/6-a legyen.
Így például, ha egy 50 x 25 mm-es téglalap keresztmetszetű csövet kell hajlítani, akkor az állvány deformációjának elkerülése érdekében a hajlítás során legalább 10 mm vastagságú U-acélt vagy szögacélt kell használni. Az alaplapnak és a szerszámnak a matrticával együtt a vastagsága kétszer nagyobb legyen.
A görgők optimális átmérője legalább a keresztmetszet háromszorosa. Az állvány készítéséhez használt U-acél és szögacél peremszélességének a cső szélességének 2-szeresének, illetve 3-szorosának kell lennie. Ha 50 x 25 mm-es téglalap keresztmetszetű profilcsövek hajlításáról van szó, akkor 100 x 10-es U-acélra vagy 150 x 10-es szögacélra van szükség.
Hidraulikus csőhajlító készítése
Tekintsük át a hidraulikus hajtású gép vázlatát, ahol a hajlítás a profilcső középen történő átsajtolásával történik egy, a felemelkedő dugattyúrúdon rögzített szerszámmal. A két álló görgőn támaszkodó munkadarab és a mozgó szerszám szoros érintkezésének eredményeként az utóbbi felveszi annak alakját.
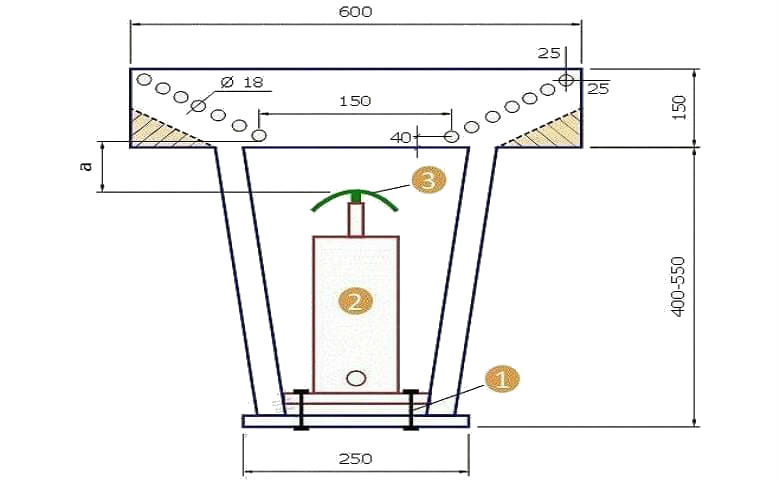
A munkafelület jelöléséhez lefektetik a függőleges tengelyt, és a rajzon megadott távolságban a széltől és a tengelytől kijelölik az alsó lyukak helyét. Ezután kijelölik a felső lyukak helyét, a szükséges távolságot meghagyva a széltől. Egyenes vonallal összekötik e lyukak középpontjait, és ezen a vonalon felmérnek egyenlő szakaszokat.
A közbenső lyukak tengelyei az elkészített jelölések és a ferde tengely metszéspontjában lesznek. A munkafelületen lévő lyukak a profilidom hajlítási sugarának beállításához szükségesek. Mivel a munkafelület két tükörszerűen elhelyezett alkatrészből áll, a másodikat ugyanúgy jelölik ki.
A gép magasságát az emelő paraméterei és a rajzon 'a' jellel jelölt távolság határozza meg. Ahhoz, hogy egy 15 mm széles profilcsövet meghajlítsanak, ennek a távolságnak az emelő üzemen kívüli állapotában körülbelül 20 mm-nek kell lennie.
Ebben a konstrukcióban a lyukasztó által átadott erő a felső részében összpontosul. Ennek a hatásnak következtében a cső külső sugara húzófeszültségnek van kitéve, ami a fal elvékonyodását, egyes esetekben pedig szakadást okozhat. Ezért vékonyfalú idomok deformálására ezt a gépet nem ajánlják.
Hengerítő csőhajlító saját kezűleg
Az ilyen berendezésen a munkadarab hengerlés útján nyeri el a kívánt alakot. Otthoni műhely körülményei között egyszerűbb elkészíteni egy 3 görgős, kézi hajtású konstrukciót. Nézzünk meg két hasonló gépváltozatot.
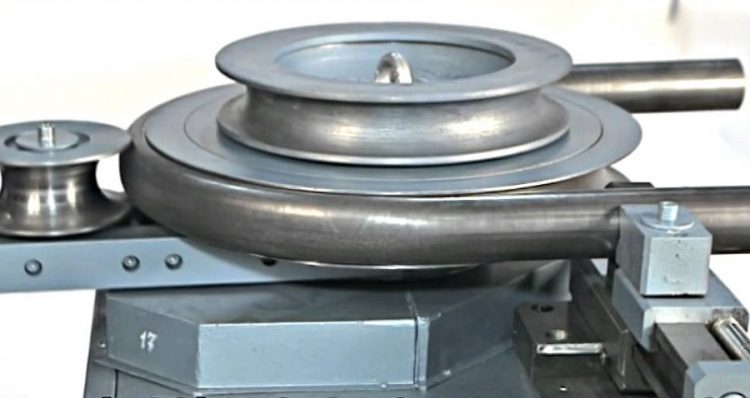
Forgó platformmal ellátott gép változata
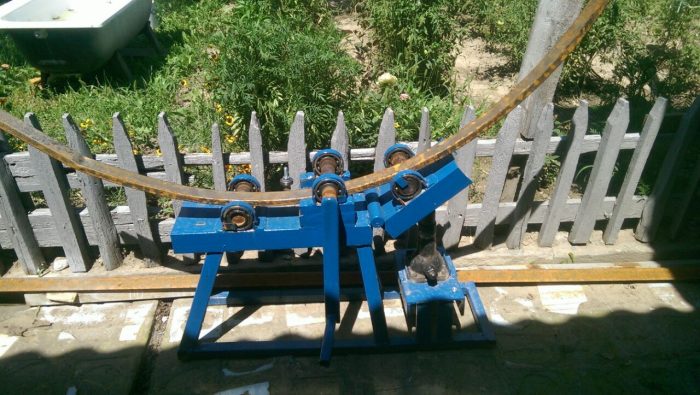
Az ilyen, a kör alakútól eltérő keresztmetszetű csövek hajlítására szolgáló gép elve a következő:
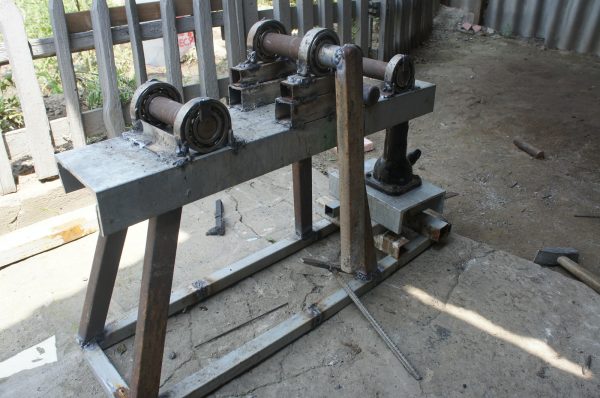
- A fő állvány csuklós kapcsolaton keresztül kapcsolódik a forgó platformhoz, amely meghatározza a hajlítás szögét.
- A platformot az emelő mozgatja, mely a munkahengerével nekitámaszkodik.
- A profil áthúzását a közbenső tengelyen elhelyezett forgatógomb forgatásával végzik.
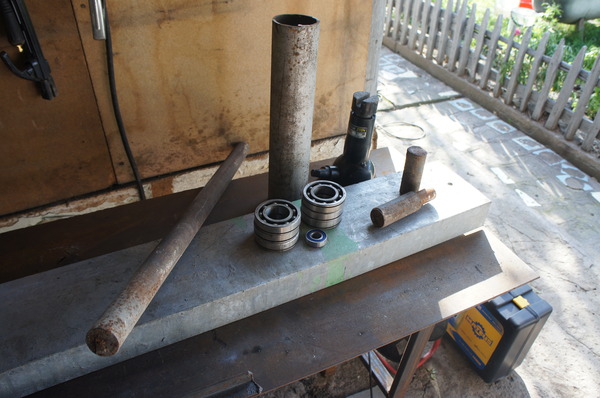
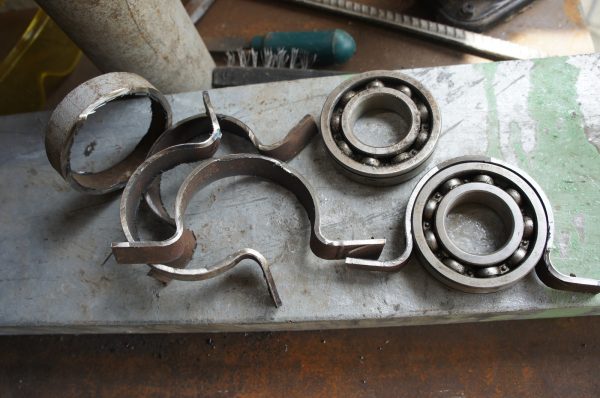
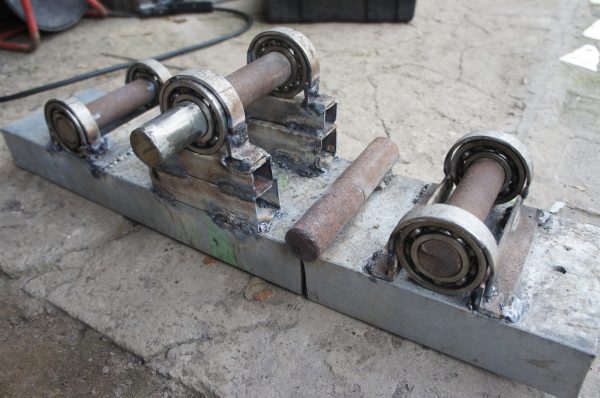
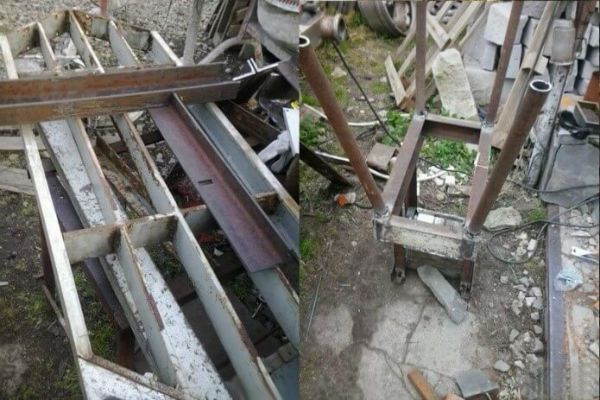
A gép alapjának és oszlopainak elkészítéséhez olyan U-szelvényre van szükség, amelynek a gerincmagassága 150–200 mm, és körülbelül 3 m hosszúságban. A csapágyak foglalataként, a görgők alapjaként olyan acélcső felel meg, amelynek belső átmérője megegyezik a csapágyak külső átmérőjével, ezt 6 rövid darabra vágják.
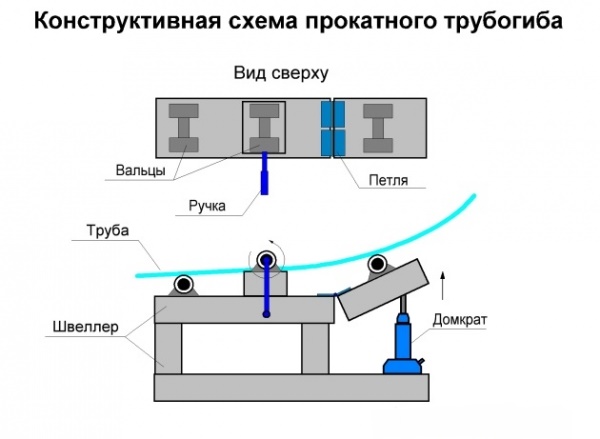
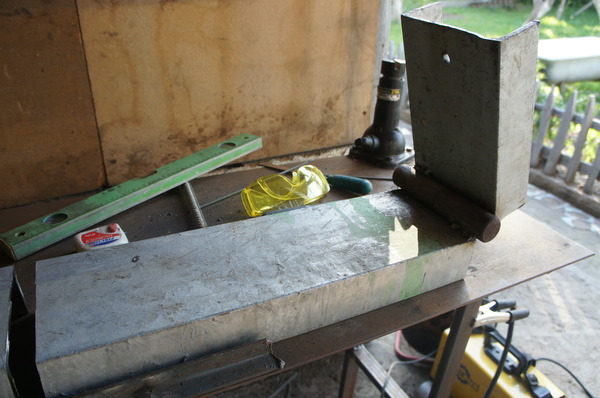
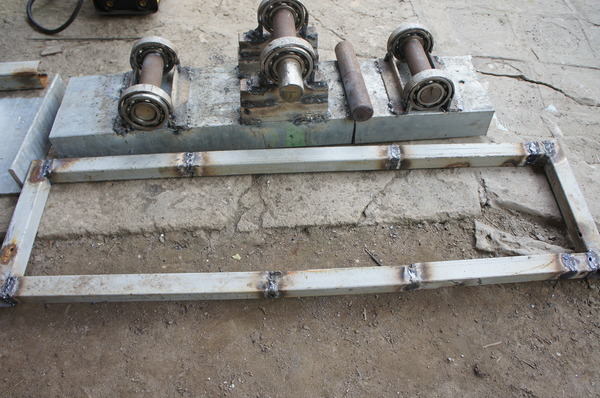
U-szelvényből készítik az alapot és két platformot. Az egyik oldaltól kb. 0,5 m-t meghagyva ugyanebből az U-szelvényből függőleges oszlopot hegesztenek rá. Ehhez két darabot párosítanak, hogy az oszlop erős legyen.
A vízszintesség szigorú betartásával felszerelik az álló platformot, és hozzáhegesztik a hátsó oszlopot. Ezután vesznek egy darab profilcsövet, és magasítóütközőket építenek, amelyek magassága nem kisebb, mint a profilcső vastagsága, amelyet a készülő gépen deformálni fognak.
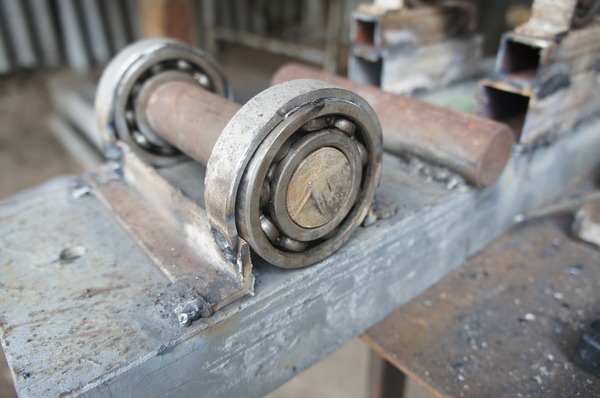
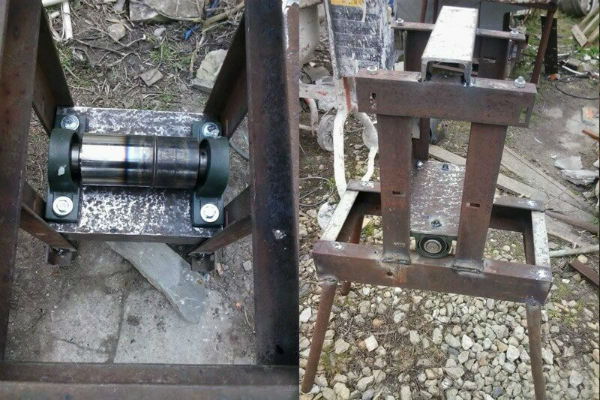
A vezetőplatformot ajtópántokkal kötik össze a fő kerettel. A felépített ütközőkre és mindkét platform széleire hegesztéssel szerelik fel a csapágyakat, és sarokvasakkal erősítik a szerkezetet. A tengelyeket behelyezik a csapágyakba, és a középsőhöz rögzítik a fogantyút.
A vezetőplatform széle alá emelőt helyeznek, és csavarkötéssel rögzítik az alaphoz.
A forgóplatformos csőhajlító összeszerelését a következő sorrendben végzik:
Három görgős hengerítő gép
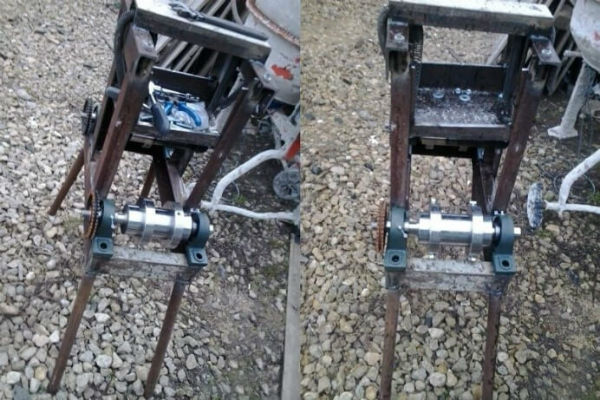
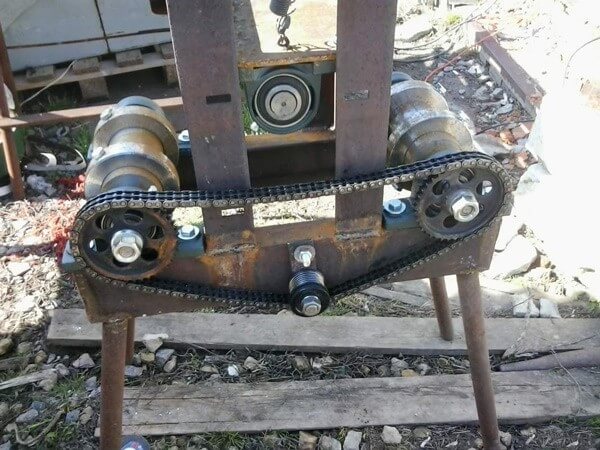
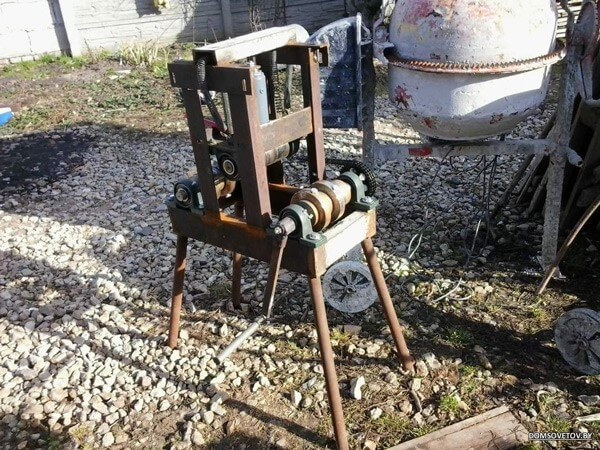
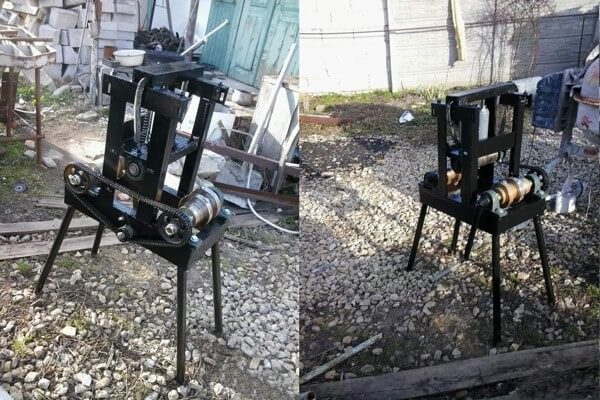
Ezen a gépen a csövet az oldalsó görgőkre helyezik. A felső mozgatható görgőt felülről leeresztik a munkadarabra, és így rögzítik azt. Ezután forgatják a fogantyút, és a láncon keresztül továbbítják a mozgást a tengelyekre. A cső áthúzódik és megváltoztatja geometriáját.
A szorítócsavar meghúzásával fokozatosan növelve a nyomást, és áthúzva a munkadarabot, elérik a cső kívánt szögben történő hajlítását.
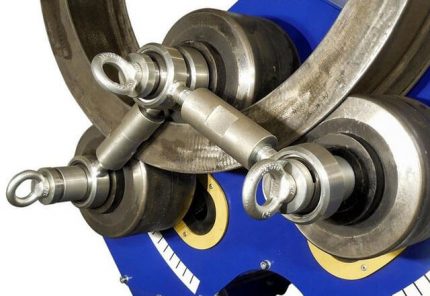
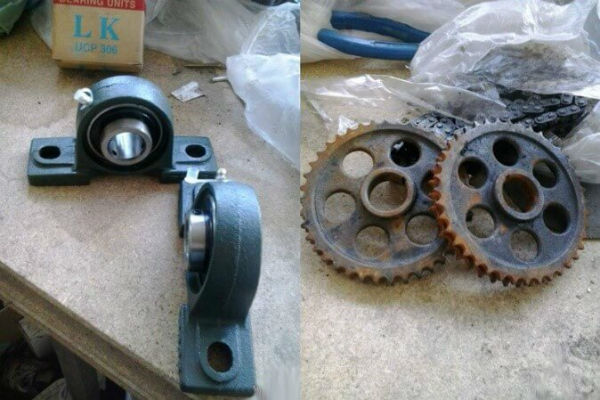
Egy ilyen séma szerint működő gép elkészítéséhez szükség van egy polcra, profil fémhengerelt anyagra a vázhoz, tengelyekre, 4 erős rugóra, láncra, csapágyakra, rögzítőelemekre és egyéb alkatrészekre. A csapágyak rögzítéséhez 3 tengelyre lesz szükség, amelyek paraméterei megfelelnek a lánckerekeknek és csapágyaknak.
Két tengely oldalsó elhelyezésre szolgál, a harmadik (szorító) pedig rugókra való felfüggesztésre. Ezeket az alkatrészeket valószínűleg műhelyben kell majd megrendelni, a többit saját kezűleg is el lehet végezni.
A szorító tengely részei a csapágyak, fogaskerekek és gyűrűk. A gyűrűkben menetet vágnak a szorítócsavarokhoz, és hornyokat készítenek. Az U-szelvényből készült polcokon kialakítják a szorító tengely ülékeit. A végső szakaszban összeszerelik a szerkezetet, kezdve a váz felállításával.
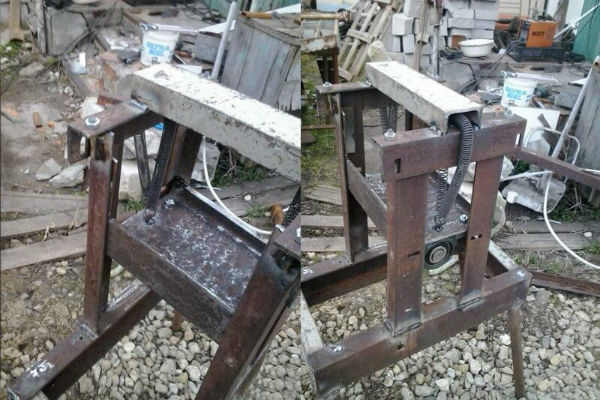
Ezután a rugókon lévő szorító tengelyt, amely reteszkötéssel csatlakozik a polchoz, felfüggesztik. A tartó tengelyeket oldalra szerelik, és közéjük feszítik a láncot, tartóként mágneses szögvasat használva.
Az egyikre egy forgatható csővel ellátott fogantyút rögzítenek, majd elvégzik az emelő felszerelését. Csavarokkal és hegesztéssel csatlakoztatják a platformhoz.
A függesztett tengely felszerelésekor bizonyos sorrendet kell betartani: először a polcra helyezik, hozzáhegesztik a rugókhoz való anyákat, majd megfordítják a platformot, és csatlakoztatják a rugókhoz. Figyelembe kell venni, hogy a görgők közötti távolság növekedésével a hajlításhoz szükséges erő csökken.
A görgős típusú csőhajlító összeszereléséhez szüksége lesz:
Weboldalunkon van még néhány cikk, amelyek részletesen leírják a profilcsövek hajlítására szolgáló házilag készíthető eszközök változatait, ajánljuk, hogy tekintse meg őket:
- Hogyan építsünk csőhajlítót profilcsőhöz saját kezűleg: a legjobb házilag készített eszközök áttekintése
- Hogyan készítsünk csőhajlítót saját kezűleg: a legjobb házilag készített példák
Hogyan hajlítsuk meg a profilcsövet egyszerű módon?
A profilcső alakjának megváltoztatására a legegyszerűbb eszköz egy fa sablon használata. Vékony falú acél- vagy alumíniumcsövek hajlításánál alkalmazható. Egy ilyen rögtönzött gép elkészítéséhez deszkákat vesznek, bármilyen módon összerögzítik őket, és kifaragják a sablont.
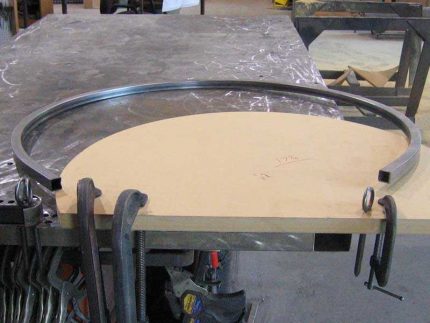
A csővel való érintkezés helyén a sablon vastagságának néhány centiméterrel nagyobbnak kell lennie, mint a profilcső keresztmetszetének magassága. A sablon szélét ferdén készítik, különben a cső lecsúszhat.
A szerkezetet ütközővel látják el, és valamilyen stabil alaphoz rögzítik. A csövet a sablon síkja és az ütköző közé helyezik, majd a cső szélétől kezdve hajlítják az anyagot. Ha a hajlítási folyamatot a középponttól kezdi, a vékony falú cső ellaposodhat.
A csőbe behelyezhet egy fém rudat, amelynek átmérője megegyezik a cső belső átmérőjével, vagy egyszerűen foghat egy csődarabot, és ráhúzhatja a munkadarab végére. Mindenesetre így kényelmesebb lesz.
Arról, hogyan hajlíthat profiltube-et speciális felszerelés nélkül, olvassa el bővebben ezt az anyagot.
Ugyanezen elv alapján készítenek erősebb gépeket. Ekkor a nyomást csörlő segítségével hozzák létre, és a csövet jobban rögzítik, hogy ne szakadjon le.
Következtetések és hasznos vidéó a témából
A profilcsövek megmunkálásához használt gép készítésének alapvető szabályai:
Gyári kivitelhez közelítő csőhajlító gép:
A profilhajlító gépek összes változata közül azt a konstrukciót kell kiválasztani, amely a legjobban megfelel a használat céljának. Néha a legegyszerűbb mechanizmus is elegendő ahhoz, hogy szükségtelen pénzügyi kiadások nélkül biztosítsa a szükséges mennyiségű hajlított profilt.
Van-e személyes tapasztalata csőhajlító gép építésében? Esetleg hasznos információkkal szolgálhat a cikk témájával kapcsolatban, és elhelyezheti az elkészült eszköz fényképét? Kérem, hagyjon megjegyzést, ossza meg tapasztalatait, tegye fel kérdéseit az alábbi blokkban.
 Hogyan hajlítsuk meg a profilcsövet saját kezűleg, speciális szerszámok nélkül
 PND csövek saját kezű szerelése: hegesztési útmutató + hogyan kell hajlítani vagy kiegyenesíteni az ilyen csöveket
 Polipropilén csövekből készült kézműves munkák: házilag elkészíthető ötletek
 Hogyan készítsünk széket polipropilén csövekből saját kezűleg: lépésről lépésre elkészítési útmutató
 Rézcsövek saját kezű szerelése: a rézvezeték beépítési technológiája
 Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények