Polietilén csövek hegesztése: módszerek összehasonlítása + szerelési útmutató

Polietilén (PE) csövek elosztórendszerének összeszereléséhez bizonyos jártasságra van szükség a hegesztés és a szerelvényekkel való csatlakoztatás terén. Ehhez a munkához a polipropilén csővezetékek szereléséhez használt berendezések is megfelelnek.
A polietilén csövek hegesztése speciális készülékekkel történik, és bizonyos ismereteket igényel, amelyekről ebben a cikkben beszélünk. Részletesen megvizsgáljuk a berendezés előkészítésének jellemzőit a hegesztési folyamathoz, ajánlásokat adunk a jó minőségű hegesztési varrat elkészítéséhez. Valamint megvizsgáljuk a polietilén csövek hegesztésének különböző változatait.
A cikk tartalma:
Berendezés előkészítése a hegesztéshez
Minden hegesztési típushoz különböző berendezést használnak. Nem érdemes megvásárolni egy egyszeri kommunikációs szereléshez tompa- és elektromos hegesztési módszerrel, mert a készlet ára több ezer dollár. Jobb külső cégek szolgáltatásait igénybe venni, vagy a berendezést bérbe venni.
Használt hegesztőberendezés
Az aljzatos hegesztőberendezés ára 100-200 dollár körül van, ezért a hegesztőgép beszerzésének kérdését mindenki maga dönti el.
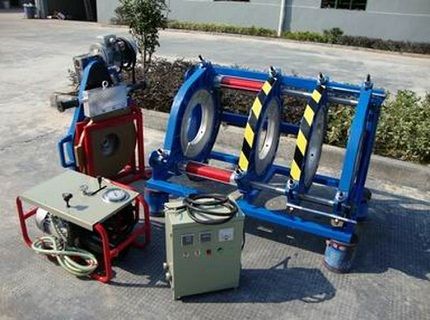
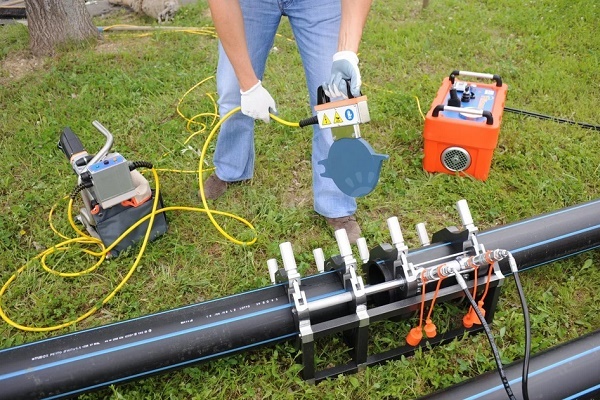
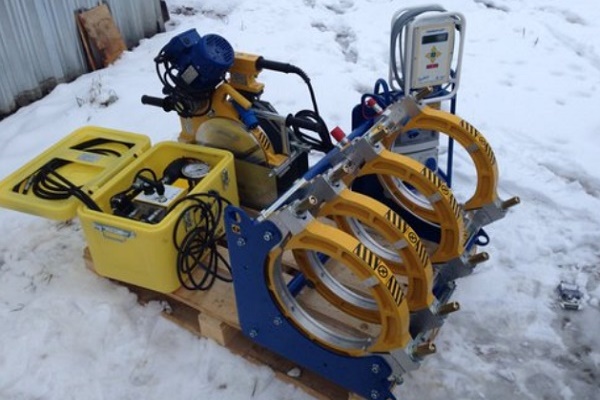
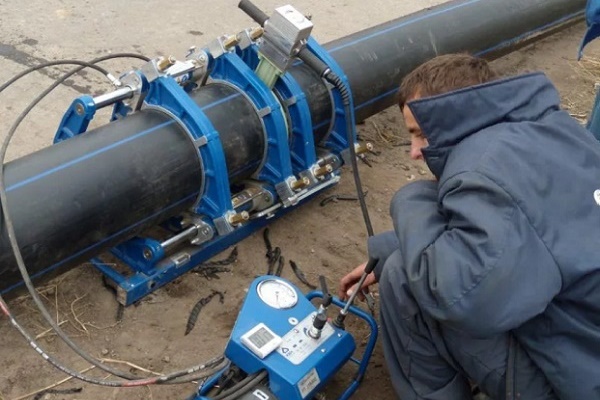
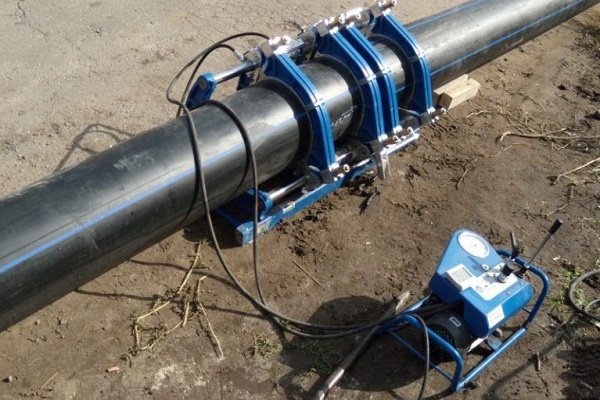
A polietilén csövek tompahegesztéséhez használt szabványos eszközkészlet a következőket tartalmazza:
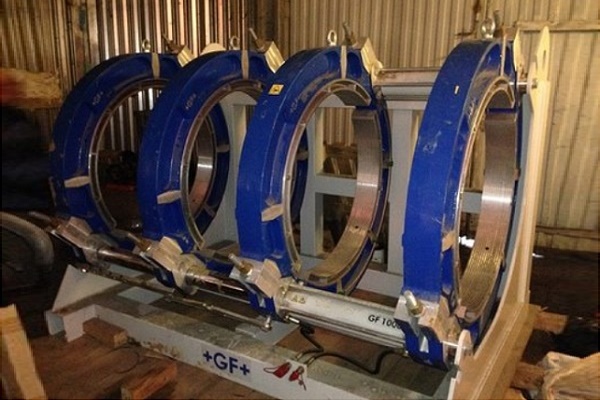
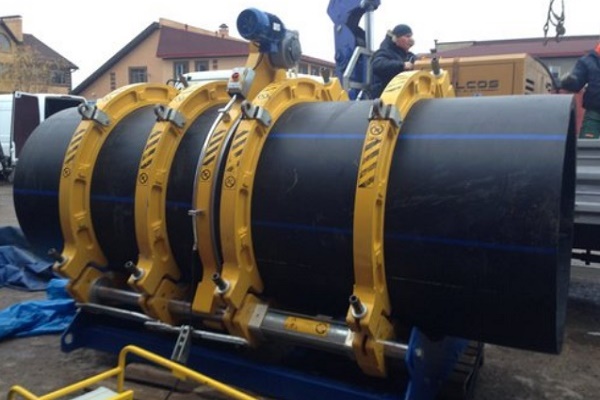
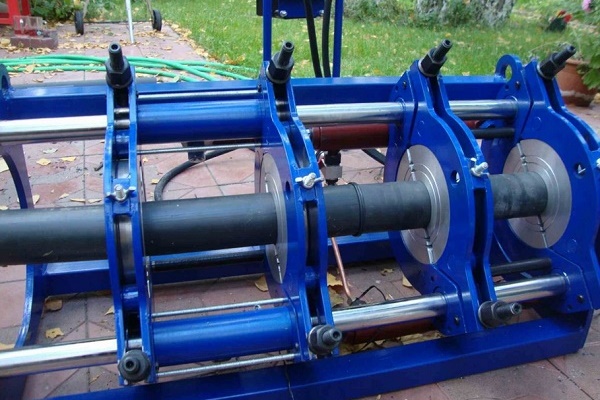
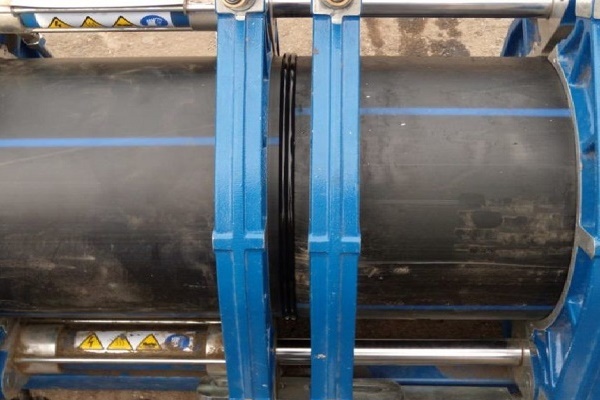
- Centrírozó. Ez egy keret 4 fém csőbilinccsel, amelyek közül kettő mozgatható, kettő pedig mereven rögzített az alapon.
- Végvágó. Ez egy különálló tárcsás eszköz a hegesztendő csövek végeinek pontos mechanikai levágására. Az eszköz a hegesztőgép vezetősínjeire van rögzítve.
- Fűtőtükör. Ez egy teflonnal bevont kerek lemez, amelyhez a csövek végeit nyomják a PE megolvasztásához. Beépített hőmérővel rendelkezik.
- Hidraulikus vagy mechanikus meghajtás. Eszköz a csövek összenyomási erejének szabályozására a melegítés és az azt követő összekötés során.
- Redukciós betétek. Ez egy készlet cserélhető félgyűrűkből a különböző átmérőjű csövek rögzítéséhez.
- Vezérlőegység. A hegesztési folyamat automatizálásával rendelkező berendezések készleteiben található.
Lényegében a berendezéskészlet olyan önálló eszközökből áll, amelyek a hegesztési folyamat különböző szakaszaiban meghatározott funkciókat látnak el. Lehetnek kifejezetten kézi hegesztésre tervezve, vagy teljesen automatikus üzemmódban a csövek összekötésére.
Az elektromos karmantyús kötések szereléséhez egy beépített vonalkód-leolvasóval rendelkező hegesztőgépet alkalmaznak. Ehhez a folyamathoz nincs szükség további készülékekre.
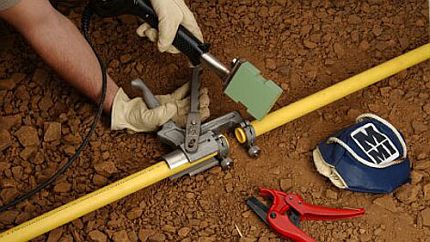
A tokos hegesztéshez a következő készlet beszerzésére lesz szükség:
- elektromos hegesztőgép;
- csővágó olló;
- állvány;
- kalibráló és éllezáró szerszám;
- az összekötendő elemek felmelegítésére szolgáló toldatok.
A felsorolt berendezéseken kívül a csőszereléshez általános karbantartó szerszámokra is szükség lehet: állítható csavarkulcs, mérőszalag, marker és mások.
Felkészülés a hegesztési folyamatra
A HDPE csővezetékek minőségi hegesztésének egyik fontos tényezője az előzetes előkészítés. A jó hegesztési varrat kialakításához szükséges műveleteket egy utasítás formájában ismertetjük.
Közvetlenül az összehegesztendő alkatrészek felmelegítése előtt a következőket kell tenni:
- Meg kell győződni az összehegesztendő alkatrészek anyagának és jelölésének azonosságáról.
- Az összekötendő termékek illesztéseit meg kell tisztítani és zsírtalanítani.
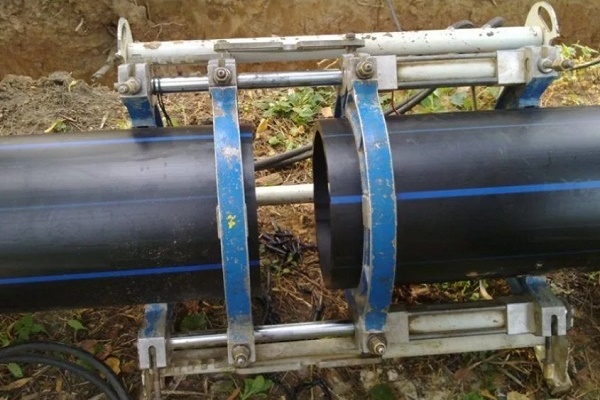
- A csöveket központosítani és mereven rögzíteni kell.
- A vágásokat a végmaróval addig kell megmunkálni, amíg a cső kerületének kétszeres hosszúságú folyamatos szalag keletkezik.
Ezután meg kell tisztítani az összekötendő alkatrészek széleit a forgácsoktól.
A polietilén csövek és idomok alapos hegesztés előtti előkészítése után biztosak lehetünk abban, hogy a minőségi varrat félig garantált.
PE csövek hegesztési módjai
Az ipari nagy sűrűségű polietilén (HDPE) hőre lágyuló műanyag, melynek tulajdonságai nem változnak a felmelegedési-lehűlési ciklusok során. Ezért kiválóan alkalmas háztartási és ipari csővezetékek szereléséhez.
Az egyes HDPE csövek és idomok összekötése egymással oldható menetes csatlakozásokkal vagy az alábbi hegesztési módszerekkel történik:
- tokos;
- elektromos hüvelyes hegesztés;
- tompkötéses.
A 4,5 mm-es falvastagságig (50-110 mm átmérőjű) csöveket az első két módszerrel hegesztik, a vastagabb falú csövekhez pedig az idom nélküli tompkötéses hegesztési eljárást használják.
1. változat – tompahegesztés üzemmód
A tompkötéses hegesztés során fontos a kritikus paraméterek ellenőrzése: a szerszám és a műanyag hőmérséklete, a nyomóerő és a műveletek időtartama. Ezen értékek érzékelőinek hiányában aligha lehet stabilan minőségi varratot elérni.
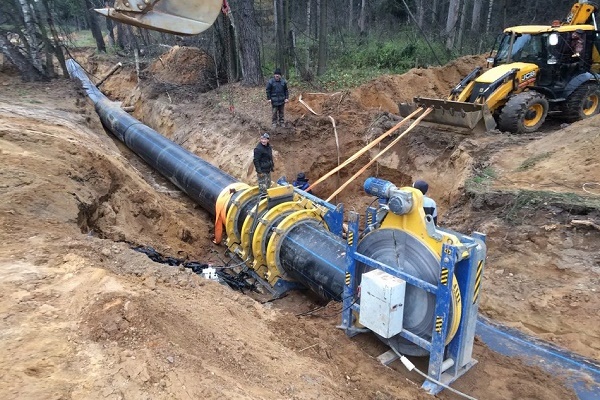
A polietilén csövek tompkötéses hegesztésének lépésenkénti utasítását legjobb egy hidraulikus meghajtású félautomata berendezés példáján keresztül bemutatni.
A tompkötéses hegesztést akkor alkalmazzák, ha a polietilén cső falvastagsága nem haladja meg az 5 mm-t, átmérője pedig az 50 cm-t. A technológia számos szabványos lépést foglal magában:
1. lépés – a kötések felmelegítése
A csövek végeinek megmunkálása után a hegesztőtükör 200-230 fokra melegszik, és a központosító közepébe kerül. Ezután hidraulikus meghajtással a HDPE csövek széleit 4-6 kg/cm² erővel szorítják hozzá.
Miután a varrat méretei megközelítik a minimálisan megengedett értékeket, az erőt 0,2-0,5 kg/cm²-re csökkentik, és a műanyagot a teljes normatív időn keresztül tovább melegítik. A hegesztés -15 °C-os fagytól +45 °C-os melegig megengedett, de hideg körülmények között a fűtési idő megnövelhető.
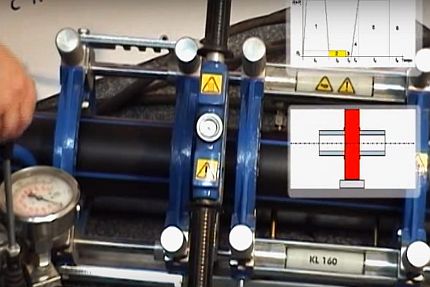
2. lépés – a csövek összekötése
A szükséges felmelegítés és a HDPE megolvasztása után a csöveket hidraulikus meghajtással széthúzzák, eltávolítják a tükröt, majd ismét meghajtással egymáshoz szorítják a hegesztendő felületeket 1-3 kg/cm² erővel. A varrat méreteit vizuálisan ellenőrzik, ezért a nyomóerő is eltérhet.
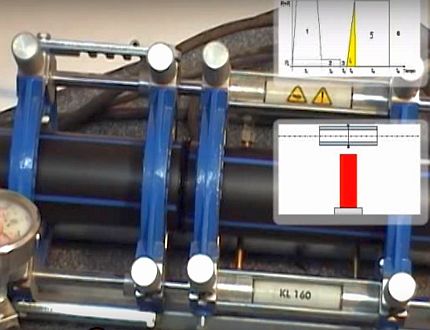
3. lépés – hűtés és ellenőrzés
A csövek továbbra is egymáshoz szorítva maradnak a kötés teljes lehűléséig. A hidraulikus meghajtás erőjének megszüntetése után a csöveket kiveszik a központosító befogóiból, és elvégzik a hegesztési varrat és a varratperem állapotának értékelését. Ha paramétereik megfelelőek, a cső üzemkész.
2. változat – HDPE csövek aljzatos hegesztése
A HDPE csövek és alkatrészek előzetes levágása és előkészítése után el lehet kezdeni a tokos hegesztésüket. A folyamatot lépésről lépésre ismertetjük.
1. lépés: a hegesztőpáka előkészítése
A polietilén csövek hegesztésének optimális hőmérséklete 210 °C körül van, ezért csak szabályozható fűtésű hegesztőpákák alkalmasak. A hálózatra csatlakoztatás előtt fel kell csavarni a vasalóra a speciális kétoldalas betéteket (hüvelyt és magot), és a hegesztőpákát keresztszerű állványra kell helyezni.
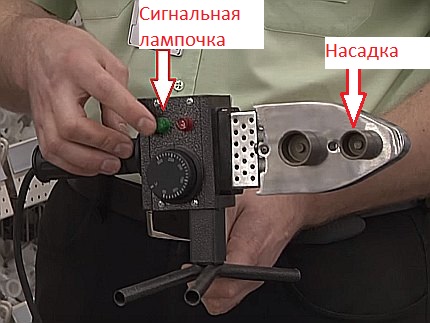
A beállított hőmérséklet elérésekor egy jelzőlámpa (általában zöld) gyullad ki rajta.
2. lépés: az alkatrészek felmelegítése
Forró csövekkel biztonságosabb kesztyűben dolgozni. Az alkatrészek felmelegítéséhez egyszerre kell az egyik összekötendő darabot a magra húzni, majd a másikat a fém hüvelybe dugni.
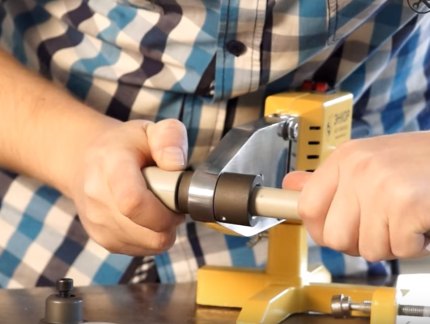
Az összekötés mélységének betartásához előre megfelelő jelölést lehet tenni a csövön markerrel, majd a felmelegített termékek összeillesztésekor ehhez igazodni.
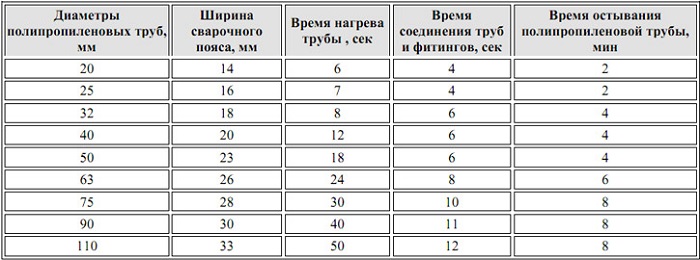
Fent található egy táblázat a csövek előmelegítésének, összeillesztésének és hűtésének hozzávetőleges időtartamával, valamint a tokba való beillesztés mélységével. Fagyos hőmérsékleten az anyag melegítési ideje 1-2 másodperccel növelhető.
4. lépés: az alkatrészek összekötése
A melegítés után a termékeket egyidejűleg le kell választani a fejekről, és erős, egyenes mozdulattal be kell vezetni a csövet a tokba a megjelölt vonalig. Az alkatrészeket nem szabad egymáshoz képest elforgatni. Az összekapcsolás után 5-10 másodpercen belüli bármilyen mozgatás a kötés szilárdságának hirtelen csökkenéséhez vezethet.
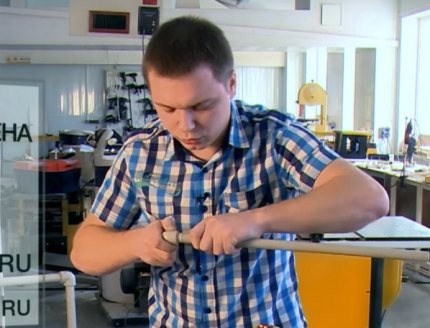
A lehűlés után célszerű megvizsgálni a kialakult belső varratot, hogy nincsenek-e benne olyan megfolyások, amelyek elzárják a cső belső átmérőjét. Ha beszűkült, akkor érdemes újrahegeszteni a kötést a rendszer nyomásesésének megelőzése érdekében.
3. változat – polietilén elektromos idomos hegesztése
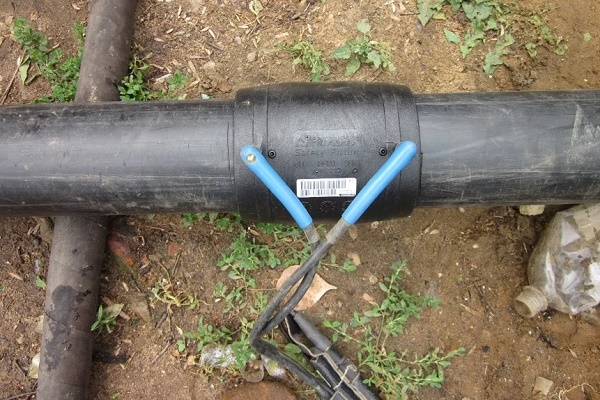
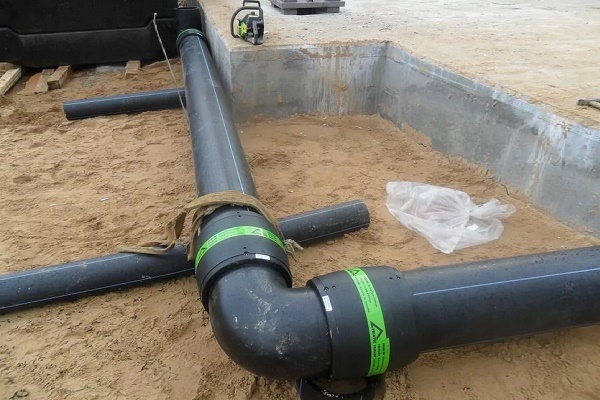
A polietilén csövek elektromos idommal történő hegesztése a legegyszerűbb és leggyorsabb módszer. A műanyag idomok beépített fémspirállal rendelkeznek, amely önállóan felmelegíti az összekötendő felületeket és megolvasztja a PE-t.
Ennél a módszernél külön kell költeni elektromos idomokra, amelyek darabonkénti ára 3-4 dollártól kezdődik. Ezért ezt a hegesztési módot csak olyan helyeken alkalmazzák, ahol a tompa- és tokoshegesztés nem elérhető. Az elektromos idomhegesztés előnye, hogy alkalmas 4,5 mm és annál kisebb falvastagságú csövek összekötésére is.
A hegesztés fő lépései:
- Az idom és a csővégek tisztítása és mechanikai megmunkálása.
- A cső központosítása és behelyezése az elektromos idomba.
- Az idom csatlakoztatása a speciális hegesztőgép elektromos érintkezőihez, a kötés felmelegítése.
Az utolsó lépés – az áramellátás megszakítása és a cső lehűlése.
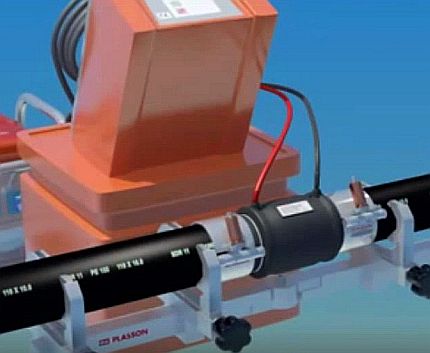
Az elektromos toldóidomokon vonalkód található, amely a fűtési idő, áramerősség és feszültség kódolt paramétereit tartalmazza. Ezt a hegesztőgép szkennerje olvassa be, amely ezt követően automatikusan végrehajtja a hegesztési folyamatot. Az alkatrészek szorosan és megbízhatóan, nagy felületen hegednek össze.
Megfelelő tompahegesztési varratok
Az összes hegesztési utasítás helyes végrehajtása a polietilén kötés végső külső megjelenése alapján értékelhető. Helytelen varrat kialakulása és a tömítettség megsértésének magas kockázata esetén a további üzemeltetés során jobb a kötést a széleinél levágni és újat hegeszteni.
A helyesen kivitelezett varratban a sorja méreteinek meg kell felelniük a szabványos értékeknek.
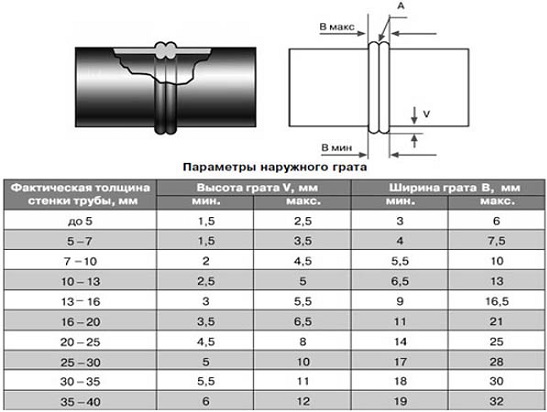
További követelmények vonatkoznak a sorják paramétereire:
- A sorják szimmetriája és egyenletessége a kötés teljes kerületén.
- A csőfalak radiális síkban történő eltolódása nem haladhatja meg falvastagságuk 10%-át.
- A sorják színének meg kell egyeznie a cső színével.
- A sorják közötti horony nem lehet mélyebb a csövek külső felületének szintjénél.
És természetesen teljes mértékben ki kell zárni a repedések és pórusok jelenlétét.
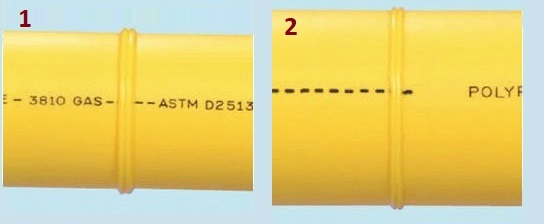
A sorják kerület menti aszimmetriájának oka lehet a nem megfelelő minőségű előzetes homlokmarás, vagy a homlokmaró csőhöz képesti ferde elhelyezkedése.
Polietilén csövek szerelési útmutatói
Polietilén csövek vízvezeték-elemekkel való összekötéséhez a következő csatlakozások használhatók:
- nem oldható;
- oldható.
Az oldhatatlan kötések a csövek egymáshoz vagy speciális hegeszthető idomokhoz való hozzáhegesztésével jönnek létre. Ez a módszer olcsó, de az így kapott szerkezetek gyakran nehézkesek. Az oldhatatlan kötések alkalmazása indokolt föld alatti állandó vízvezetékek szerelésekor.
Polietilén csövekből készült ideiglenes rendszerek összeállításához, valamint hegesztőberendezés hiányában menetes kompressziós idomok használhatók, amelyek szerelését a későbbiekben tárgyaljuk.
Cső csatlakoztatása kompressziós szerelvényhez
A kompressziós szerelvények drágábbak a hegesztett modelleknél, viszont szétszedhetők és könnyen kezelhetők. A felszerelésükre vonatkozó ajánlásokat az alábbi lépésről lépésre követhető útmutató tartalmazza.
Első lépés – külső szemrevételezés és levágás
A polietilén csőből és műanyag kompressziós szerelvényből álló rendszer összeszerelése a repedések és mély karcolások ellenőrzésével kezdődik. A hibás csőszakaszt jobb azonnal levágni.
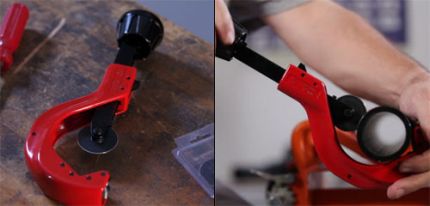
A polietilén csövet késsel vagy speciális csővágóval is lehet vágni. A végeredmény egy tökéletesen merőleges, sorjamentes és hullámmentes vágás legyen. Az élek egyenetlenségeinek eltávolításához kézi élzáró szerezhető be.
Második lépés – a szerelvény elemeinek felfűzése a csőre
Először a szorítóanyát kell fűzni a tömlőre, majd a szorítóhüvelyt, utána a szorítógyűrűt, végül a gumitömítést kell ráhúzni.
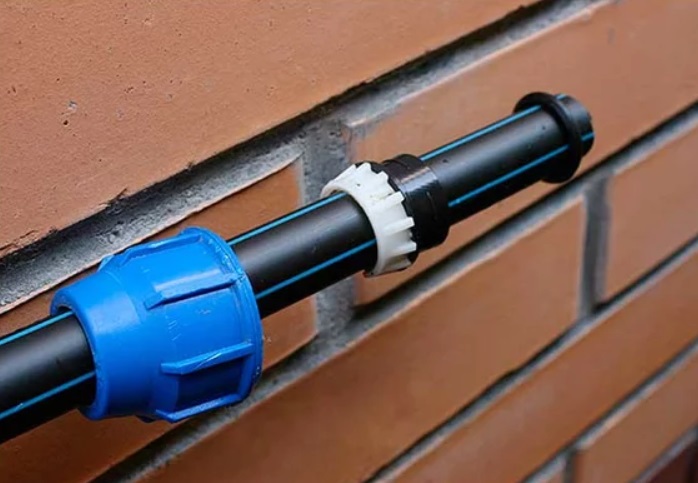
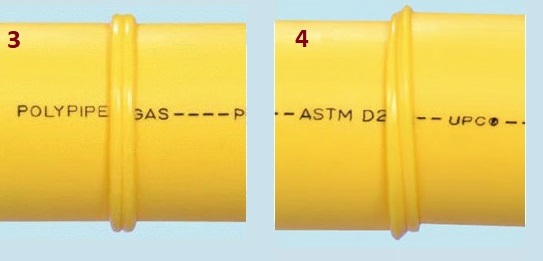
A cső végét ütközésig be kell dugni a szerelvény testébe, a tömlőre fűzött elemeket pedig a menethez kell csúsztatni. Ezután a szorítóanyát kézzel szorosan meg kell húzni. Lánckulcs használata esetén azzal is utána lehet húzni a csatlakozást.
Nem érdemes sietni a szorítóanya meghúzásával – elferdülhet. Ha nehezen megy, jobb, ha újra szétszereljük a csatlakozást, és megismételjük az összeszerelés folyamatát.
A szerelvény felszerelése után ellenőrizni kell a csatlakozás tömítettségét. Szivárgás esetén az anya könnyen utánhúzható, a szerkezeti elemeket pedig ki lehet igazítani.
Nyeregidom behegesztése a csőbe
Ha elágazást kell készíteni egy polietilén csőből, nem szükséges T-idomot vásárolni. Elég egy lyukat fúrni a csőbe, és felszerelni egy nyerget. Ennek módját a lépésről lépésre haladó útmutató részletezi.
Első lépés – előkészítés
Először meg kell vizsgálni a csatlakoztatandó alkatrészeket, hogy nincsenek-e rajtuk karcolások vagy repedések, majd nedves ruhával le kell törölni a felületüket.
Második lépés – a bilincs összeszerelése
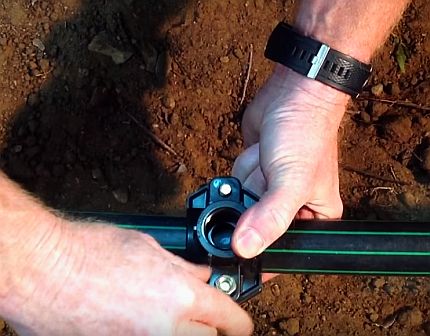
Helyezzük a csőre a bilincs mindkét felét, és húzzuk meg a csavaranyákat kulccsal. Az eljárás célja a nyereg merev rögzítése.
Harmadik lépés – fúrás
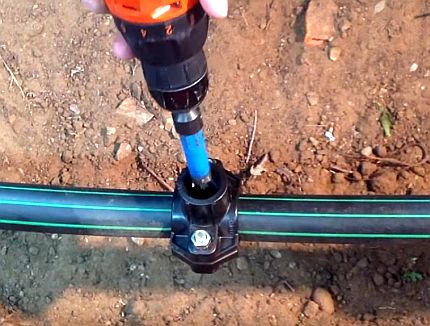
Jelöljünk ki egy pontot a nyereg furatának közepén, a szerelvény szélein pedig markerrel húzzunk vonalakat a helyzetének megjegyzéséhez. Csavarjuk le a nyerget, és vegyük le a részeit. Fúrjuk ki a polietilén csövet a kijelölt helyen a szükséges átmérőjű fúróval.
Negyedik lépés – a nyeregszerelvény összeszerelése
Tisztítsa meg a PE cső belsejét a forgácsoktól, és távolítsa el az esetleges sorjákat a fúrt lyuk széleiről. Helyezze az idom részeit a csőre a korábban megrajzolt jelek szerint, és húzza meg erősen a rögzítő anyákat.
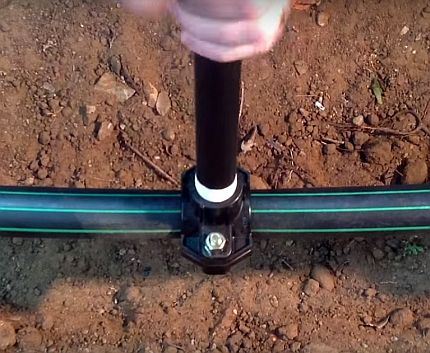
A nyeregszerelvénybe csavarandó cső vagy idom menetére több réteg teflonszalagot is tekerhet.
A nyeregszerelvény kimeneti nyílással rendelkező része a cső felőli oldalán hornyot tartalmazhat a tömítő gumigyűrű számára. Ezért, ha van tömítés, tegye azt a cső és az idom közé.
Ha pedig a csővezeték egy adott szakaszán meg kell hajlítania a csövet, javasoljuk, hogy ezt az itt található utasítás szerint tegye.
Következtetések és hasznos vidéó a témából
A javasolt videók szemléletesen bemutatják a HDPE csövek hegesztésének minden típusát, valamint megismertetik a kompressziós idom és a nyeregszerelvény összeszerelésének folyamatát.
Tölcséres hegesztés polietilén csövekhez:
Elektromos idomos hegesztés folyamata:
HDPE csövek tompahegesztése félautomata hidraulikus meghajtású készülékkel:
Kompressziós idom felszerelése a csőre:
Nyeregszerelvény felszerelése HDPE csőre:
A polietilén vízvezetékek önálló szerelése némi tudást és gyakorlatot igényel, de a fenti szabályok betartásával teljesen kivitelezhető. Speciális berendezések hiányában a vízvezeték akár szerszámok nélkül is összeszerelhető, kizárólag kompressziós idomok használatával.
Sok szerelési lehetőség van, de azt kell használni, amely minimális pénzügyi ráfordítással biztosítja az eredményt.
Meghatározza a polietilén hegesztésének optimális módját, és szeretne tisztázni néhány részletet? Ne habozzon, tegye fel kérdéseit szakértőinknek – igyekszünk segíteni Önnek.
Vagy esetleg meg szeretné osztani személyes tapasztalatait a polietilén otthoni szereléséről? Írja meg kommentjeit, adjon hozzá egyedi fotókat – sok kezdő számára hasznos lesz az információja.
 Csőrögzítő bilincsek: típusok áttekintése és beépítési útmutató
 Csődoboz készítése a fürdőszobában: lépésről lépésre szóló szerelési útmutató
 PND csövek saját kezű szerelése: hegesztési útmutató + hogyan kell hajlítani vagy kiegyenesíteni az ilyen csöveket
 Polipropilén csövek hegesztésének technológiája saját kezűleg: módszerek és finomságok áttekintése
 Rézcsövek összekötése: utasítások és különböző szerelési technológiák összehasonlítása
 Műanyag csövekből készült paraván: válaszfalfajták + lépésről lépésre elkészítési útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Természetesen a vízvezeték- és fűtési rendszerekhez használt műanyag csövek nagyon kényelmesek, és bármelyik kétkezi férfi fel tudja szerelni őket. De miért nem beszél senki a biztonsági technikákról e csövek hegesztésekor, arról, hogy a füstölgő műanyag gőzeinél csak a higany és az ólom lehet károsabb?
Feltétlenül használjon légzőkészüléket, szellőztesse ki a helyiséget. A családtagokat, különösen a gyermekeket és az állatokat (itt a testtömegről van szó) küldje el vendégségbe a felújítás idejére.
A műanyag sok területen megkönnyíti az életünket – de ugyanakkor meg is öl minket… Vigyázzon magára!
Üdvözlöm, Elina, értem az aggodalmát, és ezért szeretném kicsit bővebben ismertetni a biztonsági technikával kapcsolatos alapvető szempontokat. Először is meg kell értenie, hogy a polietilén csövek hegesztőjének szakmája fokozottan veszélyes foglalkozás.
De tekintsük át a hétköznapi polgárok számára fontos szempontokat:
– biztosítani kell a megfelelő szellőzést abban a helyiségben, ahol a polietilén csöveket hegesztik;
– speciális öltözetben kell dolgozni;
– speciális védőkesztyűt kell használni;
– légzőkészüléket kell használni;
– szüneteket kell tartani a munkában, hogy friss levegőt lehessen szívni.
Ha Ön betartja ezeket a szempontokat, akkor a polietilén csövek hegesztési folyamata nem jár káros hatással a szervezetére.