Kezdőknek szóló elektromos hegesztés: a hegesztési munkák finomságai és a leggyakoribb hibák elemzése

A lakás, és még inkább a családi ház, rendszeres karbantartási és javítási munkákat igényel. A házi barkácsolónak sokoldalúnak kell lennie, képesnek kell lennie számos különböző feladat elvégzésére. Ezért a mesteremberek minél több technológiát szeretnének elsajátítani.
Az egyik legkeresettebb készség a hegesztési munkák elvégzésének képessége. A gyakorlat azt mutatja, hogy a kezdők számára az elektromos hegesztés a legalkalmasabb – a technológia egyszerű és mindenki számára elérhető, aki meg akarja tanulni használni. Mielőtt azonban hozzálátna a módszer elsajátításához, ismerkedjen meg a kérdés elméleti vonatkozásaival, egyetért?
Minden szükséges információt részletesen ismertetünk cikkünkben. Leírtuk az elektromos hegesztés működési elvét, és megjelöltük, melyik készüléket érdemes választani otthoni használatra. Ezenkívül a cikk lépésről lépésre bemutatja az alkatrészek hegesztésének technológiáját, a varratok készítésének módjait, valamint felsorolja a lehetséges kötési hibákat.
A cikk tartalma:
Mi az az elektromos hegesztés?
Az elektromos hegesztés a hegesztés egyik módszere, amikor a fémek melegítésére és későbbi megolvasztására elektromos ívet használnak. Az ív hőmérséklete eléri a 7000°C-ot, ami jóval meghaladja a legtöbb fém olvadáspontját.
Az elektromos hegesztés folyamata a következőképpen zajlik. Az elektromos ív létrehozásához és működőképes állapotban tartásához áramot vezetnek a hegesztőberendezésből az elektródába.
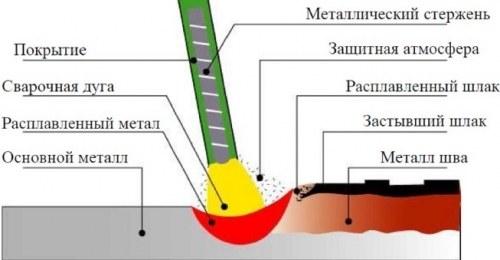
Amikor az elektródapálca hozzáér a hegesztendő felülethez, hegesztőáram halad át. Ennek és az elektromos ív hatására az elektróda és a hegesztendő elemek fémélei elkezdenek olvadni. Az olvadékból, ahogy a hegesztők mondják, hegesztési medence képződik, amelyben az olvadt elektróda összekeveredik az alapfémmel.
A medence felszínére felúszik az olvadt salak, amely védőréteget képez. Az ív kikapcsolása után a fém lassan lehűl, és salakkal borított varratot képez. Az anyag teljes lehűlése után a salakot eltávolítják.
A hegesztéshez használhatók nem fogyó és fogyó elektródák. Az első esetben a hegesztési varrat képzéséhez az olvadékba hozzátoldó huzalt vezetnek, a második esetben erre nincs szükség. Az elektromos ív létrehozásához és üzemben tartásához speciális berendezést használnak.
A hegesztői szakmában háztartási körülmények között szükséges készségek számos munka elvégzéséhez szükségesek:
Mire van szükség az otthoni hegesztéshez?
A munkák elvégzéséhez elsősorban hegesztőkészülékre lesz szükség. Ennek több változata létezik.
Döntse el, melyiket részesítse előnyben.
- Hegesztőgenerátor. Jellegzetessége, hogy képes elektromos energiát előállítani és azt az ív létrehozására használni. Hasznos lesz ott, ahol nincs áramforrás. Jelentős méretei miatt nem túl kényelmes a használata.
- Hegesztőtranszformátor. A készülék a hálózatról érkező váltakozó feszültséget más frekvenciájú váltakozó feszültséggé alakítja, ami a hegesztéshez szükséges. A készülékek egyszerűen kezelhetők, de jelentős méretűek és érzékenyen reagálnak a hálózati feszültség esetleges ingadozásaira.
- Hegesztőegyenirányító. Olyan eszköz, amely a hálózatról érkező feszültséget egyenárammá alakítja, ami az elektromos ív létrehozásához szükséges. Kompaktságukkal és nagy hatékonyságukkal tűnnek ki.
Háztartási körülmények között az inverter típusú egyenirányító az előnyös. Ezeket általában egyszerűen invertereknek nevezik. A berendezés nagyon kompakt méretű. Használatkor a vállra akasztható. A készülék működési elve meglehetősen egyszerű.
A készülék a nagyfrekvenciás áramot egyenárammá alakítja. Az ilyen típusú árammal végzett munka biztosítja a lehető legjobb minőségű hegesztési varratot.
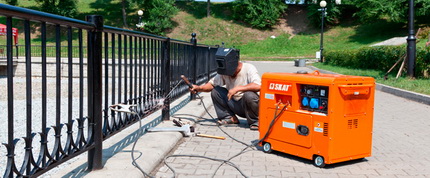
Az inverterek gazdaságosak, háztartási hálózatról működnek. Emellett a kezdőknek éppen ezekkel érdemes dolgozni. Rendkívül egyszerűen kezelhetők, és stabil ívet biztosítanak.
Az inverterek hátrányai közé sorolható a többi készülékhez képest magasabb ár, érzékenység a por, nedvesség bejutására és a feszültségingadozásokra. Az otthoni hegesztéshez való inverter kiválasztásakor figyelmet kell fordítani a hegesztőáram értéktartományára. A minimális érték – 160-200 A.
A berendezés kiegészítő funkciói megkönnyíthetik a kezdő munkáját.
Az ilyen kellemes „bónuszok” közül érdemes megemlíteni:
- Hot Start – ami a kezdeti áram növekedését jelenti, amely a hegesztőív gyújtásának pillanatában lép fel. Ennek köszönhetően az ív aktiválása sokkal könnyebb.
- Anti-Stick – automatikusan csökkenti a hegesztőáramot, ha az elektródaszár beragadt. Ez megkönnyíti a leszakítását.
- Arc Force – megnöveli a hegesztőáramot, ha az elektródát túl gyorsan közelítik a munkadarabhoz. Ilyenkor nem következik be a beragadás.
A hegesztőgépen kívül bármilyen típushoz szükség lesz elektródákra. A márkájukat legjobb egy speciális táblázat alapján kiválasztani, amelyben a hegesztendő anyag típusa szerepel.
Szükség lesz továbbá egy hegesztőmaszkra. A legjobb az, amelyik a fejre kerül. A kézben tartandó modellek rendkívül kényelmetlenek.
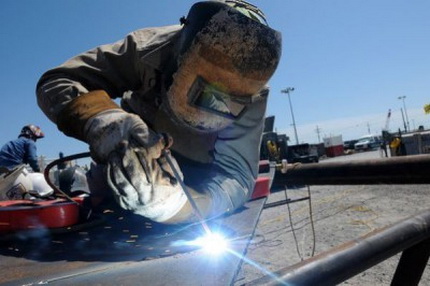
A maszkban lehet egyszerű sötétített üveg vagy az úgynevezett „kaméleon”. Az utóbbi változat előnyösebb, mivel az ív megjelenésekor az üveg automatikusan elsötétül.
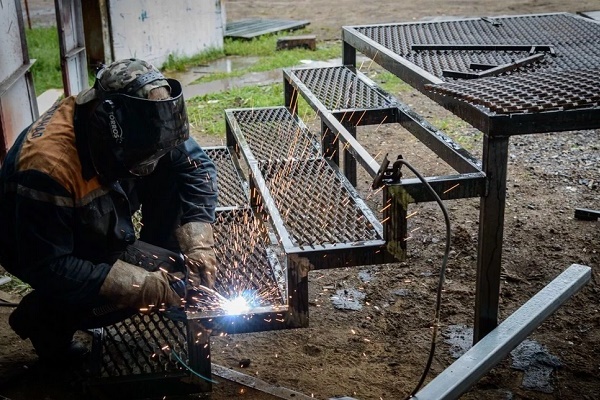
Csak olyan speciális ruházatban szabad dolgozni, amely véd a fröccsenésektől és az UV-sugárzástól. Ez lehet vastag pamut munkaruha, csizma vagy magas szárú cipő, vászon- vagy gumírozott kesztyű.
Az elektromos hegesztés technológiája
Az elektromos hegesztéssel való alkatrészek helyes hegesztését legjobb tapasztalt hegesztők irányítása alatt megtanulni. Ha ez valamilyen okból nem sikerül, lehet próbálkozni egyedül. Először is rendesen meg kell szervezni a munkaterületet. Ez nagyon fontos, mivel a hegesztés magas hőmérsékletű, és ezért tűzveszélyes folyamatnak minősül.
A munkához ki kell választani egy munkapadot vagy bármilyen más, nem éghető anyagból készült alapot. A fából készült asztalok és hasonló termékek szigorúan tilosak. Kívánatos, hogy a hegesztés helye közelében ne legyenek könnyen gyúlékony tárgyak.
Maga mellé feltétlenül tegyen egy vödör vizet az esetleges tűzfészkek eloltására. Ezenkívül meg kell határozni egy biztonságos helyet, ahová a használt elektródák maradványait gyűjtik. Még a legkisebb is képes tüzet okozni.
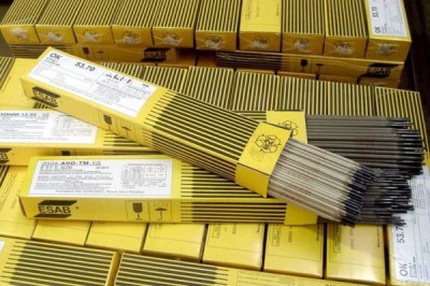
Az első önálló varratokhoz elő kell készíteni egy felesleges fémdarabot, és hozzá kell választani az elektródákat. A szakemberek ilyen esetekben 3 mm-es pálcák használatát javasolják. A kisebb átmérőt vékony lemezek hegesztéséhez használják, amelyeken kényelmetlen tanulni. A nagyobb átmérőjű elektródák nagy teljesítményű berendezést igényelnek.
Kezdjük a fémfelület megtisztításával, amelyen a varrat elhelyezkedik majd. Itt nem lehet rozsda vagy bármilyen szennyeződés.
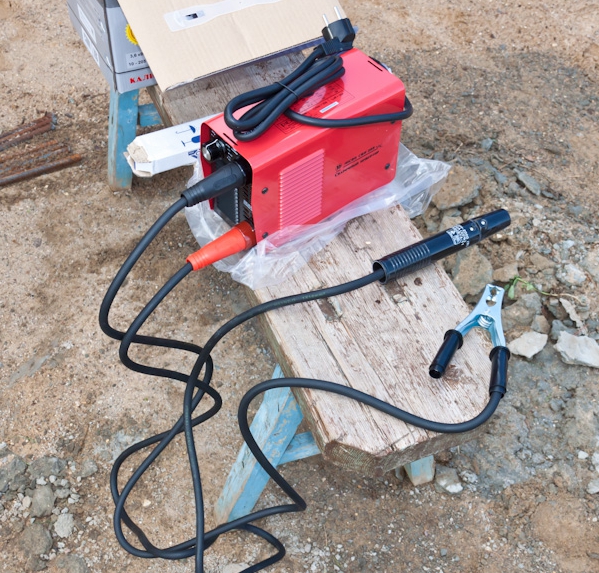
Miután az alkatrész elő van készítve, fogjuk az elektródát, és behelyezzük a hegesztőgép szorítójába. Ezután fogjuk a „földelő” szorítót, és szilárdan rögzítjük az alkatrészen. Még egyszer ellenőrizzük a kábelt. A tartóba kell betenni, és jól szigeteltnek kell lennie.
Most ki kell választani a hegesztőgép üzemi áramerősségét. Az elektróda átmérőjének megfelelően választjuk ki. A kiválasztott teljesítményt a hegesztőberendezés paneljén állítjuk be.
A következő lépés az ív gyújtása. Ehhez az elektródát körülbelül 60°-os szögben kell az alkatrészhez közelíteni, és nagyon lassan végighúzni az alapon. Szikráknak kell megjelenniük. Amint ez megtörténik, enyhén érintsük az elektródát az alkatrészhez, és azonnal emeljük fel legfeljebb 5 mm magasra.
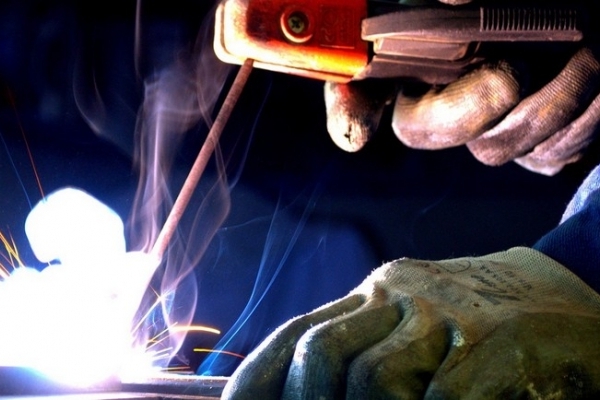
Ekkor fellobban az ív, amelyet a munka teljes időtartama alatt fenn kell tartani. Hosszának 3-5 mm-nek kell lennie. Ez a távolság az elektróda vége és a munkadarab között.
Az ív üzemi állapotban tartásakor emlékezni kell arra, hogy a munka során az elektróda kiég és rövidül. Ha az elektródát túlságosan közel visszük a munkadarabhoz, beragadás történhet. Ebben az esetben enyhén ki kell billenteni oldalra. Lehet, hogy az ív elsőre nem gyullad be. Lehet, hogy nem elegendő az áramerősség, akkor növelni kell.
Miután a kezdő hegesztő megtanulta az ív gyújtását és üzemi állapotban tartását, hozzá lehet kezdeni a varrat hegesztéséhez. Ez a legegyszerűbb művelet. Meggyújtjuk az ívet, és nagyon egyenletesen és óvatosan elkezdjük mozgatni az elektródát a jövőbeli varrat mentén.
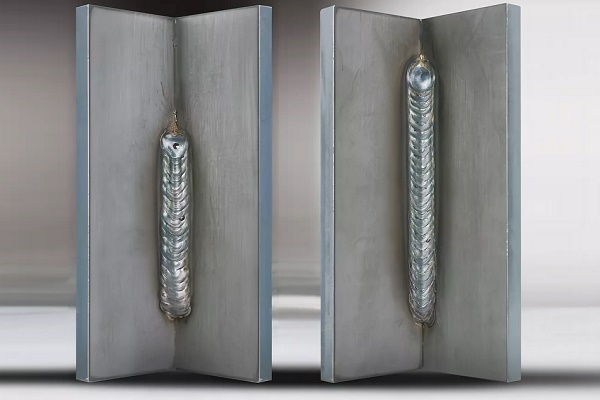
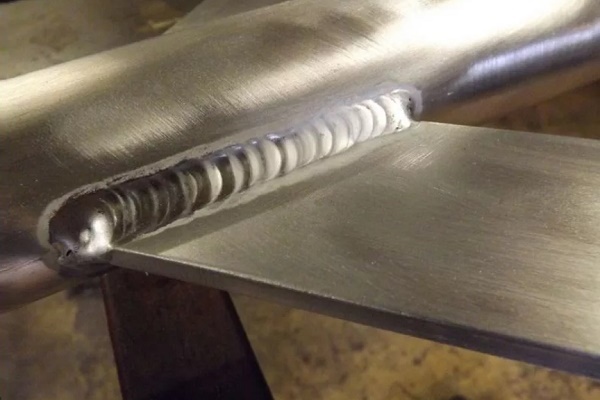
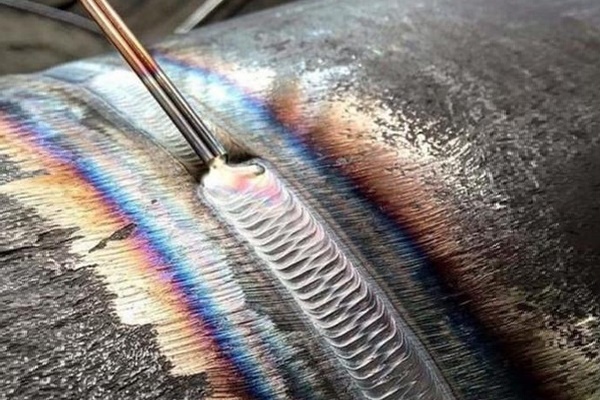
Eközben kis amplitúdójú, félholdra emlékeztető lengő mozgásokat végzünk. Mintegy „kihalásszuk” az olvadt fémet az ív középpontjába. Így egy egyenletes, gyöngyszerű varratnak kell keletkeznie. Rajta kis hullámszerű fémfelgyülemlések lesznek. A varrat lehűlése után le kell verni a salakot.
Az ívhegesztés módszerei – hegesztési eljárások
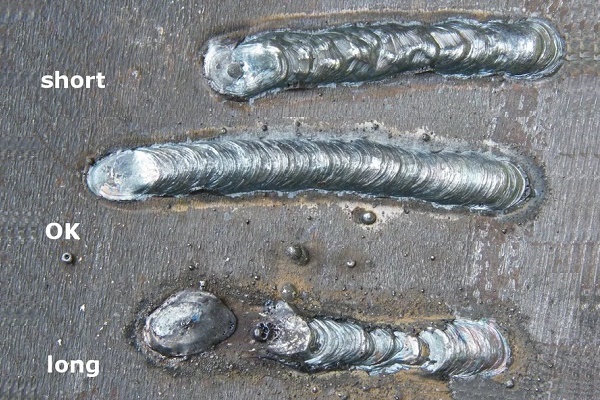
A minőségi varrat eléréséhez meg kell tanulni az ív fenntartását, majd mozgatását is. Különösen a villamos ív hossza befolyásolja a minőséget. Ha hosszabb 5 mm-nél, akkor hosszúnak számít.
Ebben az esetben az olvadt fém nitridálódása és oxidációja történik. Cseppekben fröccsen szét, a varrat eközben porózus és nem elég szilárd lesz. Túl rövid ív esetén át nem hegedés következhet be.
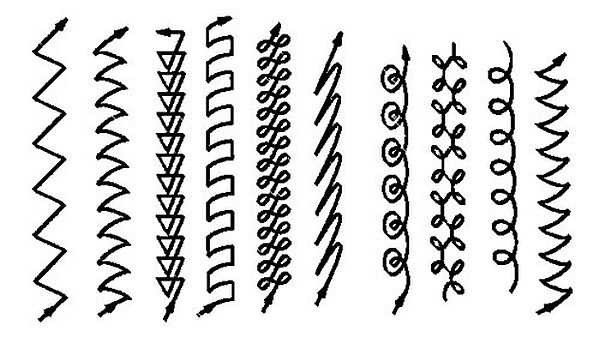
A hegesztés végrehajtásához különböző módszereket használnak. Részletesen tekintsük át az alapvetőeket.
1. lehetőség: alsó tompakötések
A legelterjedtebb és legegyszerűbb módszer az alkatrészek összekötésére. Ha a fém vastagsága legfeljebb 0,8 cm, kétoldali hegesztést használnak. A 0,4 cm-nél vékonyabb fémből készült kötéseknél csak egyoldali hegesztést végeznek.
A munkához olyan elektródákat választanak, amelyek átmérője megegyezik a fém vastagságával. Ha ez meghaladja a 8 mm-t, a hegesztést élélőkészítéssel végzik. Ekkor az élélőkészítés szöge körülbelül 30°.
A hegesztést több menetben végzik. A kiégés elkerülése érdekében célszerű eltávolítható acél vagy réz alátéteket használni. Az első menetet kis átmérőjű, legfeljebb 4 mm-es elektródával végzik.
Az első varrat elkészítése során nagyon fontos annak pontossága és beolvadási mélysége. Az elkészítése után nem lehet átolvadt fém a peremek mögött.
A második és az összes további menethez nagyobb átmérőjű elektródarudakat használnak. Ezeket a peremek között kialakult mélyedés minőségi kitöltésére választják.
Az elektródát lassan mozgatják a varrat mentén, miközben rezgő mozgásokat végeznek, mintha az elektródát oldalról oldalra lengetnék, hogy az üregeket teljesen kitöltsék az olvadt fémmel.
2. lehetőség: alsó sarokkötések
A tapasztalt hegesztők azt állítják, hogy jó eredményeket lehet elérni, ha a sarkokat "csónakba" hegesztik. Ez azt jelenti, hogy az összekötendő alkatrészeket 45°-os vagy más szögben állítják be.
Így biztosítható a termék falainak maximális minőségű átolvadása, és csökken az alávágás és a hiányos beolvadás veszélye. Ez a hegesztési mód lehetővé teszi, hogy egyetlen menetben nagy keresztmetszetű varratokat hevesszünk.
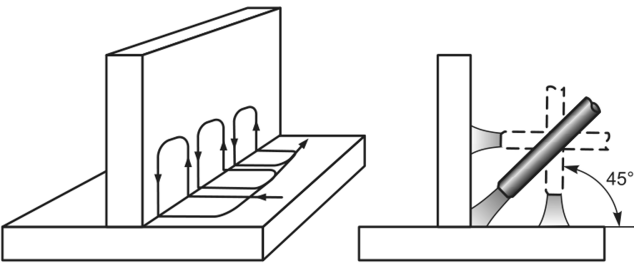
Kétféle „csónak” hegesztést különböztetünk meg: szimmetrikusat és aszimmetrikusat:
- Az alkatrészek dőlésszöge 45°. Minimális a valószínűsége annak, hogy az egyik falon túlfolyás vagy alámetszés keletkezik. A fordított és egyenes polaritású hegesztést maximális áramerősséggel végzik. Fordított polaritású hegesztésnél az elektromos ív hosszának minimálisnak kell lennie.
- Az alkatrészek dőlésszöge 60° vagy 30° – aszimmetrikus „csónak”. Ez a változat nagyon kényelmes, ha a munkát nehezen hozzáférhető helyeken végzik, mivel az elektróda mozgásának amplitúdója kicsi. A hegesztő az ívet a varrat gyökerébe irányítja, ügyelve arra, hogy ne lépje túl a jövőbeli varrat határait. Tilos egyetlen menetben túl nagy mennyiségű fémet felvinni.
A sarokkötések lehetnek T-kötés típusúak, ezért meg kell tanulni, hogyan kell helyesen és hibamentesen több menetben elektromos hegesztéssel összehegeszteni a fémet.
Egyetlen menet csak akkor lehetséges, ha egyszerű szerkezeteket hegesztenek, amelyek oldalai 45°-os szöget zárnak be a sarokvarratnál. Az elektróda átmérője ebben az esetben legfeljebb 0,15-0,3 cm-rel haladhatja meg a fém vastagságát.
A szabványos többmenetes T-kötésű hegesztés a következőképpen történik. Az első menethez nagyobb átmérőjű elektródát használnak, mint a későbbi menetekhez. Például olyan elektródát használnak, amelynek mérete 0,4 és 0,6 cm között változik.
A hegesztést egyenletesen, keresztirányú rezgőmozgások nélkül végzik. A többi menetnél ezeket kötelezően alkalmazzák. Fontos, hogy a rezgések amplitúdója a varrat megengedett szélességén belül maradjon.
Egy másik fontos szempont. T-kötésű sarokvarrat hegesztésekor az elektromos ívet mindig a vízszintesen elhelyezkedő polcon kell meggyújtani.
Ha saját kezűleg végzi a sarokhegesztést, alkalmazhat átlapolásos kötést. Ebben az esetben a hegesztendő alkatrészek egymáson helyezkednek el átfedéssel. Az ív egyenes polaritású hegesztésnél legyen rövid, fordítottnál a lehető legrövidebb. Az ívet pontosan a kötés gyökerébe irányítsa.
A hegesztés során az elektródával kis amplitúdójú oda-vissza mozgásokat kell végezni. Így sikerül egyenletesen felmelegíteni a kötés teljes területét. Ekkor a hegesztési fürdő egyenletesen megtelik, és a varrat domború és teljes méretű lesz.
3. lehetőség: függőleges varratok
A függőlegesen irányított varratokat csak rövid ívvel szabad készíteni. Az üzemi áramerősség ekkor 10%-20%-kal legyen kisebb, mint az alsó helyzetben történő hegesztés során. Ezek a követelmények könnyen magyarázhatók.
Kisebb áramerősség esetén az olvadt fém nem folyik ki a hegesztési medencéből. A kisebb méretű ív könnyebben kezelhető.
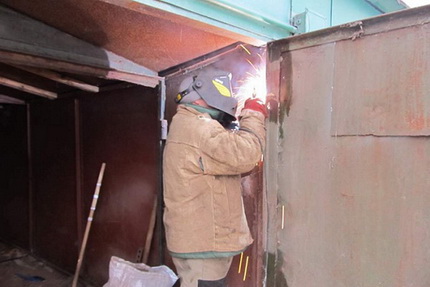
A tapasztalt hegesztők előszeretettel hegesztik a függőleges varratokat alulról felfelé haladva. Az ívet a jövőbeli varrat legalacsonyabb pontján gyújtják meg. Ezután egy kis, vízszintesen elhelyezkedő felületet készítenek elő, amelynek méretei megegyeznek a jövőbeli varrat keresztmetszetével.
Ezután lassan felfelé mozgatják az elektródarudat. Eközben feltétlenül keresztirányú mozgásokat is végeznek az illesztés mentén.
Ezek lehetnek fenyőfás, szögletes vagy félhold alakúak. Az utóbbi variáció a legegyszerűbb kivitelezni. Ezenkívül fontos az elektróda helyes helyzetének betartása. Elméletileg a legjobb beolvadást akkor érjük el, ha a rúd merőleges a varratra, azaz vízszintesen helyezkedik el.
A tompavarratokat a következő szempontok szerint jellemzik:
A gyakorlat azt mutatja, hogy az elektródarúd ezen helyzetében az olvadt fém lefolyik a varrat mentén. Ennek elkerülése érdekében a rúd dőlésszögét 45°-50° közé választják. Ez az optimális opció függőleges hegesztésnél. Az alkatrészek alulról felfelé történő hegesztéséhez olyan elektródákat választanak, amelyek átmérője nem haladja meg a 0,4 cm-t.
4. lehetőség: csővezeték-alkatrészek
Otthoni körülmények között gyakran előfordul, hogy fel kell idézni, hogyan kell elektromos hegesztéssel fémcsövet hegeszteni. Az alkatrész oldalán általában függőleges varratot készítenek, a kerület mentén vízszintest. Az acélcsöveket tompán hegesztik. Minden élt alaposan ki kell olvasztani.
Annak érdekében, hogy a cső belsejében lévő felfolyások minimálisak legyenek, az elektródát legfeljebb 45°-os szögben tartják a munkadarabhoz. A varrat szélessége 0,6-0,8 cm, magassága 0,2-0,3 cm legyen.
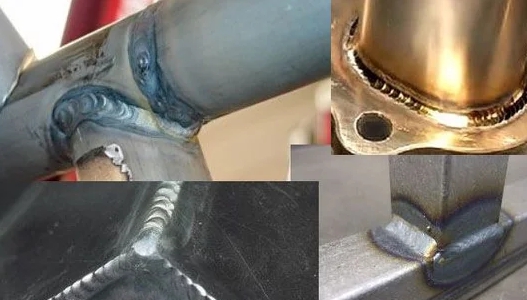
A hegesztési munkák megkezdése előtt az összeillesztendő alkatrészeket alaposan megtisztítják. Megvizsgálják a csővégeket. Ha deformálódtak, kiegyenesítik vagy csővágóval levágják. Ezután az alkatrészek éleit belülről és kívülről legalább 1 cm-re a szélétől fémfényűre tisztítják. Ezután hozzákezdenek a hegesztéshez.
Az illesztést megszakítás nélkül hegesztik, amíg teljesen el nem készül. A legfeljebb 0,6 mm falvastagságú csövek nem forgatható illesztéseihez két hegesztési menet szükséges, a 0,6 és 1,2 cm közötti falvastagságú termékekhez három menet, az 1,9 cm-nél vastagabb falú alkatrészekhez négy menet.
Eközben minden következő varratot csak az előzőről a salak eltávolítása után helyeznek fel.
A legfontosabb az első varrat minősége. A végrehajtás során az összes letompításnak és élnek teljesen meg kell olvadnia. Repedések, még a legkisebbek sem lehetnek. Ha vannak, kiolvasztják vagy kivésik. Ezután a részt újra hegesztik. Hasonlóan történik a forgatható csövek hegesztése.
A hegesztési kötések és varratok lehetséges hibái
Az elektromos hegesztés összetett folyamat, és nem minden megy zökkenőmentesen.
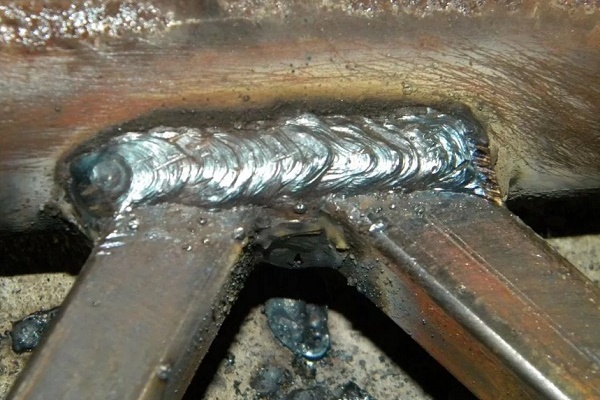
A munkában elkövetett hibák következtében a varratok és kötések különféle hibákat mutathatnak, amelyek közül a leggyakoribbak:
- Kráterek. Kis mélyedések a hegesztési varrat korongjában. Az ív megszakadása vagy a varrat végső részének hibás kivitelezése miatt keletkezhetnek.
- Pórusok. A hegesztési varrat porózussá válik az alkatrészek éleinek rozsdával, olajjal stb. való szennyeződése miatt. Ezenkívül porozitás jelentkezhet a varrat túl gyors hűtése, nagy hegesztési sebesség és nem szárított elektródák használata esetén.
- Bemetszések. Kis mélyedésekként jelennek meg a varratkorong mindkét oldalán. Az elektródák eltolódásakor keletkeznek a függőleges fal irányába sarokvarratok hegesztésekor. Ezenkívül bemetszések képződhetnek hosszú ívvel végzett munka során, vagy ha a hegesztési áram értékei túl magasak.
- Salakzárványok. A hegesztési varraton belül salakdarabok találhatók. Ez előfordulhat az élek szennyezettsége, nagy hegesztési sebesség vagy ha a hegesztési áram túl alacsony.
Ezek a leggyakrabban előforduló hegesztési varrathibák, de lehetnek mások is.
További információ a függőleges és vízszintes varratok elektromos hegesztéséről a ezen a cikkben található.
Következtetések és hasznos vidéó a témából
A csövek hegesztésének jellemzői:
Hogyan válasszunk megfelelő hegesztő invertert:
Kívánság szerint bármely házi barkácsoló elsajátíthatja a hegesztés alapjait. Ez nem is olyan nehéz. Türelemre, pontosságra és természetesen az összes utasítás pontos betartására lesz szükség. Minden sokkal egyszerűbb lesz, ha az új készség elsajátításának folyamata tapasztalt szakember irányításával zajlik.
Rendelkezik személyes tapasztalattal az alkatrészek elektromos hegesztéssel történő összekapcsolásában? Szeretné megosztani a felhalmozott tudását, vagy kérdéseket feltenni a témával kapcsolatban? Kérjük, hagyjon megjegyzéseket, és vegyen részt a beszélgetésekben – a visszajelzési űrlap az alábbiakban található.
 Hogyan történik a polietilén csövek tompaszögű hegesztése: munkautasítás
 Hegesztőgép polietilén csövekhez: melyiket érdemes megvásárolni és hogyan kell helyesen használni
 Polipropilén csövek forrasztási hőmérséklete: az önálló hegesztés fő lépései + értéktáblázat
 Hogyan hegesztjük a függőleges és vízszintes varratokat elektromos hegesztéssel: lépésről lépésre útmutató
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
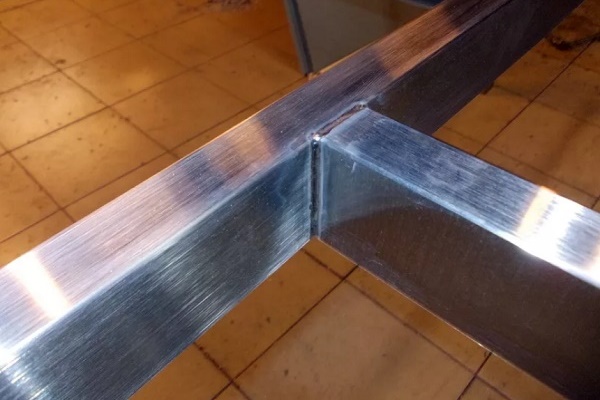
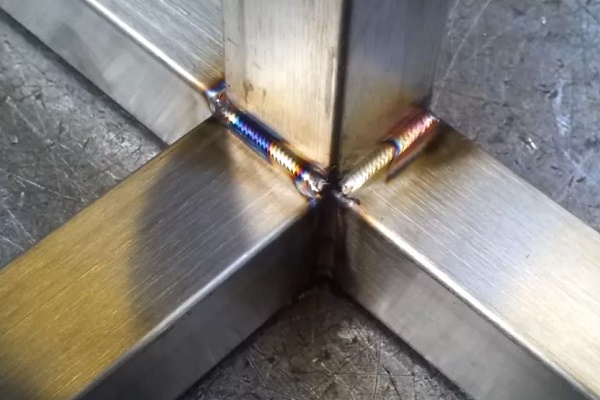
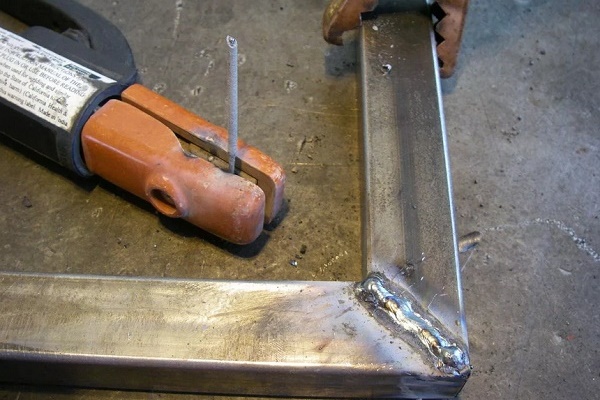
Köszönöm! Sok hasznos dolgot tudtam meg magamnak. Hogyan kell helyesen elvégezni a négyzet alakú csövek hegesztését 90 fokos szögben?
Hasznos videó, véleményem szerint, különösen a kezdők számára.
Köszönöm! Nagyon érdekes volt megismerkedni ezzel.
Köszönöm az információt.