Hogyan hegesztjük a függőleges és vízszintes varratokat elektromos hegesztéssel: lépésről lépésre útmutató

Az elektromos ívhegesztés egy olyan technológia, amely a fémek szerkezetének egyesítését hővel és elektromos ívvel történő olvasztással végzi. Széles körben elterjedt a nemzetgazdaság különböző területein, beleértve a magánszektort is.
Lényegében ezzel a módszerrel bármilyen fém hegeszthető egymáshoz, figyelembe véve az elektromos ív hőmérsékletét (7000-8000 fok). Mielőtt azonban ehhez a technológiához folyamodna, meg kell tanulnia, hogyan hegeszthető függőleges varrat, és meg kell ismerkednie a vízszintes varrat készítésének technikájával.
A cikk tartalma:
- Hegesztési varratok: általános meghatározások
- Hogyan hegeszthető a függőleges varrat?
- A vízszintes varrat hegesztésének technológiája
- Elektromos ív: az optimális hossz kontrollálása
- Az elektróda helyzetének szabályozása
- Áramerősség paraméterei és az elektróda mozgatása
- Útmutató kezdő hegesztők számára
- Következtetések és hasznos vidéó a témából
Hegesztési varratok: általános meghatározások
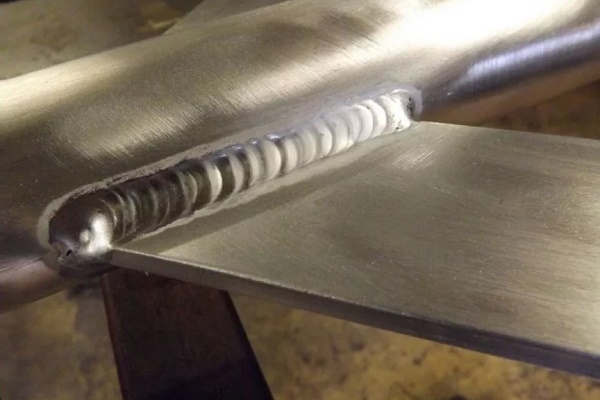
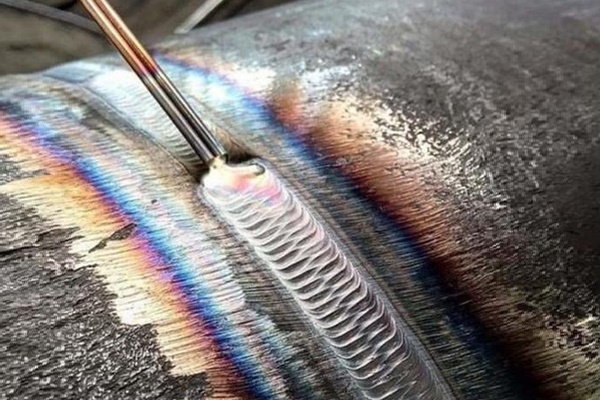
A fémek hegesztésének technológiája szorosan kapcsolódik a hegesztési varrat fogalmához. Ez a fém megszilárdulása során jön létre, amelyet az ívhegesztés olvaszt meg.
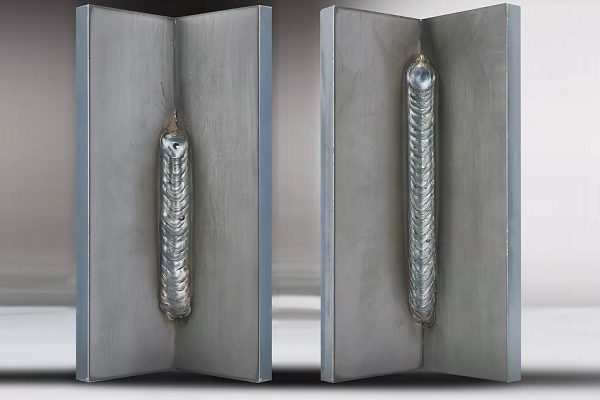
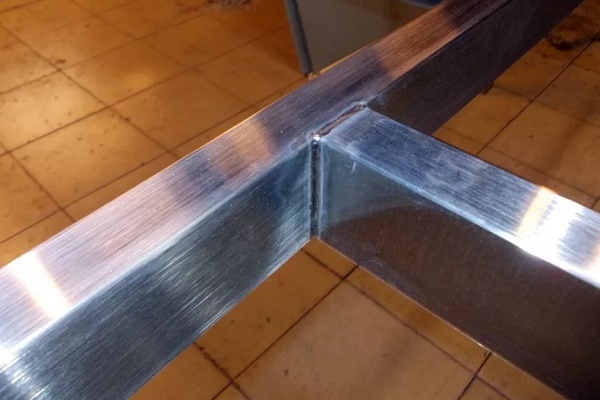
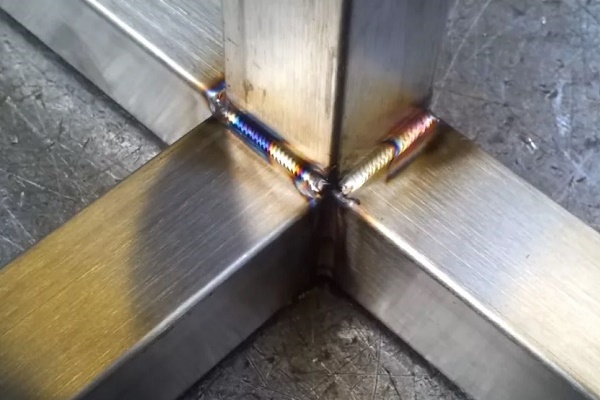
A hegesztés helyétől függően a varrat lehet vízszintes vagy függőleges. Ezenkívül a varrat térbeli elhelyezkedése lehet alsó, oldalsó vagy felső.
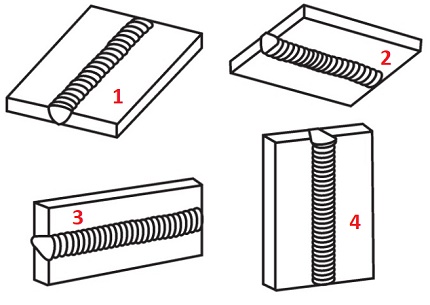
A legegyszerűbb és legkönnyebben kivitelezhető a hegesztési varratok elhelyezése az alsó vízszintes síkban. Ilyen körülmények között az olvadt fém viszonylag könnyen kontrollálható.
A varratok térbeli elhelyezkedésének fennmaradó lehetőségei (oldalsó és felső) technológiailag nehezen kivitelezhetőnek minősülnek, ami a hegesztési technika tanulmányozását és a megfelelő tapasztalat megszerzését igényli.
Hogyan hegeszthető a függőleges varrat?
A függőleges varrat készítése során a hegesztés ellenőrzésének nehézségét egy mindennapi fizikai jelenség, a gravitáció okozza. Ez hatást gyakorol az olvadt fém tömegére, amely folyékony állapotban lefelé áramlik.
A szakember feladata itt az, hogy ne engedje az olvadt anyagot elszakadni a hegesztés helyétől. Ezt az eredményt egy stabilan égő elektromos ív segítheti elérni, amelyet az elektróda vége és a hegesztési fürdő közötti minimálisan megengedett távolságon kell tartani.
Alulról felfelé haladó technika
A függőleges illesztést általában az elektróda alsó ponttól felső felé történő mozgatásával hegesztik. Ez az útvonal stabilabb ellenőrzést biztosít, és az elektromos ív magabiztosan tartja az olvadékfürdőt, megakadályozva a szétfolyást. Pontosan az alulról felfelé történő áthaladással lehet a legjobb minőségű függőleges varratot kialakítani.
Természetesen a függőleges varrat hegesztésének megkezdése előtt elő kell készíteni az illesztés éleit, és a műszaki követelményeknek megfelelően kell megmunkálni. A hegesztőgépet a hegesztési körülményekhez kell beállítani (be kell állítani az áramerősséget, ki kell választani az elektródát).
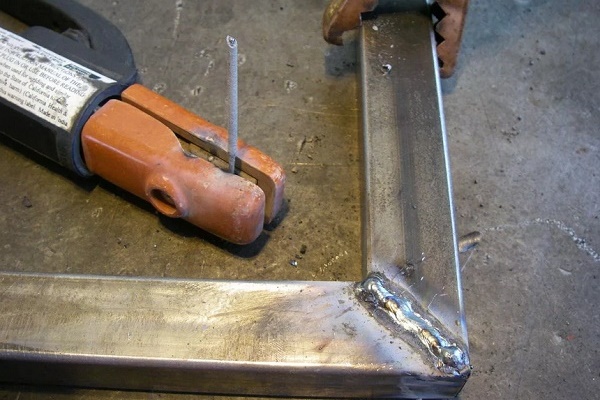
Kezdetben az illesztés vonala mentén néhány pontszerű „előhegesztést” – rövid varrattal (1 – 2 cm) hegesztenek. Az ilyen műveletek célja, hogy a hevítés során kizárják a hegesztendő részek elmozdulását a hődeformáció miatt.
Függőleges illesztés hegesztésekor az elektróda tartási szögét a varrat felületéhez képest 45–90° között kell tartani.
A hegesztő utasítása a következő lépéseket írja elő:
- Az elektróda fémhez érintésével ív keletkezik.
- Az illesztés vonala mentén 3–4 ponton rögzítőhegesztéseket készítenek, a középponttól a szélek felé haladva.
- A hegesztés az illesztési vonal alsó pontján kezdődik.
- Az elektróda mozgása felfelé irányul, a hegesztési medencét a munkazónában tartják.
Az elektródát mérsékelt sebességgel kell előrehaladni. A sebesség fő kritériuma – a hegesztési medence optimális mennyiségű olvadékának képződése.
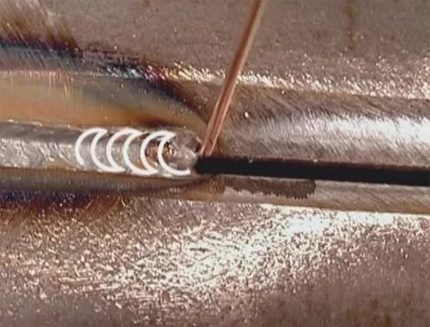
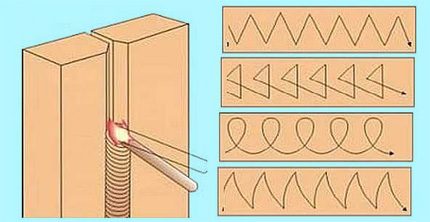
Az elektróda függőleges mozgásával egyidejűleg megengedettek a keresztirányú cikk-cakk mozgások „félhold”, „fenyőfa” vagy más „mintázat” formájában. A keresztirányú mozgás technikája azonban csak 4 mm-nél nagyobb falvastagságú fémeknél tűnik relevánsnak.
A fém függőleges varrattal történő hegesztését egy menetben, megszakítás nélkül ajánlott elvégezni. Kezdő hegesztők számára ez nehézséget jelenthet. A tapasztalat azonban gyorsan megszerezhető.
Felülről lefelé haladó technika
A tapasztalt hegesztők könnyedén készítenek függőleges varratot az elektróda felülről lefelé történő mozgatásával. Mi a trükkje ennek a műveletnek?
Egyszerű: az ív meggyújtásakor az elektródát a munkasíkhoz képest 90°-os szögben helyezik el. Amint a fém az ív képződésének pontján olvadni kezd, az elektróda beállítási szögét 15–20°-ra változtatják, kissé leengedve a fogót.
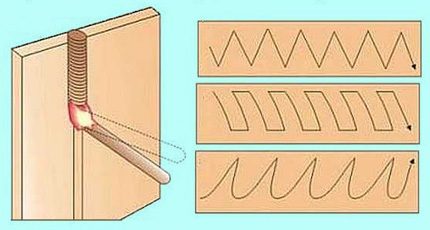
Az elektróda vezetése vastag falú fémek illesztési vonala mentén szintén keresztirányú, „fűrészfog” vagy „téglalap” alakú cikk-cakkokkal történik. Egyes hegesztők az olvadék „hullámszerű” elosztásának módszerét alkalmazzák.
Eközben a függőleges varrat felülről lefelé történő kialakításának módja nagy nehézségekkel jár a hegesztő számára. Sok szakember véleménye szerint azonban az ilyen típusú hegesztés jobb minőségi eredményt ad.
A vízszintes varrat hegesztésének technológiája
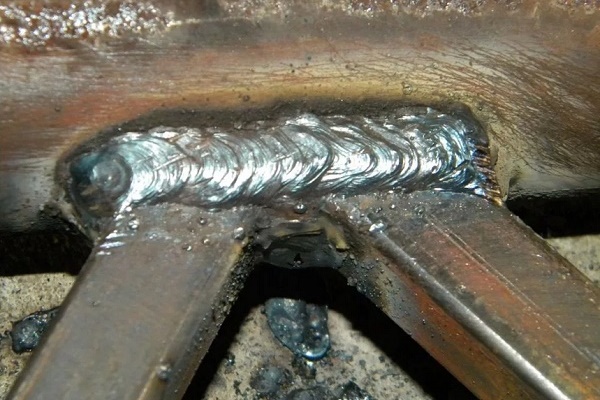
A vízszintes varrat hegesztésének specifikációja gyakorlatilag megegyezik a függőlegesével. A technikai részletek ismét az elektróda beállítási szögeinek kezelésére vonatkoznak.
A mozgás iránya az illesztésnél lévő alkatrészek hegesztése során választható a bal szélső ponttól a jobb szélső pontig, vagy fordítva. A konkrét irányválasztást a hegesztő határozza meg, személyes kényelme alapján.
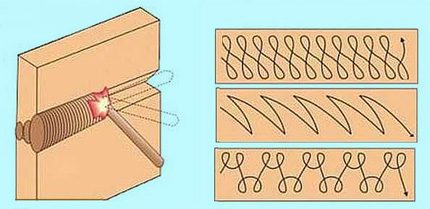
De hogyan kell helyesen hegeszteni a vízszintes varratot elektromos hegesztéssel, hogy elkerüljük az olvadék kifolyását a horonyból a gravitációs erő hatása miatt?
Itt a hegesztőnek olyan elektródapozíciót kell választania, amelynél az elektromos ív égési ereje egyenértékű a fémcseppek gravitációs erejével. Lehetséges, hogy be kell állítani az áramerősséget, és tapasztalati úton meg kell találni az elektróda optimális mozgatási sebességét.
Általában a vízszintes varrat hegesztését folyamatosan végzik a teljes befejezésig. Azonban ha nem sikerül kézben tartani az olvadékot (a hegesztési medencét), meg lehet próbálni a technikát megváltoztatni – áttérni a szakaszos ívkioltásos mozgásra.
Mindezek a finomságok a hegesztési munkák tapasztalatának megszerzésével alakulnak ki. Ezért nem kell kétségbe esni, ha az első próbálkozások során semmi sem sikerül.
A vízszintes varrat kívánt szélességének és beolvadási mélységének kialakítása általában az elektróda égő végének gondos keresztirányú mozgatásával érhető el az egyik illesztendő alkatrész szélétől a másik széléig.
A legfeljebb 4 mm vastagságú fémek hegesztésénél az elektróda keresztirányú mozgásának különböző „rajzolati” változatait alkalmazzák. Konkrét ajánlások ezzel kapcsolatban nincsenek. A lényeg a varrat kívánt szélességének és beolvadási mélységének elérése.
Elektromos ív: az optimális hossz kontrollálása
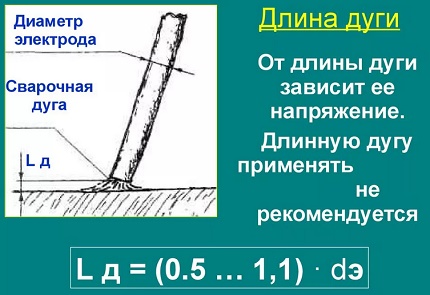
Az elektróda forró vége és a fém síkja közötti rés nagyságát, amely elegendő az elektromos kisülés létrejöttéhez, ívhossznak nevezzük. A hegesztői utasítás egyik fő alapja az optimális ívhossz ellenőrzése.
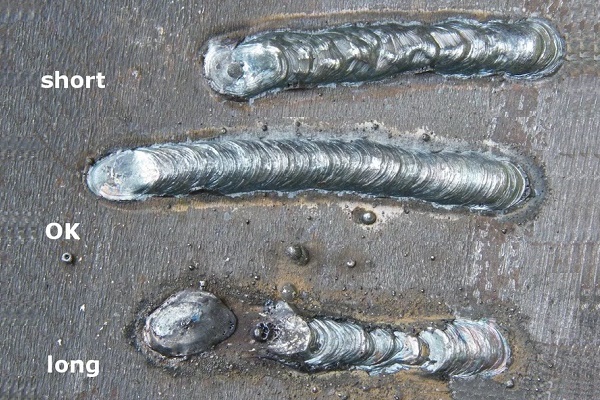
Elméletileg a hegesztési üzemmódban három ívköz különböztethető meg:
- rövid (1 – 1,5 mm);
- hosszú (3,5 – 6 mm);
- normál (2 – 3 mm).
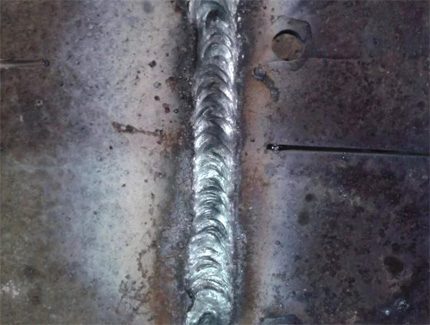
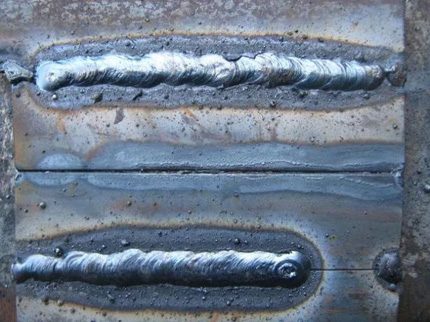
A rövid ív égési üzemmódjára jellemző a fém elégtelen felmelegedése szélességben. A varrat szélein ilyen esetekben az úgynevezett „alámetszés” – egy kis mélyedés figyelhető meg. Az ilyen hiba jelenléte a hegesztési varrat alacsony minőségi mutatóira utal.
A hosszú ívvel történő hegesztési üzemmódot általában az ív időszakos kioltása kíséri. Itt a fém kis mélységű felmelegedése figyelhető meg. A varrat jó minőségéről sem lehet beszélni.
Tehát az egyetlen lehetőség marad, amelyre a kezdő hegesztőnek összpontosítania kell: a normál ívhossz, amely nem haladhatja meg az Ld = 0,5-1,1 * D_e (Ld – ívhossz; D_e – elektróda átmérője).
Az elektróda helyzetének szabályozása
A hegesztési folyamat elvégezhető az elektróda előre döntött, hátra döntött vagy egyenes szögű helyzetében. E három technikai módszer bármelyikét alkalmazva a hegesztő képes varratokat létrehozni különböző munkakörülmények között.
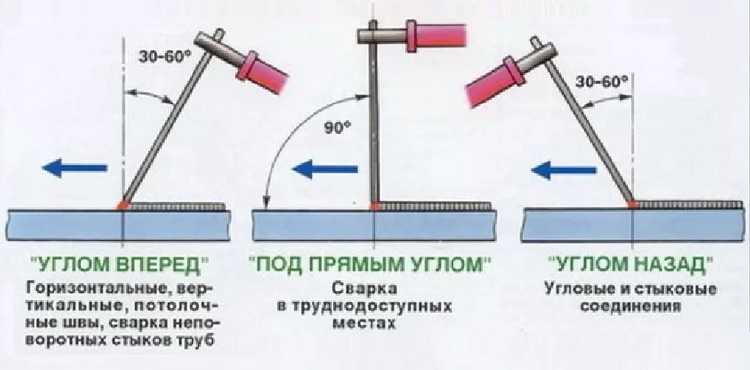
Így például az «előre döntött» módszert hagyományosan olyan elemek összekötésére használják, ahol a varratok vízszintesek és függőlegesek, és a munkadarabok felső helyzetben vannak (mennyezeti hegesztés). Ugyanezt a technikát sikeresen alkalmazzák csövek elforgathatatlan illesztéseinek hegesztésére, vagy egy házi készítésű gázpalackból készült kályha építésekor.
Az elektródát pontosan derékszögben (90°) tartva a hegesztő biztosítja a munkák elvégzését nehezen hozzáférhető helyeken. Végül a «hátra döntött» technika lehetővé teszi a hegesztési munkák minőségi elvégzését sarokillesztéseknél.
Az elektródát «előre döntött» szögben beállítva általában vékony falú fémekkel dolgoznak. Ebben az elektródapozícióban széles, kis mélységű varratot kapnak. A vastag falú fémeken ezzel szemben a «hátra döntött» technikát igyekeznek alkalmazni, biztosítva a fém megfelelő mélységű felmelegítését.
Áramerősség paraméterei és az elektróda mozgatása
Az áramerősség értéke és az elektróda mozgatásának sebessége olyan jelentős tényezők, amelyek befolyásolják a varrat minőségét. A nagy áramerősséggel végzett hegesztés a fém nagy mélységű felmelegedésével jár, ami lehetővé teszi az elektróda mozgatási sebességének növelését. Az áram és az elektródasebesség optimális aránya esetén egyenletes, minőségi varratot kapunk.
Az áram, az elektróda és a fémvastagság megfelelőségi táblázata
| Áramerősség, A | Elektróda átmérője, mm | Fém vastagsága, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Az elektróda meghatározott sebességű mozgatásakor figyelembe kell venni az ív teljesítményének nagyságát. Az elektróda túl gyors előtolása kis teljesítmény mellett nem képes biztosítani a kellő mértékű felmelegedési hőmérsékletet.
Ennek eredményeként nem sikerül a fémet a kívánt mélységig átolvasztani. A varrat egyszerűen «ráfekszik» a felületre, alig «megfogva» a szélek határait.
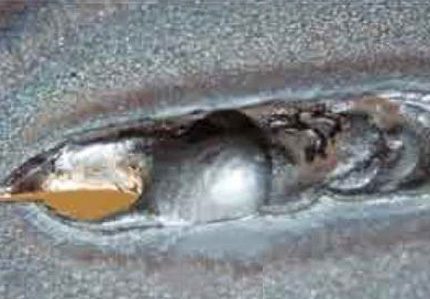
Ezzel szemben az elektróda túlzottan lassú haladása esetén túlhevülés jön létre, ami a fém deformálódásával fenyeget a hegesztési vonal mentén. Ha a fém elemek vékony szerkezetűek, az erős ív egyszerűen átégeti a fémet.
Sikeresen gyakorolhatja a kezdő hegesztő szerepét és fejlesztheti a varratok készítésének készségeit a használt olaj kályha készítése során, amelynek teste fémcsőből áll. Javasoljuk, hogy ismerkedjen meg a hasznos információkkal.
Útmutató kezdő hegesztők számára
Hegesztési munkákat csak megfelelő felszerelés használata mellett szabad végezni.
A szabványos készlet tartalmazza:
- Kabátot, nadrágot, kesztyűt, lábbelit éghetetlen, erős, szilárd anyagokból.
- Fejfedőt, amely teljesen befedi a fej hátsó részét.
- Speciális védőmaszkot az arc és a szem védelmére.
Hegesztéshez megbízható készüléket kell használni, amelynek elektromos része biztonságos házzal van lefedve. A készülékhez tartozó elektromos kábelek sértetlen szigetelésűek legyenek, és feleljenek meg a készülék elektromos jellemzőinek.
A hegesztő munkahelyét fel kell szerelni munkapaddal, fényforrásokkal, földelő sínnel, áramütés elleni védőeszközökkel és tűzvédelmi eszközökkel.
És a munka megkezdése előtt alaposan tanulmányozza át a villanyhegesztés szabályait, vizsgálja meg és sajátítsa el a kötések készítésének módszereit és változatait.
Következtetések és hasznos vidéó a témából
Javasoljuk, hogy nézze meg a hegesztési videógyakorlatot: hogyan készítenek vízszintes és függőleges varratokat:
Nem kötelező profi hegesztői képesítéssel rendelkezni, de a hegesztési technika ismerete ajánlott. A meglévő hegesztési készségeknek köszönhetően az embernek több lehetősége nyílik különféle háztartási projektek megvalósítására.
Ha szeretné, bármikor tanulmányozhatja a technológiát, a gyakorlati tapasztalat pedig segít magas szinten elsajátítani a munkavégzés technikáját.
Szeretne beszámolni saját tapasztalatairól a hegesztési varratok készítésében? Ismer olyan folyamatfinomságokat, amelyek nem szerepelnek a cikkben? Kérem, írja meg észrevételeit az alábbi blokkban.
 Kezdőknek szóló elektromos hegesztés: a hegesztési munkák finomságai és a leggyakoribb hibák elemzése
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények