Hogyan hegeszthetjük be a gázkazán hőcserélőjét: önjavítási útmutató
Ismerős Önnek a helyzet, amikor egy drága alkatrészt kell megjavítani, és a javítás költségvetése csak nő? Biztosan tudja, mely kiadásokat lehet és kell feleslegesnek tekinteni. Például van egy gázkazánja, és nem szeretne egyetlen alkatrész javításáért a teljes készülék árának akár 30 százalékát kifizetni. Ha nem tudja, hogyan kell forrasztani a gázkazán hőcserélőjét, olvassa el cikkünket, és megtanulja.
Ennek a cikknek köszönhetően megismeri a hőcserélő – az alkatrész, ami miatt a kazánok gyakran tönkremennek – javításának lépéseit. Különböző módszereket ismertettünk a hőcserélők forrasztására. Ajánlásainkat követve Ön saját maga is elvégezheti a meghibásodott alkatrész javítását.
Háztartási körülmények között a hőcserélőket forrasztással javítják. A hegesztést szó szerint a gyártás során alkalmazzák, néha robotizált eszközök segítségével. A nagy szerkezeti sérülésekkel rendelkező hőcserélőt hagyja a szakemberekre, de kis lyukak esetén a forrasztás segíthet. Tudjon meg többet erről.
A cikk tartalma:
A hőcserélő eltávolítása a kazánból
A gázkazánokat hőcserélőkkel szerelik fel, amelyeket néha kazánradiátoroknak is neveznek, ezekben az egyik forrás hőenergiát ad át a másiknak. A legtöbb kazánban van elsődleges és másodlagos hőcserélő, a többiben pedig kombinált vagy bitermikus.
Minden típusú hőcserélőre kedvezőtlen tényezők hatnak. Romlik a fém minősége, csökken a csatornák átjárhatósága, a víznyomás üti a falakat. Az elsődleges és bitermikus hőcserélőre a főégő lángja is hat.
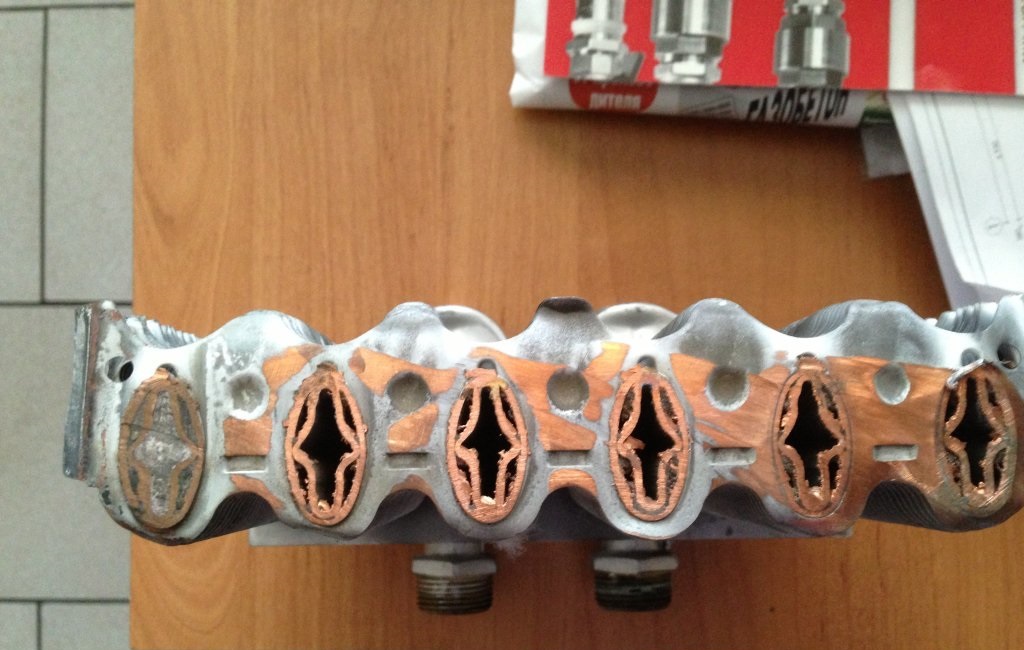
Az elhasználódott hőcserélőkön lyukak jelenhetnek meg. Tekintettel az alkatrész árára, érdemes megjavítani őket, nem pedig azonnal kicserélni. Ráadásul az utángyártott alkatrész sem mindig található.
Ha a gázkazánban elfolyik a hőcserélő, Ön észre fogja venni a szivárgást a készülék mellett vagy a hibajelzést a kijelzőn. Szükség esetén vegye ki a problémás alkatrészt.
Először tegye a következőt:
- Kapcsolja le a kazánt az elektromos hálózatról és a gázról.
- Zárja el a hőhordozó áramlását a fűtési rendszerbe és onnan ki. Zárja el a kazánba vezető vízcsapot.
- Engedje le a készülékben maradt vizet.
- Vegye le a kazán fedelét.
- Engedje le a levegőt a légtelenítőn.
- Ellenőrizze a készülék belsejét. Nézze meg, van-e valahol nedvesség, és törölje ki.
Az elsődleges vagy bitermikus hőcserélő kivételéhez mentesítse az égéstért a hozzá kapcsolódó elemektől. Távolítsa el az égőhöz gázt szállító csővezetéket. Válassza le az elektromos vezetékeket az égéstérről. Ha ezt a részletet elfelejti, később a figyelmetlenség miatt károsodhatnak.
Válassza le az érzékelőket és a fűtési kör csöveit, vezesse el mindkét kör csatlakozóit a bitermikus hőcserélőtől. Távolítsa el azokat az alkatrészeket, amelyek akadályozzák a készülék kazánból való kivételét.
Csatlakoztassa le és húzza ki az égéstert. Vegye le a felső és az elülső burkolatokat. Távolítsa el a hőcserélő alatti rögzítőelemeket, majd húzza ki a hőcserélőt.
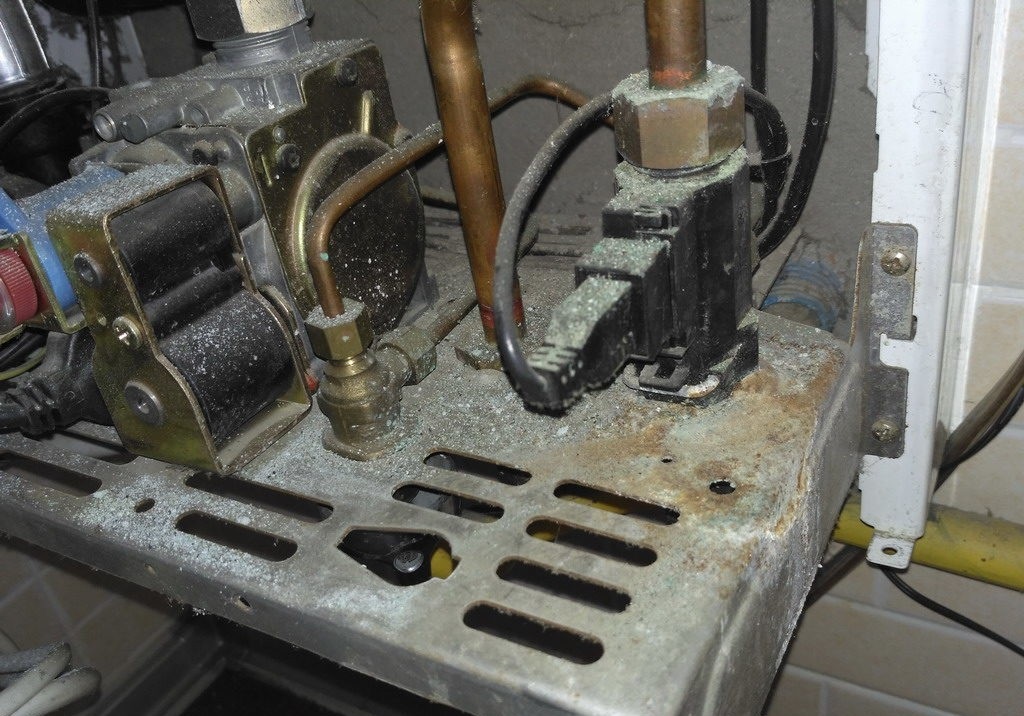
A másodlagos hőcserélő kivételéhez vegye ki a vezérlőpanelt és más elektronikai elemeket, csavarja ki és távolítsa el mindazt, ami akadályozná a hőcserélő kazánból való kihúzását. Szigetelje el a készülék tartalmát a hőcserélőből és a hozzá vezető csatornákból származó víztől.
De a hőcserélő meghibásodása nem az egyetlen ok, amiért a kazán szivároghat. Más lehetséges szivárgási okokról és azok elhárításáról részletesen ebben a cikkben beszéltünk.
Gázkazán hőcserélőjének forrasztása
A hőcserélőből eltávolítják az összes vizet, a levegőt és a szilárd részecskéket. Gépi módszerrel átfújják a tömlőn, a maradékot pedig szájon át kifújják.
A forrasztáshoz négy összetevőt használnak:
- forrasztóeszköz (gázégő, forrasztólámpa vagy forrasztópáka);
- forrasztóanyag;
- folyasztószer;
- tisztítóeszközök a forrasztás előtt és után.
A forrasztóanyag az alkatrészek összekötésére szolgáló anyag, melynek olvadáspontja alacsonyabb, mint a megmunkált alapanyagé. A forrasztóanyagok általában fémekből készülnek. Huzal, betét, paszta, fólia, por, rúd és granulátum formájában kaphatók. Hőcserélő forrasztásához a huzal a legalkalmasabb. Ilyet használjon.
A hőcserélő javításához alacsonyabb olvadáspontú, de legalább 700 °C-os magas hőmérsékletű forrasztóanyagot válasszon, amely azonos anyagból és hasonló fizikai-mechanikai tulajdonságokkal rendelkezik. Vegye figyelembe a korrózióvédő tulajdonságokat és a huzal fajlagos vezetőképességét is.
A réz, a rozsdamentes acél és az öntöttvas gyakori alapanyagok a hőcserélőkhöz, és gyakran adnak hozzá cinket. A réz hőcserélők forrasztásához leggyakrabban réz-cink forrasztóanyagokat használnak olyan adalékokkal, amelyek semlegesítik a gőzök veszélyes hatását.
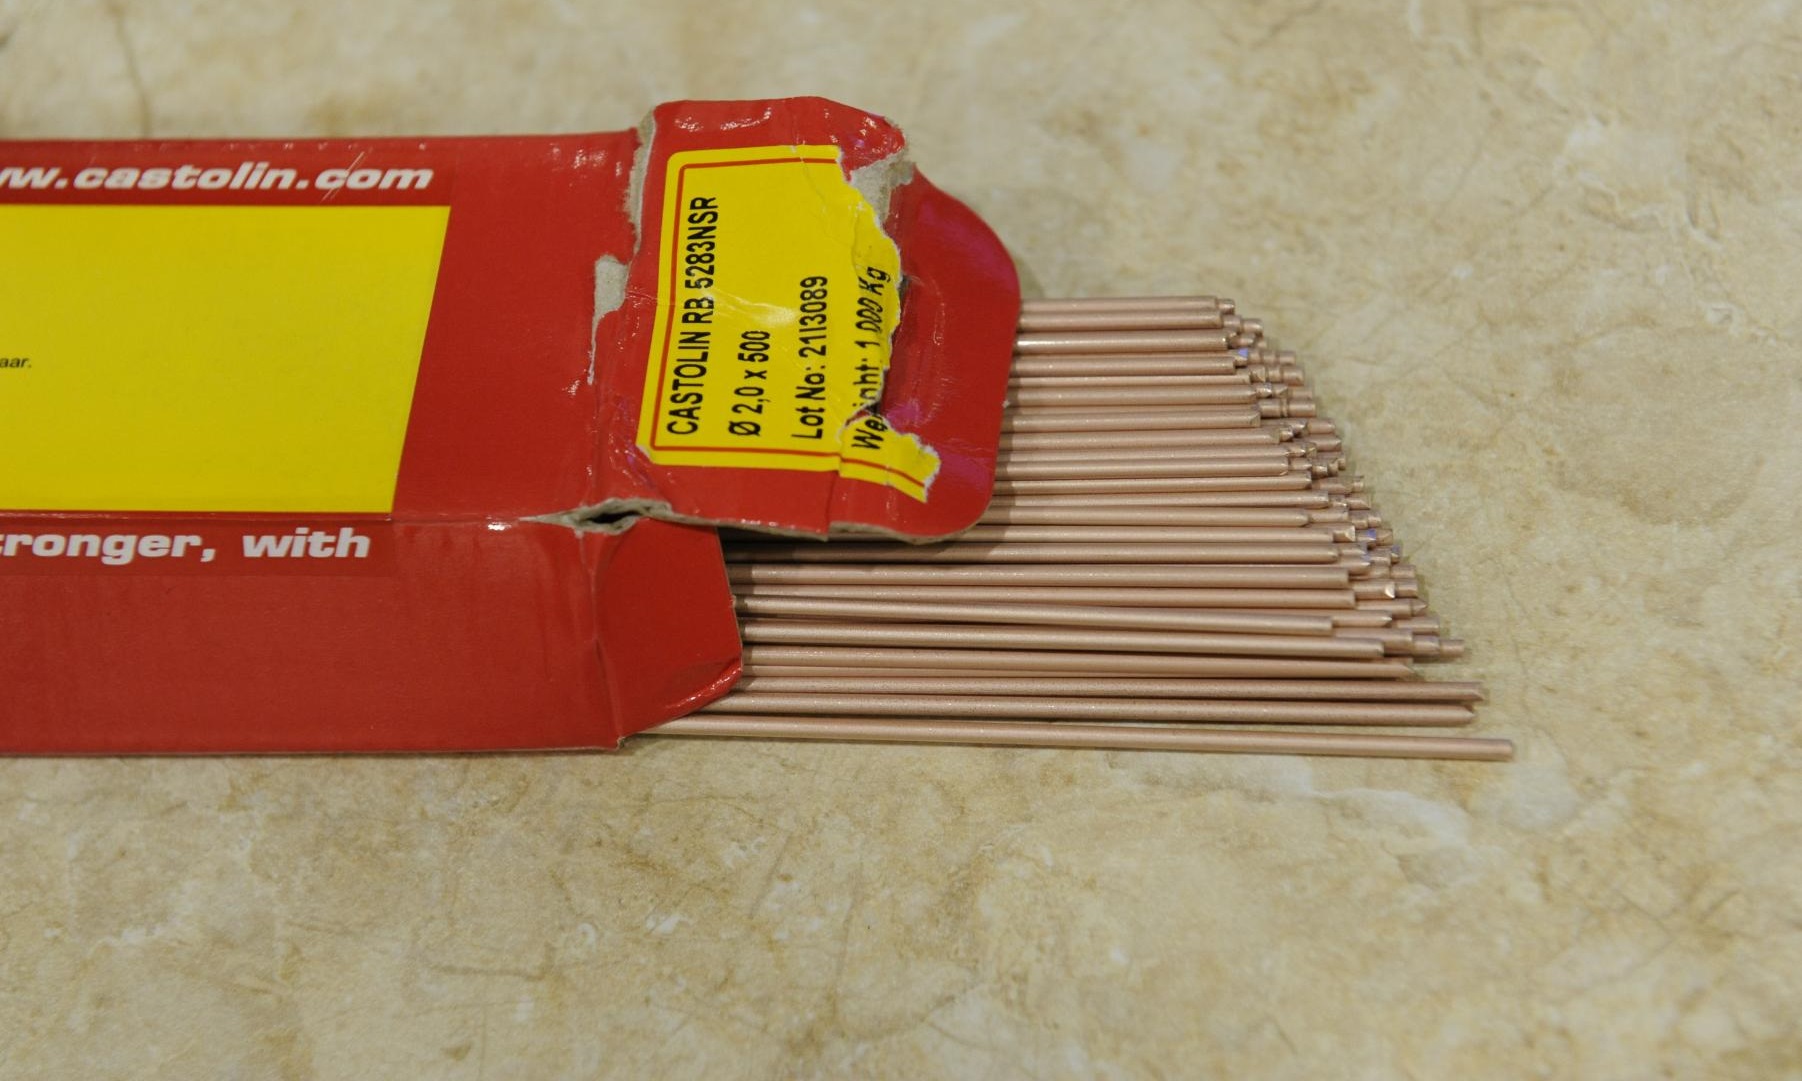
A kemény, magas hőmérsékletű forrasztóanyagok jelölései: PSzr, PMC, PMT stb.
A réz-cink forrasztóanyagokat PMC-vel jelölik, és az olvadáspont alapján számozzák:
- PMC-36 — 825 °C-tól;
- PMC-42 — 833 °C-tól;
- PMC-54 — 860 °C-tól.
A szabványos gázkazán hőcserélőjét bármilyen módszerrel be lehet forrasztani, de hogy ez megtehető-e, az az alkatrész anyagától függ.
A jó forraszanyagok tömített varratokat biztosítanak. Az ilyen ötvözetek komponensei diffúzió útján behatolnak a forrasztandó felületbe, az alap pedig kis mennyiségben feloldódik a segédanyagban. A megszilárdulás után homogén réteg keletkezik.
A folyasztószer olyan anyag, amely eltávolítja az oxidokat a forrasztandó alapról, növeli a forraszanyag folyékonyságát, csökkenti a felületi feszültséget, és javítja a munkadarab nedvesítését. A hőcserélőkhöz univerzális és speciális szerek is használhatók. A forrasztópaszta általában rezet tartalmaz, ami jó a hőcserélő számára. Az ezüsttartalmú keverékek is megfelelőek.
Anyagok előkészítése forrasztás előtt
A forrasztópáka hegyét beónozzák. A szerszámot addig melegítik, amíg a hegy enyhén vörösödni nem kezd, majd vékony forraszanyag-réteggel vonják be, közben eltávolítják az oxidfilmet. A hegyet és a drótot folyasztószerbe mártják. Az ónozás szakaszában erre a célra gyantát vagy gyantaféleséget használhatnak.
A füst felszabadulása után a hegyet még néhány másodpercig tartják. Ezután a forraszanyaggal ellátott páka hegyét még három-négy alkalommal a folyasztószerbe mártják.
A készülékeket vásárlás után ónozzák be, majd időnként – gyakori használat esetén – újra. Ónozási alapként néha egy másik forrasztópáka hegyét használják.
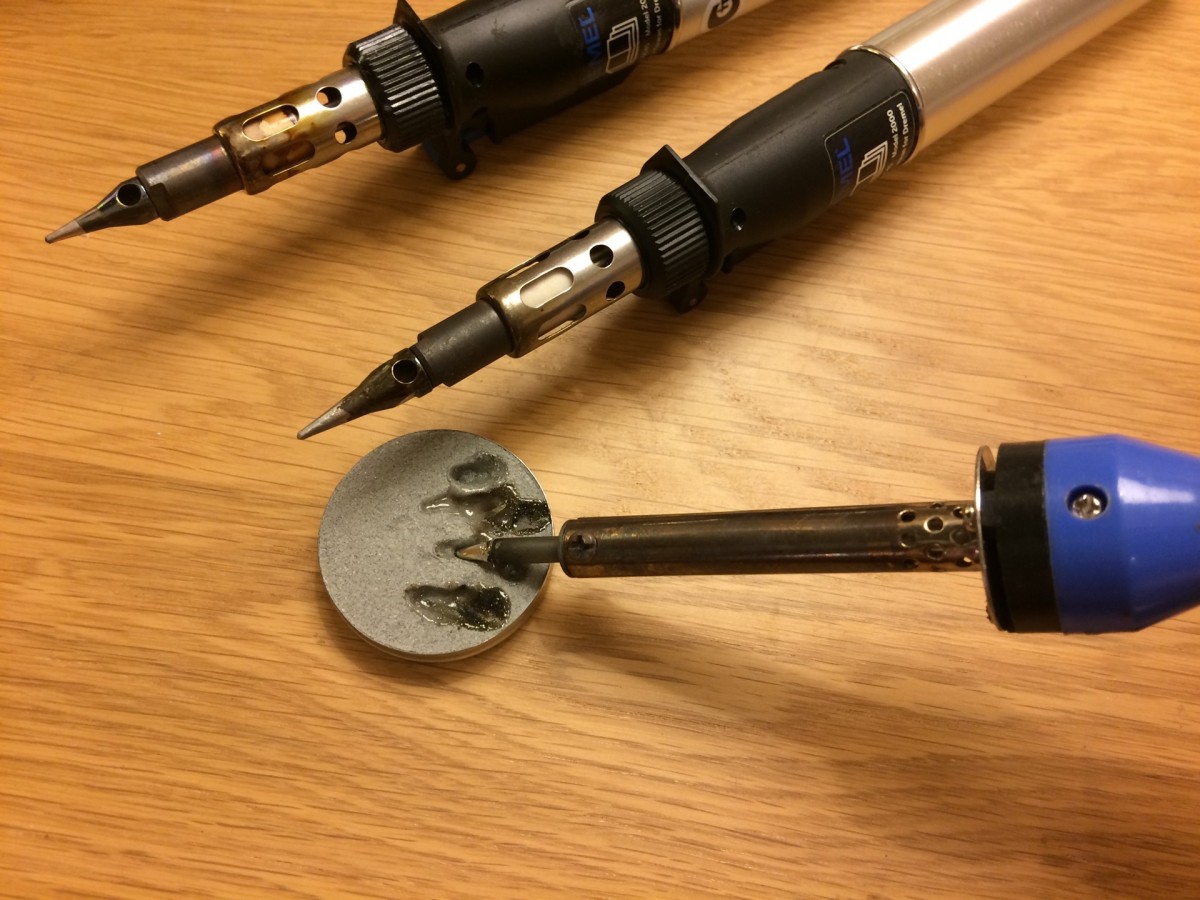
Ha a forraszanyag állapota nem a legjobb, akkor tisztítsa meg a szennyeződésektől és oxidoktól. Melegítse fel a forraszdrót végét üzemi hőmérsékletre, mártsa folyasztószerbe, és nyomja szorosan ahhoz a kemény felülethez, amelyen található.
Ha nincs új drót, a régit kezelheti az alap tisztítására szolgáló szerekkel, például:
- csiszolóanyag;
- forrasztópaszta;
- ónozó sav.
Forrasztás előtt távolítsa el a port a hőcserélő felületéről, hogy munka közben ne keletkezzenek szikrák. A sipolyos helyet tisztítószivaccsal vagy finomszemcsés csiszolópapírral kezelje, majd oldószerrel törölje le az összes vegyi anyag eltávolítása érdekében.
Ezután a problémás területet hajszárítóval melegítik a jobb munkateljesítmény érdekében, és hogy a nedvesség maradványai elpárologjanak. Ellenkező esetben a nedvesség hirtelen távozik munka közben, és elmozdítja a forrasztást. A felmelegítés után a területet ismét megtisztítják.
Hogyan forrassza be a kazán hőcserélőjét?
A hőcserélőn lévő kis sipolyt zöld színű foltok alapján találják meg, de ha ilyen árnyalat a készülék nagy részén jelen van, akkor figyelembe veszik a bevonat állapotát és a szín egyenletességét.
A forrasztási eszközt a helyzetnek megfelelően választják ki. Finom munkákhoz a forrasztópáka alkalmas. A gázégő nagy lángnyelve jól felmelegíti a problémás területet, de a készülék teljesítménye az elvárásokkal ellentétben nem biztos, hogy elegendő. A forrasztópákát is nagy teljesítményűre kell választani.
A munka nagy része egyszerű: a fűtött helyre folyasztószert tesznek, majd elkezdenek forrasztani. A forrasztóanyagot a hőcserélőre helyezik a hegyével, a forrasztópákát hozzáillesztik, és fokozatosan melegítik. A huzal kölcsönhatásba lép a folyasztószerrel és az alappal. A forrasztás után megmaradt egyenetlen masszát eloszlatják.
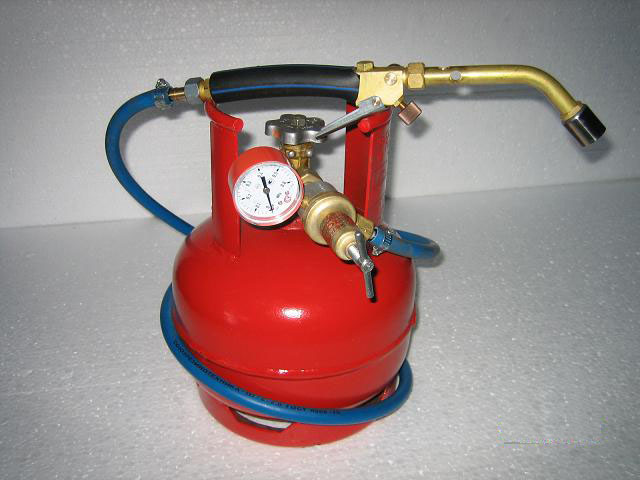
Ha gázégőt használ, vegyen egy hagyományos hordozható vagy egy nagyobb teljesítményűt. Például egy nagy palackról működőt. Soha ne kapcsolja be a maximális lángfokozatot. A forrasztóanyagot csak akkor helyezze fel, amikor a folyasztószer színe élénkebbé válik, például ezüstszínűvé a szürke helyett.
Tartsa az égőt olyan távolságban, hogy a huzal inkább a felmelegített hőcserélőtől olvadjon, ne a lángtól. Egy kis lyuk kezeléséhez elegendő lehet fél perces forrasztás. Részletes forrasztási útmutatót olvashat ebben a cikkben.
Nem érdemes túlmelegíteni az alapot és a forrasztóanyagot forrasztás közben – az utóbbi rosszul fog rögzülni. Ügyeljen arra, hogy a kapott szerkezet ne legyen laza, a színe pedig ne legyen kifejezetten matt. A forrasztás ideális esetben helyreállítja a teljes problémás területet, és ha ez nem így van, akkor még egy menetre lesz szükség.
A forrasztópáka hőmérsékletét állítsa 20 fokkal a forrasztóanyag olvadáspontja fölé. A kész kötés tisztításához használjon fonatokat és rugós eltávolítókat – ezek az eszközök a folyasztószer maradványait is eltávolítják. Törölje át a hőcserélőt egy nedves ronggyal, és távolítson el minden mikrorészecskét.
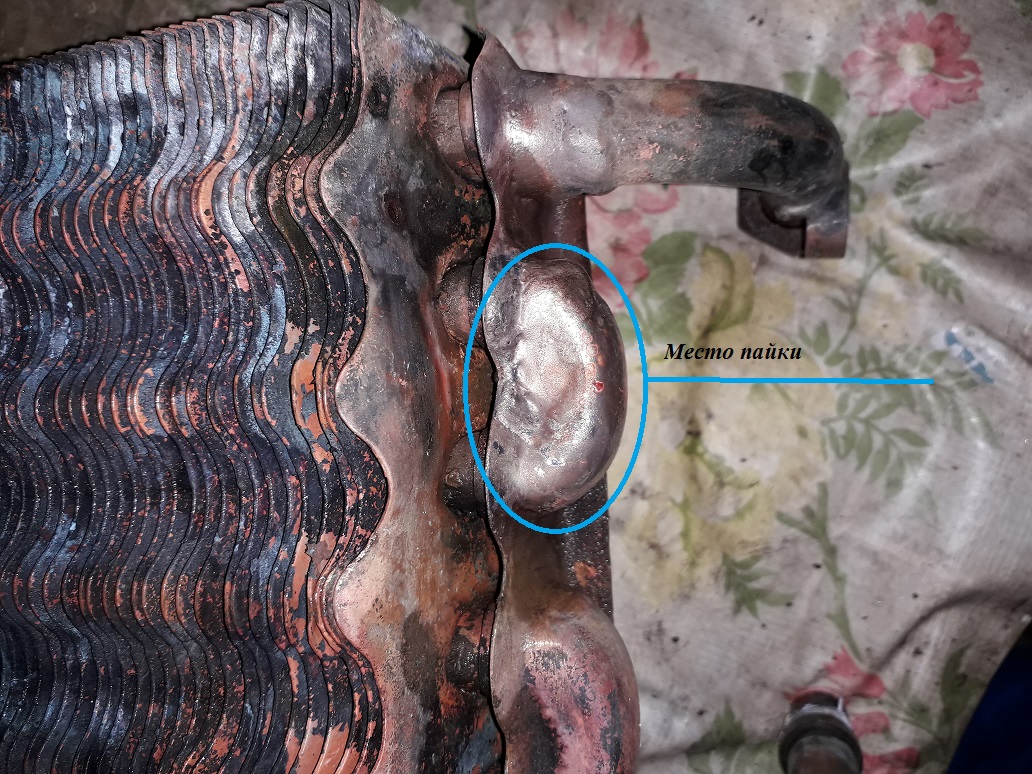
A megjavított hőcserélőn még 5-10 percig nem szabad vizet átengedni. Mindenképpen hagyja, hogy az alkatrész teljesen lehűljön. A javítás utáni első napon csak tiszta vizet engedjen be. Ügyeljen arra, hogy ne legyen rozsda.
Távolítsa el a levegőt a rendszerből még egyszer, és végezzen próbaindítást a kazánon. Ellenőrizze a működést teljes terhelés mellett. Engedjen át hideg és meleg vizet a hőcserélőn. Több hőmérsékleti ciklus után előfordulhat, hogy a hőcserélő újra szivárog.
A megjavított alkatrésznek el kell viselnie a hőtágulásokat. A biztonság kedvéért fesse le a hőcserélő kötését hőálló festékkel a szilárdság növelése érdekében. A következő napokban végezzen ismételt teszteket a hőcserélőn.
Javasoljuk, hogy olvassa el a gázkazánok hőcserélőinek egyéb hibáiról is. Részletekért kattintson a linkre.
Hideghegesztés, mint javítási lehetőség
Ragasztók alapján készítik az úgynevezett hideghegesztést. Ehhez népszerű alapanyag az epoxigyanta. Ne keverje össze az anyagot és a hideghegesztést a fémek melegítés nélküli plasztikus deformációjaként értelmezett technológiai folyamattal.
Válassza ki a legnedvességállóbb alapanyagot, amit a piac kínál. A munka elején vegyen fel kesztyűt, és ujjaival lágyítsa meg a hegesztőanyagot. Addig tegye ezt, amíg a massza plasztikussá nem válik. Helyezze az anyagot a sipolyra, és oszlassa el a lehető legnagyobb területen. Vastag réteget készítsen, de nem feltétlenül igaz, hogy minél terjedelmesebb, annál jobb. Fapálcával vigye fel.
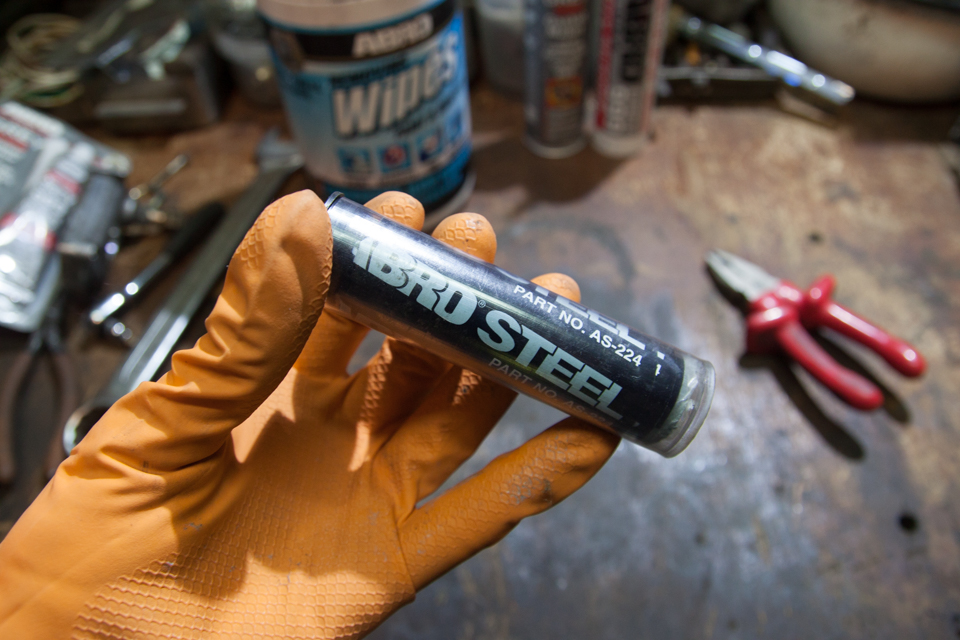
Várja meg, amíg a kész réteg megszilárdul, majd végezzen felületi tisztítást a helyen finomszemcsés csiszolópapírral és nedves ruhával.
Először várjon fél órát a jobb megszilárdulás érdekében. Az ajánlott 3–5 perc néha nem elegendő. Ellenőrizze a kötés minőségét hőmérséklet-kontraszttal és víznyomással.
Következtetések és hasznos vidéó a témából
Alternatív módszer a kazán primer hőcserélője élettartamának meghosszabbítására:
A hőcserélő tekercsének forrasztása két gázégővel:
Három egyszerű módja van a hőcserélőben lévő lyuk betömésének: lánggal, forrasztópáka heggyel és ragasztóanyaggal. A legtöbb esetben szűk nyílásról van szó a primer vagy bitermikus hőcserélőn, így a felsorolt módszerek teljesen elegendőek.
A bonyolult meghibásodást bízza a szakemberekre. De ha úgy adódik, megtalálja, mivel forrassza be a hőcserélőt, kiveheti a gázkazánból, és saját maga választhat forrasztóanyagot. Ha lehetséges, járjon el önállóan, és ne feledkezzen meg az előkészítő munkák fontosságáról.
Írjon kommenteket, tegyen fel kérdéseket a cikk témájával kapcsolatban. Ha van kazánja, mesélje el, történt-e valami a hőcserélőjével. Írja le tapasztalatait a hőcserélők vagy más kazánalkatrészek forrasztásával és javításával kapcsolatban. A visszajelzési űrlap a cikk alatt található.
 Gázkazán hőcserélőjének javítása saját kezűleg + útmutató a javításhoz és az alkatrész cseréjéhez
 Hogyan növelje a gázkazán hatásfokát saját kezűleg: a legjobb módszerek a kazán hatékonyságának javítására
 A Konord gázkazán meghibásodásai: gyakori hibák és elhárításuk
 Víz szivárog a gázkazánból: mit tegyen, ha a fűtési rendszer berendezése szivárog?
 Gázkazán cseréje családi házban: a gázkészülék csere eljárásának normái és szabályai
 Immergas gázkazán hibakódjai: a hibakódok és elhárításuk módjai
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények