Hogyan válasszunk üvegszálas csöveket: a gyártás sajátosságai és a vezető gyártók áttekintése

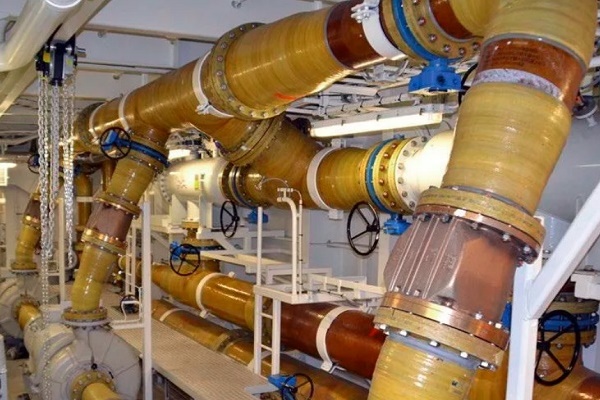
Az üveg és a polimerek pozitív tulajdonságainak kombinációjának köszönhetően az üvegszál-erősítésű műanyag csövek gyakorlatilag korlátlan alkalmazási lehetőségeket kaptak – a szellőzőcsatornák kiépítésétől a petrolkémiai vezetékek lefektetéséig.
Ebben a cikkben megvizsgáljuk az üvegszálas csövek fő jellemzőit, a jelöléseket, a polimer kompozit gyártási technológiáit és a kötőanyag-komponensek összetételét, amelyek meghatározzák a kompozit felhasználási területét.
Továbbá bemutatjuk a fontos kiválasztási szempontokat, figyelmet fordítva a legjobb gyártókra, hiszen a technikai kapacitás és a gyártó hírneve nem elhanyagolható szerepet játszik a termék minőségében.
A cikk tartalma:
Az üvegszálas műanyag általános jellemzői
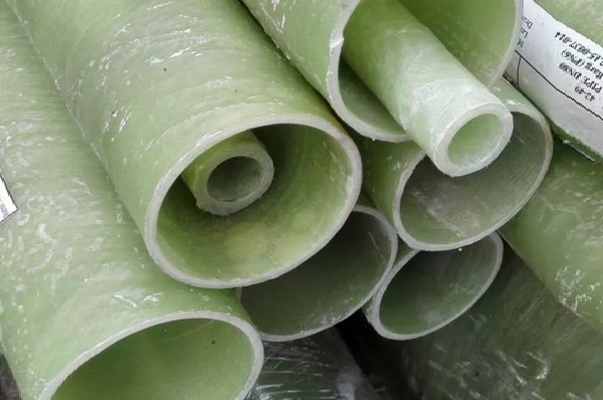
Az üvegszálas műanyag olyan műanyag anyag, amely összetételében üvegszálas komponenseket és kötőanyag-töltőanyagot (hőre lágyuló és hőre keményedő polimereket) tartalmaz. A viszonylag alacsony sűrűség mellett az üvegszálas termékek jó szilárdsági tulajdonságokkal rendelkeznek.
Az elmúlt 30-40 évben az üvegszálas műanyagot tömegesen használják különböző rendeltetésű csővezetékek gyártására.
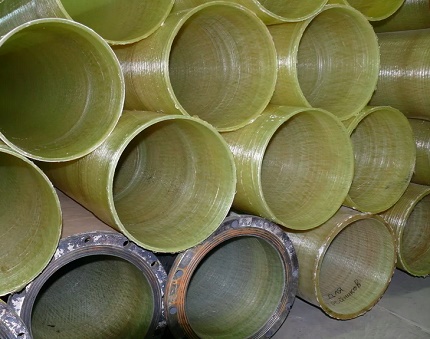
A vezetékek egyesítik magukban az üveg és a polimerek tulajdonságait:
- Kis súly. Az üvegszálas műanyag átlagos sűrűsége 1,1 g/cm³. Összehasonlításképpen, ugyanez a paraméter acél és réz esetében jóval magasabb – 7,8, illetve 8,9. A könnyűségnek köszönhetően a szerelési munkák és az anyagszállítás is egyszerűbbé válik.
- Korrózióállóság. A kompozit alkotóelemei alacsony reakcióképességűek, ezért nem esnek át elektrokémiai korrózión és bakteriális bomláson. Ez a tulajdonság döntő érv az üvegszálas műanyag mellett a föld alatti közműhálózatok esetében.
- Magas mechanikai tulajdonságok. A kompozit abszolút szilárdsági határa elmarad az acélétól, de a fajlagos szilárdság paramétere jelentősen meghaladja a hőre lágyuló polimereket (PVC, HDPE).
- Időjárásállóság. A szélsőséges hőmérsékleti tartomány (-60 °C .. +80 °C), a csövek védőréteggel (zselécoat) való bevonása biztosítja az UV-sugarakkal szembeni ellenállást. Ezenkívül az anyag szélálló (határ: 300 km/h). Egyes gyártók a csőszerelvények földrengésállóságát is állítják.
- Tűzállóság. Az éghetetlen üveg az üvegszálas műanyag fő összetevője, ezért az anyag nehezen gyullad. Égéskor nem szabadul fel mérgező dioxin gáz.
Az üvegszálas műanyag alacsony hővezető képességgel rendelkezik, ami magyarázza hőszigetelő tulajdonságait.
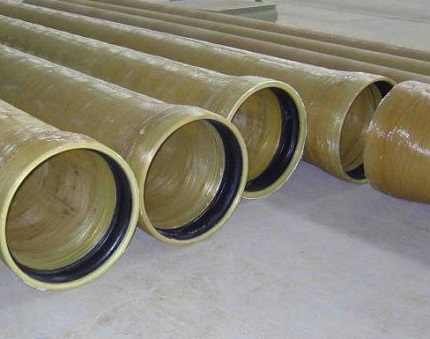
A belső falak kopásával a szálak szabaddá válnak és letörnek – a részecskék bejuthatnak a szállított közegbe.
Üvegszálas csövek gyártási technológiái
A kész termék fizikai-mechanikai jellemzői a gyártási technikától függenek. A kompozit csövek négy különböző módszerrel készülnek: extrudálás, pultrudálás, centrifugális öntés és tekercselés.
1. technológia – extrudálás
Az extrúzió egy olyan technológiai folyamat, amely pasztaszerű vagy nagy viszkozitású anyag folyamatos átpréselésén alapul egy formázó szerszámon keresztül. A gyantát összekeverik a zúzott üvegszállal és a képlékeny keményítővel, majd az extruderbe adagolják.
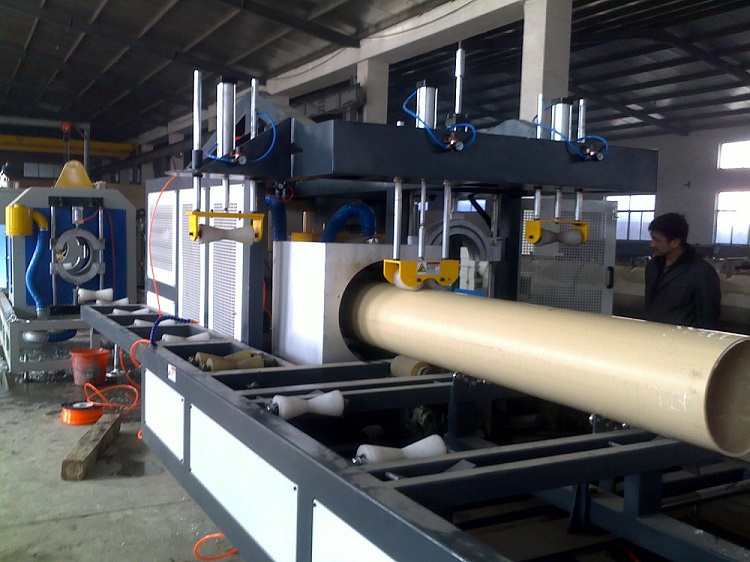
A nagy teljesítményű extrudáló sor lehetővé teszi a keret nélküli kompozit termékek alacsony áron történő előállítását, azonban a kereslet korlátozott a gyenge mechanikai tulajdonságok miatt. A polimer mátrix alapja polipropilén és polietilén.
2. technológia – pultrúzió
A pultrúzió olyan technológia, amely kis átmérőjű, állandó keresztmetszetű kompozit hosszú elemek előállítására szolgál. Az üvegszálas anyagból készült, hőre keményedő gyantával impregnált alkatrészeket egy izzító formaszerszámon (+140 °C) átvezetve „kihúzzák”.
Ellentétben az extrudáló eljárással, ahol a meghatározó hatás a nyomás, a pultrúziós berendezésben ezt a szerepet a húzó hatás tölti be.
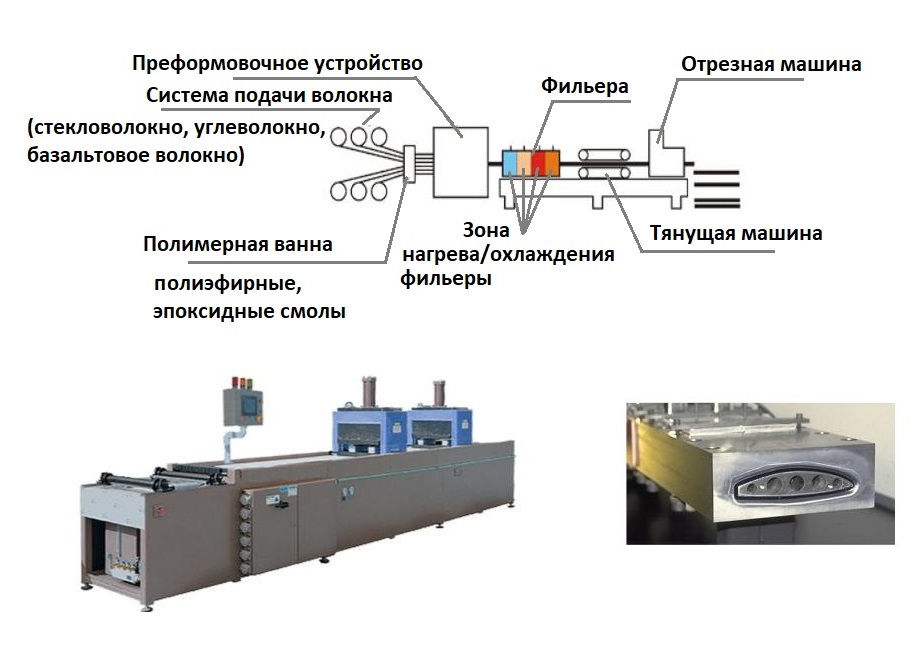
Technológiai folyamat:
- A szálas szálakat az orsókról egy polimer fürdőbe adagolják, ahol hőre lágyuló gyantákkal impregnálnak.
- A kezelt szálak áthaladnak az előformázó berendezésen – a szálak kiegyenlítődnek és felveszik a kívánt formát.
- A meg nem szilárdult polimer a formaszerszámba kerül. Több fűtőelem segítségével optimális polimerizációs körülményeket hoznak létre, és kiválasztják a húzási sebességet.
A megszilárdult terméket a húzógép kihúzza, majd szegmensekre fűrészelik.
A pultrúziós technológia megkülönböztető jellemzői:
- megmunkálható polimerek – epoxi, poliészter gyanták, vinilészter gyanták;
- húzási sebesség – innovatív, optimalizált „pultrúziós” polimerek használata lehetővé teszi a húzási sebesség 4-6 m/perc-re történő növelését (standard 2-3 m/perc);
- munkazóna méretek: minimum – 3,05×1 m (húzóerő 5,5 t-ig), maximum – 1,27×3,05 m (húzóerő 18 t).
A kimeneten kapott cső külső és belső falai tökéletesen simák, és a szilárdsági mutatók is magas szintűek.
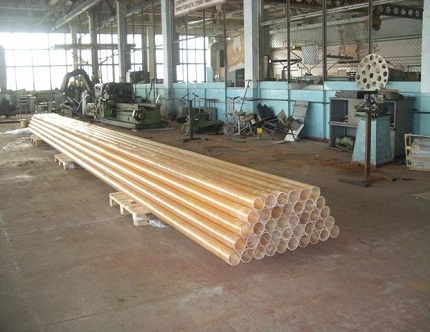
A módszer hiányosságai nem az alapanyag minőségére, hanem magára a technológiára vonatkoznak. Az ellenérvek: a magas költség és a gyártási folyamat hosszú időtartama, valamint a nagy átmérőjű, jelentős terhelésre tervezett csövek gyártásának lehetetlensége.
3. technológia – centrifugális öntés
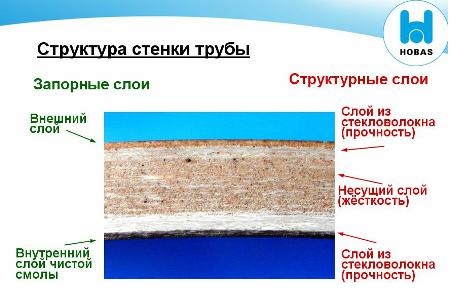
A svájci Hobas vállalat kifejlesztette és szabadalmaztatta a centrifugális formázás technikáját. Ebben az esetben a gyártás a cső külső falától a belső felé történik, egy forgó formát használva. A csővezeték összetevői: aprított üvegszálak, homok és poliészter gyanták.
A nyersanyagokat a forgó formába adagolják – kialakul a csővezeték külső felületének szerkezete. A gyártás során a folyékony gyantához szilárd anyagokat, töltőanyagot és üvegszálat kevernek – a katalizátor hatására a polimerizáció gyorsabbá válik.
További előnyök:
- az alapanyag méreteinek nagy pontossága (a forgó forma belső keresztmetszete megegyezik a késztermék külső átmérőjével);
- bármely falvastagság kiöntésének lehetősége;
- a polimer kompozit nagy gyűrűmerevsége;
- sima felület elérése a csőszerelvény külső és belső oldalán.
A centrifugális üvegszál-erősítésű műanyag csőgyártás hátránya az energiaigényesség és a végtermék magas ára.
4. technológia – folyamatos tekercselés
A legnépszerűbb technika a folyamatos tekercselés. A cső az üvegszál és polimerek váltakozó felhordásával készül, hűtési folyamatokkal kombinálva. A gyártási módszernek több altípusa van.
Spirálgyűrűs technika
A szálak lerakója egy speciális gyűrű, amelynek kerületén fúvókák helyezkednek el a szálak számára.
A munkaelem folyamatosan mozog a mozgó forma tengelye mentén, és csavarvonalak mentén osztja el a szálakat.
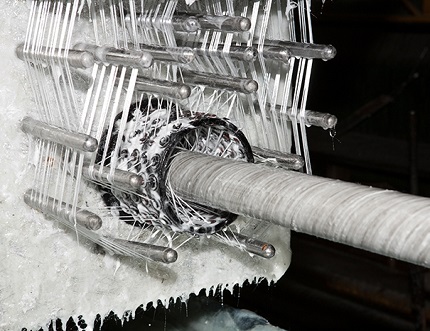
A módszer fő előnyei:
- egyenletes szilárdság a teljes csőfelületen;
- kiváló húzóterhelés-eltűrés – repedések kizárva;
- változó átmérőjű és bonyolult keresztmetszetű termékek létrehozása.
Ez a technika lehetővé teszi nagy szilárdságú csövek előállítását, amelyeket nagy nyomás alatti üzemeltetésre terveztek (szivattyú-kompresszor mérnöki hálózatok).
Spirálszalagos tekercselés
A technika hasonló az előzőhöz, a különbség az, hogy a lerakó egy keskeny szalagot adagol a szálakból. A sűrű erősítőréteget a menetek számának növelésével érik el.
A gyártás során olcsóbb berendezéseket használnak, mint a spirálgyűrűs módszernél, de a «szalagos» tekercselésnek van néhány jelentős hátránya:
- korlátozott termelékenység;
- a rostok laza elrendezése csökkenti a csővezeték szilárdságát.
A spirálszalagos módszer az alacsony, mérsékelt nyomású csőszerelvények gyártásánál alkalmazható.
Hossz-keresztirányú módszer
Folyamatos tekercselés történik – a lerakó egyidejűleg helyezi el a hossz- és keresztirányú rostokat. Nincs fordított mozgás.
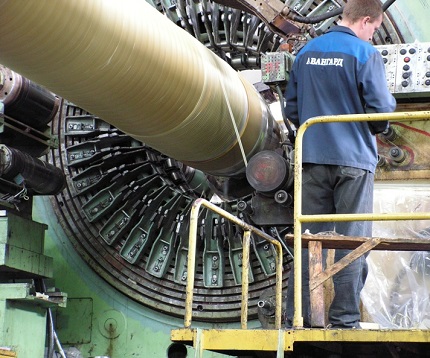
A módszer jellemzői:
- főként 75 mm átmérőjű csövek készítésénél használják;
- lehetőség van a tengelyirányú szálak feszítésére, amivel a spirális módszerhez hasonló szilárdság érhető el.
A hossz-keresztirányú technológia nagy termelékenységű. A gépek lehetővé teszik a tengely- és gyűrűs erősítés arányának széles körű változtatását.
Ferde rétegű kereszt-hosszirányú technológia
A harkovi mérnökök fejlesztése keresett a hazai gyártók körében. Ferde rétegű tekercselésnél a lerakó egy «fátylat» hoz létre, amely egy köteg kötőszálból áll. A szalag enyhe szögben, az előző menettel átfedésben kerül a tüskére – így gyűrűs erősítés jön létre.
A teljes tüske megmunkálása után a rostokat hengerekkel görgetik – a kötő polimerek maradványai eltávoznak, az erősítő bevonat tömörödik.
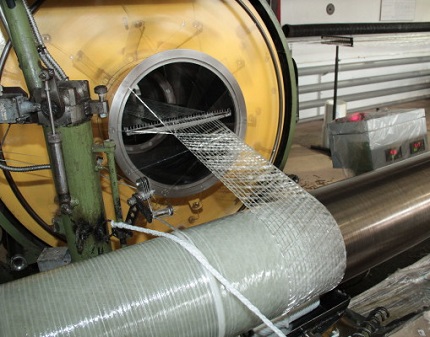
A ferde rétegű hengerlés jellemzői:
- az üvegszálak illeszkedésének sűrűsége;
- a gyártott csövek korlátlan átmérője;
- magas dielektromos tulajdonságok a tengely menti folyamatos erősítés hiánya miatt.
A «ferde rétegű» üvegszálas műanyag rugalmassági modulusa elmarad más technikák hasonló paraméterétől. A rétegek közötti repedések veszélye miatt a módszer nem alkalmazható nagynyomású csővezetékek készítésénél.
Üvegszálas csövek kiválasztásának paraméterei
Az üvegszálas kompozit csövek kiválasztása a következő kritériumokon alapul: merevség és számított nyomás, a kötőanyag típusa, a falak szerkezeti jellemzői és a csatlakozási mód. A jelentős paraméterek a kísérő dokumentumokban és minden csövön – rövidített jelöléssel – szerepelnek.
Merevség és névleges nyomás
Az üvegszálas műanyag merevsége határozza meg az anyag azon képességét, hogy ellenálljon a külső terheléseknek (talajsúlynak, járműmozgásnak) és a belső falakra ható nyomásnak. Az ISO szabvány szerint a csőszerelvényeket több merevségi osztályba (SN) sorolják.
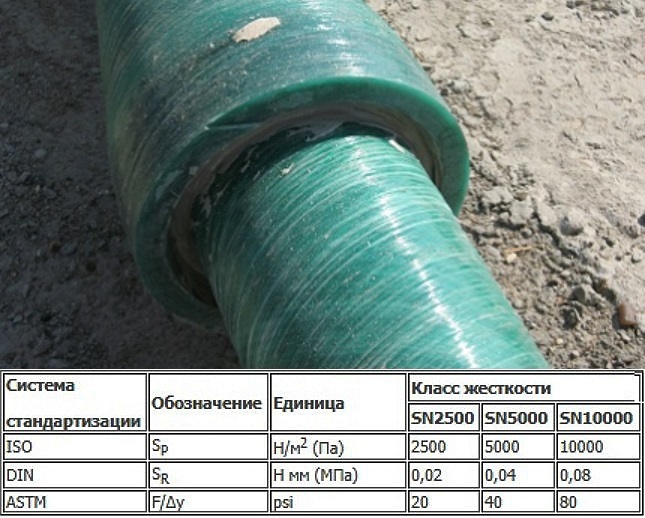
A merevség mértéke növekszik az üvegszálas műanyag csővezeték falvastagságának növekedésével.
A névleges nyomás szerinti besorolás (PN) a termékek fokozatát mutatja a folyadék biztonságos nyomására vonatkozóan +20 °C hőmérsékleten a teljes élettartam (körülbelül 50 év) alatt. A PN mértékegysége MPa.
Egyes gyártók, például a Hobas, tört formában adják meg a kombinált jellemzőket két paraméter (nyomás és merevség) szerint. A 0,4 MPa üzemi nyomású (PN – 4 osztály) és 2500 Pa merevségi fokú (SN) csövek jelölése – 4/2500.
A kötőanyag típusa
A cső üzemi tulajdonságai nagymértékben függnek a kötőanyag típusától. A legtöbb esetben poliészter vagy epoxi adalékokat használnak.
A PÉF-kötőanyagok jellemzői
A falak hőre keményedő poliészter gyantákból készülnek, amelyeket üvegszállal és homokadalékokkal erősítenek meg.
A felhasznált polimerek fontos tulajdonságokkal rendelkeznek:
- alacsony toxicitás;
- kikeményedés szobahőmérsékleten;
- megbízható tapadás az üvegszálakhoz;
- kémiai közömbösség.
A PÉF-polimerekkel készült kompozit csövek nem korrodálódnak és nem hatnak rájuk az agresszív közegek.
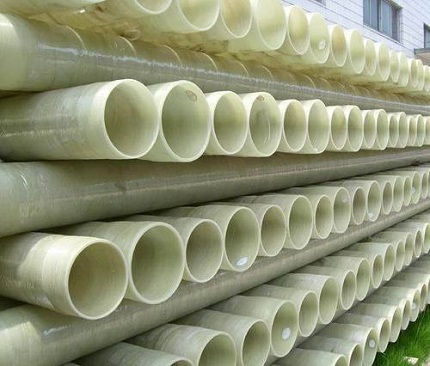
Az epoxigyanta jellemzői
A kötőanyag fokozott szilárdságot ad az anyagnak. Az epoxival készült kompozitok hőmérsékleti határa +130 °C, maximális nyomás – 240 atmoszféra.
További előny – gyakorlatilag nulla hővezető képesség, ezért az összeszerelt vezetékek nem igényelnek további hőszigetelést.
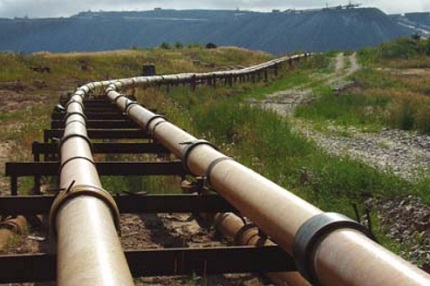
Kompozit csövek falának szerkezete
A kivitel szerint megkülönböztetünk: egy-, két- és háromrétegű üvegszálas műanyag csöveket.
Az egyrétegű termékek jellemzői
A csövek védő bélésbevonat nélkül készülnek, ami alacsony költséget eredményez. A csőszerelvények jellemzői: nem használhatók bonyolult domborzatú és szélsőséges éghajlatú területeken.
Ezek az eszközök gondos szerelést igényelnek – nagy méretű árok ásása, homokpárna kialakítása. A szerelési munkák költségvetése ezért megnő.
A kétrétegű csövek jellemzői
A termékek belül fóliabevonattal vannak bélelve – nagy nyomású polietilénnel. A védelem növeli a vegyi ellenállást és javítja a vezeték tömítettségét külső terhelések esetén.
A szerelvények olajipari csővezetékekben történő használata azonban feltárta a kétrétegű változatok gyengeségeit:
- a szerkezeti réteg és a bélés közötti elégtelen tapadás – a falak monolit jellegének megsértése;
- a védőfólia rugalmasságának romlása fagyos hőmérsékleten.
Gáztartalmú közeg szállítása esetén a bélés leválása lehetséges.
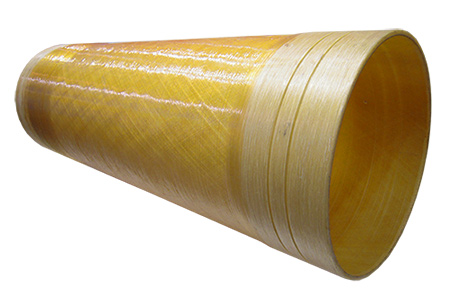
A háromrétegű cső paraméterei
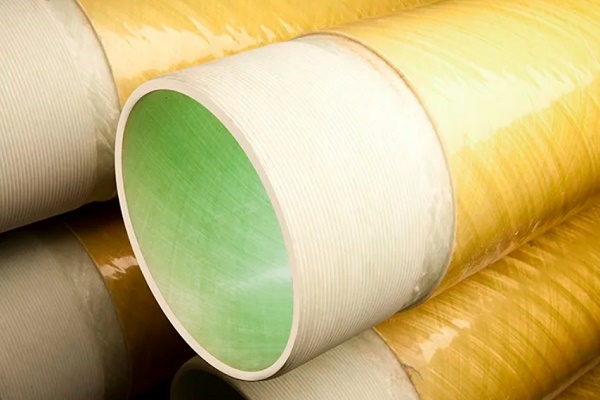
Az üvegszál-erősítésű műanyag cső szerkezete:
- Külső polimer réteg (vastagság 1-3 mm) – a mechanikai és vegyi ellenállás növelése.
- Szerkezeti réteg – a termék szilárdságáért felelős szerkezeti középréteg.
- Bélés (vastagság 3-6 mm) – üvegszál-erősítésű műanyagból készült belső héj.
A belső réteg biztosítja a simaságot, a tömítettséget és csillapítja a belső nyomás ciklikus ingadozásait.
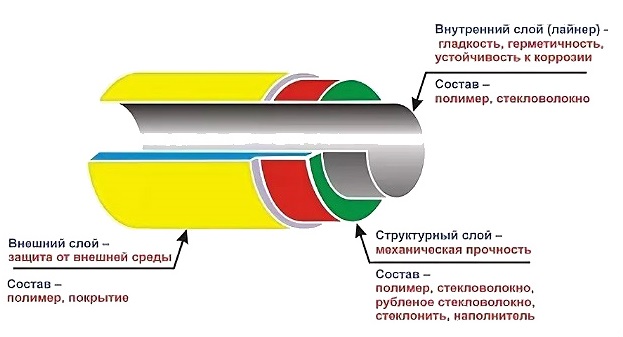
Az üvegszálas vezeték illesztési módszere
Az összekapcsolás módja szerint a kompozit csőszerelvények választéka 4 csoportra oszlik.
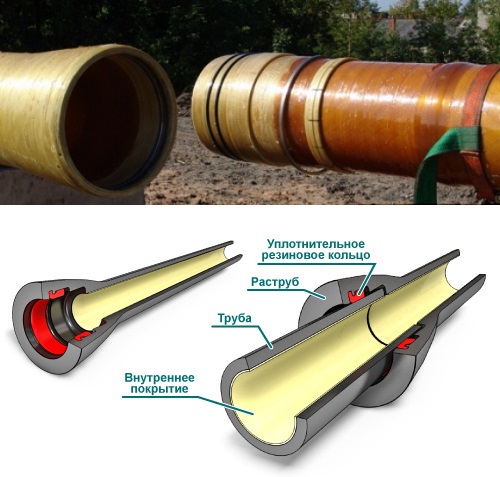
1. csoport – hornyos-tüskés illesztés
A rugalmas gumitömítéseket a csövek végén lévő tüskék hornyaiba szerelik. A tömítőgyűrűket elektronikus vezérlésű berendezéseken alakítják ki, biztosítva azok pontos elhelyezkedését és méreteit.
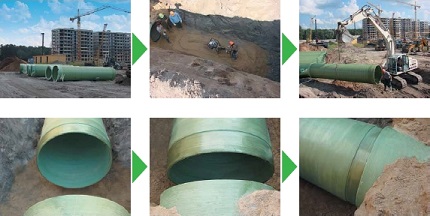
2. csoport – tokos-tüskés tömítéssel és rögzítéssel
A föld feletti vezeték építésekor kompenzálni kell az axiális erők hatását a csővezetéken. Ennek érdekében a tömítésen kívül egy ütközőt is elhelyeznek. Az elem fémkábelből, polivinil-kloridból vagy poliamidból készül.
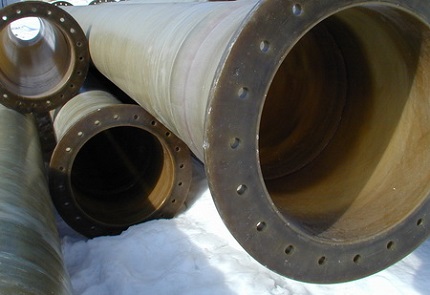
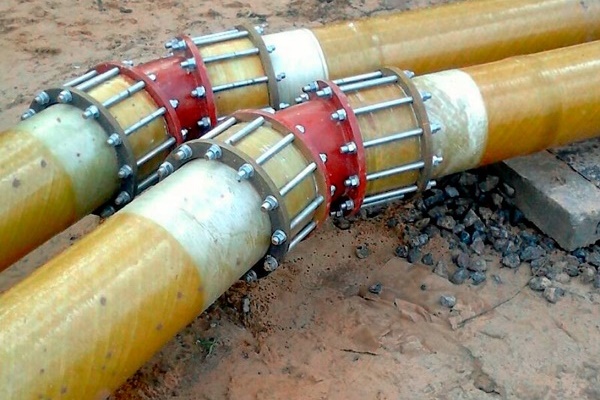
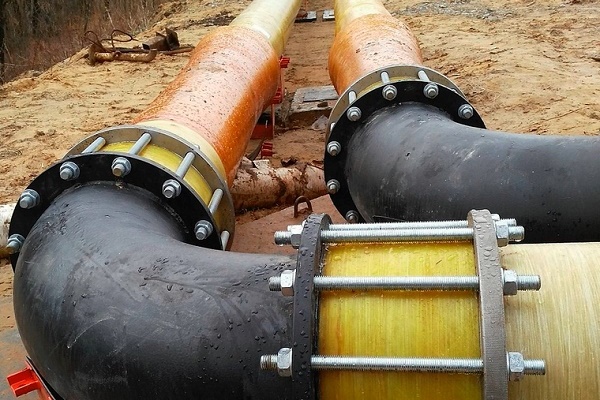
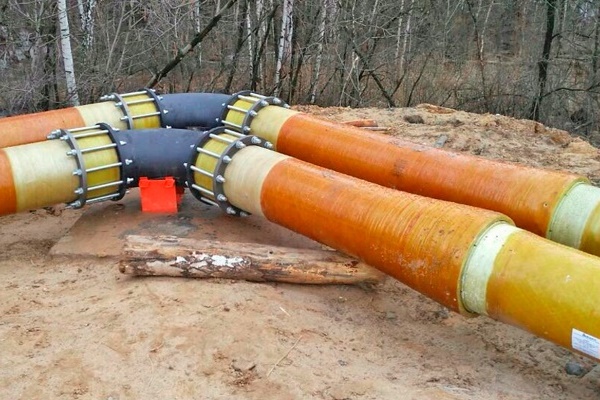
3. csoport – karimás csatlakozás
Kompozit csővezeték illesztése idomokkal vagy fémcsövekkel. Az üvegszálas karimák csatlakozási méreteit a GOST 12815-80 szabályozza.
4. csoport – ragasztásos rögzítés
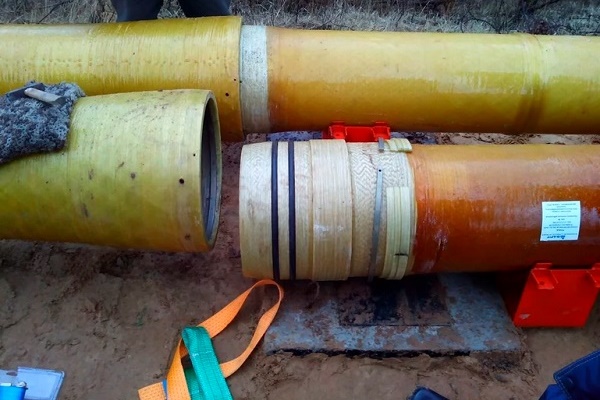
Nem szétszerelhető csatlakozási módszer – a végződésekre erősítő üvegszálas anyagokból álló keveréket visznek fel poliészter hideg keményedési komponens hozzáadásával. A módszer biztosítja a vezeték szilárdságát és tömítettségét.
A védő belső réteg jelölése
A csőgyártás módszertana lehetővé teszi különböző belső rétegösszetételű termékek előállítását, ami meghatározza a vezeték szállított közeggel szembeni ellenállását.
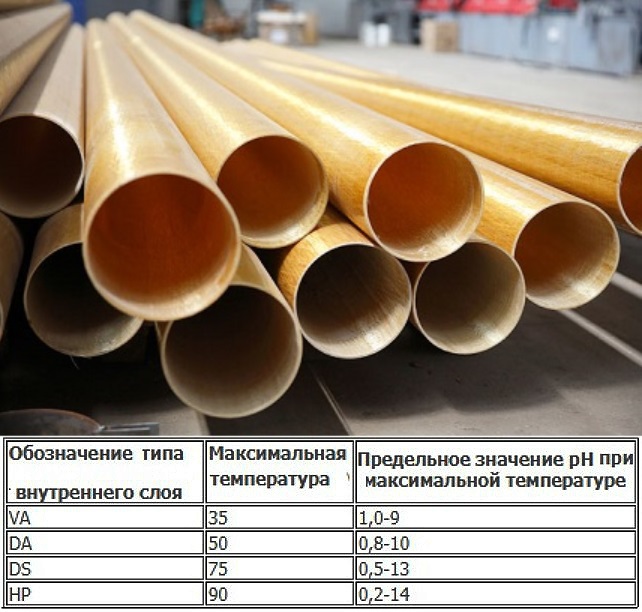
A hazai gyártók a következő védőbevonat-jelöléseket alkalmazzák.
A betűjelölés a megengedett felhasználási területet mutatja:
- A – folyadék szállítása abrazív anyagokkal;
- P – hideg víz, beleértve az ivóvizet, szállítása és elvezetése;
- H – vegyileg agresszív gáz- és folyadékkörnyezetben való használat megengedett;
- G – melegvíz-ellátó rendszerek (határ 75 °C);
- S – egyéb folyadékok, beleértve a magas savtartalmúakat.
A védőbevonatot legfeljebb 3 mm vastagságban hordják fel.
Vezető gyártók termékeinek áttekintése
A bemutatott termékek sokfélesége között vannak több évtizedes pozitív hírnévvel rendelkező tekintélyes márkák. Ilyenek például a következő cégek termékei: Hobas (Svájc), Szteklokompozit (Oroszország), Amiantit (Szaúd-Arábiai konszern, amelynek gyártókapacitásai Németországban, Spanyolországban és Lengyelországban találhatók), Ameron International (USA).
Fiatal és ígéretes kompozit üvegszálas csőgyártók: Poliek (Oroszország), Arpipe (Oroszország) és a Zavod sztekloplasztikovih trub (Oroszország).
1. gyártó – HOBAS márka
A védjegy gyárai az Egyesült Államokban és számos európai országban találhatók. A Hobas csoport termékei kiváló minőségüknek köszönhetően világszerte elismerést szereztek. A poliészter kötőanyaggal készült GRT-csövek centrifugális öntési technikával, üvegszálból és telítetlen poliésztergyantából készülnek.
A Hobas kompozit csövek jellemzői:
- átmérő – 150-2900 mm;
- SN-merevségi osztály – 630-10 000;
- PN-nyomásszint – 1-25 (PN1 – nyomásmentes csővezeték);
- belső korrózióvédő bélésréteg megléte;
- savas környezettel szembeni ellenállás széles pH-tartományban.
Megszervezték az idomok gyártását: könyökök, átmenetek, karimás csatlakozók és T-idomok.
2. gyártó – Szteklokompozit
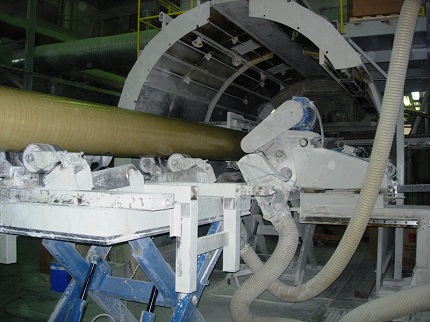
A Szteklokompozit cég beindította a Flowtech üvegszálas csövek gyártósorát, a gyártási technika – folyamatos tekercselés.
Kétszeres gyantaadagolású berendezést használnak. A magas műszaki színvonalú gyantákat a belső réteg felvitelére, az olcsóbb összetételt pedig a szerkezeti rétegre adagolják. A módszer lehetővé teszi az anyagfelhasználás racionalizálását és a termékek olcsóbbá tételét.
3. gyártó – Amiantit márka
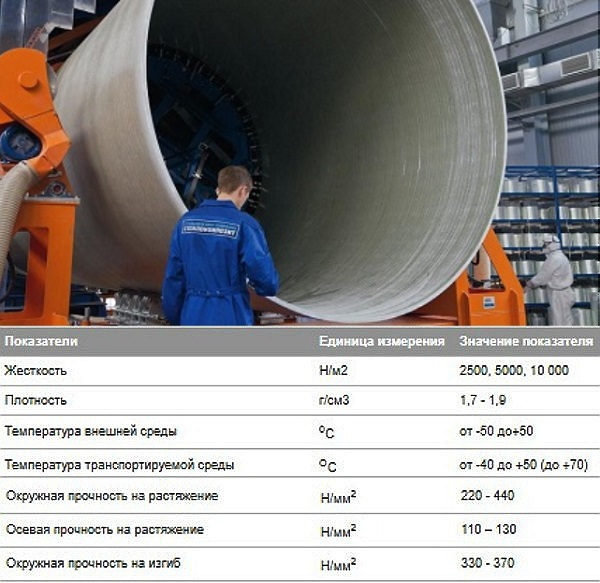
Az Amiantit Flowtite csöveinek fő alkotóelemei: üvegszál, poliésztergyanta, homok. Az alkalmazott technika – folyamatos tekercselés, amely biztosítja a többrétegű csővezeték létrehozását.
Az üvegszálas műanyag szerkezete hat rétegből áll:
- külső tekercselés nem szőtt szalagból;
- erősségi réteg – vágott üvegszál + gyanta;
- középső réteg – üvegszál + homok + poliésztergyanta;
- ismételt erősségi réteg;
- üvegszálak és gyanta bélése;
- védőbevonat nem szőtt üvegszálból.
Az elvégzett vizsgálatok magas kopásállóságot mutattak – 100 000 ciklus kaviccsal történő kezelés után a védőbevonat vesztesége 0,34 mm volt.
4. gyártó – Poliek
A Poliek Kft. különféle Fpipes csőtermék-módosításokat gyárt üvegszálas műanyagból. A gyártási technika (folyamatos ferde rétegű hossz-keresztirányú tekercselés) lehetővé teszi háromrétegű csövek létrehozását, amelyek átmérője eléri a 130 cm-t.
A polimer kompozit anyagokat burkolócsövek, vízemelő oszlopok elemei, vízellátó csővezetékek és fűtési rendszerek létrehozásához használják.
Az üvegszálas csöveken kívül sok más anyagból készült termék is megtalálható a piacon – acél, réz, polipropilén, fém-műanyag, polietilén stb. Ezeket kedvezőbb áruk miatt aktívan használják a háztartási célok különböző területein – fűtési rendszerek, vízellátás, csatornázás, szellőzés szerelése stb.
A különböző anyagú csövek jellemzőiről a következő cikkeinkben olvashat:
- Fém-műanyag csövek: típusok, műszaki jellemzők, szerelési sajátosságok
- Polipropilén csövek és idomok: PP termékek típusai csővezetékek összeszereléséhez és csatlakoztatási módok
- Műanyag elszívó szellőzőcsövek: típusok, jellemzők, alkalmazás
- Rézcsövek és idomok: típusok, jelölések, a rézcsővezeték kiépítésének sajátosságai
- Acélcsövek: típusok, választék, műszaki jellemzők és szerelési részletek áttekintése
Következtetések és hasznos vidéó a témából
Az üvegszálas csövek gyártási technológiája és használatuk célszerűsége:
A folyamatos és szakaszos száltekercselési technikák összehasonlítása:
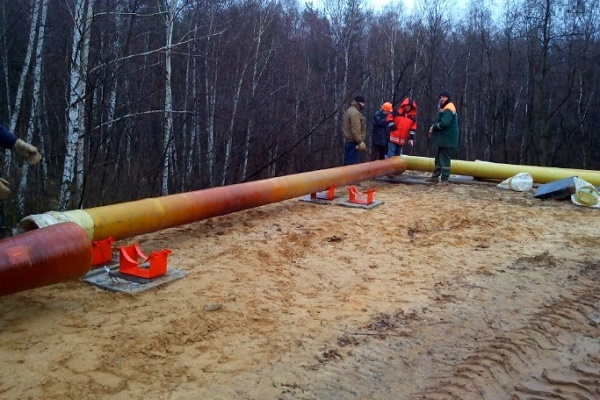
A magánházépítésben az üvegszálas csöveket meglehetősen ritkán használják. A fő ok a magas költség a műanyag megfelelőihez képest. Az ipari szférában azonban a kompozit tulajdonságait méltányolják, és tömegesen cserélik le az elhasználódott fémvezetékeket üvegszálas csövekre.
A cikkünk elolvasása után van még kérdése? Tegye fel őket a hozzászólások mezőjében – szakértőink igyekeznek kimerítő választ adni.
Vagy esetleg szeretné kiegészíteni a bemutatott anyagot aktuális adatokkal vagy személyes tapasztalatokból vett példákkal? Kérjük, írja meg véleményét a cikk alatt.
 Rézcsövek fűtéshez: típusok, jelölés sajátosságai + alkalmazási jellemzők
 Öntözőcsövek a nyaralóban: különböző csőtípusok összehasonlító áttekintése
 Hogyan rejtsük el a csöveket a fürdőszobában: a legjobb csőálcázási módszerek áttekintése
 Vízvezeték-rendszer rézcsövek: választék jelölése, alkalmazási terület, előnyök
 Fém-műanyag csövek: típusok, műszaki jellemzők, szerelési sajátosságok
 Szennyvízcsövekhez való fűtőkábel: típusok, hogyan válasszuk ki és szereljük fel helyesen
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Annak idején rosszul választottam üvegszálas csöveket a vízvezetékhez, és természetesen sok problémát okoztak. Néha a vízben ismeretlen részecskékre panaszkodtak, a csövek viszont folyamatosan szivárogtak.