Tüzelőanyag-brikett prés: fűrészpor préselésére szolgáló berendezések otthoni készítésének lehetőségei
Tüzelni fűrészporral vagy forgáccsal – megszokott dolog országunk lakói számára, amelyet az európai országokból vettünk át. Népszerűségük a nyersanyag olcsóságának és jó fajlagos fűtőértékének köszönhető az égés során. Ha saját kezűleg készít egy brikettprést, akkor gyakorlatilag ingyen juthat kiváló minőségű tüzelőanyaghoz.
Elmondjuk, hogyan készíthető egy egyszerű és olcsó gép brikettált tüzelőanyag előállításához. Az általunk javasolt cikkben bemutatjuk a szerkezetet, és összeszerelési tanácsokat adunk. Ismertetjük a gyártási technológiát és a kiindulási faanyagra vonatkozó követelményeket.
A cikk tartalma:
Brikettek készítésének technológiája
Pelletek és brikettek préseléses módszerrel történő előállítása fafeldolgozási hulladékból – régóta kidolgozott folyamat. Ezért házi készítésű gép készítésekor a minőségi “eurotűzifa” előállításához nem kell semmit feltalálni, hanem a meglévő fejlesztéseket lehet alkalmazni.
A folyamat fizikájának leírása
Az ömlesztett faanyag használata fűtésre a kisebb kazánházakban és kemencékben talál alkalmazásra. A fűrészpor ugyanazt az energiát adja, mint az azonos tömegű és nedvességtartalmú fa, azonban természetes állapotban való tárolásuk szennyeződést és port okoz. Ezért az ilyen hulladékokat különböző formájú brikettekké préselik.
Némi megszorítással elmondható, hogy a fa rostanyagból (cellulózból) és az azt összekötő anyagból – ligninből – áll. Minden egyes fűrészpor- és forgácsminta megtartja integritását ennek a polimernek köszönhetően. Ahhoz, hogy erős kapcsolatokat hozzunk létre az egyes darabok között, azokat is össze kell ragasztani.
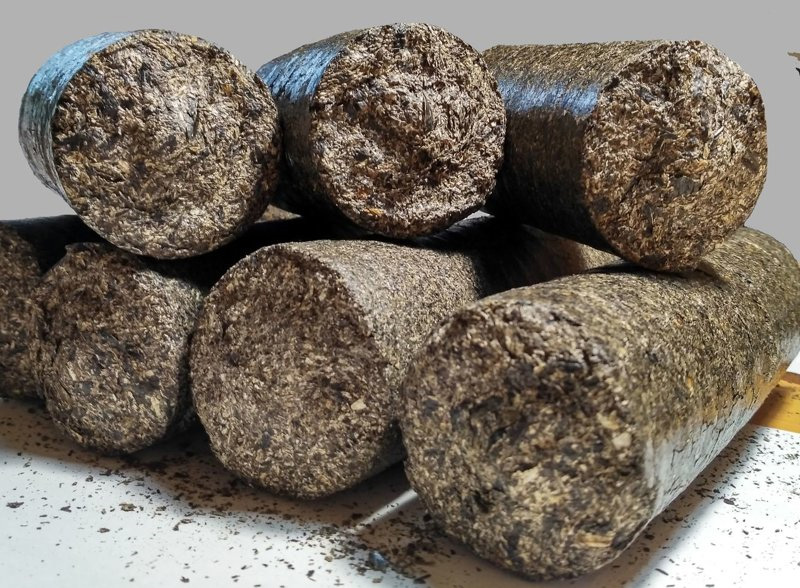
A préselési folyamat során nagy nyomást gyakorolnak a fűrészporra, aminek eredményeként lignin szabadul fel belőlük, és összeköti az anyagot a formában. Ez a kapcsolat természetesen nem olyan erős, mint a tömör fában, de elegendő ahhoz, hogy a keletkezett brikett ne essen szét.
A lignin mennyisége a fában a száraz tömeghez viszonyítva a fafajtától függ:
- jegenyefenyő: 30 %;
- erdeifenyő: 27 %;
- lucfenyő: 27 %;
- nyárfa: 22 %;
- nyírfa: 19 %.
Minél nagyobb a lignin tartalom százaléka, annál kisebb nyomás szükséges a kivonásához. Ezért a fenyőfűrészpor alapú brikettek otthoni előállítása egyszerűbb, mint a nyírfáéból.
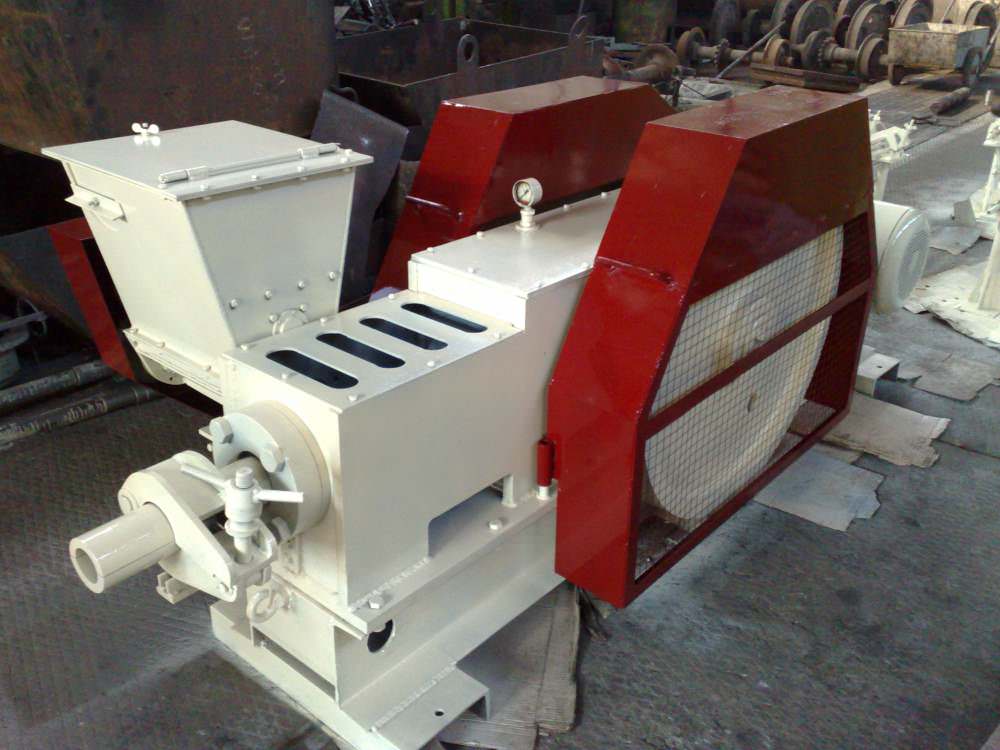
A klasszikus prés mellett, amely ömlesztett anyagokból történő üzemanyag előállítására szolgál, létezik még extrudáló gép is. Működésének lényege, hogy a csiga hatására az anyag egy fokozatosan szűkülő csatornán halad át.
Ennek eredményeként nagyon nagy nyomás jön létre. Azonban ennek a megoldásnak a házi körülmények közötti megvalósítása bonyolult és speciális ismereteket igényel, ezért érdemes a présformás modellek mellett maradni.
Ragasztóanyag használata
Az ipari préselt üzemanyag gyártás során 500-3000 atm nyomású gépeket használnak. Egyes gyártóknál (például a német “RUF” cégnél) a brikett kialakítása a 2000 atm nyomású préselés és a nyersanyag 150°C-ra történő melegítésének kombinációjával történik. Az ilyen termékek sűrűsége eléri az 1,2 kg/dm3-t.
Ha saját kezűleg készítünk brikettprést rögtönzött anyagokból, akkor ilyen tulajdonságokat nem lehet elérni. Ezért a termékek egyértelműen kisebb sűrűségűek lesznek, és fokozottan hajlamosak lesznek a szétesésre.
A lignin elégtelen kiválását kompenzálni és a fűrészporbrikettek nagyobb szilárdságát elérni külső ragasztóanyag hozzáadásával lehet, például:
- Folyékony agyag. Ennek a vízben oldott kötőanyagnak a szükséges tömegaránya 5-10% a teljes tömeghez képest.
- Nedves hullámkarton.
- A legolcsóbb, vízben hígított tapétaragasztó.
A hullámkarton vagy a ragasztó százalékos arányát kísérleti úton határozzák meg, mivel az függ a fűrészpor szemcseméretétől, nedvességtartalmától és a formában létrehozott nyomástól.
A felhasznált nyersanyaggal szembeni követelmények
Még ipari berendezések használata esetén is nehéz minőségi brikettet vagy pelletet előállítani faipari hulladékból, ha azok vastagsága meghaladja a 4 mm-t. A házi készítésű eszközök esetében az anyag szemcseméretének kisebbnek kell lennie. Ez az alacsonyabb nyomásnak és a nyersanyag melegítésének hiányának köszönhető.
Ideális esetben a fűrészpor átmérője és a forgács vastagsága nem haladhatja meg a 2 mm-t. A faipari hulladékok túlnyomó többsége megfelel ezeknek a paramétereknek.
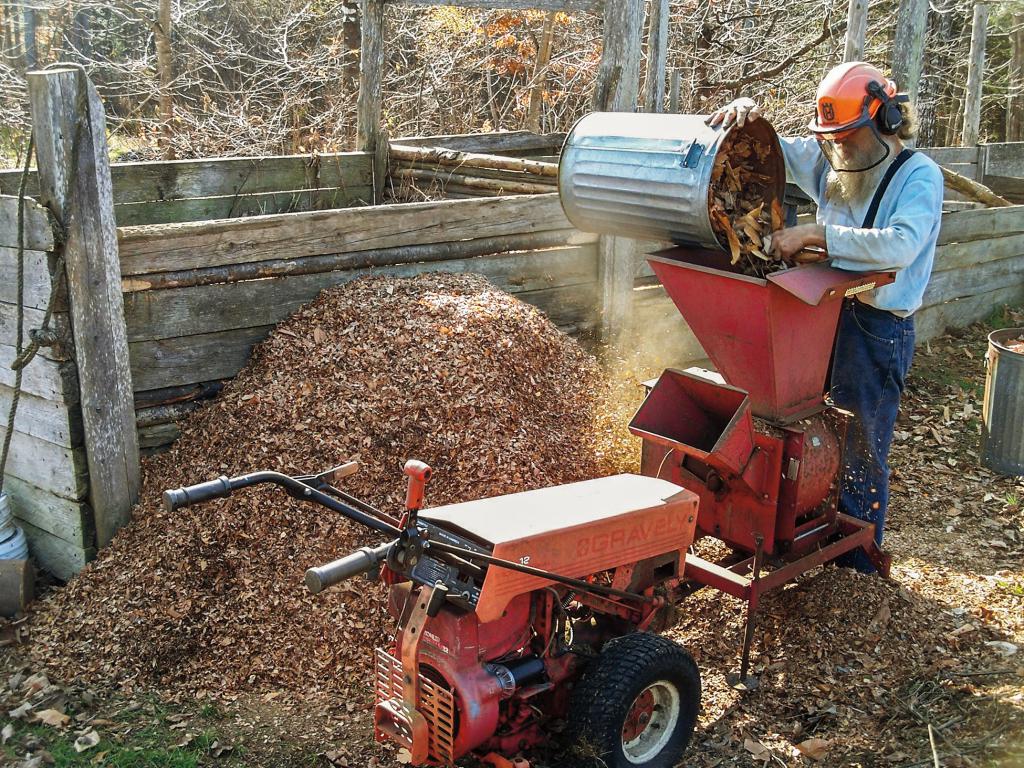
De előfordul, hogy a nyersanyag apró ágakkal, forgáccsal vagy kéregdarabokkal szennyezett. Ilyenkor a préselés előtt az egységes massza eléréséhez előkészítésre van szükség – a zúzógépen átengedve aprítani kell az anyagot.
A jó brikett sűrűség elérése érdekében kerülni kell a fűvel, homokkal vagy talajjal szennyezett alapanyagot. A talaj-növényi réteg – ellentétben az agyaggal – nem rendelkezik kötő tulajdonságokkal, ezért a préselt termék könnyen szét fog esni.
Be kell tartani a kéreg százalékos arányára vonatkozó feltételt is – nem lehet több, mint 5%. Ezt lehetetlen megmérni, de vizuálisan a jelentős mennyiségű kéregtartalmú fűrészpor sötétebbnek tűnik. A fűrészpor legyen száraz. A túlzott nedvesség a brikett nagyobb lazaságához és fajlagos fűtőértékének csökkenéséhez vezet.
Az alapanyagot nyáron a napon vagy szellőző helyiségben is száríthatja. Télen a szárítást verandán vagy más, enyhe pozitív hőmérsékletű mellékhelyiségben kell végezni. Az intenzívebb párolgás érdekében használhat kényszerített szellőzést.
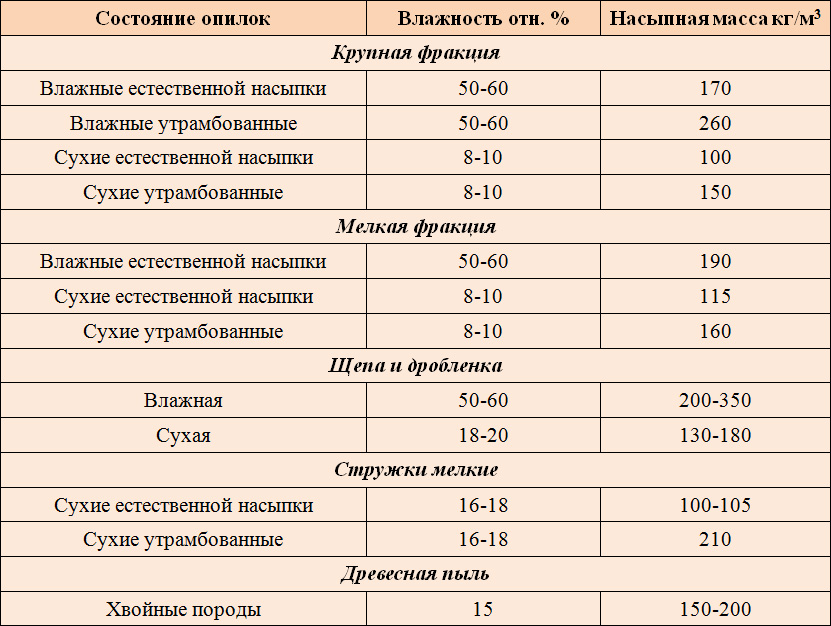
Ha a fűrészporból készült brikettek előállításához használt házi készítésű présben a nyomás nem elegendő a lignin kiválasztásához, akkor az alapanyagot nem szárítják, hanem további kötőanyaggal együtt éppen ellenkezőleg, vízben áztatják. Ebben az esetben a keverés során jobb homogenitás érhető el, és a felesleges nedvesség a tömörítés során távozik.
A prés fő elemei
A hagyományos prés fő elemei a présforma (az a pohár, amelybe az ömlesztett anyagot helyezik), a dugattyú és a nyomást létrehozó mechanizmus. Ezeket saját maga is elkészítheti, mivel a brikettáló gépekre jellemzőek.
A présforma felépítése
Azt a poharat, amelybe a fűrészport vagy forgácsot öntik, présformának vagy kamrának nevezik. A brikett paraméterei a geometriájától függnek.
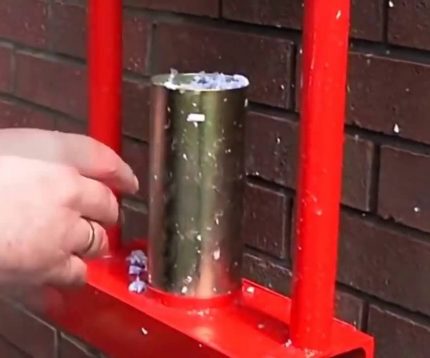
A kamrát általában acél kör- vagy profilcső darabból készítik. A dugattyú alapját, amely a pohárba illeszkedik, vastag falú (legalább 3 mm vastagságú) lemezből vágják ki.
A présforma készítésekor figyelembe kell venni a következő mennyiségek arányát:
- a présforma keresztmetszetének területe (s, cm2);
- a dugattyúra kifejtett nyomás (u, kgf);
- az alapanyagra gyakorolt fajlagos nyomás (p, kgf/cm2).
Ezek a mennyiségek a következő összefüggéssel kapcsolódnak egymáshoz:
p = u / s
Brikettek, amelyek további kötőanyagot használnak, jól megtartják alakjukat, ha 150 atm-nél nagyobb fajlagos nyomáson formázzák őket (1 atm ≈ 1 kgf/cm2). A dugattyú által létrehozható erő alapján számítják ki a kamra keresztmetszeti területét.
Például, ha van egy 10 tonnás hidraulikus emelő, akkor:
s < u / p = 10000 / 150 = 67 cm2.
Ilyen körülményekhez megfelelő egy 80 mm oldalhosszúságú négyzet alakú profilcső, vagy egy legfeljebb 90 mm névleges átmérőjű körcső.
A kapott brikett hossza (l) függ a présforma magasságától (h), a nyersanyag sűrűségétől száraz állapotban (q1) és brikettált állapotban (q2):
l = h * (q1 / q2)
Sőt, az első préselés után újra lehet forgácsot tölteni a pohárba, és megismételni az eljárást. Ezzel a módszerrel a kapott termék hossza gyakorlatilag a préskamra magasságáig növelhető.
A fűrészpor préselése során nedvesség távozik a brikettből. Annak érdekében, hogy ez szabadon távozhasson, a kamrát kis, de sűrűn elhelyezett lyukakkal perforálják.
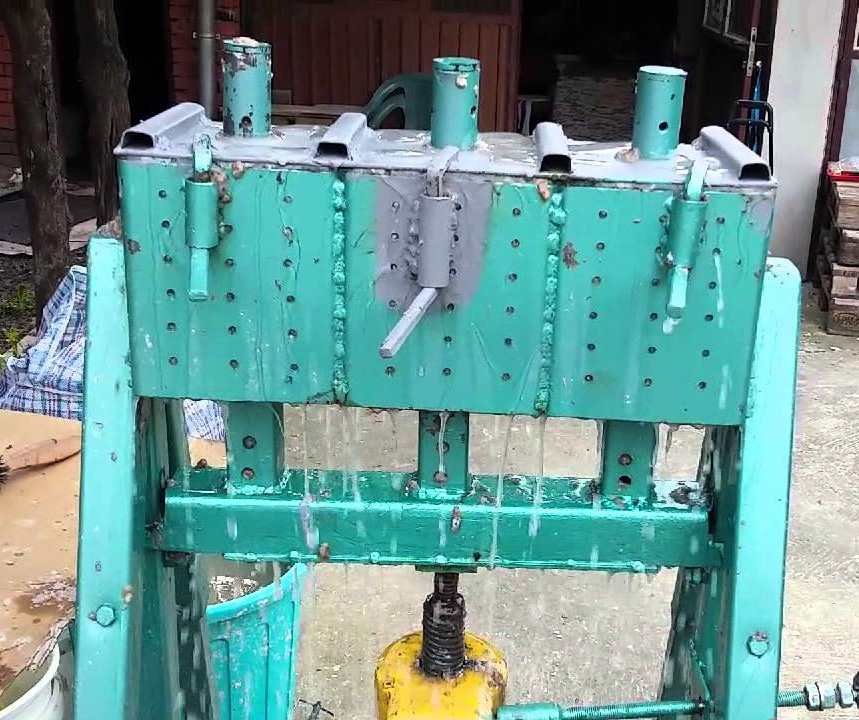
A brikett kialakítása után ki kell venni a formából. A rugó és álfenék használata, ahogy azt gyakran ajánlják az interneten, nem praktikus. A nagy nyomás teljesen összenyomja a rugót, így idővel elgörbül, és elveszíti tulajdonságait.
Ezért vagy levehető fenekű présformát kell készíteni, és kinyomni a brikettet, vagy szétszedhető poharat kell építeni. Az utóbbi esetben egy további rúdból készült köpenyt kell hozzá készíteni.
Elérhető nyomáslétrehozási módok
Három elterjedt módszer létezik a nyomás elérésére, amelyek jól alkalmazhatók egy házilag készített tüzelőanyag-brikett préshez: kar, hidraulikus emelő vagy csavar alkalmazása. Mindegyik a maga módján jó, és gyakorlati megvalósításuk nem túl bonyolult.
Izomerő és kar használata
Általában egy fémcsövet használnak karként. Nem szabad, hogy meghajoljon az ember izomerejének hatására. Például egy 40 vagy 50 mm átmérőjű, 4–4,5 mm falvastagságú megerősített vízvezeték-cső jól megfelel.
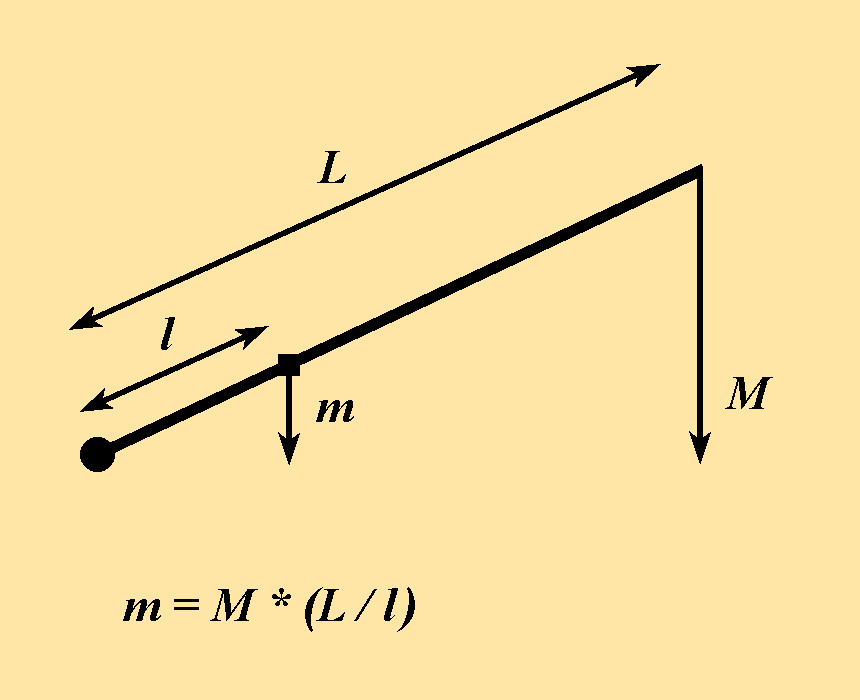
A kar hosszát és a támaszpont és a dugattyú csatlakozása közötti távolságot nem csak a kívánt nyomás elérése alapján választják ki. Egy másik fontos paraméter a dugattyú bemerülési mélysége a pohárba (h, cm).
Ezt a következő képlettel számítják ki:
h = R * (l / L)
Itt R (cm) az a magasság, amelyre a kar vége leereszkedik.
A konstrukciót célszerű úgy kialakítani, hogy a dugattyú bemerülési mélysége elegendő legyen a brikett kialakításához anélkül, hogy ismételt összenyomásra lenne szükség az anyag előzetes utántöltésével. Ez jelentősen növeli a termelés ütemét.
A szükséges dugattyúbemerülési mélységet (h, cm) kiszámíthatjuk, ha ismerjük a száraz (q1) és brikettált (q2) sűrűséget, valamint a pohár magasságát (H):
h = H * (1 – q1 / q2)
Ha valamilyen okból hiba történt (általában az alapanyag kezdeti sűrűségének helytelen meghatározása miatt), és a dugattyú bemerülési mélysége nem elegendő a termék kívánt keménységének biztosításához, akkor nem szükséges az egész szerkezetet átalakítani.
Vagy csökkenthetjük a pohár magasságát, vagy a fűrészpor utántöltésével egy brikettet két-három lépésben préselhetünk.
A hidraulikus emelő használata
Az erős nyomás létrehozásához hidraulikus eszközöket használnak, például a megszokott palackos emelőket. Általában azokban a háztartásokban, ahol van autó vagy más gép, ezek a hidraulikus egységek rendelkezésre állnak, azonban teherbírásuk nem biztos, hogy elegendő.
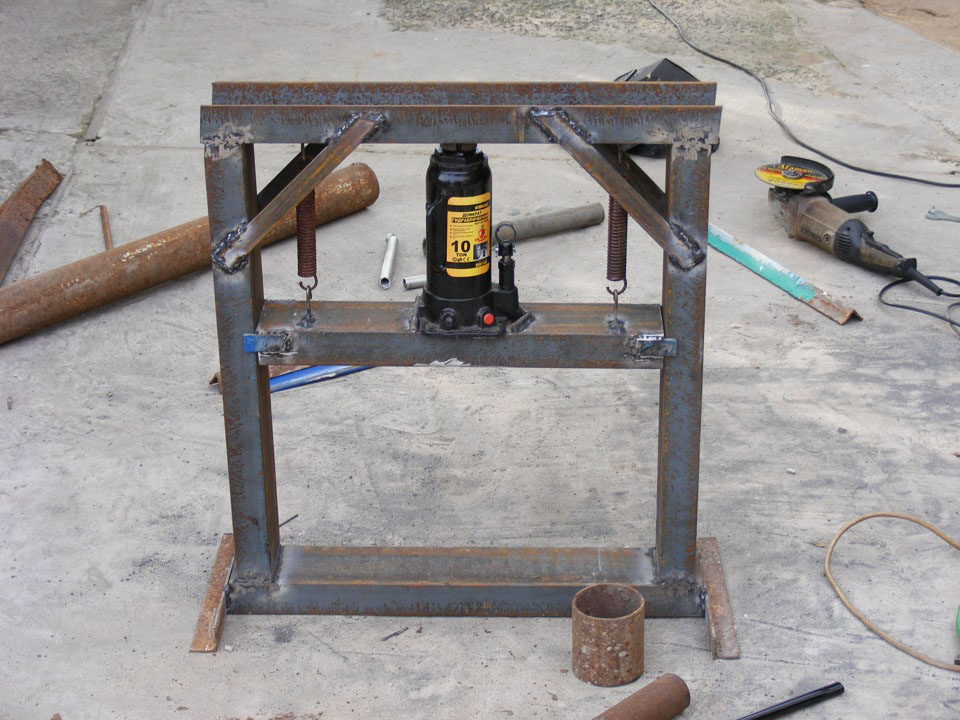
Az emelők nem drágák. Például a 30-40 tonnás modellek kevesebb mint 20 000 Ft-ért beszerezhetők. És ilyen paraméterekkel már nagy keresztmetszetű briketteket vagy akár több (3-5) szokásos méretű darabot is elő lehet állítani egyszerre.
Több brikett egyidejű előállításához a szükséges számú présformát sorba helyezzük. A középső mozgatható keretnek erősnek kell lennie, hogy idővel ne hajoljon meg. A legjobb, ha I-szelvényű gerendából vagy vastag falú profilcsőből készítjük.
Maga a préselési folyamat hosszabb ideig tart, mint a karos szerkezet használatakor. Azonban egy erős hidraulikus emelő alkalmazása lehetővé teszi, hogy sokkal nagyobb fajlagos nyomást érjünk el a munkadarabon. A brikettek egyenletesebbek és sűrűbbek lesznek, és már vonzó kereskedelmi megjelenéssel rendelkeznek.
Csavaros préselési mechanizmus
A kézi csavaros prés működési elve hasonló a karoséhoz, csak az alkalmazott erő 90°-os szögben adódik át. Minél nagyobb a fogantyú átmérője és kisebb a menetemelkedés, annál nagyobb a nyomásnövelési tényező.
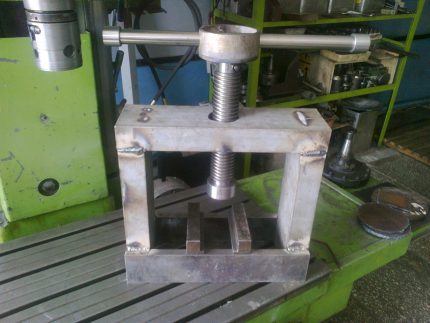
Ez a konstrukció lehetővé teszi nagyobb nyomás létrehozását, mint a karos mechanizmusú gép. Jelentős hátránya a bemutatott változatok között a leglassabb munkasebesség.
Az előnyök közé azonban sorolhatók:
- a konstrukció egyszerűsége;
- annak lehetősége, hogy ilyen prést kis pénzért vásároljon, kisebb átalakítással a brikettálási igényekhez;
- kis méret.
Csavaros prés használatakor nem szabad “teljesen kifacsarni”, amikor a fizikai erő már nem elegendő a mechanizmus elforgatásához. Ebben az esetben a menetre az egyik oldalon az ember által kifejtett erő hat, a másik oldalon (90°-ban) pedig a kapott brikett ellenállási ereje. Ez a menet gyors kopásához vagy letöréséhez vezet.
Annak érdekében, hogy ne vigye túlzásba és ne törje el a mechanizmust, próbadarabokon kell elérni a kielégítő eredményt, és vagy rögzítőt kell felszerelni, vagy markerrel jelölést kell tenni a meneten, amely jelzi annak maximálisan megengedett helyzetét.
Következtetések és hasznos vidéó a témából
Házi készítésű karos prés létrehozása. Az alapvető alkatrészek elkészítése és a működési elv leírása:
A gép konstrukciójának továbbfejlesztése és maga a brikettprései folyamat:
Gép több brikett egyidejű előállításához hidraulikus emelő alapján:
Nem nehéz saját kezűleg fűrészpor-brikettáló gépet készíteni. Választási lehetőségként használható a karos, hidraulikus vagy csavaros nyomáskeltési elv. De emlékezni kell arra, hogy az elkészített termékek minősége nemcsak az összeszerelt mechanizmustól, hanem az alapanyag előkészítésétől is függ.
A jól beállított folyamat segíthet biztosítani a gazdaságot minőségi és olcsó tüzelőanyaggal, sőt akár annak értékesítését is megszervezni.
Szeretne mesélni arról, hogyan készített saját kezűleg fűtési briketteket? Vannak értékes ajánlásai a cikk témájával kapcsolatban, amelyeket megosztana a webhely látogatóival? Kérjük, írja meg észrevételeit az alábbi blokkban, itt tegye közzé a fotókat és tegye fel kérdéseit.
 Fűtési elosztó gyűjtő saját kezűleg: szerelési sémák és jellemzők
 Magánház gázkazánházának ablaka: a helyiség üvegezésének jogszabályi normái
 Fűtési biztonsági csoport: felépítés, működési elv, kiválasztási és beépítési szabályok
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények