Fűrészporbrikettek: hogyan készítse el saját kezűleg “euródrófát” a tüzelőberendezésekhez
A hosszan égő, sok hőt és kevés hamut adó, szikrát és kormot nem kibocsátó tűzifa a vidéki ház kályhás fűtéssel vagy kandallóval rendelkező tulajdonosának álma. Pontosan ilyen tulajdonságokkal rendelkeznek a fűrészporbrikettek, amelyeket nemcsak megvásárolhat, hanem saját kezűleg is elkészíthet. Érdemes megismerkedni a gyártás folyamatával. Ugye?
Elmondjuk, hogyan készíthet tüzelőbriketteket a vidéki ház vagy nyaraló fűtésében való felhasználáshoz. Az általunk javasolt cikkben részletesen le van írva a préselt fűrészporból készült hasábok gyártási technológiája. Az otthoni barkácsmesterek nálunk megtalálják a présszerkezet összeszerelésének rövid útmutatóját.
A cikk tartalma:
A fűrészporhasábok előnyei
A fűrészporból préselt brikettek mellett a következő érveket lehet felhozni:
- Hosszan tartó égés – 4 óra.
- Minimális füstképződés.
- Környezetbarátság. Az alapanyag természetes anyagok, ezért a hamuval trágyázhatók az ágyások.
- Magas energiahozam. Sokkal meghaladja a tűzifa energetikai lehetőségeit, csak a minőségi szénhez hasonlítható.
- Állandó égési hőmérséklet.
- Gazdaságosság. 1 tonna ilyen tüzelőanyag ára olcsóbb lesz, mint a megfelelő mennyiségű tűzifa vagy szén.
- Saját kezű készítés lehetősége.
Hátrányok is vannak. A legfőbb közülük a nedvességtől való félelem. Nem szabad őket a szabad ég alatt tárolni, mert gyorsan felszívják a nedvességet, és ezért rosszul fognak égni. Ezért a tároláshoz száraz helyiséget kell kijelölni.
Bármiféle jelentős mechanikai behatás a fűrészporbrikettekre ellenjavallt. Ha speciális berendezést vásárol a gyártásukhoz, az önköltség magas lesz, és nem mindig indokolt.
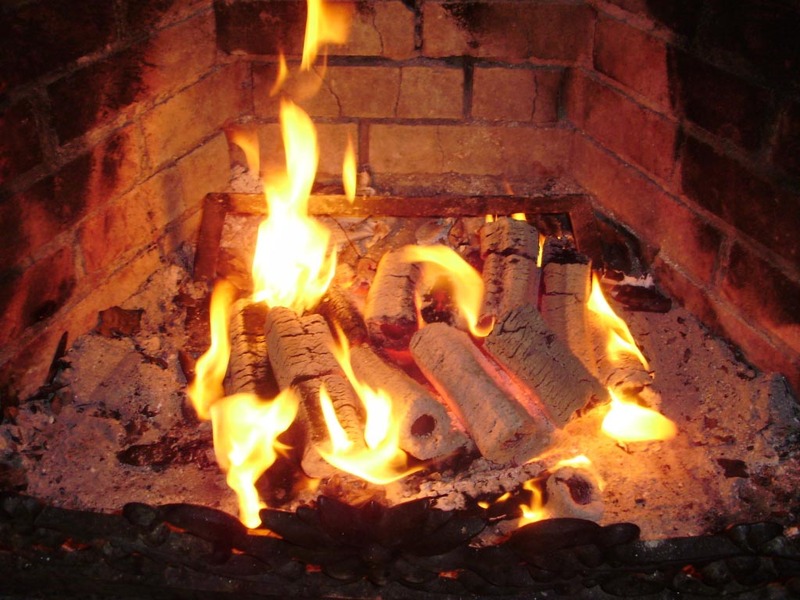
Célszerű házi gyártást beindítani, ha a fűrészpor ingyenes, és berendezésként már meglévő eszközök használhatók.
A tüzelőbrikettek fajtái
A briketteket formájuk alapján osztják fajtákra. A piacon főként a következő típusokkal találkozhat:
- RUF. Ezek 15 x 9,5 x 6,5 cm méretű sajtolt téglalapok. Természetes fa fűrészporból készülnek, speciális összetevők hozzáadásával.
- Nestro. Láthatóan ezek 6-9 cm átmérőjű és 5-35 cm hosszú, lyuk nélküli hengerek. A gyártási anyag préselt fa massza. Megszárítják, betöltőtartályba helyezik, majd csiga segítségével préselésre továbbítják. A formákba nyomás alatt adagolók osztják el a masszát.
- Pini kay. Formájukat tekintve ezek 4-6 oldalú poliéder alakúak. A gyártás során magas hőmérsékletű kezelésnek és nagy, akár 1100 bar nyomású préselésnek vetik alá őket. Ennek eredményeként nő az égési hatékonyság, a nedvességállóság és a sűrűség.
Ezeknek a préselt fűrészpor típusoknak a kémiai összetétele és hőleadása azonos, csak a sűrűségükben különböznek. Erre az üzemanyagra nem jellemzőek a szétrepülő szikrák. A nagy sűrűség és az alacsony higroszkóposság lehetővé teszi, hogy ezt az üzemanyagot egy kis kamrában tárolja a kályha mellett.
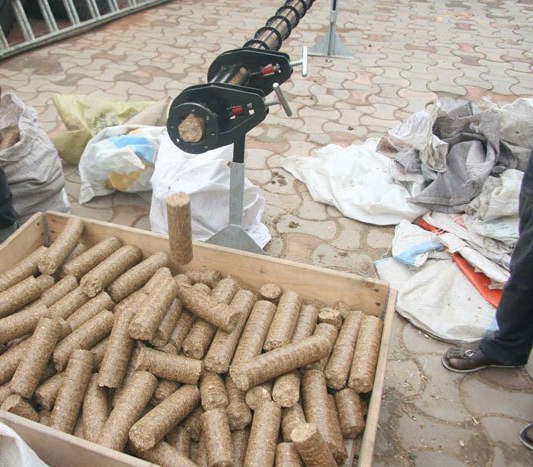
Ha rendelkezésre áll a szükséges alapanyag a brikettek formázásához, akkor azokat önállóan is el lehet készíteni.
A brikettgyártás berendezései
Ipari körülmények között a fa hulladék aprítását speciális gépeken, zúzógépeken végzik. A technológiai folyamat olyan fontos részét, mint a szárítás, szárítógépekkel végzik, amelyek kétfélék lehetnek: dobos és aerodinamikus.
A termékek formázását hidraulikus présen végzik. Legalább 30 MPa erővel tömöríti a masszát. Ekkor nem kell semmilyen kötőanyagot hozzáadni az alapanyaghoz, mivel ilyen körülmények között a tömörítés és a magas hőmérséklet hatására faragasztó, a lignin szabadul fel.
Bármilyen alakú brikettet elő lehet állítani ütő-mechanikus présen, de a sűrűségük nem túl magas.
Létezik még egy módszer az „eurotűzifa” előállítására – az extrudálás. Azon alapul, hogy kb. 40 MPa erővel a masszát csiga segítségével kalibrált lyukakon préselik át, ezzel henger vagy hatszög alakú termékeket formázva. A kimeneten speciális kések vágják le őket.
A csigás extruderek teljesítménye magasabb, mint a mechanikus vagy hidraulikus préseké.
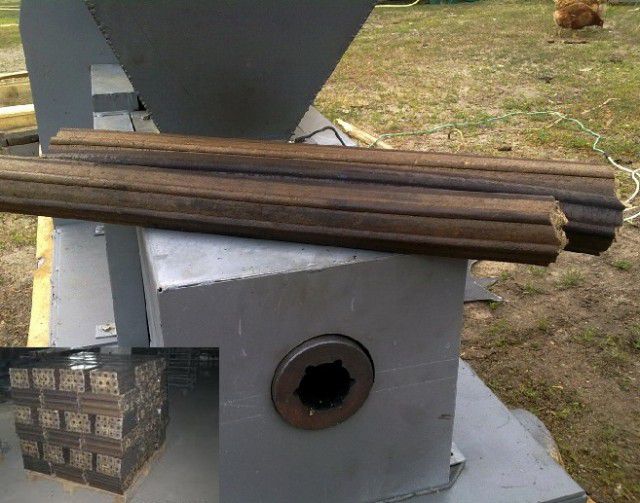
Nem ésszerű ilyen berendezéseket vásárolni a saját kezűleg történő gyártáshoz és a tüzelőanyag-brikettek előállításához, mert erre vannak más lehetőségek.
Brikettek saját kezű készítése
A fűrészpor fő beszállítója a fűrészüzem. Nem számít, milyen fafajtáról van szó, a fő kritérium a nedvességtartalom. Nem lépheti túl a 12%-ot. Az össztömegben a sérült faanyag mennyisége nem haladhatja meg az 5%-ot.
A technológiai folyamat leírása
Ez a folyamat nem bonyolult, és általánosságban öt lépésből áll:
- A nyersanyag tisztítása. El kell távolítani a szennyeződéseket és a felesleges szennyezőanyagokat.
- Aprítás. A fűrészpor mérete számít – maximum 0,6 cm.
- Préselés.
- Szárítás.
- Tárolás.
Az első előkészítő lépés után az anyagot száraz, porrá őrölt agyaggal keverik össze, 10:1 arányban. Ezután egy kevés víz hozzáadásával megkezdik a keverést. Figyelembe kell venni, hogy a keverék sűrűségének közepesnek kell lennie. Ettől a mutatótól függ, hogy mennyire tartja meg a formáját, a szárítás időtartama és a termékek végső sűrűsége.
A következő lépés a kapott keverék betöltése a brikettáló berendezés garatába. Ezután következik a tényleges préselés a formákban. Ezután már csak a kész brikettek alapos szárítása van hátra. A keverékbe az agyaghoz néha vízben áztatott kartont is adnak. Ebben az esetben a tüzelőanyag éghetősége nő.
Házilag készült présszerkezetek
Otthoni körülmények között három változatban lehet berendezést készíteni:
- hidraulikus hajtással;
- kézi hajtással;
- emelőkkel.
A kézi eszköz a legegyszerűbb. A falra rögzíthető. A vázát acélcsőből vagy szögvasból hegesztéssel készítik.
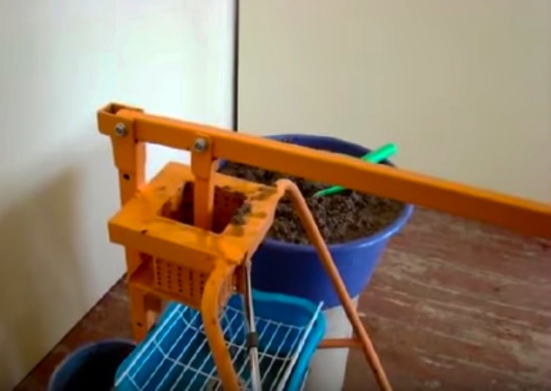
Teljes értékű gyártósort otthon lehetetlen létrehozni, mivel ez nagyon drága és nagy helyet igényel. Otthon a mesteremberek különböző kialakítású házilag készített gépeket használnak.
Nem szabad figyelmen kívül hagyni, hogy ha a fűrészpor durva szemcséjű, préselés előtt aprítani kell. Ehhez egy egyszerű vágó is megfelel, de jobb ezt a folyamatot gépesíteni. Jó, ha otthon van egy fűaprító gép, az a fűrészpor aprításával is megbirkózik.
Néhány szakember ehhez a célhoz elavult mosógépeket használ. Ehhez az aktivátort késekkel egészítik ki.
Kézi hajtású gép
A házilag készített fűrészporbrikett-prést dübelekkel rögzítik a falra. A szerkezet alsó részéhez egy rögzített formát erősítenek.
A geometriája bármilyen lehet. A mechanizmus vezérléséhez karra van szükség, ezért a felső gerendára egy csuklót szerelnek, amelyhez egy csődarabot vagy egy hosszú fém csapot rögzítenek.
A rögzített forma szolgál majd a szerszámként, a lyukasztót pedig a karhoz csatlakoztatják. Fontos, hogy a cső hosszát úgy számolják ki, hogy a lyukasztó szabadon illeszkedjen a szerszámba.
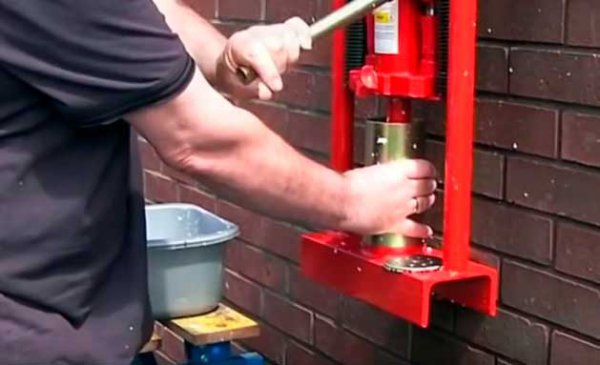
A kézi prés második változata a padlóra szerelhető mechanizmus. Felépítése megegyezik a fali eszközével, annyi különbséggel, hogy a hegesztett keretet, amelyre a fő alkatrészeket rögzítik, egy sík vízszintes felületre kell helyezni.
A kézi vezérlésű berendezések egy másik típusa a csavaros prés. Nagyon egyszerű a használata. Az alsó rész egy perforált formázóedény, amely a keret alatt található.
A csavar meghúzásakor létrejön a préseléshez szükséges nyomás. Az ilyen eszköz termelékenysége nagyon alacsony. Sok időt vesz igénybe a töltés, a csavar meghúzása és a késztermékek kivétele. A karos modellek potenciálja nagyobb.
Továbbfejlesztett házi készítésű változat
A kézi berendezést tovább lehet fejleszteni, ha hidraulikus emelővel vagy préssel egészítjük ki. A forma lehet négyzet vagy kör alakú. Az alap hegesztett U-szelvényből készül. Az oszlopok 100 x 100-as szögacélból.
A kör alakú formák vastag falú csőből készülnek. A mátrix perforált, hogy a préseléskor felszabaduló víz távozni tudjon. A késztermékek kivételéhez a fenék kivehető.
Erre a célra a mátrixon belül elhelyezhetünk egy rugót, amelyet a fenékhez rögzítünk, de ekkor a feneket hozzá kell hegeszteni. A rugóhoz egy tárcsát rögzítenek. A formázás során a rugó összenyomódik, és amikor a dugattyú visszafelé mozog, kiegyenesedik, és a tárcsa kilöki a kész brikettet a formából.
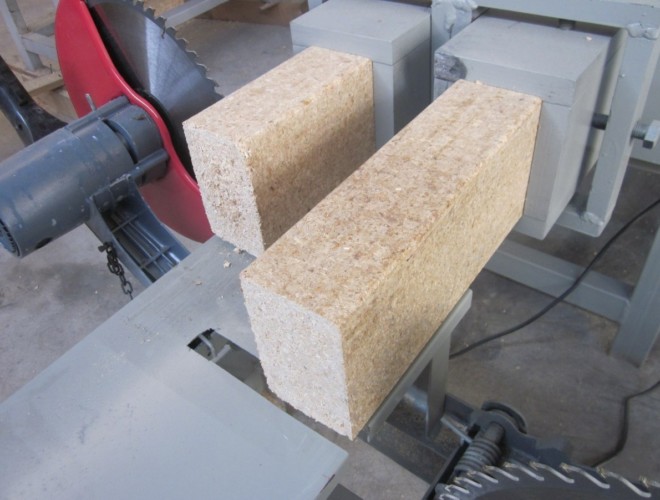
A dugattyúrúd körülbelül 3 cm átmérőjű csőből készül. Az egyik végére hegesztéssel rögzítik a szerszámot, amely kis hézaggal illeszkedik a mátrixba. A dugattyúrúd másik végét a hidraulikus emelőhöz vagy préshez rögzítik.
A nyersanyag betöltése előtt alaposan össze kell keverni. Ehhez egy speciális edényre van szükség. Lemezacélból készítik, vagy egy régi mosógép dobját alakítják át, és állványra helyezik. Keverhető kézi keverővel vagy betonkeverőben is.
A fadarabok a dobból a préseléshez a formákba kerülnek a lemezacélból készült csúszdán keresztül. A briketteket a legjobb kemencében szárítani, de napon is lehet. A lényeg, hogy a nedvességtartalom minimális legyen. Csak a száraz üzemanyag ad annyi hőenergiát, amennyi a helyiségek fűtéséhez elegendő.
Helyhez kötött brikettáló prés
Egy ilyen prés elkészítéséhez 2,5 kW-os motorra van szükség, ha 220 V-os hálózatról működik. Háromfázisú feszültség esetén 9 kW-os motor is megfelel. Ezen kívül szükség van reduktorra, tengelyre, csapágyra, csigára, fűtőtestekre és hőmérsékletszabályzó relére.
A motor, a reduktor és a többi szerkezeti egységet egy szögacélból hegesztett keretre rögzítik. A keret csövekből készült oszlopokra van szerelve. Ebben a konstrukcióban a csiga két részből áll. Az egyik a fűrészport a betöltőtartályba továbbítja, a másik az ütőfej szerepét tölti be. A mátrix szerepét egy cső tölti be.
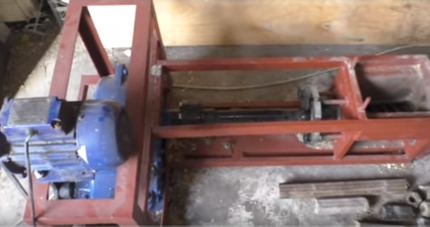
A prés beindítása előtt a csövet fűtőszálakkal 260°C-ra melegítik. A fűtést relé segítségével szabályozzák. A brikettek tömörítését a csőre hegesztett négyzet alakú elem szabályozza. A konstrukció hátrányaként említhető a nagy hőveszteség a környezetbe. Cserébe viszont jelentősen javul a brikettek minősége.
Hogyan számítsa ki a tüzelőbrikettek iránti szükségletet?
Ha úgy döntünk, hogy otthonunk fűtését fűrészporbrikettre állítjuk át, jobb azonnal kiszámolni, mennyi lesz szükséges az egész időszakra. Itt figyelembe kell venni a fenntartandó hőmérsékletet, a helyiség területét, a falak vastagságát és egyéb tényezőket.
Nem utolsó szerepet játszik a környezetbarát tüzelőanyag minősége is. 1 kg minőségi brikett hőleadása elérheti a 4,4 kW-ot. A házilag készített, tégla kályhákban vagy fém szaunakazánokban használható termékektől nem várható el ugyanez az eredmény.
Tegyük fel, hogy egy 100 m² alapterületű ház jól szigetelt, a fűtési szezon 190 napig tart, a kazán üzemtényezője 0,7. Akkor 100 × 190 × 24 × 0,7 × 70 = 22 344 kW. Ha figyelembe vesszük, hogy a tűztér hatásfoka 86%, a hőleadás 3,9 kW-ra csökken. Következésképpen szükséges brikettmennyiség: 22 344 / 3,9 = 5,7 t.
Következtetések és hasznos vidéó a témából
1. videó. Érdekes változata egy házi készítésű gépnek fűrészporbrikett előállításához:
2. videó. A brikettkeverék elkészítése:
3. videó. Tüzelőanyag-brikettek elégetése kazánban:
A brikettek önálló elkészítése mindenki számára lehetséges. Ehhez fizikai és anyagi ráfordítások szükségesek, plusz idő. Figyelembe kell venni azt is, hogy otthon aligha lehet elérni az eurotűzifa szintű magas minőséget.
Ennek ellenére, ha rendelkezésre áll alapanyag, a brikettek elkészíthetők, ha nem is a teljes fűtési ciklusra, de legalább a tűzifa begyújtásához.
Mesélje el, hogyan készített fűrészporbriketteket saját kezűleg. Oszsza meg a hasznos technológiai részleteket, amelyek hasznosak lehetnek a webhely látogatói számára. Kérem, hagyjon megjegyzéseket, tegyen fel kérdéseket, tegyen közzé fényképeket a cikk témájában az alábbi blokkban.
 Hogyan készítsünk kéménytolóajtót saját kezűleg: útmutató a tolóajtó elkészítéséhez
 Hogyan készítsünk szikrafogót a kéményre saját kezűleg: lépésről lépésre útmutató
 Hogyan szereljünk fel deflektort a kéményre saját kezűleg: lépésről lépésre útmutató
 Garázs gazdaságos fűtése saját kezűleg: hogyan csökkentsük a hőveszteséget és mivel érdemes fűteni
 Hogyan történik a fűtési rendszer nyomáspróbája saját kezűleg
 Hogyan készíthet kéményt magánházban saját kezűleg: szerkezeti változatok és megvalósításuk
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Én szezononként 8-10 tonna brikettet használok el. Tavalyelőtt majdnem a duplájára drágultak, nagyon megdrágult a vásárlásuk, és nálunk kevés a gyártó.
Legutóbb szegénységem miatt maghéj brikettet vettem, nagyon tetszett, ahogy égtek (kivéve, hogy a kémény gyorsan kormosodott). Most azon gondolkodom, hogy magam is készíthetnék belőle a saját szükségleteimre, semmi különösebben bonyolultat. Már csináltam salakbeton tömböket a kerítéshez, ez hasonló. Ráadásul a közelben van olajütem, nekik mindig van héjuk. És bőven van kéznél anyagom a prés elkészítéséhez. Nyáron be lehet gyűjteni, és komoly megtakarítást jelentene.
Tárolni is van hol, van egy száraz fészer, és fóliába is lehet csomagolni, olyan lesz, mint a márkás!
A fűrészporbrikett – meglehetősen kényelmes tüzelőanyag. Könnyebb tárolni a szép és nagyjából egységes forma és méret miatt. Égéskor több hőt bocsátanak ki, mint a közönséges tűzifa. Ráadásul majdnem kétszer olyan sokáig égnek. Azonban az eurótűzifa ára meghaladja a közönséges tűzifa árát, ezért ha lehetőség van saját kezűleg elkészíteni, az remek. A fő probléma az alapanyag – a fűrészpor. Egy adaghoz még lehet találni, de folyamatosan problémás.