Beton csatornagyűrűk: típusok, jelölés, gyártási módszerek + gyártói áttekintés
Egy kényelemhez szokott ember nehezen boldogul hidrotechnikai építmények nélkül a vidéki háztartásában.
Egyszerű szeptikus tartály, gyűjtő vagy kút építéséhez gyakran használnak beton csatornagyűrűket, mint a legoptimálisabb és leggazdaságosabb megoldást. A betontermékek vonzóak alacsony áruk, egyszerűségük és gyors szerelhetőségük miatt.
Ebből a cikkből megtudhatja a csatornagyűrűk típusait, méreteit és jellemzőit. Bemutatjuk Önnek a termék legjobb gyártóit és azok árait.
A cikk tartalma:
A gyűrűk általános jellemzői
A beton gyűrűket a csatornázási terv alapján kell kiválasztani, ahol a kút méretét és típusát számítások indokolják. A terméknek világosszürke színűnek kell lennie, ami azt jelzi, hogy jól ki van szárítva.
A csatornabeton gyűrűk felületén nem lehetnek látható hibák, mint üregek, kiálló kavicsok, egyéb hiányosságok.
A betontermékek kiváló anyagot jelentenek csatornarendszer építéséhez. De tudni kell, hogy ebben az építőanyag-kategóriában sokféle típus létezik, amelyek jellemzőikben és méretükben különböznek. Ennél a pontnál részletesebben kitérünk.
Osztályozás szerkezet szerint
Szerkezeti kivitelük szerint a beton gyűrűket két nagy osztályba sorolják: hornyos, zárócsatlakozású és egyenes gyűrűk.
Az előbbiek a felső részen kiemelkedésekkel, az alsón hornyokkal rendelkeznek. Szereléskor a termékeket egymásba illesztik. A kiemelkedést a horonyhoz illesztik, és ennek eredményeként erős, tömített csatlakozást kapnak, amely bármilyen körülmények között ellenáll az elmozdulásnak.
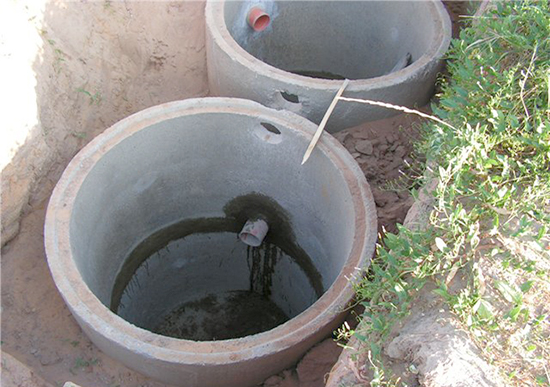
A zárócsatlakozású gyűrűk használatával nemcsak tömített, stabil aknát, hanem tökéletesen egyeneset is kaphatunk. Instabil talajok esetén ez a legjobb megoldás.
Az egyenes vagy tömör gyűrűk sima falúak. Egymáshoz illesztésük kiegészítő elemekkel – fémkapcsokkal – történik, majd a varratot cementtel töltik ki. Az ilyen típusú gyűrűk olcsóbbak az előbbieknél, de kevésbé megbízhatóak.
Ezek a termékek nemcsak az összekapcsolási módban, hanem az alj meglétében is különböznek. Némelyikben van, másokból hiányzik. Az előbbiek azért előnyösek, mert ha a gödör aljára helyezik őket, nincs szükség betonozásra.
A betongyűrűk méretei
A gyűrűk helytelen kiválasztásából adódó szerelési problémák elkerülése érdekében tudni kell, hogy elsősorban a belső átmérőben különböznek. A falvastagság is jelentősen eltér a különböző termékeknél – 70-200 mm.
A csatornaépítéshez használt betongyűrűk méretének kiválasztását megkönnyíti az alapvető paramétereket tartalmazó táblázat.
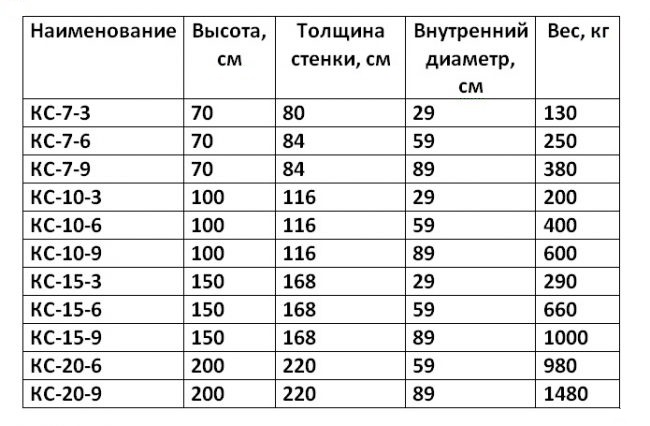
Minden paramétert a GOSZT 8020-90 szabályoz. A fent említett táblázaton kívül vannak speciális táblázatok is, amelyek a gyűrű lineáris méretein kívül a hasznos térfogatot és a beton osztályát is feltüntetik, amelyből készült.
Mivel a házi csatornázáshoz többnyire 0,8-0,9 m magasságú gyűrűket használnak, a magasságbeli különbségek nem nagyon szembetűnőek.
A kész paraméterek birtokában előzetes számításokat lehet végezni a csatornarendszer ésszerű kialakítására vonatkozóan.
Az összekapcsolás módja – nem az egyetlen különbség a gyűrűk szerkezetében. Vannak olyan termékek, amelyeknek van aljuk, ami kiváló megoldás az ülepítő első kamrájának kialakítására.
A termékek jelölése a GOST szerint
A gyártók a betongyűrűkre a GOSZT előírásainak megfelelő jelölést helyeznek el. Ennek elolvasása lehetőséget ad a termék rendeltetésének meghatározására.
A jelölések a következőképpen értelmezendők:
- KS – falgyűrű;
- KLK – csapadékvíz-csatorna vagy vízelvezető elem;
- KO – alapozási vagy támasztógyűrű;
- KVG – termék vízvezeték-akna vagy gázvezeték számára;
- KFK – betongyűrű kollektorok vagy vízelvezető rendszerek kialakításához;
- KSD – aljjal ellátott betongyűrű.
E szimbólumok után két számcsoport következik. Az elsőben a termék átmérője, a másodikban a magassága deciméterben. Így a KS 20 – 9 jelölés úgy olvasandó, mint 20 cm átmérőjű, 90 cm magas falgyűrű.
A jelölésben néha az áteresztőképesség mértéke is szerepel «O», «P», «N» szimbólumok formájában. Az első a paraméter különösen alacsony értékét jelzi. A második csökkentett, a harmadik normál értéket.
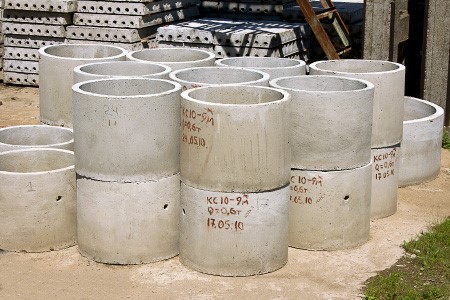
Leggyakrabban a saját (autonóm) szennyvízrendszert olyan gyűrűkből építik ki, amelyek méretei megfelelnek az előírásoknak.
A betongyűrűk rendeltetése
A szennyvízülepítő aknák a betongyűrűk fő felhasználási területei, de korántsem az egyetlenek.
Mivel a falaik alacsony áteresztőképességűek, a termékeket a következők kialakítására használják:
- gyűjtőcsatornák, mint a városi szennyvízrendszer fő elemei;
- szemleaknák;
- gázvezeték-berendezések;
- vízvételi pontok;
- szűrőaknák;
- különféle kábelek föld alatti lefektetése.
A betongyűrűket bármilyen talajtípusba el lehet temetni. A termékek könnyen viselik az agresszív környezetet.
Fő előnyök és gyengeségek
Függetlenül a betongyűrűk szerkezeti kivitelében, méretében, rendeltetésében és árában mutatkozó különbségektől, a hiányosságaik és hátrányaik közösek.
E termékek előnyei a következők:
- Hosszú élettartam. Ha a gyűrű minőségi alkatrészekből készült és megbízható vasalattal van ellátva, akár 20 évig vagy tovább is megőrzi szilárdsági jellemzőit.
- Több mint kielégítő mértékű ellenállás a nyomóhatásokkal szemben.
- Egyszerű és gyors szerelés.
- Nedvességzáró falak, amennyiben a vízszigetelést megfelelően kivitelezik.
- Egyenletes, minőségi, könnyen karbantartható felület.
- Ellenállás a talajvíz hatásával és az elmozdulással szemben.
- Magas fagyállóság.
Mivel a betongyűrűk a szennyvízrendszerekben agresszív környezetben üzemelnek, számukra nagyon fontos az olyan mutató, mint az alacsony felületi áteresztőképesség.
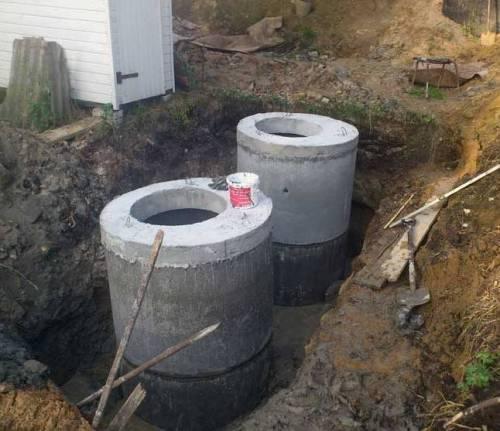
A vasbeton gyűrűknek vannak hátrányai is. Ezek a következők:
- Nagy súly, ami miatt a szerelés során nem nélkülözhető a speciális gépek használata.
- A beépítés helyére történő szállításhoz megközelítő utakat kell kialakítani.
- Retesz nélküli gyűrűk használata esetén szükség van a hézagok alapos tömítésére.
- Amikor a termékeket egyenetlen terhelés éri, repedések jelenhetnek meg.
Ahhoz, hogy a gyűrűk egymáshoz rögzítése megbízhatóbb legyen, belülről lemezekkel erősítik össze őket. Az egyik végét az alsó elemhez, a másikat a felső elemhez rögzítik.
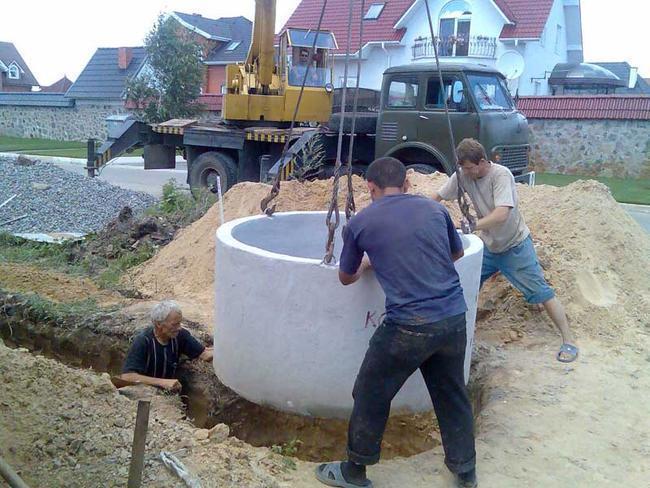
A nagy átmérőjű gyűrűkből álló kutat födémlemez fedi le csatornafedéllel. Kis építmény esetén maga a fedél szolgál fedésként.
Betongyűrűk gyártástechnológiája
A gyűrűket legalább M200 minőségű cementből gyártják. A gyűrűk gyártásához a GOSZT 7473-2010 szabványnak megfelelően M400 minőséget használnak. További összetevők: homok, zúzottkő, víz, lágyítószer.
Két módszer létezik a betongyűrűk előállítására: a vibrációs öntés és a vibrációs préselés. Az elsőt kis mennyiségű gyártásnál alkalmazzák, a másodikat ipari méretűnek tekintik.
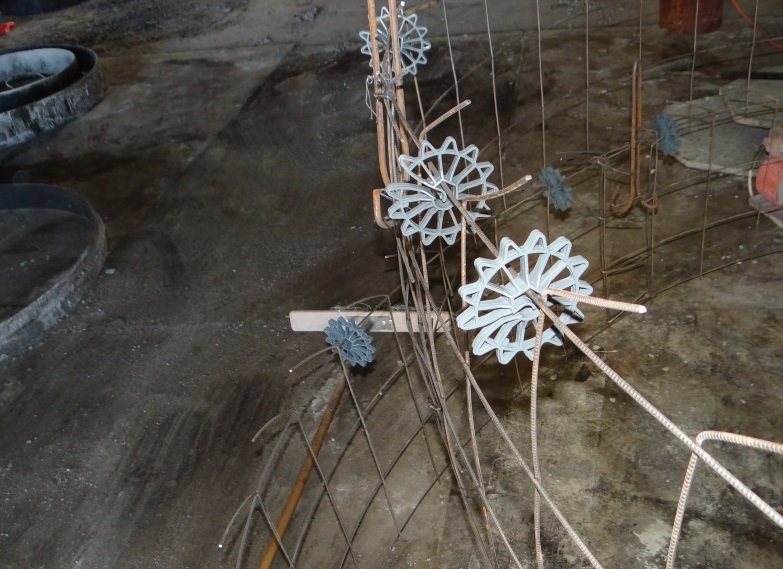
A két technológia közös jellemzője a betonacél, amelyet a vibrációs forma vagy vibrációs prés betonkeverékkel való kitöltése előtt helyeznek el. Előzőleg gyűrűvé kötik össze, amelynek magassága megegyezik a késztermék magasságával. Ez további szilárdságot ad a gyűrűknek.
A betonadalékok erős összekötése és szilárd cementkővé alakítása érdekében a betongyűrűket formázás után gőzölésnek vetik alá. Ez felgyorsítja a kötőanyagok hidratációját. Miután a gyűrűk elérik a zsaluzási szilárdságot, eltávolítják őket a raklapról és a tárolóhelyre szállítják.
A vasbeton gyűrűket a formázás befejezése után gőzölőkamrába helyezik. A zárt kamrában a hőmérsékletet a felmelegedés szakaszában fokozatosan emelik – óránként 20-25 °C-kal.
Ennek a szabálynak a be nem tartása esetén a termékek felületén repedések keletkezhetnek, amelyek a hirtelen hőmérséklet-emelkedés miatt a betonban fellépő túlzott feszültségek következményei.
Maga a gőzölés 70 és 90 °C közötti hőmérsékleten történik. Ezt követően fokozatos lehűlés következik. A működési elv szerint megkülönböztetünk szakaszos és folyamatos gőzölőkamrákat.
A gyűrűket zárt vagy nyitott raktárban tárolják. Lehet őket sorokba rendezni vagy egymásba helyezni, ha a méretek lehetővé teszik.
1. technológia – vibrációs öntési módszer
Ennek a módszernek az előnyei közé tartozik, hogy a gyártás megszervezéséhez nincs szükség nagy területre. Elég egy kis, szilárd burkolatú terület.
Ezenkívül a használt formák kis súlyúak. Szétszerelhetőek, így nincs szükség darura vagy daruhídra a kész termék kiemeléséhez.
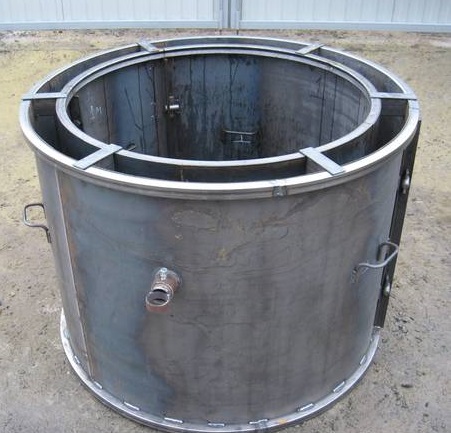
A gyártási folyamat több lépésből áll:
- Kenik és összeszerelik a formákat az öntés helyén.
- Betonnal töltik ki a formákat.
- Tömörítik a betont mélyvibrátor segítségével.
- A keveréket a formákban hagyják megszilárdulni. Általában a várakozási idő 6-8 óra.
- A szerkezetet 2-4 emberrel bontják szét.
Általában a 6–6,5 m3 űrtartalmú formák öntési ciklusa 4-5 órát vesz igénybe.
2. technológia – a gyűrűk vibrációs préselése
Az ezzel a módszerrel történő gyártás nem igényel sok formát, mivel a vibrációs prés teljesítménye 8 munkaóra alatt körülbelül 35 termék előállítását teszi lehetővé. A betonkeveréket a helyhez kötött vibrációs présbe gépesített módon, szállítószalaggal vagy betonrakóval adagolják.
Szalag használata esetén a keveréket kézzel helyezik a formába, míg a betonrakó lehetővé teszi a kézi munka elkerülését.
A technológiai folyamat több műveletből áll:
- A vibrációs prés belsejébe helyezik a külső eltávolítható zsaluzatot és a tálca záró részét.
- A betonrakó szórőfejet a formához vezetik.
- A keveréket a formába ürítik, és a szórőfejet félreveszik.
- A forma fölé hidraulikus présszerszámot helyeznek.
- Elindítják a préselési folyamatot. Eközben a simítógyűrű forgásokat végez és kialakítja a záró részt. Rajta vannak a határolók, amelyek lehetővé teszik a méretek pontos kialakítását.
- A présszerszámot eltávolítják a formától.
- Elvégzik a termék zsaluzatbontását. Ehhez speciális eszközt használnak. Néha targonca adaptert alkalmaznak, rögzítve azt egy daruhídra, vagy magát a targoncát használják.
- Leszerelik a gyűrűt tartó alsó befogókat.
Miután a formát leveszik a gyűrűről, egy másik tálcát helyeznek bele, és visszaviszik a vibrációs présbe.
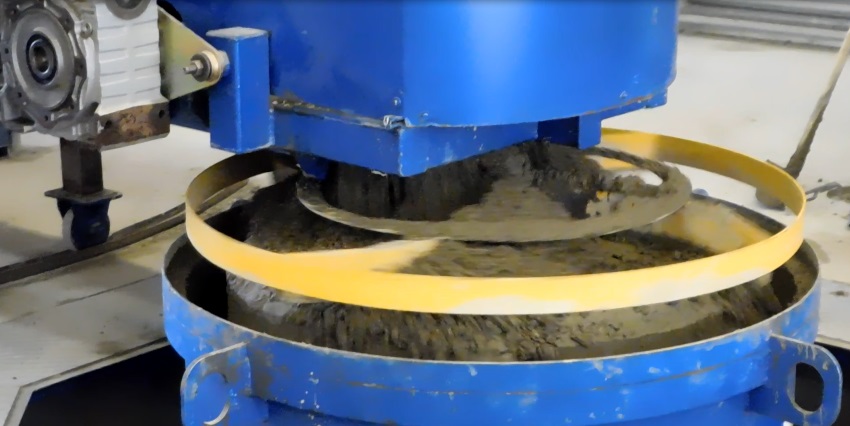
Ha összehasonlítjuk a vibrációs prést a vibrációs formával, nyilvánvalóvá válnak az előnyei, amelyek nemcsak a termelékenységre, hanem a végtermék minőségére is hatással vannak.
A forgó gerendára szerelt hidraulikus henger (présszerszám) erős préseleést biztosít. Mivel a különböző méretű adalékanyag frakciókra felváltva hat a különböző frekvenciájú vibráció, a vibrációs tömörítés jobb minőségű lesz.
Az eredmény – kiváló minőségű felület, amelyet vibrációs forma használatával lehetetlen elérni. A préseléssel kialakított zár nagy szilárdsági mutatókkal rendelkezik.
3. technológia – otthoni készítés
Vasbeton gyűrűket otthon is lehet gyártani. Ehhez az anyagokon kívül speciális formákra lesz szükség. Ezeket is saját kezűleg elkészítheti.
A legegyszerűbb vastag falú hordókat használni. Az egyik nagy átmérőjű, a másik keresztmetszetének pedig annyival kisebbnek kell lennie, hogy körülbelül 8 mm vastagságú fal keletkezzen.
Mindkét hordó alját eltávolítják. A belső hordót körülbelül 10 cm-rel magasabbra készítik, mint a külsőt. A zsaluzat kényelmes eltávolításához a késztermékről hosszanti vágást ejtenek a hordókon, így azokat két részre osztják.
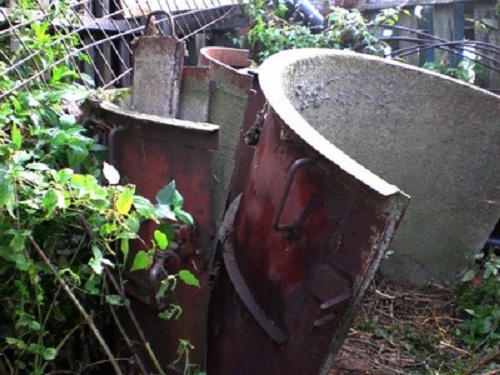
Annak érdekében, hogy a forma falai ne görbüljenek meg, távtartókra van szükség, amelyek megakadályozzák a zsaluzat deformálódását. Használat előtt a forma kisebb részét a nagyobbba illesztik. Eközben ügyelnek arra, hogy a rés egyenletes legyen a teljes kör mentén.
Fúrják a lyukakat a rögzítő csapok számára. Ezután a csapokat a kialakított helyekre illesztik, és szorosan meghúzzák az anyákkal.
Van egy másik lehetőség is a forma készítésére – fém szalagból és fa hasábokból. A szalagból egy nyersdarabot készítenek, amelynek szélessége megegyezik a vasbeton termék magasságával, plusz 10 cm.
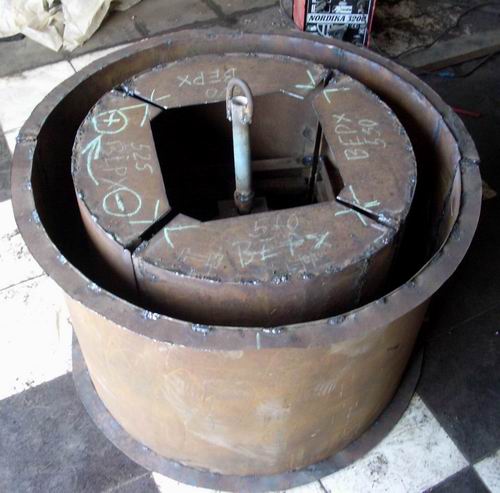
A felső peremen bemetszéseket készítenek, majd a nyersdarabból gyűrűt formálnak. A merevség érdekében egy fa keretet készítenek, körülbelül 23 cm hosszú fa darabokat vágva, és azokat a perem alá rögzítve. Hogy a falak ne hajoljanak meg, a magasságot is megerősítik.
Ha van tapasztalat a fával való munkában, fa formák is készíthetők. A fa lécek rögzítéséhez fém gyűrűt használnak. Ezt a nagyobb átmérőjű forma külső oldalára, valamint a zsaluzat kisebb részének belső oldalára erősítik.
Azt is ajánljuk, hogy olvassa el a cikket, ahol részletes utasításokat adtunk a betongyűrűk saját kezű készítéséhez. További részletek – kattintson a linkre.
A betongyűrűk legjobb gyártói
Betongyűrűket sok orosz vállalkozás gyárt. Közülük kiemelhetők azok a cégek, amelyek termékei különösen keresettek.
1. hely – a «VTG Sztroj» cég a Moszkvai területen
A VTG Sztroj cég Mityiscsiben nemrégiben kezdett el különböző rendeltetésű vasbeton gyűrűket gyártani, beleértve a szennyvízgyűrűket is. Itt készítenek fali elemeket, fenékkel ellátottakat, kiegészítő elemeket, beton fedlapokat, valamint különálló kútfeneket.
Vannak hornyos és zár nélküli gyűrűk. Mindegyikhez tartoznak útlevelek és tanúsítványok.
Különösen népszerű a következő termékek:
- KS hornyos és egyenes gyűrű 90–100 cm átmérővel, fedéllel és aknafedéllel együtt;
- KS termék zárral és anélkül, 90–150 cm átmérővel, ugyanabban a kompletálásban;
- KS gyűrű akár zárral, akár zár nélkül, fedéllel és aknafedéllel, 90–200 cm átmérővel.
A vállalkozás kapacitása elég nagy ahhoz, hogy a termékeket Oroszország minden régiójába szállítsák. Egy gyűrű ára körülbelül 8400 Ft.
2. hely – a “Dialog Sztroj” cég
A Novokuznyecki Dialóg Sztroj vállalat az egész régiót ellátja vasbeton termékekkel.
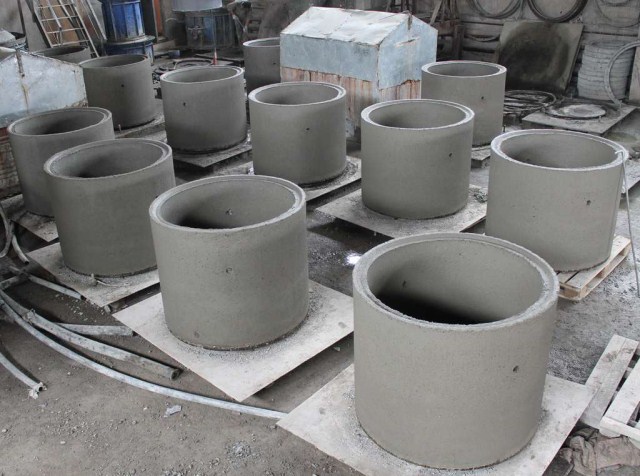
A választékban a következő terméknevek szerepelnek:
- KS 7-9 – falvastagság 80 mm;
- KS 10-9 – ugyanolyan falvastagsággal;
- KS 15-9 – falvastagság 100 mm;
- KS 20-9 – ugyanilyen vastagságú falakkal.
Egyedi megrendelésre más paraméterekkel is készíthetők gyűrűk. A termékek ára 6800 Ft-tól kezdődik.
3. hely – a «OOO “TSZK” Szinyegorje» cég
A fogyasztók körében népszerű a «OOO “TSK” Szinyegorje» vállalat terméke. Itt beton gyűrűket gyártanak csatornaaknákhoz, azok fedlapjait, fenéklemezeket, kiegészítő gyűrűket.
Egy gyűrű átlagos ára körülbelül 10800 Ft. A vállalat Kirov városában található, de a szállítások Oroszország egész területére történnek.
4. hely – a «JugSztrojKomplekt» vállalkozás
A krasznodari «JugSztrojKomplekt» vállalat szintén nagy választékban gyárt vasbeton termékeket. A gyűrűk magassága 0,9 m, átmérőjük 100-200 cm. Egy termék ára 5600 Ft-tól.
Következtetések és hasznos vidéó a témából
A csatornagyűrűk gyártásának technológiai folyamata vibrációs préselési módszerrel:
A gyűrűk saját kezű készítésének folyamata a következő videóban:
A tökéletes betongyűrűk beépítéséhez előzetesen tájékozódni kell ezekről a termékekről, beépítésük sajátosságairól. A következő fontos lépés az előkészítés, amely magában foglalja a rendszer számítását és a tervezést.
A hiba esetén bekövetkező balesetek megelőzése érdekében az autonóm csatornarendszer kiépítésekor a meglévő szabványokat kell követni.
Ha az anyag elolvasása után kérdései merülnek fel, tegye fel azokat az alábbi blokkban, mi pedig igyekszünk gyorsan válaszolni rájuk. Ugyanott kiegészítheti ezt a cikket érdekes információkkal a témával kapcsolatban.
 Csatornacsövek tömítőanyaga: típusok, gyártók áttekintése, melyik a jobb és miért
 Kültéri csatornacsövek: típusok és a legjobb márkák áttekintése
 Csatorna öblítése: a csövek tisztításának módszerei + az eltömődések fő okai
 Hullámcsövek külső csatornázáshoz: típusok, alkalmazási szabályok és szabványok
 Kültéri csatornázáshoz használt PVC csövek: típusok, méretek, előnyök és hátrányok
 Öntöttvas csövek kültéri csatornázáshoz: típusok, alkalmazási és szerelési sajátosságok
 Mennyibe kerül a gáz bekötése egy családi házba: a gázszállítás megszervezésének ára
 A legjobb szárítós mosógépek: modellek rangsora és tanácsok a vásárlóknak
 Mi a fény színhőmérséklete és a lámpák hőmérsékletének kiválasztásának finomságai az Ön igényei szerint
 Gázkazán csréje a lakásban: a csre dókumentációa + alapvető nórmák és kövételmények
Nemrég vettem egy házat, és szembesültem a rossz csatornarendszer problémájával. Rengeteg információt áttanulmányoztam, és arra a következtetésre jutottam, hogy ki kell cserélni a kutat. Az Önök által nyújtott részletes gyártási és telepítési útmutatónak köszönhetően a betongyűrűkhöz egy céget választottam. A kút telepítése minőségi és gyors volt. Már több mint egy éve nincs problémám ezen a téren.
Minden egyes betongyűrűt alaposan ellenőrizni kell repedések és letöredezések szempontjából. Meg kell nézni, hogy nem deformálódott-e, ellenőrizni kell a vasalás meglétét. Feltétlenül ellenőrizni kell a tanúsítványokat és a jelölést. Mert én például egy tisztességtelen szállítóval találkoztam, amikor a hétvégi telken kutat építettem. Végül minden jól végződött, de rengeteg idegeskedésbe került.
Mi volt a baj a gyűrűkkel? Mire kell elsősorban figyelni a kútgyűrűk vásárlásakor?
Ne a legolcsóbb kútgyűrűket válassza, kérjen minőséget igazoló papírokat, továbbá személyesen végezze el az átvételt, hogy ne legyenek letöredezések, repedések vagy más sérülések.
Összességében nincs titok, a rendes gyártók minden szükséges dokumentumot biztosítanak, amelyek igazolják a termékek minőségét, plusz garanciát. Továbbá legyen óvatos a gyűrűk kirakodásakor, hogy ne sérüljenek vagy törjenek.